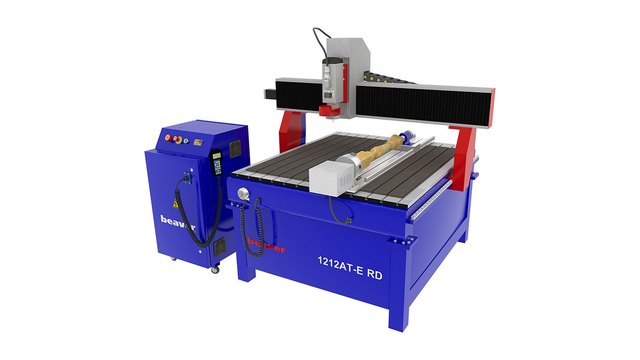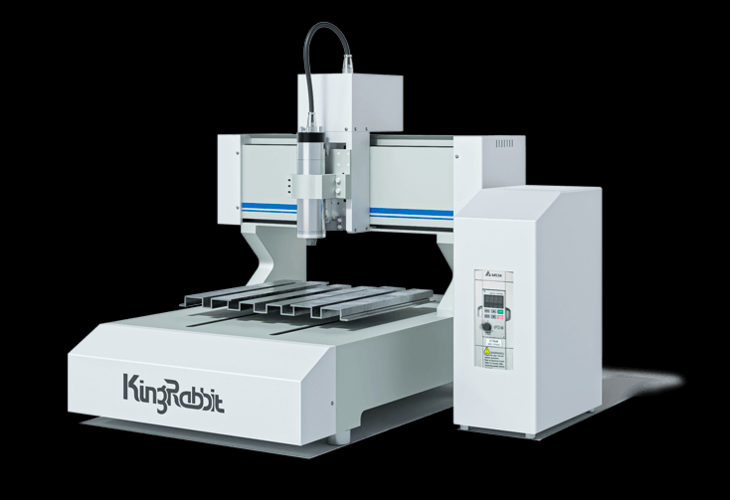
В современном мебельном цехе классические форматно-раскроечные и присадочные станки уступают место автоматизированным комплексам. Фрезерный станок с ЧПУ с технологией Nesting объединяет раскрой полноформатного листа, выборку пазов, профилирование фасадов и вертикальную присадку отверстий за одну установку. На фабриках мы фиксируем рост выхода деталей на 10–15% и сокращение внутрицеховой логистики до 70% благодаря плотной оптимизации карт раскроя.
1. Специфика мебельного фрезерного оборудования и технология Nesting
Традиционный пильный раскрой плит ЛДСП и МДФ на форматно-раскроечных станках накладывает серьезные технологические рамки. Пильный диск выполняет только сквозные прямолинейные пропилы от края до края щита. Это ограничение критично. Оно приводит к образованию крупных деловых отходов при выпуске радиусных деталей, трапециевидных полок или угловых мебельных модулей. Технология Nesting применяет твердосплавную или алмазную концевую фрезу, вырезающую замкнутые контуры любой геометрической сложности.
Специализированные САПР объединяют смежные стороны соседних заготовок в единую траекторию реза Common Line Cutting. Такой прием уменьшает суммарную длину холостых и рабочих проходов на 18–25%, заметно ускоряя цикл. Экономия ощутима. И станок не просто режет контур. Сначала сверлильный блок или шпиндель выполняет глухую и сквозную вертикальную присадку отверстий диаметром 5, 8, 15, 20 и 35 мм. Затем фреза производит выборку пазов под заднюю стенку шкафа. Только после этого происходит финишный раскрой плиты на отдельные панели.
Коэффициент использования материала при нестинге достигает 88–94% против 75–82% на классическом форматно-раскроечном станке за счет плотной оптимизации криволинейных и разноразмерных элементов на одном листе.
Расчет фактического коэффициента использования плитного материала выражается формулой:
K_mat = (Sum S_det / S_sheet) * 100%
Здесь величина Sum S_det отражает полезную площадь готовых заготовок, а S_sheet задает площадь целого листа (например, 5.796 м² для формата 2800х2070 мм). Брак исключен. Плотная раскладка снижает затраты на сырье.
2. Конструкция станины, кинематика и матричный вакуумный стол
Жесткость станины определяет точность позиционирования и отсутствие сколов ламинированного слоя. Мебельный фрезерный станок с ЧПУ испытывает высокие динамические нагрузки при скоростях подачи до 20–30 м/мин. Вибрации недопустимы. Несущую раму сваривают из толстостенного профиля с частыми диагональными ребрами. После сварочных работ конструкция проходит печной отжиг для снятия остаточных напряжений и чистовую фрезеровку площадок под направляющие за один установ на пятиосевом портальном станке.
Габариты рабочего стола согласуются со стандартами листовых материалов:
- 2800х2070 мм: полноформатные плиты ЛДСП Kronospan, Egger, Kastamonu и Swiss Krono;
- 2500х1250 мм: стандартный раскройный формат березовой фанеры ФК и ФСФ;
- 2440х1220 мм: плиты МДФ для глубокой фрезеровки фасадных полотен.
Для надежного удержания плит применяется матричный вакуумный стол из износостойкого фенопласта или бакелита HPL. Рабочая поверхность снабжена координатной сеткой пазов с шагом 30–50 мм под резиновый уплотнитель из EPDM. Стол разделен на 6, 8 или 12 независимых вакуумных зон. Прижим стабилен. Оператор открывает пневмоклапаны только тех секторов, которые перекрываются заготовкой.
| Тип вакуумного насоса | Мощность, кВт | Производительность, м³/ч | Предельный вакуум, бар | Эксплуатационные особенности |
|---|---|---|---|---|
| Вихревой двухступенчатый | 5.5–7.5 | 250–380 | -0.35…-0.45 | Доступная цена, чувствителен к мелким заготовкам, требует перемычек |
| Сухой пластинчато-роторный | 5.5–11.0 | 250–500 | -0.85…-0.90 | Графитовые лопатки Becker или Busch, удержание заготовок от 150х150 мм |
| Маслозаполненный роторный | 7.5–15.0 | 300–600 | -0.95…-0.98 | Высочайшая сила прижима, требует регулярного контроля масляного тумана |
| Водокольцевой вакуумный блок | 11.0–18.5 | 400–800 | -0.90…-0.95 | Высокая надежность, необходимость циркуляционного бака и очистки воды |
В качестве подложки мы всегда укладываем жертвенный слой из мелкопористого МДФ толщиной 6–10 мм. Перед эксплуатацией плиту МДФ обязательно калибруют ножевой фрезой, снимая по 0.3 мм с обеих сторон. Это действие обязательно. Оно убирает гладкую заводскую корку и открывает поры для сквозного вакуумного прижима.
Кинематику осей X и Y обеспечивают прецизионные косозубые рейки модуля M1.5 или M2.0 класса точности DIN 6. Портал приводят синхронизированные серводвигатели Yaskawa или Delta мощностью 850–1500 Вт через безлюфтовые редукторы Shimpo. Люфты исключены. По вертикальной оси Z монтируется шлифованная ШВП диаметром 25–32 мм.
Подобрать оборудование под вашу задачу
3. Шпиндельный узел, оправки и автоматическая смена инструмента ATC
Главный шпиндель мебельного центра работает в условиях длительных радиальных нагрузок при скоростном фрезеровании твердых меламиновых смол. Номинальная мощность шпинделя для высокопроизводительного нестинга составляет 9.0–12.0 кВт с принудительным воздушным охлаждением. Ресурс велик. Мы рекомендуем выбирать узлы европейских брендов HSD ES951 или Hiteco с максимальной частотой вращения до 24 000 об/мин.
Автоматическая смена инструмента ATC исключает длительные ручные переналадки. В мебельных обрабатывающих центрах используют два распространенных типа инструментальных конусов:
- Конус ISO30. Традиционный зажим с конусностью 7:24 и механическим шомполом. Обеспечивает достаточную жесткость, однако на оборотах выше 20 000 об/мин подвержен микрорадиальным деформациям.
- Конус HSK-F63. Полая оправка с одновременным контактом по конусу и торцу шпинделя. Радиальное биение на вылете 100 мм не превышает 0.003 мм. Центробежная сила лишь усиливает прижим лепестков цанги, обеспечивая идеальную балансировку класса G2.5.
Конструкция инструментального магазина определяет общее время обработки плиты:
- Линейный магазин под порталом на 8–12 позиций. Простая конструкция с доступной ценой. Однако шпинделю требуется перемещаться в парковочную зону стола, что отнимает 8–12 секунд на смену.
- Карусельный магазин на оси Z на 12–24 позиции. Дисковый барабан перемещается вместе с порталом. Смена инструмента происходит за 3.5–6.0 секунд над зоной резания, повышая сменную выработку на 15–20%.
Рядом со столом устанавливается контактный датчик Tool Setter. После каждой смены система ЧПУ автоматически замеряет вылет режущей кромки с точностью до 0.005 мм. Ошибки исключены.
4. Сверлильно-присадочные группы System 32 и расчет режимов
Для ускорения выпуска корпусной мебели обрабатывающие центры оснащаются многошпиндельными сверлильно-присадочными агрегатами Drilling Block. Скорость сверления высока. Конструктивно это L-образный моноблок шпинделей с шагом 32 мм между центрами по мировому стандарту System 32.
Стандартная компоновка включает схему 5+4 (5 шпинделей вдоль оси X и 4 шпинделя вдоль оси Y) мощностью 1.7–2.2 кВт при оборотах 4000–6000 об/мин. Каждый шпиндель оснащен автономным пневмоцилиндром. Сверла независимы. ЧПУ активирует только требуемые сверла под полкодержатели 5 мм, шканты 8 мм, стяжки 15–20 мм или чашки мебельных петель 35 мм.
| Узел сверлильно-пазовой группы | Количество инструментов | Назначение обработки | Используемый инструмент |
|---|---|---|---|
| Вертикальные шпиндели X и Y | 5 + 4 (9 шпинделей) | Присадка в пласть под полки, петли и стяжки | Глухие и сквозные сверла D5, D8, D15, D20, D35 |
| Горизонтальные шпиндели X и Y | 2 + 2 (4 шпинделя) | Торцевое сверление под Minifix, Rafix и шканты | Сверла правого и левого вращения D8x30 мм |
| Встроенная пазовая пила | 1 диск по оси X | Выборка паза под заднюю стенку из ХДФ | Пильный диск D=120–125 мм, ширина 4.0 мм |
| Главный фрезерный шпиндель | 1 узел (ATC 12–24) | Контурный раскрой и фигурные пазы | Компрессионные твердосплавные и алмазные фрезы D10–12 мм |
Чистовой раскрой ЛДСП и МДФ выполняется компрессионными алмазными PCD или твердосплавными VHM фрезами. Точный расчет подачи на зуб предотвращает оплавление связующих смол и преждевременный износ режущих кромок. Сколы исключены.
Скорость подачи фрезы вычисляется по стандартной формуле кинематики:
V_f = (f_z * z * n) / 1000
В этой формуле f_z обозначает расчетную подачу на зуб в мм/зуб, z указывает число зубьев, а n задает частоту вращения шпинделя. Для трехзаходной алмазной фрезы диаметром 12 мм (z=3) при раскрое ЛДСП 16 мм мы задаем n = 18 000 об/мин и f_z = 0.35 мм/зуб. Рабочая подача составляет V_f = (0.35 * 3 * 18000) / 1000 = 18.9 м/мин.
Окружная скорость резания инструмента рассчитывается по выражению:
V_c = (pi * D * n) / 1000
При диаметре фрезы 12 мм и частоте 21 000 об/мин окружная скорость достигает V_c = (3.1416 * 12 * 21000) / 1000 = 791.7 м/мин. Высокая скорость резания быстро выносит тепло со стружкой, предотвращая термический отпуск кромок. Ресурс сохраняется.
5. Комплексная автоматизация участка, аспирация и чек-лист интеграции
Полная автоматизация раскроечного участка исключает тяжелый ручной труд при кантовании плит весом до 80–110 кг. Безопасность гарантирована. Роботизированная ячейка нестинга включает ножничный гидравлический стол, вакуумный портальный загрузчик, раскроечный центр с ЧПУ и разгрузочный конвейер.
Вакуумная стрела поднимает верхний лист из пачки и укладывает его на матричный стол. Пневматические упоры точно базируют плиту по нулевой точке. Точность абсолютна. После завершения сверления и раскроя опускается толкатель со встроенным пылеулавливающим раструбом. Толкатель сдвигает детали на разгрузочный стол, параллельно очищая поверхность жертвенного слоя от стружки.
- Маркировка заготовок. Автоматический принтер наносит этикетки со штрихкодом Code 128 или QR-кодом перед раскроем либо при сходе деталей на разгрузочный стол.
- Интеграция с мебельной САПР. Программы БАЗИС-Мебельщик, bSolid или WoodWOP передают технологические данные. Сканер на кромкооблицовочном станке считывает этикетку и моментально запускает нужную программу обработки.
- Эффективная аспирация. Скорость воздушного потока в воздуховодах поддерживается на уровне 28–32 м/с при производительности вытяжки от 4500–6000 м³/ч. Это предотвращает засорение направляющих и редукторов мелкодисперсной пылью МДФ.
| Технологический дефект | Первопричина возникновения | Способ устранения и корректировка |
|---|---|---|
| Сколы ламината по верхней планке | Износ верхней нисходящей кромки фрезы или малая глубина первого прохода | Заменить фрезу, заглубить инструмент на 1.0 мм ниже точки перехода спиралей |
| Сдвиг мелких деталей на столе | Слабый вакуум, забитый жертвенный слой МДФ, избыточная подача | Откалибровать жертвенную плиту, снизить подачу на финише, применить перемычки 0.5 мм |
| Прижог и темный нагар на торце | Низкая подача на зуб (f_z < 0.15 мм/зуб), скопление опилок в пазу | Увеличить скорость подачи V_f или снизить обороты шпинделя n, усилить аспирацию |
| Овальность отверстий под петли | Люфт в планетарном редукторе, износ зацепления рейка-шестерня | Отрегулировать зазор зацепления косозубой рейки, проверить натяг кареток HIWIN |
Поэтому при выборе фрезерного станка с ЧПУ мы рекомендуем проверять статическую массу станины: надежный раскроечный центр формата 2800х2070 мм весит не менее 3500–4500 кг. Комплектация шпинделем HSK-F63, сверлильной головой 5+4 и системой авторазгрузки гарантирует выпуск 60–90 листов мебели за смену.