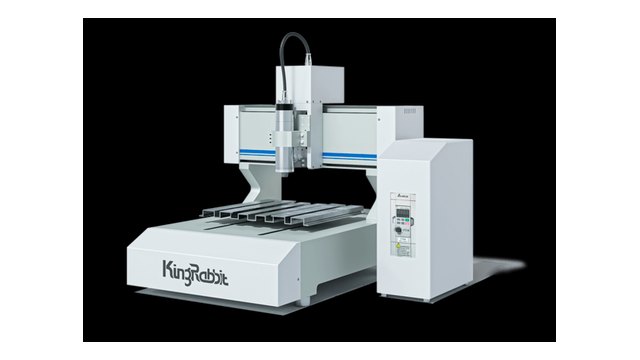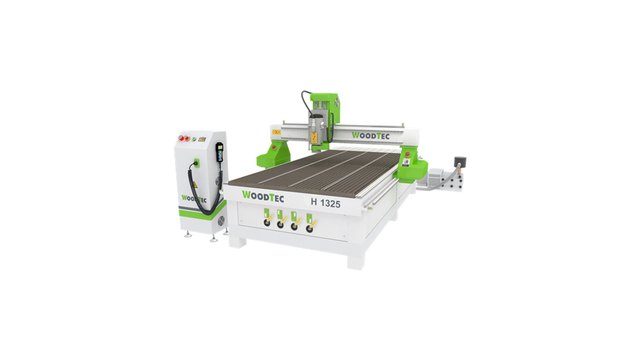
Скоростной раскрой листовых пластиков и композитов на фрезерных станках с ЧПУ составляет технологическую основу современного рекламного производства. На нашем участке наружной рекламы станки ежедневно раскраивают сотни квадратных метров акрила, вспененного ПВХ и алюминиевых композитных панелей (АКП). В настоящем практическом руководстве мы делимся заводским опытом: разбираем кинематику однозаходных фрез, точные расчеты минутного съема без оплавления кромок, V-образную пазовку под гибку и лазерно-оптическое совмещение контура по меткам CCD-камеры.
Специфика рекламных станков и конструкционных листовых материалов
Рекламные фрезерно-гравировальные станки с ЧПУ отличаются увеличенным рабочим полем под стандартные габариты листовых заготовок 2050×3050 мм и высокооборотистыми шпинделями мощностью 3.2–5.5 кВт. Обработка термопластов и слоистых сэндвичей требует специфического подхода к фиксации и эвакуации стружки. В нашей практике базовый материальный поток рекламного цеха формируют литой и экструзионный полиметилметакрилат (ПММА) по ГОСТ 10667-90, вспененный поливинилхлорид по стандарту DIN 16927, жесткий ПВХ, ударопрочный полистирол HIPS и алюминиевый композит по ГОСТ 34329-2017.
Каждый листовой материал проявляет уникальный комплекс термомеханических свойств под действием вращающегося твердосплавного резца. Игнорировать эти различия нельзя. Литой акрил (Cast PMMA) обладает молекулярной массой до трех миллионов г/моль. Длинные полимерные цепи гарантируют термостабильность до 180 °C. Но экструзионный акрил плавится уже при 135 °C. Поэтому мы всегда корректируем режимы подачи.
Свойства базовых рекламных материалов определяют выбор технологической оснастки:
- Литой акрил (Cast PMMA): блочный полимер высокой прочности. При резании дает сухую дробленую стружку и гладкий прозрачный торец после финишного прохода.
- Экструзионный акрил (XT PMMA): полимер с короткой молекулярной цепочкой. Склонен к моментальному налипанию на фрезу при падении минутной подачи.
- Вспененный ПВХ (Foam PVC): пористый лист плотностью 0.45–0.70 г/см³ с закрытыми микропорами. Материал мягок, но при затуплении лезвия образует заусенцы на лицевой кромке.
- Алюминиевые композитные панели (АКП): трехслойный сэндвич толщиной 3–4 мм из двух листов сплава 3003 толщиной 0.21–0.50 мм и полиэтиленового сердечника. Требует прецизионной глубины пазования.
- Монолитный поликарбонат (ПК): конструкционный вязкий термопласт с колоссальной ударной вязкостью. Но он требует интенсивного отвода тепла сжатым воздухом.
Инструментальные материалы и геометрия фрез для рекламы
Фрезерование полимерных и композитных рекламных панелей требует специализированного режущего инструмента с зеркальной полировкой стружечных канавок. Обычные металлообрабатывающие фрезы здесь бесполезны. В условиях нашего цеха стандартным инструментом выступают монолитные однозаходные спиральные фрезы из мелкозернистого карбида вольфрама KCR08 твердостью 92–93 HRA. Геометрия таких фрез исключает повторное измельчение стружки в зоне контакта, гарантируя гладкий рез без микросколов на лицевом слое заготовки.
Качество торца рекламной детали закладывается на уровне микрогеометрии лезвия инструмента. А острота режущей кромки определяет нагрев заготовки:
- Передний угол гамма (γ): 16–22°. Обеспечивает легкий сдвиг срезаемого слоя пластика с минимальным усилием трения.
- Задний угол альфа (α): 14–18°. Устраняет фрикционный контакт тыльной грани зуба с горячим материалом стенки паза.
- Угол подъема винтовой канавки омега (ω): 30–35°. Гарантирует мгновенный осевой отвод теплой стружки из узкой щели реза.
- Шероховатость стружечной канавки: Ra < 0.04 мкм. Алмазная полировка внутреннего желоба предотвращает адгезию расплава полимера к телу фрезы.
Для раскроя тонких пленок и двухслойных пластиков мы применяем компрессионные фрезы со встречными витками спирали. И стружка не поднимает край заготовки. Для композитных панелей используются фасонные V-образные фрезы с углами 90° и 135°, формирующие точный паз под гибку фасадных кассет и световых коробов.
Сравнительная матрица режущего инструмента для рекламных материалов
| Тип инструмента | Геометрия и углы | Обрабатываемый материал | Характер стружкоотвода | Качество кромки |
|---|---|---|---|---|
| Однозаходная Up-cut | γ = 18°, α = 16°, спираль 30° вверх | Литой акрил, полистирол, монолитный ПК | Выброс стружки вверх к шпинделю | Гладкий торец без оплавления и полос |
| Однозаходная Down-cut | γ = 16°, α = 14°, спираль 30° вниз | Тонкий вспененный ПВХ 1–3 мм, тонкий акрил | Отвод стружки вниз, прижим листа | Идеальная лицевая грань без заусенцев |
| Компрессионная фреза | Встречные спирали Up+Down | Двухслойный пластик, ламинированный ПВХ | Встречный сдвиг стружки к центру листа | Чистый срез с обеих сторон заготовки |
| V-образная пазовая фреза | Угол 90° или 135°, площадка b₀ = 1.5–2.0 мм | Алюминиевые композитные панели (АКП) | Боковой разлет стружки | Точный гиб без надлома наружного слоя |
| Моноалмазная PCD фреза | Поликристаллический алмаз, γ = 5°, α = 12° | Акрил листовой толщиной 8–25 мм | Радиальный сдвиг стружки | Оптический зеркальный глянец со станка |
Подобрать оборудование под вашу задачу
Расчет режимов резания и технологических параметров
Механическая обработка рекламных термопластов подчиняется строгому закону теплового баланса зоны резания. Это базовый производственный принцип. Поскольку теплопроводность полимеров в сотни раз ниже теплопроводности конструкционных сталей, выделяющееся тепло обязано полностью удаляться вместе со срезаемой стружкой. На производственной линии мы строго рассчитываем минутную подачу и частоту вращения шпинделя, предотвращая переход полимера в вязкотекучее состояние при раскрое акриловых деталей и композита.
Частоту вращения шпинделя n (об/мин) рассчитывают по классической зависимости через линейную скорость резания Vc (м/мин) и диаметр инструмента D (мм):
n = (1000 · Vc) / (π · D)
Для литого акрила скорость резания назначают в пределах Vc = 250–400 м/мин. Для вспененного ПВХ принимают Vc = 300–600 м/мин. А для композитных панелей АКП выдерживают Vc = 200–350 м/мин.
Минутную подачу стола Vf (мм/мин) находят с учетом числа зубьев z (для однозаходных фрез z = 1) и расчетной подачи на зуб fz (мм/зуб):
Vf = n · z · fz
При фрезеровке пазов под гибку на панелях АКП толщиной H = 4.0 мм с наружным слоем алюминия t_al = 0.4 мм глубину пазования h_p вычисляют по формуле сохранения демпферного слоя полиэтилена Δ_pe = 0.3 мм:
h_p = H - t_al - Δ_pe = 4.0 - 0.4 - 0.3 = 3.3 мм
Остаточный слой композита толщиной 0.7 мм гарантирует пластичный гиб кромки на 90° без растрескивания защитной эмали на внешнем угле короба. И брак при сборке исключается полностью.
Разберем практический пример сквозного расчета. Мы раскраиваем лицевую панель светового короба из литого акрила толщиной 5.0 мм однозаходной фрезой диаметром D = 4.0 мм. Приняв скорость резания Vc = 300 м/мин, получаем расчетные обороты:
n = (1000 · 300) / (3.1416 · 4.0) = 23873 об/мин
Устанавливаем на преобразователе частоты шпинделя 24000 об/мин. Назначаем подачу на зуб fz = 0.12 мм/зуб. Требуемая минутная подача станка составляет:
Vf = 24000 · 1 · 0.12 = 2880 мм/мин
Секундная объемная производительность резания составит Q = (5.0 · 4.0 · 2880) / 60000 = 0.96 см³/с. Фреза устойчиво отводит стружку за один проход без перегрева заготовки.
Занижение минутной подачи стола при максимальных оборотах шпинделя неизбежно приводит к термическому оплавлению кромок пластика. Если на фрезу налипает расплавленный жгут материала, оператор обязан повысить минутную скорость перемещения на 20–30% либо снизить обороты шпинделя, сохраняя подачу на один зуб не ниже 0.09 мм.
Сводная таблица технологических режимов фрезерования рекламных материалов
| Обрабатываемый материал | Диаметр фрезы D, мм | Тип фрезы | Обороты n, об/мин | Подача fz, мм/зуб | Подача стола Vf, мм/мин | Глубина прохода ap, мм | Тип охлаждения |
|---|---|---|---|---|---|---|---|
| Литой акрил 3–6 мм | 3.175 | Однозаходная Up-cut | 21 000 – 24 000 | 0.09–0.11 | 1900–2600 | 3.0–6.0 | Сжатый воздух 4–5 бар |
| Экструзионный акрил 4–8 мм | 4.0 | Однозаходная Up-cut | 18 000 – 21 000 | 0.12–0.14 | 2200–2900 | 2.0–4.0 | Вихревая трубка Vortex |
| Вспененный ПВХ 3–5 мм | 3.175 / 4.0 | Однозаходная Down-cut | 18 000 – 22 000 | 0.14–0.18 | 2500–3900 | 3.0–5.0 | Сухой обдув / аспирация |
| Вспененный ПВХ 8–10 мм | 6.0 | Однозаходная Up-cut | 16 000 – 18 000 | 0.16–0.20 | 2500–3600 | 8.0–10.0 | Мощная аспирация |
| АКП (пазовка под 90°) | 10.0 (V-образная) | V-пазовая для АКП | 16 000 – 18 000 | 0.10–0.13 | 1600–2300 | 3.3 (в размер) | Сухой сжатый воздух |
| АКП (сквозной раскрой) | 4.0 | Однозаходная Up-cut | 18 000 – 20 000 | 0.10–0.12 | 1800–2400 | 4.0 (за 1 проход) | Воздушно-масляный туман |
| Монолитный поликарбонат | 4.0 | Однозаходная Up-cut | 16 000 – 19 000 | 0.08–0.10 | 1300–1900 | 2.0–3.0 | Сжатый воздух 6 бар |
Оснастка, позиционирование и лазерно-оптическое совмещение CCD
Надежное позиционирование крупноформатных листов и прецизионное совмещение контура реза с нанесенным печатным изображением определяют точность сборки рекламных конструкций. Без качественной оснастки невозможно изготовить сложную вывеску. В нашем производственном процессе мы комбинируем секционированный вакуумный стол с мощным вихревым насосом и оптическую систему компьютерного зрения на базе CCD-камеры. Это устраняет деформацию тонких листов и автоматически компенсирует полиграфическую усадку полотна при контурной резке объемных букв.
Фиксация листовых рекламных заготовок имеет строгие технологические особенности. И здесь важна каждая деталь вакуумного контура:
- Вакуумный стол с зонированием: стол станка разделен на 6–8 герметичных зон с отдельными шаровыми кранами. При раскрое небольших деталей вакуум подается только в активный рабочий сектор, что исключает падение общего разрежения в пневмомагистрали.
- Пористый жертвенный слой МДФ: на вакуумную решетку укладывают лист облегченного МДФ толщиной 6–8 мм. Перед работой обе плоскости подложки калибруют широкой торцевой фрезой Flycutter, открывая внутренние поры для свободного прохождения воздушного потока.
- Пластинчато-роторные и вихревые насосы: для удержания скользких листов акрила и пластика применяют вакуумные станции производительностью от 250 до 500 м³/ч, поддерживающие остаточное давление не хуже -0.85 бар.
При изготовлении объемных букв с прямой УФ-печатью решающую роль играет система оптического позиционирования с CCD-камерой. Камера сканирует напечатанные реперные кресты по периметру заготовки. Управляющая программа станка рассчитывает угловой разворот листа, линейное смещение по осям X и Y, а также локальную деформацию полимерного полотна. Однако ЧПУ мгновенно корректирует траекторию, гарантируя совпадение контура реза с рисунком с точностью до 0.05 мм.
Для предотвращения подрыва мелких вырезанных букв и элементов шрифта мы применяем программируемые технологические перемычки (мостики) толщиной 0.5–0.8 мм и шириной 2.0 мм. После завершения раскроя готовые буквы легко отделяются ручным инструментом без сколов на лицевом слое.
Типичные дефекты рекламного фрезерования и регламент устранения
Технологические сбои при фрезеровке рекламы приводят к порче дорогостоящих листовых заготовок, срыву сроков монтажа и дополнительным затратам на перемотку пленок. Ошибки недопустимы при жестком графике заказов. В регламенте нашего предприятия зафиксирован четкий порядок выявления и устранения отклонений в геометрии реза, качестве торцов и точности сборки световых букв. Систематический контроль режущей кромки, давления вакуума и калибровки камеры исключает появление брака на всех стадиях изготовления вывесок.
Основные производственные дефекты и методы их технологического устранения:
- Оплавление кромки акрила и налипание стружки: вызвано заниженной подачей стола или затуплением резца. Следует увеличить минутную подачу Vf на 25%, проверить остроту режущей кромки и настроить давление обдува сжатым воздухом до 5 бар.
- Заусенцы и ворс на вспененном ПВХ: возникают из-за применения многозаходных фрез или попутного направления вращения при сильном нагреве. Рекомендуется перейти на однозаходную фрезу Down-cut с полированной канавкой и снизить обороты шпинделя.
- Разрыв алюминиевого слоя при гибке АКП: вызван чрезмерным заглублением V-образной фрезы, срезавшей демпферный слой полиэтилена. Необходимо откалибровать вылет инструмента по оси Z контактным датчиком и оставить защитный слой 0.6–0.7 мм.
- Несовпадение контура фрезеровки с напечатанным рисунком: обусловлено температурной усадкой пленки или загрязнением объектива оптической камеры. Требуется протереть оптику CCD-системы и заново выполнить калибровку по четырем угловым реперам.
- Подрыв и смещение мелких элементов вывески: следствие недостаточного вакуумного прижима в локальной зоне. Следует добавить в CAM-системе удерживающие мостики и застелить свободные зоны стола защитной пленкой для исключения утечек вакуума.
Для поддержания стабильного качества продукции оператор станка перед каждой сменой выполняет обязательный технологический регламент:
- Проверка радиального биения инструмента: биение фрезы в цанговом патроне ER20/ER25 не должно превышать 0.005 мм.
- Контроль уровня вакуума: манометр вакуумного ресивера обязан показывать разрежение не менее -0.80 бар при закрытых секторах.
- Калибровка нуля по оси Z: выставление базовой высоты фрезы выполняют автоматическим датчиком высоты инструмента на жертвенном столе.
- Очистка оптического тракта: проверка подсветки и фокусировки объектива CCD-камеры перед запуском контурного раскроя по меткам.