Главная/Блог/Фрезерный станок или ручной фрезер: критерии выбора для производства и мастерской
24 сентября 2026
Фрезерный станок или ручной фрезер: критерии выбора для производства и мастерской
В нашей столярной практике выбор между ручным электрофрезером и стационарным деревообрабатывающим станком определяет производительность цеха и точность заготовок. Ручной электроинструмент обеспечивает мобильность при работе с крупногабаритными щитами на монтаже. Но стационарное оборудование дает жесткое базирование, стабильную повторяемость геометрии и возможность снятия глубоких припусков за один проход без риска отклонения режущей кромки.
Принципиальные различия в кинематике и точности базирования
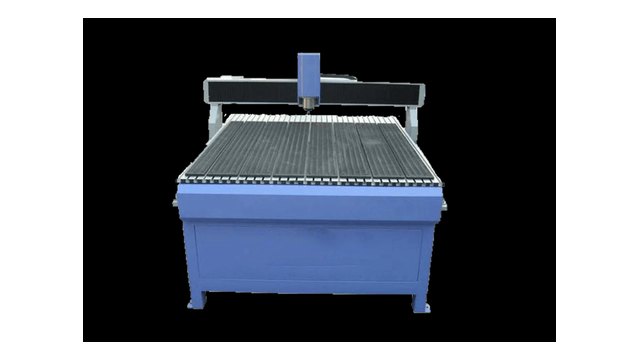
Принципиальное отличие кроется в жесткости технологической системы и схеме взаимного перемещения инструмента и заготовки. При ручном профилировании мастер ведет электроинструмент по поверхности детали, преодолевая реактивные силы резания собственными руками. А на стационарном агрегате шпиндель зафиксирован в чугунной станине, что гарантирует биение шпиндельного узла в пределах 0.01 мм и исключает динамический перекос фрезы под нагрузкой.
Ручной аппарат опирается подошвой на базовую плоскость детали через пластиковую накладку. При малейшем наклоне рукояток или неравномерном нажиме угол между осью вращения и плоскостью заготовки отклоняется от 90 градусов. Мы на производстве постоянно сталкиваемся с тем, что на длинных погонажных изделиях погрешность ручной обработки достигает 0.5 мм на метре длины.
Погрешность ручной обработки на длинных заготовках достигает 0.5 мм на метре длины.
Отсутствие массивного чугунного упора вызывает заваливание кромок при ручном ведении.
Динамические вибрации легкого корпуса приводят к ступенчатости профиля.
Стационарный станок с литым чугунным столом полностью снимает эту проблему. Заготовка прижимается к параллельному упору и базируется на массивной шлифованной плите. Регулируемые гребенчатые прижимы гарантируют постоянный контакт без вибраций. В результате биение профиля не превышает 0.03 мм.
Сравнительный анализ производительности и съема материала
Скорость съема стружки напрямую зависит от мощности установленного привода и жесткости посадочного конуса. Ручные погружные машины верхнего сегмента имеют мощность до 2.4 кВт и цангу диаметром 12 мм. При этом стационарные промышленные станки комплектуются асинхронными трехфазными электродвигателями мощностью от 4 до 7.5 кВт со шпинделями диаметром 30 или 32 мм под тяжелые насадные фрезы.
Большой диаметр шпинделя стационарного станка позволяет использовать массивные наборные профильные головки диаметром до 180 мм. Это дает колоссальный съем материала за один технологический проход. Расчет минутной производительности съема стружки выражается зависимостью:
где величина \(a_p\) выражает глубину резания в миллиметрах, параметр \(a_e\) указывает ширину контакта, а \(V_f\) задает скорость минутной подачи заготовки в зону резания.
Технический параметр
Ручной электроинструмент
Фрезерный стол с ручным приводом
Стационарный станок
Мощность привода
1.2 – 2.4 кВт (коллекторный)
2.0 – 2.4 кВт (коллекторный)
4.0 – 7.5 кВт (асинхронный S1)
Посадочный диаметр инструмента
Цанга 8 / 12 мм
Цанга 8 / 12 / 12.7 мм
Шпиндель 30 / 32 / 40 мм
Максимальный диаметр оснастки
50 мм
89 мм
180 – 250 мм
Максимальная глубина съема за проход
3 – 5 мм (твердые породы)
6 – 8 мм
25 – 40 мм (фасонный профиль)
Ресурс непрерывной работы
2 – 4 часа в смену
4 – 6 часов в смену
24/7 в промышленном режиме
Подобрать оборудование под вашу задачу
Технологические возможности и специфика обрабатываемых деталей
Каждый тип оборудования спроектирован под определенный спектр технологических операций в деревообработке. Ручной триммер незаменим при врезке дверной фурнитуры, снятии фасок на смонтированных конструкциях и профилировании криволинейных кромок столешниц. А стационарный агрегат спроектирован для серийного выпуска погонажа, изготовления шиповых соединений, филенок и дверных обвязок.
При использовании ручного аппарата ограничением служит размер опорной базы. Мелкие детали длиной менее 200 мм обрабатывать вручную крайне небезопасно и неэффективно. Деталь приходится зажимать в тиски или струбцины, переставляя зажимы по мере продвижения режущей кромки по контуру.
Стационарный станок с кареткой или автоподатчиком решает задачи серийного выпуска. Автоподатчик гарантирует равномерную подачу со скоростью от 4 до 20 м/мин без пережогов древесины. Мы в цехе применяем автоподатчики для идеальной чистоты поверхности.
При профилировании дубового погонажа ручным аппаратом малейшая задержка инструмента приводит к термическому прижогу волокон. На стационарном станке с роликовым автоподатчиком стабильность скорости исключает прижоги и уменьшает трудоемкость шлифовки на 40%.
Экономика оснащения: капитальные затраты и себестоимость часа
Инвестиции в оборудование должны строго соответствовать структуре производственных заказов столярного предприятия. Качественный профессиональный ручной комплект с набором направляющих шин требует умеренных начальных вложений. Но в условиях серийного выпуска погонажных изделий себестоимость единицы продукции на ручном аппарате оказывается в 3 раза выше из-за высокой доли ручного труда.
Коллекторные двигатели ручного инструмента имеют ограниченный ресурс щеточного узла и якоря при интенсивной непрерывной нагрузке. Стационарные станки оснащаются асинхронными двигателями с прямым или ременным приводом, рассчитанными на десятилетия тяжелой промышленной эксплуатации.
Критерий оценки
Комплект ручного оборудования
Стационарный тяжелый станок
Начальные инвестиции
Низкие (от 30 000 до 120 000 KZT)
Высокие (от 1 500 000 KZT)
Занимаемая производственная площадь
Хранение на стеллаже (мобильность)
Стационарно от 4 до 8 кв. метров
Требования к аспирации
Мобильный пылесос со шлангом 35 мм
Цеховая аспирация от 2500 куб.м/час
Скорость переналадки на новый профиль
5 – 10 минут (замена цанговой оснастки)
15 – 25 минут (установка набора ножей)
Производительность на погонаже (м/час)
30 – 50 м/час
300 – 800 м/час с автоподатчиком
Технические критерии выбора оборудования под производственные задачи
Выбор технологического решения базируется на анализе типоразмеров деталей и плановых объемов выпуска продукции. Для выездного монтажа мебели, плотницких работ и изготовления штучных авторских изделий ручной аппарат является безальтернативным базовым решением. А для цехового производства оконных блоков, мебельных фасадов и профильного погонажа необходим стационарный станок с шипорезной кареткой.
Практический регламент выбора оборудования для мастерской включает следующие базовые этапы:
Оценка габаритов заготовок: для щитов шириной более 1 метра и монтажных врезок используется ручной инструмент, а для длинномерных реек и брусков — стационарный станок.
Расчет суточного объема погонажа: при объеме свыше 150 погонных метров в смену ручной аппарат приводит к быстрому утомлению оператора и браку.
Требования к глубине профиля: при профилировании глубже 15 мм требуются ножи большого диаметра, работающие исключительно на жестком шпинделе.
Наличие трехфазной электросети: для стационарного промышленного оборудования необходимо стабильное питание 380 В.
В гибкой столярной мастерской оптимальным является комбинированный подход. Стационарный станок берет на себя тяжелый серийный съем, а ручной триммер выполняет финишные подгонки и криволинейную обработку.
Материал подготовлен техническим отделом ФрезерТех
ФрезерТех — витрина ИП «КазМеханика». Оборудование поставляется с паспортом, руководством по эксплуатации и гарантийными документами.
Паспортных характеристик конкретных моделей в статьях нет намеренно: они меняются вместе с прайсом поставщика. Мы пишем о принципах выбора, назначении классов оборудования и типичных ошибках — это не устаревает через квартал.
Нужен подбор под задачу — назовите массу груза, высоту подъёма и режим работы: подберём модель и посчитаем поставку. Контакты и реквизиты.