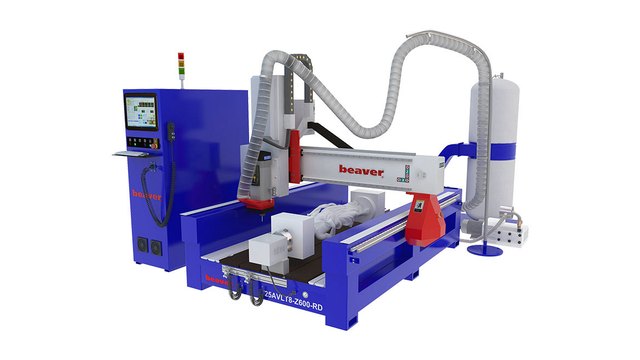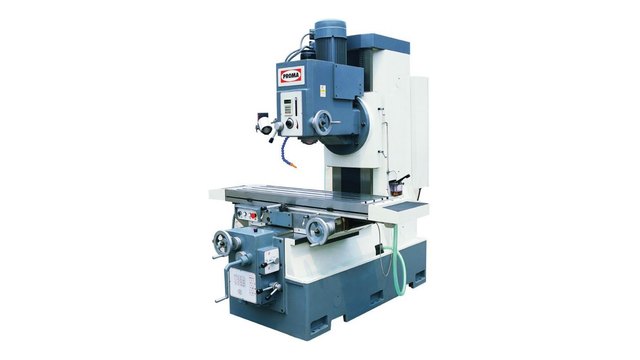
Паспортная точность фрезерного обрабатывающего центра закладывается задолго до первого включения шпинделя. В нашей монтажной практике мы регулярно сталкиваемся с ситуациями, когда жесткий станок за сотни тысяч евро теряет точность из-за деформации станины на неподготовленном полу цеха. Настоящее руководство обобщает инженерный опыт по расчету железобетонных плит, подбору виброопор, анкеровке и лазерной юстировке геометрии станков по ГОСТ 18097-93 и ISO 10791-1.
Влияние внешних вибраций и требования к полу цеха
В условиях реального машиностроительного цеха фрезерный станок непрерывно подвергается воздействию внешних динамических факторов. Источниками паразитных колебаний служат мостовые краны, кузнечно-прессовые участки, соседние тяжелые станки и перемещающийся внутрицеховой транспорт. При передаче вибраций через грунт и плиту перекрытия на несущие элементы станка возникает относительное смещение инструмента и заготовки. В итоге шероховатость поверхности Ra резко ухудшается, а стойкость твердосплавных пластин падает в два раза. Поэтому качественный монтаж начинается с комплексной оценки жесткости цехового основания.
При выборе схемы установки технологи опираются на массу и класс точности оборудования:
- Установка на существующий промышленный пол цеха. Допускается для компактных трехосевых станков массой до 3–5 тонн нормального класса точности (Н). Толщина монолитной плиты пола должна составлять не менее 150–200 мм с объемным армированием сеткой и прочностью бетона от B22.5 (М300).
- Монтаж на обособленный железобетонный фундамент. Обязателен для тяжелых станков весом свыше 6 тонн, портальных обрабатывающих центров, а также прецизионного оборудования повышенной и высокой точности (классы П, В, А по ГОСТ 8-82). Фундамент отделяется от общего пола сплошным виброизоляционным швом.
Если в цехе работают кривошипные прессы с усилием более 100 тонн, расстояние до фрезерного центра выдерживают не менее 20 метров. И при дефиците площади применяют глубокие демпфирующие траншеи.
Расчет параметров обособленного фундамента по СНиП 2.02.05-87
При проектировании индивидуального фундамента под фрезерный станок мы руководствуемся положениями строительных норм СНиП 2.02.05-87 и СП 26.13330. Фундаментный блок выполняет функцию массивного инерционного демпфера, поглощающего знакопеременные нагрузки от быстрых перемещений стола и шпиндельной бабки. Кроме того, монолитная железобетонная плита исключает возникновение изгибающих и крутильных деформаций чугунной станины при локальных осадках грунтового основания под воздействием сезонных факторов.
По нормативным требованиям массу фундамента m_фунд определяют через массу станка m_ст:
m_фунд ≥ (1.5 … 3.0) · m_ст
Для высокодинамичных пятиосевых обрабатывающих центров с ускорениями рабочих органов свыше 1.0 g мы закладываем коэффициент массы от 3.0 до 4.5. Это предотвращает раскачку станины. А точность позиционирования оптических линеек сохраняется на уровне 1 мкм.
Определение собственной частоты вертикальных колебаний фундамента с установленным оборудованием проводят по формуле:
f_собств = (1 / (2 · π)) · √(C_z / m_общ)
В этой формуле C_z обозначает приведенный коэффициент упругого равномерного сжатия грунтового основания в Н/м, а величина m_общ выражает суммарную массу фундаментной плиты, станка и максимального веса заготовки с оснасткой в кг. Чтобы гарантированно избежать резонанса, расчетная частота f_собств должна отстоять от рабочей частоты вращения шпинделя минимум на 35% в большую или меньшую сторону.
Конструктивные требования к железобетонной плите
По глубине заложение фундаментной плиты назначают в пределах от 600 до 1500 мм. На дне котлована обустраивают песчано-гравийную подушку толщиной 250 мм с послойным уплотнением вибротрамбовкой до коэффициента 0.95. И затем настилают слой рулонной гидроизоляции.
Для создания арматурного каркаса применяют горячекатаную рифленую арматуру класса А400 или А500 диаметром 14–16 мм. Сетки укладывают в два яруса с шагом ячейки 200×200 мм, связывая их вертикальными хомутами. Толщину защитного слоя бетона до арматуры выдерживают равной 50 мм.
Заливку выполняют тяжелым гидротехническим бетоном класса B25 (М350) или B30 (М400) с марками по водонепроницаемости W6–W8 и морозостойкости F150. Бетонную смесь укладывают непрерывным методом с обязательным уплотнением глубинными вибраторами для исключения раковин.
Устройство деформационного виброизоляционного шва
По всему контуру обособленный фундамент отделяют от общего пола цеха сквозным компенсационным зазором шириной от 50 до 100 мм. Этот виброшов прерывает передачу упругих волн. Зазор заполняют вибродемпфирующими материалами:
- Плиты экструдированного пенополистирола повышенной плотности XPS толщиной 50 мм.
- Технические пробковые маты с битумной гидрофобной пропиткой.
- Полиуретановые эластомерные маты Sylomer или Regupol расчетной плотности.
- Верхний паз шва герметизируют эластичным полиуретановым герметиком, устойчивым к смазочно-охлаждающим жидкостям и маслам.
В качестве примера рассчитаем фундамент под вертикальный обрабатывающий центр массой m_ст = 8000 кг с габаритами станины 3.0×2.4 м. Принимаем коэффициент запаса k = 2.5, откуда масса блока составит m_фунд = 2.5 · 8000 = 20 000 кг. При средней плотности железобетона 2400 кг/м³ объем равен V = 20 000 / 2400 = 8.33 м³. Назначаем размеры плиты в плане 3.4×2.8 м с площадью S = 9.52 м². Тогда расчетная толщина плиты составит H = 8.33 / 9.52 ≈ 0.88 м, и мы принимаем проектную толщину H = 900 мм.
Подобрать оборудование под вашу задачу
Типы опорных элементов: клиновые башмаки, резинометаллические и пневмоопоры
В процессе монтажа фрезерного станка правильный выбор опорных элементов решает две ключевые технические задачи. Во-первых, опоры служат прецизионным механизмом пространственного выравнивания станины в горизонтальной плоскости. Во-вторых, демпфирующие слои внутри опор эффективно рассеивают высокочастотные колебания, возникающие в зоне резания при прерывистом фрезеровании закаленных сталей и жаропрочных сплавов.
В современной промышленной практике применяют четыре типа виброизолирующих опор:
- Регулируемые клиновые башмаки (Fixator / Leveling Wedges). Обеспечивают максимальную жесткость контакта со станиной. Регулировка по высоте осуществляется перемещением двух встречных клиньев с помощью винта с мелким шагом резьбы. Точность позиционирования по высоте достигает 0.01 мм на один оборот винта. Клиновые опоры идеально подходят для тяжелых силовых станков, работающих с большими припусками.
- Резинометаллические виброопоры ОВ-31 и ОВ-70 (ГОСТ 21703). Состоят из стального корпуса, регулировочного винта и вулканизированной подушки из маслобензостойкой резины. Применяются для средних станков массой от 1.5 до 5 тонн при установке на общий пол цеха без анкеровки. Допустимая статическая нагрузка на одну опору ОВ-31 составляет до 45 кН (4.5 тонны).
- Мембранные пневматические опоры (Air Springs). Представляют собой прецизионные пневмобаллоны с автоматической системой регулировки давления и поддержания уровня. Обеспечивают сверхнизкую собственную частоту колебаний (от 1.5 до 3.0 Гц). Используются при монтаже высокоточных шлифовальных станков, координатно-измерительных машин (КИМ) и микрофрезерных центров.
- Жесткие регулировочные винты со сферическими подпятниками. Штатно монтируются в приливы станины многих азиатских и европейских станков. Опираются на закладные стальные плиты, заливаемые в фундамент.
Сравнительные характеристики систем виброизоляции
| Тип опорного элемента | Диапазон нагрузки на точку, кН | Собственная частота f_0, Гц | Жесткость узла | Рекомендуемая область применения |
|---|---|---|---|---|
| Клиновые башмаки (Fixator) | 20–250 | 15–35 | Сверхвысокая | Тяжелые фрезерные и расточные станки на фундаментах |
| Виброопоры ОВ-31 / ОВ-70 | 5–45 | 8–15 | Средняя | Универсальные и ЧПУ станки массой до 5 тонн на полу |
| Пневмоопоры Air Springs | 3–80 | 1.5–3.5 | Регулируемая | Прецизионные центры классов точности В, А, КИМ |
| Эластомерные прокладки (Sylomer) | 10–120 | 6–12 | Высокая | Подкладка под подошву фундамента и клиновые опоры |
Анкеровка станины и технология безусадочной подливки Grouting
Для скоростных фрезерных центров с динамическими подачами от 30 м/мин жесткая фиксация станины к фундаменту является обязательным технологическим условием. При резких реверсах стола и шпиндельной бабки возникают колоссальные опрокидывающие моменты, способные вызвать микросдвиг станины. Надежная анкеровка исключает смещение опорных точек и сохраняет выверенную геометрию направляющих на протяжении многих лет интенсивной эксплуатации оборудования.
Для надежного крепления оборудования используют фундаментные болты по ГОСТ 24379.1-2012:
- Болты изогнутые (тип 1), монтируемые в закладные колодцы фундаментного блока перед установкой станины.
- Болты с анкерной плитой (тип 2), способные выдерживать высокие динамические нагрузки на вырыв.
- Составные и конические анкерные болты (типы 3 и 6) для удобной надвижки тяжелого станка на фундамент.
- Химические клеевые анкеры на эпоксидной основе для монтажа в готовый монолитный бетонный массив.
В теле фундамента под анкеры формируют конические колодцы сечением 150×150 мм и глубиной 500 мм. После выверки станка колодцы заполняют мелкозернистым бетоном.
Расчет крутящего момента затяжки болта ведут по формуле:
M_зат = K_тр · F_пред · d_номинал
В данном соотношении K_тр отражает коэффициент трения в резьбе (для чистой смазанной резьбы K_тр = 0.18), F_пред означает нормативное усилие затяжки в Н, а d_номинал задает номинальный диаметр резьбы в метрах. Так, для болта М24 класса прочности 8.8 с натягом F_пред = 85 кН требуемый момент затяжки равен M_зат = 0.18 · 85 000 · 0.024 ≈ 367 Н·м.
Безусадочная цементная подливка (Grouting)
После предварительной выверки станины на клиньях между подошвой станка и бетоном фундамента остается зазор от 30 до 80 мм. Если этот зазор не заполнить, опирание станины останется точечным. Чугунная отливка со временем провиснет под действием собственного веса. А направляющие потеряют прямолинейность.
Для сплошного опирания монтажный зазор заливают текучими безусадочными смесями MasterFlow 928, SikaGrout 318 или EMACO. Эти составы обладают расширением до +0.1% в фазе твердения, что обеспечивает 100% площадь контакта.
Технологический регламент подливки включает четкие шаги:
- Механическая насечка бетона фундамента с удалением цементного молочка и обеспыливание поверхности.
- Насыщение бетона водой за 6 часов до начала работ с продувкой сжатым воздухом.
- Монтаж жесткой опалубки на расстоянии 80 мм от контура станины с превышением уровня подошвы на 30 мм для создания давления.
- Заливка готового раствора непрерывной струей с одной стороны для полного вытеснения воздуха.
- Влажностный уход за уложенным составом под пленкой в течение 72 часов до набора прочности свыше 40 МПа.
Пошаговый регламент нивелировки и юстировки по ГОСТ 18097-93
Точная пространственная юстировка рабочих органов гарантирует отсутствие перекосов и взаимную перпендикулярность осей фрезерного станка. Все юстировочные операции начинают только после полного набора марочной прочности бетоном фундамента и подливки (не менее 28 суток). В цехе заблаговременно стабилизируют температуру воздуха на отметке 20 ± 2 °C, исключая сквозняки и прямое солнечное излучение на станину.
Юстировочные работы выполняют в строгой технологической последовательности:
- Грубая предварительная выставка. Станок опускают на клиновые опоры и вращением регулировочных винтов выравнивают станину по строительному уровню до 0.5 мм/м. Вес распределяют равномерно.
- Тонкая нивелировка стола. На рабочий стол устанавливают прецизионный брусковый или рамный уровень по ГОСТ 9392-89 с ценой деления 0.02 мм/м. Стол перемещают по осям X и Y, фиксируя наклон.
- Коррекция высотного положения опор. Высоту подъема опоры рассчитывают по формуле h_смещ = L_базы · n_дел · 0.02, где L_базы обозначает расстояние между опорами в метрах, а n_дел показывает число делений шкалы. Вращением клиньев убирают крен.
- Финальная затяжка анкеров. Болты затягивают динамометрическим ключом в 3 этапа с постоянным контролем уровня.
Наряду с классическими рамными уровнями мы активно применяем электронные уклономеры Wyler BlueLEVEL и лазерные системы Renishaw XK10. Электронный датчик выводит геометрию направляющих на экран в реальном времени с точностью 0.001 мм/м.
Нормы допусков прямолинейности и плоскостности
| Контролируемый параметр геометрии | Класс Н (Нормальный) | Класс П (Повышенный) | Класс В (Высокий) | Метод инструментального контроля |
|---|---|---|---|---|
| Горизонтальность рабочей поверхности стола | 0.04 мм / 1000 мм | 0.02 мм / 1000 мм | 0.01 мм / 1000 мм | Рамный уровень ГОСТ 9392-89 (0.02 мм/м) |
| Прямолинейность перемещения по осям X, Y, Z | 0.015 мм / 500 мм | 0.008 мм / 500 мм | 0.004 мм / 500 мм | Лазерный интерферометр / Поверочная линейка ШД |
| Перпендикулярность осей XY, XZ, YZ | 0.020 мм / 300 мм | 0.010 мм / 300 мм | 0.005 мм / 300 мм | Гранитный угольник класса 00 + Индикатор ИЧ-02 |
| Параллельность Т-образных пазов ходу оси X | 0.025 мм / 1000 мм | 0.015 мм / 1000 мм | 0.008 мм / 1000 мм | Индикатор рычажно-зубчатый ИРБ на оправке |
Контроль скручивания станины, перпендикулярности и тест Renishaw Ballbar
После завершения нивелировки рабочего стола сервисные инженеры проводят комплексную проверку статической и динамической геометрии станка. Неправильная затяжка анкеров может вызвать пространственное скручивание станины (Torsion), при котором рельсовые направляющие выходят из одной плоскости. Это порождает ускоренный износ опорных кареток качения и приводит к преждевременному выходу из строя шарико-винтовых пар (ШВП).
Замер скручивания станины выполняют одновременной установкой двух согласованных уровней на противоположных концах направляющих. При продольном перемещении подвижного узла разность показаний уровней не должна превышать 0.01 мм/м по всей длине хода станка.
Для контроля взаимной перпендикулярности координатных осей используют прецизионный гранитный угольник класса 00 по ГОСТ 3749-77. Угольник выставляют на столе вдоль оси X. Щуп рычажного индикатора ИРБ с ценой деления 0.001 мм закрепляют в шпинделе и перемещают вдоль второй оси на расстояние 300 мм. Полученное отклонение стрелки определяет угловую погрешность ортогональности.
Допуск перпендикулярности осей для фрезерных станков класса точности П составляет не более 0.010 мм на 300 мм перемещения. Превышение этого значения требует юстировки клиньев станины либо программной компенсации перпендикулярности в ЧПУ.
Динамический тест круговой интерполяции Renishaw Ballbar QC20-W
Финальной процедурой сдачи станка заказчику служит динамический тест круговой интерполяции по стандарту ISO 230-4 с помощью лазерной телескопической системы Renishaw Ballbar QC20-W. Датчик монтируют между шпинделем и столом. Станок описывает окружность радиусом 100 мм в плоскостях XY, ZX и YZ со скоростями подачи 1000, 3000 и 5000 мм/мин.
Тест позволяет мгновенно диагностировать скрытые кинематические дефекты:
- Неперпендикулярность осей (Squareness error). Выражается в вытягивании круговой траектории в эллипс под углом 45° или 135°.
- Люфты в приводах подач (Backlash). Проявляются в виде характерных ступенек на границах координатных квадрантов.
- Рассогласование приводов (Servo Mismatch). Вызывает смещение главных осей эллипса из-за неравных коэффициентов усиления контуров скорости.
- Периодическая погрешность ШВП. Свидетельствует о биении подшипников или дефектах нарезки винта.
Величина круглости для исправного станка класса точности П не должна превышать 0.006 мм на скорости подачи 1000 мм/мин.
Регламент периодического контроля и типичные монтажные дефекты
В процессе промышленной эксплуатации свежезалитый фундамент и виброопоры проходят длительный этап стабилизации остаточных напряжений. Наш производственный опыт показывает, что отказ от плановых проверок геометрии в первый год работы неизбежно приводит к искажению траекторий и повышенному браку при чистовой обработке сложных корпусных деталей. Поэтому служба главного механика должна строго придерживаться регламентных сроков контроля.
График планового мониторинга геометрической точности включает следующие этапы:
- Первый контрольный замер проводят через 30 календарных дней после запуска оборудования в двухсменном режиме для компенсации начальной осадки фундамента.
- Второй контроль осуществляют через 6 месяцев с обязательной протяжкой всех анкеров динамометрическим ключом.
- Ежегодную комплексную проверку выполняют 1 раз в 12 месяцев по протоколу заводских испытаний или после аварийных ударов шпинделя.
Диагностика и устранение типичных дефектов монтажа
На этапе пусконаладки наладчики чаще всего сталкиваются со следующими проблемами:
- Локальная осадка угловой опоры. Вызывает перекос станины и вибрацию. Устраняется поддомкрачиванием, инъектированием полимерного состава и повторной юстировкой клина.
- Сезонный уход уровня весной и осенью. Происходит из-за отсутствия виброшва по периметру плиты. Требует прорезки деформационного шва шириной 50 мм и утепления цоколя цеха.
- Дробление и звон при резании. Возникает при зависании одной из опор в воздухе. Проверяется щупом 0.03 мм с последующей подтяжкой регулировочного винта.
- Угловой перекос портала при реверсе. Характерен для двухприводных осей при перекосе фундамента. Устраняется программной юстировкой нулевых меток энкодеров.