Термостабильность фрезерных станков с ЧПУ определяет способность несущей системы и приводов сохранять геометрическую точность взаимного расположения инструмента и заготовки при воздействии тепла. В прецизионной обработке до 70% погрешностей формы и размеров вызваны температурными деформациями узлов станка. Это подтверждает практика. В нашем цехе мы регулярно фиксируем уплывание размеров на 15–50 мкм за рабочую смену. В данном руководстве мы подробно разобрали физику тепловых потоков, формулы деформаций станины и ШВП, свойства полимербетона, алгоритмы термокомпенсации ЧПУ и регламент прогрева оборудования.
Источники тепловыделения и природа температурного дисбаланса станка
Тепловой баланс станка формируется под действием внутренних источников и внешних возмущений среды. При резании выделяющаяся механическая и электрическая энергия аккумулируется в деталях. Это создает нестационарные градиенты температур по объему станины, шпиндельной бабки и направляющих. Неравномерный прогрев элементов нарушает взаимную перпендикулярность координатных осей.
Главным генератором тепла выступает шпиндельный узел. На него приходится от 30% до 50% всей внутренней тепловой мощности станка. Тепло выделяется в прецизионных подшипниках качения, в медных обмотках статора встроенного мотор-шпинделя и в лабиринтных уплотнениях при скоростях вращения до 24 000 об/мин. Мы измеряли температуру гильзы: без охлаждения она поднимается выше 65 °C.
Второй источник нагрева — шарико-винтовые передачи и их упорные подшипниковые опоры. При быстром позиционировании со скоростью 20–40 м/мин преднатяг гайки создает постоянный момент трения. Винт ШВП быстро разогревается до 45–55 °C. И он удлиняется на десятки микрометров вдоль всей рабочей длины.
Дополнительный вклад вносят гидравлические насосные станции зажима инструмента, серводвигатели приводов подач, силовые трансформаторы и инверторы в электрошкафу ЧПУ. При плохой термоизоляции шкафа тепло переходит на массивную чугунную колонну.
Внешние возмущения связаны с микроклиматом производственного цеха. Суточные колебания температуры воздуха составляют от +16 °C ночью до +28 °C днем. Солнечный свет через окна, сквозняки от ворот и соседние термические печи создают асимметричные тепловые поля. А станина изгибается, смещая нули деталей в непредсказуемом направлении.
Математика теплового расширения и кинематика дрейфа узлов
Линейные и угловые температурные деформации несущих элементов подчиняются законам термомеханики сплошных сред. При изменении температуры размеры тела меняются пропорционально коэффициенту линейного расширения, начальной длине и перепаду температуры. Для одномерного элемента величина линейного удлинения рассчитывается по формуле:
delta_L = L0 · alpha · delta_T
Здесь параметр L0 задает базовую длину детали при нормальной температуре (мм). Коэффициент alpha определяет КЛТР материала (1/°C). Величина delta_T выражает разность температур (°C).
Для чугунной станины с базовой длиной направляющих L0 = 1000 мм (серый чугун СЧ20 с alpha = 11.5 · 10⁻⁶ 1/°C) при локальном нагреве всего на delta_T = 5 °C удлинение составляет:
delta_L = 1000 · 11.5 · 10⁻⁶ · 5 = 0.0575 мм = 57.5 мкм
Это колоссальная величина. Такое смещение полностью перекрывает допуск на изготовление деталей по квалитетам IT6 и IT7. В итоге цех получает брак по межцентровым расстояниям отверстий и координатам плоскостей.
Самым критичным для вертикально-фрезерных станков является тепловой дрейф по оси Z. Нагрев шпиндельного узла удлиняет вал ротора и смещает торец шпинделя относительно стола. Поскольку температура вала распределена неравномерно по длине z, результирующее осевое смещение вычисляется через интеграл:
Вертикально-фрезерные станки по моделям
Весь раздел →
Станок вертикальный сверлильно-фрезерный модели СФ32Б, СФ32Б-05

Вертикально-фрезерный станок 6Т12

Вертикально-фрезерный станок 6Т13
delta_Z = ∫ [alpha(z) · delta_T(z)] dz
На практике вылет инструмента по оси Z увеличивается на 20–40 мкм за первые два часа непрерывной работы. Если оператор привязал инструмент на холодном станке, глубина карманов и уступов будет непрерывно уплывать в минус по мере прогрева шпинделя.
Не менее опасен C-образный изгиб вертикальной колонны. Передняя стенка стойки нагревается сильнее задней. Возникает температурный градиент delta_T_grad = T_front - T_back. Из-за теплового расширения передней грани колонна изгибается назад. Угловой перекос оси шпинделя theta (в радианах) вычисляется по формуле:
theta = (alpha · delta_T_grad · H) / B
Здесь H обозначает высоту колонны (мм), а B — глубину сечения стойки (мм). При высоте стойки H = 1500 мм, ширине B = 500 мм и градиенте delta_T_grad = 3 °C угловой наклон составляет theta = 0.0001035 рад (103.5 мкм на метр вылета). Это нарушает перпендикулярность оси Z к плоскости стола XY и вызывает конусность при растачивании отверстий.
Сравнительные физико-механические и теплофизические свойства конструкционных материалов станин
| Конструкционный материал станины | Плотность ρ, кг/м³ | Модуль упругости E, ГПа | Коэффициент КЛТР α, 10⁻⁶ 1/°C | Теплопроводность λ, Вт/(м·°C) | Удельная теплоемкость c, Дж/(кг·°C) | Коэффициент демпфирования колебаний |
|---|---|---|---|---|---|---|
| Серый модифицированный чугун СЧ25 / Meehanite | 7200 | 110–130 | 11.0–11.8 | 45.0–50.0 | 460–500 | 1.0 (базовый) |
| Конструкционная легированная сталь 40Х / Ст3 | 7850 | 205–210 | 11.5–12.2 | 42.0–48.0 | 470–490 | 0.25 (низкий) |
| Полимербетон / Эпоксигранит (Mineral Casting) | 2300–2450 | 35–45 | 12.0–14.0 | 1.3–2.0 | 950–1100 | 6.0–10.0 (высокий) |
| Натуральный гранит (габбро-диабаз) | 2700–3000 | 70–90 | 5.5–7.0 | 2.5–3.2 | 800–900 | 3.0–5.0 (высокий) |
| Прецизионный инварный сплав 36Н (Fe-Ni36) | 8100 | 145–150 | 1.2–1.8 | 10.5–13.0 | 500–520 | 0.8 (средний) |
| Алюминиевый деформируемый сплав Д16Т | 2780 | 70–72 | 22.5–23.5 | 130.0–160.0 | 900–920 | 0.3 (низкий) |
Подобрать оборудование под вашу задачу
Конструктивные методы термостабилизации: полимербетон и симметрия Box-in-Box
Конструктивная термостабилизация устраняет возникновение температурных асимметрий. Производители станков проектируют несущие узлы по принципу термосимметрии. В таких компоновках тепловые расширения направлены строго вдоль осей симметрии без перекосов шпиндельной головки.
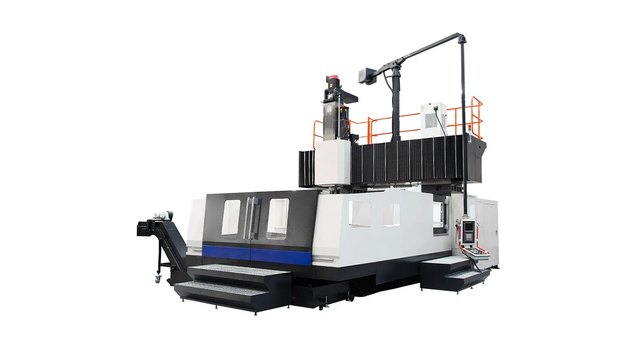
Консольная C-образная станина уступает место портальной схеме Box-in-Box и Gantry. В схеме Box-in-Box шпиндельный ползун движется внутри замкнутого симметричного портала. Тепло от приводов распределяется равномерно влево и вправо. Любое расширение портала вызывает только параллельный сдвиг без углового наклона оси инструмента.
Второй метод — отливка станины из синтетического гранита (эпоксигранита / Mineral Casting). Полимербетон состоит на 90–93% из гранитного щебня и кварцевого песка на эпоксидной связке. Теплопроводность полимербетона составляет 1.5 Вт/(м·°C). Это в 30 раз ниже чугуна (48 Вт/(м·°C)).
Благодаря низкой теплопроводности и высокой теплоемкости (до 1100 Дж/(кг·°C)) полимербетон работает как мощный тепловой буфер. Суточные колебания воздуха цеха на 5–10 °C не успевают прогреть массивную станину. А еще полимербетон гасит вибрации в 8–10 раз лучше чугуна. Мы наблюдаем это на чистовых режимах.
Для винтов подач используют полые ШВП с внутренним охлаждением (Hollow Core Ballscrews). Внутрь винта подается термостатированное масло. Оно непрерывно отводит тепло трения от гайки. Дополнительно винты монтируют с предварительным растяжением на расчетное удлинение, что стабилизирует шаг резьбы.
Для охлаждения мотор-шпинделей мы применяем чиллеры с инверторным компрессором и следящим контролем дельты (Differential Temperature Control). Чиллер измеряет температуру станины и держит температуру масла в рубашке шпинделя на уровне T_chiller = T_bed ± 0.5 °C. Это исключает перегрев или переохлаждение шпинделя относительно корпуса.
Программная и аппаратная термокомпенсация в системах Fanuc, Heidenhain и Sinumerik
Программная термокомпенсация сочетает датчики температуры и алгоритмическую коррекцию координат в ЧПУ. Идеальной симметрии не бывает. Поэтому алгоритмы системы управления вычисляют мгновенный тепловой сдвиг и смещают нули осей на 1–3 мкм в реальном времени.
Аппаратная часть включает массив из 8–16 термодатчиков PT100, установленных в ключевых точках станка:
- Опоры шпинделя: контроль нагрева подшипников качения.
- Статор мотор-шпинделя: отслеживание тепла электрообмоток.
- Гайки и опоры ШВП: фиксация фрикционного нагрева винтов.
- Стенки колонны: измерение градиента между передней и задней плоскостями.
- Станина и воздух цеха: базовые точки для вычисления относительного перепада.
В ЧПУ Fanuc Series 31i/0i-Plus работает функция 3D Thermal Growth Compensation. Модуль анализирует сигналы термопар и частоту вращения шпинделя через матрицы теплового отклика. Система вводит динамическую поправку по осям X, Y, Z. В итоге тепловой дрейф по оси Z падает с 35 мкм до 3–4 мкм на всем интервале рабочих скоростей.
В системах Heidenhain TNC 640 и TNC 7 действует комплекс Dynamic Precision с опцией термокомпенсации. Стойка использует передаточную функцию станка, полученную при лазерной калибровке. Поправка вносится в контур приводов с частотой интерполяции до нескольких килогерц.
В ЧПУ Siemens Sinumerik ONE задействованы функции компенсации CEC и EEC. Алгоритм учитывает показания датчиков и рассчитывает тепловыделение двигателей по току через программную тепловую модель без датчиков.
Лучшим аппаратным решением для защиты от нагрева ШВП остаются оптические линейки с прямым измерением (Closed Loop Feedback). Линейки монтируют прямо на подвижные узлы. Корпус линеек делают из инвара, а шкалу наносят на стеклокерамику Zerodur с КЛТР ±0.1 · 10⁻⁶ 1/°C. Удлинение винта ШВП полностью игнорируется, так как координаты берутся со стола.
Сравнительный анализ методов термокомпенсации и аппаратных средств стабилизации точности
| Метод термостабилизации | Принцип действия и аппаратный состав | Диапазон устранения дрейфа | Остаточная температурная погрешность | Сложность интеграции и стоимость |
|---|---|---|---|---|
| Прямое измерение положения (Оптические линейки) | Оптические шкалы из инвара/Zerodur с замкнутым контуром обратной связи Closed Loop | Полная компенсация теплового удлинения ШВП и люфтов приводов | До 1–2 мкм по линейным координатам осей | Средняя стоимость, заводская установка на направляющие |
| Многоточечная термокомпенсация ЧПУ (Fanuc / Heidenhain) | Массив из 8–16 термодатчиков PT100 + полиномиальная математическая модель в стойке ЧПУ | Компенсация дрейфа вылета шпинделя по Z и наклона колонны | До 2–4 мкм на установившемся тепловом режиме | Требует лазерной калибровки тепловых матриц на заводе |
| Охлаждение шпинделя чиллером (Differential Chiller) | Прокачка масла через рубашку с поддержанием T_oil = T_bed ± 0.5 °C инвертором | Стабилизация температуры шпиндельного узла и подшипников | Снижение тепловыделения в станину на 80–90% | Обязательный узел для мотор-шпинделей от 12 000 об/мин |
| Полые охлаждаемые ШВП (Hollow Core Ballscrews) | Внутренняя циркуляция термостатированного масла через канал во вращающемся винте | Устранение локального нагрева винта ШВП при скоростном позиционировании | Устранение удлинения винта на 85–95% | Высокая стоимость узла, сложный гидравлический ввод |
| Станина из синтетического гранита (Epoxy Granite) | Пассивная тепловая изоляция за счет КЛТР и теплопроводности λ = 1.5 Вт/(м·°C) | Сглаживание суточных цеховых колебаний температуры воздуха | Термоинерция задерживает тепловой фронт на 8–12 часов | Применяется на этапе проектирования базовой структуры |
В нашей цеховой практике мы применяем замкнутый контур с оптическими линейками Heidenhain и чиллер шпинделя. Это снижает суммарный тепловой дрейф с 45 мкм до 3.5 мкм при многочасовой чистовой 3D-обработке штампов.
Регламент прогрева Warm-Up, стандарты микроклимата и цеховой чек-лист
Организационные меры гарантируют точность деталей в цехе. Оборудование требует предварительного теплового насыщения и стабильного микроклимата по стандартам ISO 230-3 и ГОСТ 8.050-73.
Стандарт ГОСТ 8.050-73 и ISO 1 определяют нормальную температуру измерений, равную 20.0 °C. Для обычных станков допустимо отклонение 20 ± 2.0 °C. Но для прецизионных фрезерных центров классов В, А, С действуют строгие рамки: температура 20.0 ± 0.5 °C, градиент по высоте не более 0.5 °C на метр, а скорость изменения не выше 0.5 °C в час.
Перед сменой оператор обязан выполнить цикл прогрева станка (Warm-Up Cycle) на 20–40 минут. Запуск чистового фрезерования на холодном станке ведет к браку первых деталей. Прогрев выводит подшипники, направляющие и ШВП на стабильный режим.
Программа прогрева состоит из трех этапов:
- Низкие обороты (0–10 минут): вращение шпинделя на 25–30% оборотов с перемещением стола по осям X, Y, Z на подаче 20%. Смазка распределяется в подшипниках и каретках.
- Средний прогрев (10–25 минут): рост оборотов шпинделя до 60% с прогоном осей по всей длине на подаче 50%. Нагреваются гайки ШВП и циркулирует СОЖ.
- Рабочий режим (25–35 минут): выход шпинделя на 85–100% оборотов с подачей СОЖ для выравнивания температуры рабочей зоны.
Тепловизоры FLIR и Testo помогают контролировать тепловые поля станка. Они выявляют перегрев подшипников (выше 60 °C) и дефекты смазки до появления брака.
Пошаговый инженерный чек-лист устранения температурного уплывания размеров
- Контроль климата участка. Убедиться, что температура воздуха вокруг станка находится в диапазоне 20 ± 1.0 °C. Закрыть жалюзи от солнца и исключить сквозняки от ворот.
- Проверка чиллера шпинделя. Проверить уровень и чистоту теплоносителя. Разность температур между рубашкой шпинделя и станиной не должна превышать ±0.5 °C.
- Обязательный прогрев Warm-Up. Запускать 30-минутный прогрев каждое утро и после простоя свыше одного часа. Мы всегда требуем этого от операторов.
- Учет расширения заготовок. Измерять детали только после их полного остывания до 20 °C на контрольной плите. Нагретая алюминиевая деталь длиной 200 мм при остывании с 40 °C до 20 °C уменьшается на 92 мкм.
- Контактные щупы (Renishaw / Blum). Включать в программу циклы автоматической привязки нуля детали и замера инструмента каждые 25–30 минут работы.