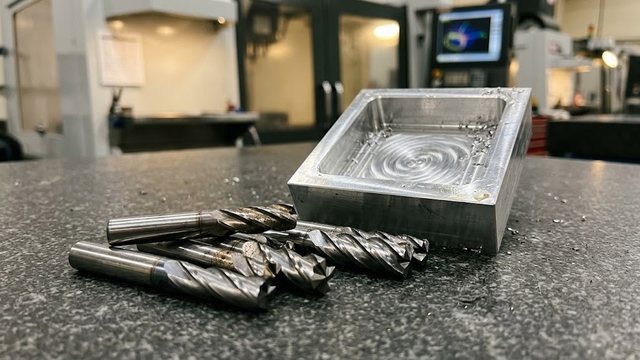
Раскрой слоистых композитов на фрезерных станках с ЧПУ сопряжен с риском деламинации. Традиционные спиральные фрезы создают направленную осевую силу, вырывающую волокна стеклоткани или шпона. Твердосплавная рашпильная фреза устраняет эту проблему за счет сетки из сотен микрозубьев пирамидальной формы. На производстве такой монолитный резец называют «кукурузой» из-за ромбического рисунка канавок. Брак исключен. Чистота реза максимальна.
Мы на практике убедились в высокой надежности такой оснастки при раскрое ответственных плат. Точный выбор геометрии снижает процент брака до нуля. Наш опыт подтверждает: высокие обороты шпинделя в сочетании с выверенной минутной подачей стола гарантируют безупречную кромку без бахромы, сколов и расслоений матрицы. Но режим резания требует точного математического расчета. В этом инженерном руководстве мы подробно рассмотрим физику рашпильного резания, стандарты твердых сплавов, формулы минутных подач и регламенты настройки станков с ЧПУ.
1. Классификация, конструктивные схемы и стандарты (ГОСТ / DIN / ISO)
Конструкция рашпильной фрезы строится на пересечении винтовых стружечных канавок правого и левого направлений. В узлах сетки формируются режущие микрозубья с положительными передними углами. Согласно стандарту ГОСТ 32405-2013 и нормам DIN 6527 для монолитного твердосплавного инструмента, рашпильные фрезы делят по форме торца, плотности сетки зубьев и марке карбида вольфрама. Стандарты гарантируют жесткий допуск. Биение сведено к минимуму.
По конструкции торцевой части на производстве применяют три основных типа инструмента.
- Плоский торец с центрорезом (Flat End): режущие кромки сходятся к оси инструмента для выборки пазов и снятия уступов.
- Торец Fishtail («ласточкин хвост»): обратная конусность торца под углом 5–12 градусов предотвращает выкрашивание центра при наклонном врезании по спирали.
- Сверловой торец (Drill Point): угол при вершине 118° или 135° по стандарту DIN 1412 Form 7192 обеспечивает вертикальное засверливание заготовки перед контурным обходом.
По плотности расположения микрозубьев фрезы разделяют на крупнозубые с 4–6 заходами спиралей и мелкозубые с 8–12 заходами. Крупный зуб берут под толстую березовую фанеру или пластик. А мелкий профиль незаменим для тонких фольгированных диэлектриков и высокомодульного карбона. Шаг нарезки критичен.
| Параметр инструмента | Стандартная серия (D = 1.0–3.175 мм) | Промышленная серия (D = 4.0–12.0 мм) | Нормативный регламент |
|---|---|---|---|
| Диаметр хвостовика d | 3.175 мм (1/8 дюйма) | 4.0, 6.0, 8.0, 10.0, 12.0 мм | DIN 6535 Form HA / ГОСТ 25346-89 |
| Допуск на диаметр шейки h6 | +0 / -0.008 мм | +0 / -0.009 мм | ISO 286-2 (квалитет h6) |
| Твердость твердосплавного стержня | 91.5–93.0 HRA (субмикрон K10/K20) | 92.0–94.5 HRA (ультрамикрон) | ISO 513 / ГОСТ 3882-74 |
| Радиальное биение кромок TIR | ≤ 0.005 мм | ≤ 0.008 мм | DIN 6527 |
| Угол наклона спирали канавок | 25° / 30° разнонаправленный | 30° / 35° разнонаправленный | ТУ завода-изготовителя |
2. Инженерные расчеты, физика рашпильного резания и формулы
Механика рашпильного резания кардинально отличается от работы сплошной винтовой кромки. Сетка канавок дробит зону контакта на десятки независимых микроочагов резания. Векторы осевых сил от правой и левой спиралей взаимно уравновешиваются во время непрерывного вращения фрезы. Силы взаимно гасятся. Суммарная выталкивающая составляющая падает почти до нуля, поэтому сколы кромок исключены полностью.
При обработке стеклотекстолита образуется мелкая абразивная пыль. Однако эпоксидная смола не должна перегреваться. Чтобы исключить деструкцию полимерной матрицы от избыточного трения, технологи рассчитывают скорость резания и минутную подачу по фундаментальным уравнениям теории резания материалов.
Скорость резания Vc в метрах в минуту находят по стандартной формуле:
Vc = (π × D × n) / 1000
В приведенном выражении D означает наружный диаметр режущей части в миллиметрах. Параметр n указывает частоту вращения шпинделя в оборотах за минуту. При резке FR-4 оптимальная скорость Vc составляет 140–220 м/мин.
Минутную подачу рабочего органа станка Vf (мм/мин) вычисляют через зависимость:
Vf = n × fz × z_eff
Величина fz задает подачу на отдельный зуб в миллиметрах. Символ z_eff определяет число одновременно режущих заходов спирали в сечении, обычно от 4 до 8.
Мощность резания Pc (кВт) на шпинделе оценивают с учетом удельного сопротивления материала kc (Н/мм²):
Pc = (ap × ae × Vf × kc) / (60 × 10^6 × η)
Глубина резания ap и ширина фрезерования ae задаются в миллиметрах. Коэффициент η отражает КПД шпиндельного привода (0.85–0.90). Для стеклотекстолита показатель kc составляет 2200–2800 Н/мм², а для углепластика достигает 3200 Н/мм².
Инженерный пример. Выполняется раскрой листа FR-4 толщиной 1.5 мм рашпильной фрезой диаметром 2.0 мм (хвостовик 3.175 мм, z_eff = 6) за один проход на частоте 24000 об/мин. При подаче на зуб fz = 0.012 мм минутная подача стола составит: Vf = 24000 × 0.012 × 6 = 1728 мм/мин. Скорость резания будет равна: Vc = (3.1416 × 2.0 × 24000) / 1000 = 150.8 м/мин. Данный режим обеспечивает чистый рез без оплавления смолы.
Подобрать оборудование под вашу задачу
3. Геометрия торца, износ твердого сплава и защитные покрытия
Стойкость фрезы напрямую зависит от структуры твердосплавного стержня. Для композитов используют мелкозернистый сплав вольфрама групп ISO K10–K20 с размером зерен 0.5–0.8 мкм. Содержание кобальтовой связки удерживают на уровне 6–8%. Низкая концентрация кобальта обеспечивает высокую твердость 92.5–93.5 HRA. Износ снижается. Ресурс растет.
Абразивное стекловолокно быстро затупляет режущие грани инструмента при непрерывном скоростном фрезеровании. Для радикального увеличения эксплуатационного ресурса на твердосплавную основу наносят специальные износостойкие покрытия.
- Алмазоподобное покрытие DLC (Diamond-Like Carbon): толщина слоя 1.0–2.0 мкм, микротвердость до 40–60 ГПа, коэффициент трения по стекловолокну менее 0.10. Увеличивает стойкость в 2–3 раза.
- Поликристаллический алмаз CVD (Chemical Vapor Deposition): слой чистого алмаза толщиной 6–10 мкм с микротвердостью 80–100 ГПа. Продлевает ресурс инструмента при раскрое углепластика в 8–12 раз.
- Нитрид титана-алюминия TiAlN: термостойкое покрытие с микротвердостью 32–34 ГПа. Рекомендуется для плотной ламинированной фанеры и бакелита.
Температура в зоне фрезерования не должна превышать 180°C. Жидкостное охлаждение эмульсиями на текстолите исключено из-за гигроскопичности основы. И перегрев инструмента ведет к порче платы. Мы советуем подавать в зону реза струю сухого холодного воздуха от вихревой трубки Vortex с температурой -5...-10°C. Охлаждение эффективно.
4. Сравнительные таблицы параметров и режимов резания
Режимы резания выбирают под твердость матрицы и структуру армирующего наполнителя. В таблице сведены надежные технологические параметры для раскроя листовых заготовок цельными рашпильными фрезами.
| Обрабатываемый материал | Диаметр фрезы D, мм | Частота вращения n, об/мин | Скорость резания Vc, м/мин | Подача на зуб fz, мм | Минутная подача Vf, мм/мин | Глубина за проход ap |
|---|---|---|---|---|---|---|
| Стеклотекстолит FR-4 / G10 (1.5–2.0 мм) | 1.5–2.0 | 22000–26000 | 110–160 | 0.008–0.012 | 1200–1800 | 1.0 × D |
| Стеклотекстолит СТЭФ / СТЭБ (3.0–8.0 мм) | 3.175–6.0 | 18000–22000 | 170–220 | 0.012–0.018 | 1500–2400 | 0.75 × D |
| Углепластик (CFRP) 2D/3D плетение | 3.0–6.0 (CVD) | 16000–20000 | 150–200 | 0.007–0.011 | 900–1400 | 0.5 × D |
| Фанера березовая ФК / ФСФ (10–18 мм) | 4.0–8.0 | 16000–18000 | 200–300 | 0.025–0.040 | 2500–4500 | 1.0 × D |
| Ламинированная фанера / Бакелит | 6.0–10.0 | 14000–18000 | 220–280 | 0.020–0.035 | 2000–3600 | 0.8 × D |
| Пенопласт ПСБ / Экструдированный пенополистирол | 3.175–8.0 | 14000–18000 | 250–350 | 0.040–0.080 | 4000–8000 | 2.0 × D |
5. Пошаговый регламент настройки, монтажа и аспирации
Соблюдение правил монтажа оснастки исключает поломку тонких фрез при первом врезании. Перед установкой оператор тщательно протирает конус шпинделя и цангу от пыли.
- Проверка радиального биения: Установите цангу стандарта ER11 или ER16 повышенного класса точности HP с биением не более 0.005 мм. Замерьте биение контрольной оправки индикатором часового типа.
- Базирование хвостовика: Вставьте хвостовик в цангу минимум на 80% длины посадочного пояска. Нельзя зажимать инструмент за рабочие стружечные канавки.
- Затяжка динамометрическим ключом: Затяните гайку цангового патрона с регламентированным усилием. Для цанг ER11 номинальный момент равен 24–28 Н·м, а для ER20 составляет 80–85 Н·м. Чрезмерная затяжка деформирует лепестки.
- Настройка стружкоотсоса: Закрепите вытяжной кожух со щеткой вокруг шпинделя. Скорость воздушного потока в местной вытяжке должна составлять не менее 22–26 м/с для надежного улавливания пыли.
- Траектория врезания: Задайте в CAM-программе врезание по наклонной спирали под углом 3–5°. Прямой вертикальный плунжерный заход допускается только для инструмента со сверловым торцом 135°.
6. Типичные дефекты обработки, причины и методы устранения
Дисбаланс между скоростью вращения шпинделя и подачей стола вызывает брак. Внешний вид кромки позволяет наладчику быстро выявить причину дефекта и исправить управляющую программу.
| Внешний дефект детали | Технологическая причина | Способ устранения и правка УП |
|---|---|---|
| Прижог смолы и потемнение кромки | Заниженная подача на зуб fz; инструмент скользит по материалу без срезания стружки, перегревая полимер выше 200°C. | Увеличьте подачу стола Vf на 30–50% или снизьте обороты шпинделя; включите интенсивный обдув сжатым воздухом. |
| Расслоение нижнего слоя заготовки (деламинация) | Критический износ торцевых зубьев фрезы; ослабление вакуумного прижима листа к жертвенному основанию. | Замените затупленный инструмент; увеличьте заглубление в жертвенный слой МДФ на 0.3–0.5 мм; проверьте вакуумный насос. |
| Ворсистый верхний край паза | Высокая осевая составляющая силы резания; применение фрезы со слишком крупным шагом нарезки зубьев. | Установите мелкозубую фрезу с 8–10 заходами; проверьте радиальное биение шпинделя. |
| Поломка фрезы при первом врезании | Осевой удар о заготовку при прямом вертикальном заглублении инструмента с плоским торцом. | Запрограммируйте заход по пологой спирали под углом 3–5° либо выберите инструмент с геометрией Fishtail. |
| Выкрашивание зубьев по периферии | Вибрация тонкого листа заготовки или чрезмерно большой вылет фрезы из цангового зажима. | Уменьшите вылет фрезы до технологического минимума; надежно зафиксируйте деталь вакуумом или механическими прижимами. |
7. Чек-лист для производственного участка ЧПУ
Для сохранения стойкости фрез и стабильной точности деталей операторы и наладчики контролируют следующие параметры перед пуском программы.
- [ ] Вылет инструмента из патрона: Длина рабочей части за пределами цанги превышает глубину паза не более чем на 2–3 мм.
- [ ] Состояние цанги: Посадочный конус и лепестки очищены от нагара смолы, задиры и механические риски отсутствуют.
- [ ] Вакуумный прижим: Давление в вакуумном столе держится на уровне -0.75...-0.85 бар для исключения вибраций листа.
- [ ] Соотношение подачи и скорости: Расчетная толщина срезаемой микростружки составляет не менее 0.008 мм на зуб.
- [ ] Эффективность аспирации: Уплотнительная щетка плотно касается материала, а воздушный поток полностью удаляет пыль из зоны пропила.
- [ ] Контроль затупления кромок: Ширина ленточки износа по задней грани микрозубьев не превышает 0.05 мм при осмотре в оптическую лупу.
Твердосплавная фреза «кукуруза» остается ключевым инструментом для чистового раскроя слоистых диэлектриков, углепластика и древесных плит. Выверенные режимы резания и применение алмазных покрытий обеспечивают высокую производительность фрезерного станка с ЧПУ при идеальном качестве кромок.