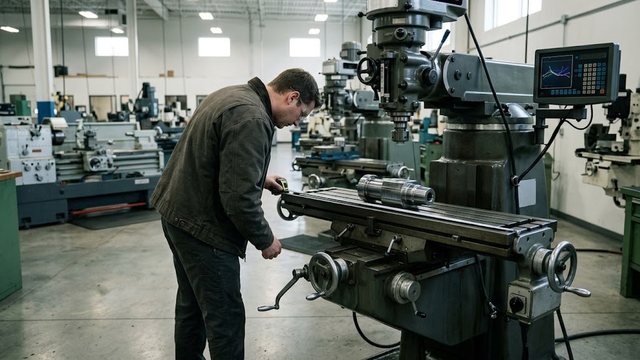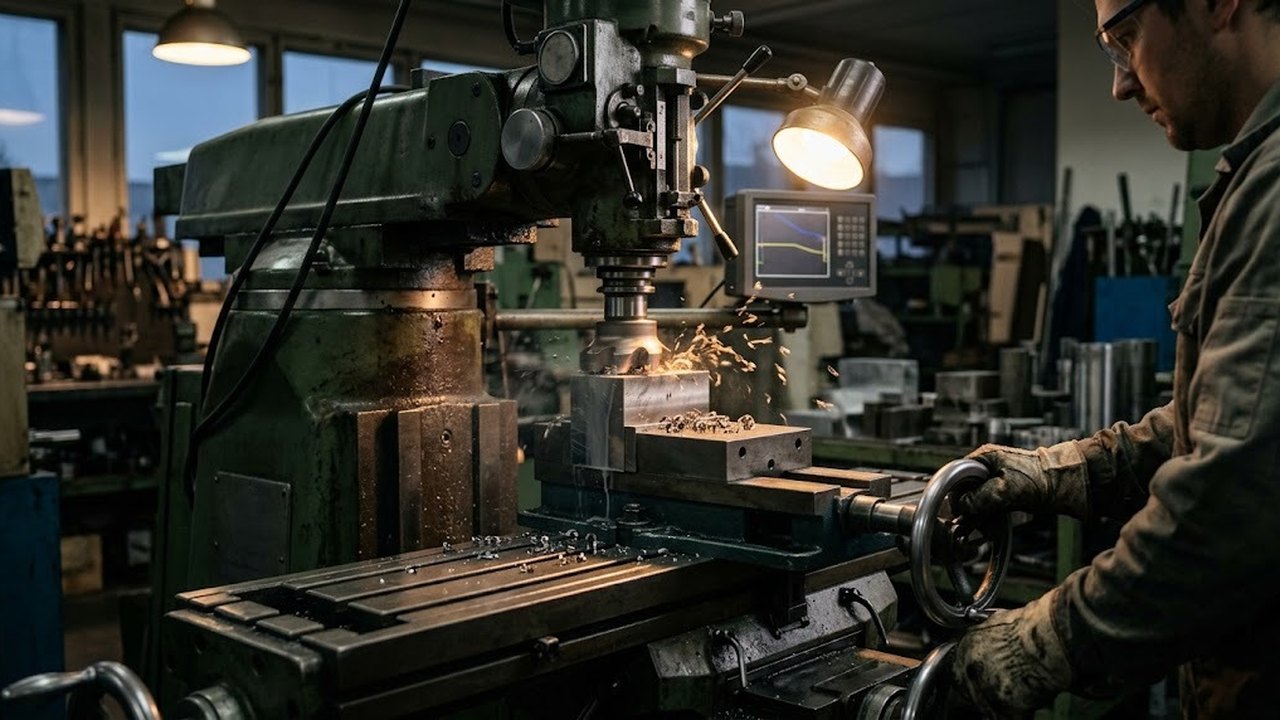
Вертикально-фрезерный станок — это машина с вертикальной осью вращения инструмента, где фреза заходит в заготовку сверху, перпендикулярно рабочему столу. Самая массовая компоновка в цехах Казахстана. Вопрос у покупателя обычно не «что это такое», а «какой из них брать». Ответ решают пять чисел в паспорте и один конструктивный выбор, консоль или тумба.
Что делает вертикально-фрезерный станок
На вертикально-фрезерном станке обрабатывают уступы, пазы, замкнутые контуры, ведут сверление и растачивание отверстий, нарезание резьбы метчиком и обработку фасонных поверхностей. Концевой, торцовый, дисковый, шпоночный режущий инструмент садится в шпиндель напрямую или через оправку. Фрезерование и сверление идут с одной установки: деталь зажали раз и не переставляли, поэтому взаимное положение отверстия и базовой грани держится в допуске.
Вертикаль удобна человеку. Оператор видит зону резания и кромку фрезы, стружка сходит вниз и не копится на детали. И это не мелочь: на ремонте обзор экономит больше времени, чем лишний киловатт мощности привода.
Пределы у компоновки жесткие. Обработка «в упор» у высокой стенки упирается в габарит бабки. Тяжелое черновое снятие набором дисковых фрез — работа для горизонтальной схемы. А глубина за проход ограничена ходом гильзы.
Модификации: по металлу, по дереву, с ЧПУ
Вертикально-фрезерные станки по металлу строят на чугунной станине с массивным столом, модели по дереву легче и быстроходнее. Машина под обработку черных и цветных металлов обязана держать оба края диапазона оборотов. Второй признак деления — управление, от ручных подач до программной стойки.
Порядок наладки под типовую ремонтную работу
Типовая деталь ремонтного цеха выглядит так: корпус с привалочной плоскостью, шпоночный паз и четыре отверстия под крепеж. Всю деталь закрывают три инструмента и одна установка, а порядок наладки не меняется годами.
- Выверить тиски по столу: индикатор в шпиндель, ножка на неподвижную губку, проход вдоль хода X до нуля разности.
- Зажать заготовку, коснуться базовой грани и обнулить лимбы или табло по всем трем осям.
- Снять черновой слой торцовой фрезой, оставив припуск под чистовой проход.
- Промерить фактический размер и ввести поправку по Z, не трогая нули по X и Y.
- Пройти плоскость начисто: обороты выше, подача меньше.
- Сменить инструмент на концевую фрезу и выбрать паз за два-три прохода.
- Отработать сверление и зенкование, пока деталь не снята со стола.
Ошибка в первом пункте самая дорогая. Криво выверенные тиски уводят все последующие переходы, а вылезет это на контроле готовой партии.
Сколько стоит вертикально-фрезерный станок в Казахстане
Разброс внутри класса огромный. В разделе Вертикально-фрезерные станки нашего каталога цена известна у 14 позиций и укладывается в вилку от 556 230 до 44 328 000 ₸ при медиане 10 366 000 ₸. Это наш каталог на 02.09.2026, а не средние по рынку: у другого поставщика набор моделей будет свой.
Вертикально-фрезерные станки
Весь раздел →
Вертикально-фрезерный станок STALEX BF60

Вертикально-фрезерный станок Stalex X5032A DRO

FHV-50PD универс. фрезерный станок с цифр. измер.
Разрыв объясняется не наценкой. Внизу вилки настольные машины с ручными подачами, вверху — тяжелые модели с ЧПУ и магазином инструмента.
Станок без оснастки деталей не делает. Тиски в разделе Тиски для фрезерных станков идут от 144 450 до 996 090 ₸ при медиане 466 545 ₸, поворотные столы — от 180 004 до 472 000 ₸. Прибавьте фрезы, оправки, патроны, СОЖ. Как складывается цена фрезерного оборудования, разобрано в статье блога «Сколько стоит фрезерный станок».
Тиски для фрезерных станков
Весь раздел →
Станок сверлильный профессиональный (750 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND25116PV
Станок сверлильный профессиональный (750 Вт, 25 мм, 5 скоростей, нарезание резьбы, тиски) NORDBERG ND25116P
Станок сверлильный профессиональный (1100 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND2554PV
Консольно-фрезерные станки и бесконсольные: в чем разница
В консольном исполнении стол висит на консоли, которая ездит по вертикальным направляющим станины. Подача по Z поднимает весь узел разом — консоль, салазки, стол вместе с деталью. В бесконсольном все иначе. Стол лежит на неподвижной тумбе и ходит по горизонтали, а вертикальное перемещение отдано бабке или ползуну.
Отсюда разница под нагрузкой. Консоль работает плечом: чем тяжелее деталь и чем выше поднят стол, тем сильнее отжим и падает качество обработки. Бесконсольная конструкция держит массу на тумбе. Тяжелая заготовка точность не съедает.
| Что сравниваем | Консольное исполнение | Бесконсольное исполнение |
|---|---|---|
| Кто двигается по Z | стол вместе с консолью | бабка или ползун |
| Допустимая масса детали | ограничена жестко | заметно выше |
| Поведение на верхнем ходе | отжим растет | не меняется |
| Типичная задача | штучные и мелкосерийные детали, ремонт | корпусные детали, серия |
| Цена входа | ниже | выше |
Размерный ряд консольных машин задан ГОСТ 165-81 «Станки фрезерные консольные. Основные размеры»: он охватывает и вертикальное, и поворотное исполнение, и модели с программным управлением. Готовые варианты собраны в разделе Консольно-фрезерные станки.
Консольно-фрезерные станки
Весь раздел →
Широкоуниверсальный фрезерный станок Универсальный консольно-фрезерный станок X5032

Станок широкоуниверсальный консольно-фрезерный 6К81Ш, 6К82Ш

Широкоуниверсальный фрезерный станок Консольно-фрезерный станок X6132
Дисквалификатор работает раньше всех доводов. Деталь тяжелее паспортной нагрузки на стол — консольное исполнение отпадает. Перегруженная консоль дает не брак с первого прохода, а плавающий размер от детали к детали, который ловят уже на приемке партии.
6Р12 и 6Р13 на вторичном рынке: что смотреть
Консольная классика советской школы до сих пор стоит в казахстанских цехах и торгуется с рук. Модель 6Р12 несет стол 1250 × 320 мм, 6Р13 крупнее, с рабочей поверхностью 1600 × 400 мм; обе машины строились по классу точности Н. Геометрия закладывалась с запасом, и после честного капитального ремонта такой станок работает.
Смотрят три вещи. Выработку направляющих ловят индикатором по всей длине хода, потому что середина изнашивается быстрее краев, а показывают станок как раз в середине. Люфт винта подъема консоли проверяют реверсом маховика и считают мертвый ход. Подшипники греют прогоном на верхних оборотах и меряют биение до прогона и после.
Риск сидит не в геометрии, а в деньгах и сроках. Шабровка направляющих, новые подшипники, ремонт коробки скоростей и комплект оснастки складываются в сумму, сопоставимую с ценой новой настольной машины. Просите протокол испытаний после ремонта: без него «капремонт по ГОСТ» остается словами продавца.
Что дает поворотная шпиндельная головка
Поворотная головка наклоняет шпиндель относительно стола, чаще в одной плоскости; в паспорте угол записан в градусах, например 45° в каждую сторону. Наклонные площадки, скосы и косые отверстия делаются без второй установки детали. Широкоуниверсальные машины идут дальше — там поворачивается и накладная часть, добавляя вторую ось наклона.
Платят за подвижность жесткостью. Каждый разъем в цепи от станины до инструмента отбирает часть той жесткости, ради которой машину и покупают. После наклона и возврата в ноль узел выверяют заново. Иначе погрешность уйдет в деталь.
Считайте по номенклатуре. Если девять деталей из десяти идут под прямым углом, наклон простоит без дела. Разовые угловые задачи закрывает поворотный стол за 180 004–472 000 ₸ по нашему каталогу, деление на равные углы — делительная головка.
Чем вертикальный станок отличается от горизонтального и центра
Отличие от горизонтального — в том, как держится инструмент. Там оправка опирается двумя концами, на шпиндель и на серьгу хобота, потому и держит набор дисковых фрез, снимая металл широкой полосой. Вертикальный фрезерный станок берет другим, обзором и скоростью переналадки. Сравнить исполнения можно в разделе Горизонтально-фрезерные станки.
Горизонтально-фрезерные станки
Весь раздел →
Горизонтально-фрезерный станок STALEX X6140

Горизонтально-фрезерный станок STALEX X6132

Горизонтально-фрезерный станок 6Т83Г
Граница между станком и центром проходит не по управлению, а по автоматической смене инструмента. Станки с ЧПУ ведут подачи стола по программе, но фрезу меняет оператор. Вертикальный фрезерный обрабатывающий центр несет магазин и подачу СОЖ под давлением, а зона резания у него закрыта. На многоинструментальной обработке деталей магазин повышает производительность в разы. На двух переходах не дает ничего.
Сценарий выбора получается такой. Одна-две операции в детали, партия небольшая, оператор опытный, берите станок из раздела Вертикально-фрезерные станки с ЧПУ. Деталь требует шести инструментов подряд, а участок работает в три смены — тогда фрезерный обрабатывающий центр с ЧПУ из раздела Обрабатывающие центры вертикально-фрезерные отобьет разницу на переналадке.
Вертикально-фрезерные станки с ЧПУ
Весь раздел →
Вертикальный фрезерный станок с ЧПУ VMC 8040

Вертикальный фрезерный станок c ЧПУ VMC 700

Вертикальный фрезерный станок с ЧПУ WAMC-50
УЦИ: ступень между рукояткой и программой
Устройство цифровой индикации показывает фактическое положение стола и гильзы по осям на табло. Оно ничем не управляет. Зато избавляет оператора от счета оборотов лимба, а стоит машина с УЦИ заметно меньше программной. Такие модели собраны в разделе Универсально-фрезерные с УЦИ.
Универсально-фрезерные с УЦИ
Весь раздел →
FVV-210 универсальный фрезерный станок с УЦИ

FVV-200 универсальный фрезерный станок с УЦИ

FVX-125W универсальный фрезерный станок с УЦИ
Шпиндель, ходы и размеры рабочего стола: что решает в паспорте
Возьмите чертеж самой крупной и самой тяжелой детали из своей номенклатуры и пройдите по нему семь строк паспорта. Этих чисел хватает, чтобы отсеять неподходящие модели еще до звонка менеджеру. Остальное в описании (рама, окраска, комплект ключей) на результат не влияет.
- Ходы по X, Y, Z. Каждый ход должен перекрывать габарит детали плюс тиски плюс вылет фрезы. Ход впритык превращает штатную деталь в работу с переустановкой.
- Размер столешницы и шаг Т-образных пазов. По ним подбирается схема закрепления. Пазы чужого шага означают покупку новых прижимов.
- Допустимая нагрузка на стол. Число, которое чаще всего пропускают. Оно отсекает половину моделей еще до разговора о цене.
- Конус шпинделя. Конусность 7:24 стандартизована: концы шпинделей по ГОСТ 30064-93, хвостовики инструмента по ГОСТ 25827-93. Совпадение конуса со станками, которые уже стоят в цехе, экономит весь парк оправок.
- Диапазон оборотов. Обработка деталей из стали живет в нижней части диапазона, алюминий и другие цветные металлы просят верх. Для чугуна и цветных металлов на одной машине нужен широкий диапазон скорости вращения.
- Мощность главного привода, кВт. Она определяет глубину и ширину съема за проход, а не «крутизну» машины.
- Подачи стола. Диапазон рабочих подач и ускоренный ход прямо влияют на штучное время.
Паспортные значения конкретных моделей уточняйте у менеджера. Фиды поставщиков меняются, переписывать их в статью бессмысленно.
Что проверяют при приемке станка
Нормы точности и жесткости для этого класса заданы ГОСТ 17734-88. Стандарт различает классы Н и П и не распространяется на специальные и специализированные машины, для них требования согласуют отдельно. Просите протокол испытаний. Устное «все проверено на заводе» протоколом не является.
Принимайте станок в работе, а не в выключенном виде. Машина, которую не прогнали под нагрузкой, проверена наполовину.
Что смотрят при приемке:
- радиальное и торцевое биение шпинделя индикатором;
- перпендикулярность оси шпинделя плоскости стола в двух направлениях;
- прямолинейность перемещения стола по всем осям;
- люфты в винтовых парах и мертвый ход маховиков;
- нагрев корпуса после прогона на верхних оборотах: горячие подшипники говорят о перетяжке или о выработке;
- работу системы смазки направляющих, от которой прямо зависит их срок службы;
- пробную деталь из своего материала, а не из мягкой заготовки продавца;
- комплектность оснастки и паспорта по накладной, включая раздел по обслуживанию.
Признак плохой покупки виден сразу. Продавец предлагает принять машину по осмотру и обещает «настроить на месте». Настройка не лечит изношенные направляющие.
Перпендикулярность шпинделя столу: чем меряют и как выставляют
Эту проверку делают первой, и ее результат виден на готовой детали невооруженным глазом. Ось шпинделя стоит с наклоном — торцовая фреза срезает плоскость одной стороной кромки, и между соседними проходами остается ступенька.
Меряют так. В конус шпинделя ставят оправку с кронштейном, на кронштейн крепят индикатор часового типа ножкой на стол. Оправку проворачивают на пол-оборота и снимают разность показаний в двух диаметрально противоположных точках, сперва вдоль X, потом вдоль Y. Вылет индикатора от оси записывают: допуск нормируется на длине, и без вылета цифра ничего не значит. Схемы и способы таких измерений заданы ГОСТ 22267-76, а числовое значение допуска берут из норм точности ГОСТ 17734-88 для своего класса.
Выставляют поворотом бабки: крепеж ослабляют, узел доворачивают по индикатору, затягивают крест-накрест и перемеряют заново. Затяжка почти всегда сдвигает установку на несколько делений. У машин с неповоротной бабкой такой регулировки нет, там работают прокладки и шабровка, а это уже сервис, а не приемка.
Направляющие и клинья: где прячется износ
Направляющие снашиваются неравномерно. Стол ходит в середине диапазона чаще, чем в крайних зонах, поэтому середина проседает, а края держат исходную геометрию. Отсюда правило замера: индикатор ведут по всей длине хода. Замер в одной точке показывает состояние станка ровно в этой точке.
Зазор в направляющих выбирают регулировочным клином. Винт подтягивают до состояния, когда стол идет плавно по всему ходу и не закусывает на краях. Перетянутый клин греет пару и выдавливает масляную пленку, недотянутый дает отжим под фрезой и волну на обработанной плоскости.
Есть граница, за которой регулировка бесполезна. Клин выбран до упора, а люфт остался — направляющие вышли за ремонтный размер, нужна шлифовка или шабровка. Задиры и матовые полосы на скользящей поверхности говорят о том же: пара работала без смазки, и одним клином ее не спасти.
Куда поставить станок и как его обслуживать
Место под машину выбирают до подписания счета, а не после разгрузки. Нужны площадь самого станка, проход для обслуживания с трех сторон, траектория заноса детали краном или погрузчиком, ровное бетонное основание и отдельная линия питания с автоматом под паспортную мощность привода в кВт.
Пол считают по суммарной массе: станок, максимальная заготовка, оснастка и содержимое поддона. Консольные машины среднего типоразмера ставят прямо на бетонный пол цеха, на виброопоры, без отдельного фундамента. Тяжелым бесконсольным исполнениям фундамент нужен, и чертеж на него дает изготовитель в руководстве по эксплуатации, там же схема анкеров и требования к бетону. После установки станок выверяют по уровню в двух направлениях, а через несколько недель работы выверку повторяют: основание дает осадку.
Стружка и СОЖ: чем помогает вертикаль
Вертикаль сбрасывает стружку вниз сама, и это ее плюс. Работает он не везде. В закрытом пазу и в глухом отверстии стружка набивается под инструмент, режется повторно и выкрашивает кромку, поэтому там нужен внутренний подвод СОЖ или обдув. Витая стальная лента неприятна отдельно: она наматывается на фрезу и на оправку, и лечится это режимом, который ее ломает, а не остановками каждые две минуты.
Уборку планируют вместе с покупкой. Поддон и корыто, скребок и щетка, на серийном участке — транспортер или магнитный сепаратор. Бак СОЖ моют по графику: застоявшаяся эмульсия тухнет, разъедает окраску станины и портит воздух в цехе.
Периодичность обслуживания задает карта смазки в руководстве конкретной машины. Каркас регламента везде один:
- в конце смены: очистка стола и Т-образных пазов, уборка стружки из поддона;
- перед пуском: уровень масла в коробке скоростей и в узле подач, работа системы смазки направляющих;
- по графику изготовителя: направляющие, ходовые винты, подшипники консоли;
- по мере выработки: натяжение ремней главного привода и зазор в регулировочных клиньях;
- на плановой остановке: смена масла, промывка бака СОЖ, контроль биения на оправке.
Записывайте сделанное в журнал. Это единственное, чем удается доказать сервису при гарантийном споре и покупателю при перепродаже, что машину вели по регламенту.
Купить вертикально-фрезерные станки можно прямо из каталога, но начните не с корзины. Пришлите чертеж детали или ее габариты с массой, и мы подберем исполнение под задачу и посчитаем поставку в любой город.
Вопросы и ответы
Ниже вопросы, которые задают менеджеру после того, как класс машины выбран, а модель еще не утверждена. Они про оснащение, обрабатываемый материал и сроки поставки. По конкретной позиции ответ сверяется с ее паспортом.
Можно ли позже дооснастить станок дополнительной осью?
Иногда да, но не всегда штатно. Поворотный стол как четвертую ось ставят на машины с ЧПУ, если стойка поддерживает дополнительный канал и хватает места в зоне. Ручное исполнение четвертой осью не оснащают. Проверяйте паспорт заранее.
Какая система ЧПУ установлена на этих станках?
Единого ответа для класса нет. В обиходе встречаются ЧПУ Fanuc и Siemens, реже Mitsubishi; у бюджетных машин стоят стойки разработки самого завода. Смотрите на другое. Обучен ли ваш технолог этой системе и есть ли под нее постпроцессор в вашем CAM.
Какой вертикально-фрезерный станок считать лучшим?
Лучшего в классе не существует, есть подходящий под номенклатуру. Машина, идеальная для корпусных деталей весом полтонны, будет медленной на мелких кронштейнах. Сначала габарит и масса детали, потом точность и серийность, и только затем модель.
Можно ли фрезеровать нержавеющую сталь на станке этого класса?
Можно, если хватает жесткости и верно выбран режим. Нержавеющая сталь наклепывается под затупленной кромкой: инструмент проскользил по поверхности без съема, и следующий проход идет уже по упрочненному слою. Отсюда требования — острый инструмент, непрерывная подача без пауз, нижняя часть диапазона оборотов, обильная СОЖ. Настольная машина такую работу тянет только на малых сечениях среза.
Нужна ли заготовке термическая обработка перед фрезерованием?
Литью и сварной конструкции — да. Внутренние напряжения сидят в металле и высвобождаются, когда с детали снимают припуск: деталь ведет уже после обработки, на контроле или у заказчика. Отжиг или искусственное старение до чистовых проходов убирает эту причину. Прокат и поковка идут в работу без дополнительной термической обработки металлов.
Сколько времени занимает поставка станка?
Срок складывается из наличия позиции у поставщика и логистики до вашего города. Отгрузка идет компаниями СДЭК, DPD, ПЭК и «Деловые линии», крупногабаритные машины возят собственным транспортом. Точную дату называет менеджер после сверки остатка.