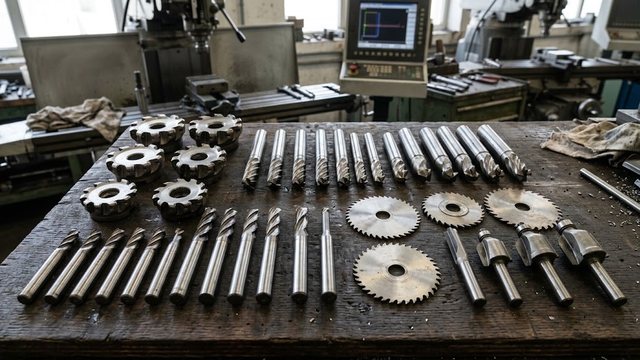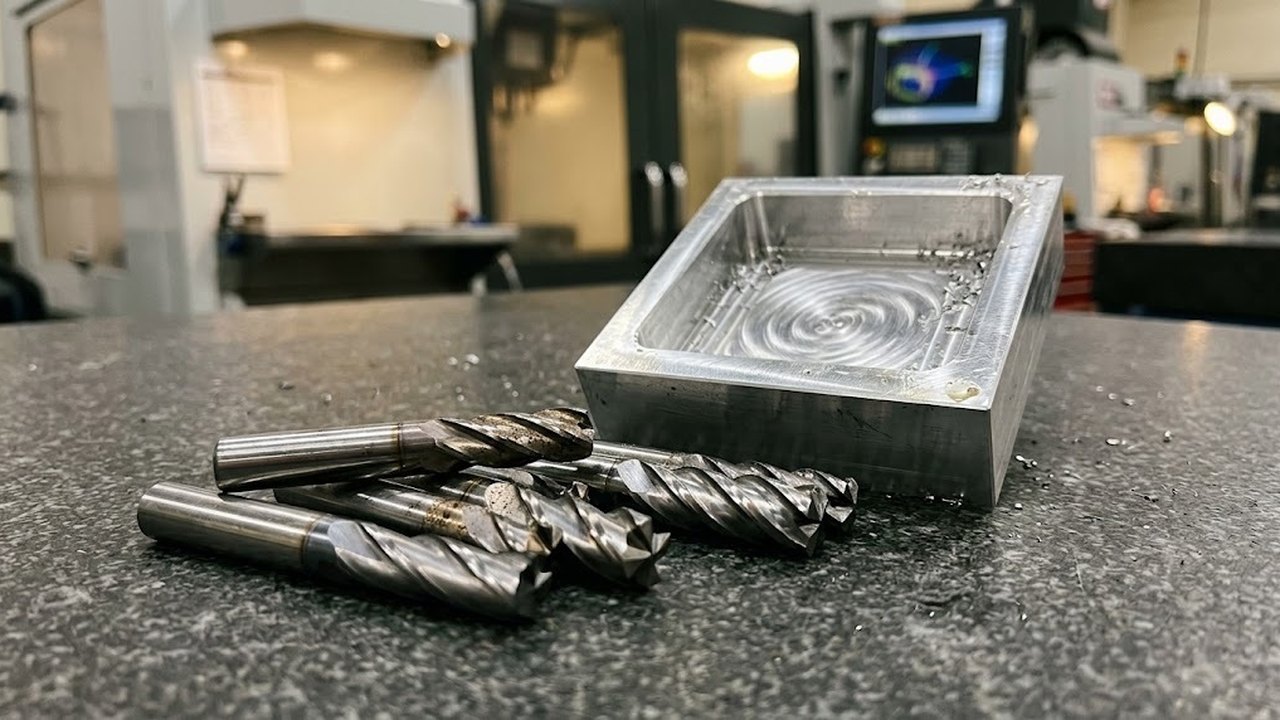
Концевая фреза режет двумя кромками сразу, торцевой и периферийной, поэтому одной такой фрезой делают паз, уступ, контур и карман. Выбор упирается не в бренд, а в четыре вещи: число зубьев под материал, геометрию режущей части, хвостовик под ваш патрон и вылет. Промах в любой из них съедает ее за смену.
Фрезы концевые и торцевые: в чем разница
Разница в том, какие зубья работают. У концевой фрезы режет и торец, и боковая периферия, поэтому она ведет контур, выбирает карман и строит стенку. Торцевая режет только торцом по плоскости, сидит на оправке и несет сменные пластины. Отсюда и разделение труда. Большая плоскость за торцевой, все остальное за концевой.
А при заходе в тело детали всплывает вторая разница. Центрорежущая фреза врезается вертикально, как сверло, и сама открывает себе карман. Торцевая так не умеет, ей нужен проем или заход сбоку. На станках с ЧПУ это решает многое, потому что программа выбирает карман без отдельной операции сверления.
Типовые задачи:
- фрезерование пазов и уступов по контуру детали;
- выборка карманов и окон в листе;
- обработка плоскости небольшой площади и торцов;
- обработка кромки, снятие фаски, разделка под сварку;
- чистовой проход по стенке после черновой выборки.
Под каждую задачу в разделе Фрезы для фрезерных станков идет своя геометрия. Подменять одну другой выходит дороже, чем взять вторую позицию.
Фрезы для фрезерных станков
Весь раздел →
Инструментальный фрезерный станок STALEX WFM 850 Servo

Инструментальный фрезерный станок Stalex WFM 800 Servo

Инструментальный фрезерный станок Stalex WFM 750 Servo
Сколько зубьев брать: алюминий против стали
Считают зубья по объему стружки, который надо вывести из зоны резания, а не по принципу «чем больше, тем лучше». Вязкие материалы дают длинную стружку, ей нужен простор: под алюминий, латунь, медь и пластик берут 2–3 зуба с глубокой канавкой и углом спирали 35–45°. Стали и чугуну хватает четырех и более, там стружка ломкая, зато режущей кромке нужна опора.
Поставьте четырехзубую фрезу на алюминий, и канавки забьются, стружка приварится, проход закончится клином. Обратная ошибка тише, но не дешевле. Двухзубая на стали работает, только каждый зуб грузится вдвое сильнее, торец выкрашивается, а стенка идет волной.
Что значит «3-зуб» и «4-зуб» в описании позиции
В названии товара цифра означает число режущих зубьев, а не размер. Рядом стоит диаметр: запись «8 4-зуб» читается как диаметр 8 мм, четыре зуба. Второго параметра в прайсах почти не бывает, хотя он важнее: ГОСТ 17026-71 требует изготавливать концевые фрезы с неравномерным окружным шагом зубьев. Зубья стоят не через равные углы, так разводят частоту ударов и гасят вибрацию, от которой на стенке остаются полосы.
| Материал | Зубья | Угол спирали | Что критично |
|---|---|---|---|
| Алюминий, медь, латунь | 2-зуб., 3-зуб. | 35–45° | глубокая полированная канавка |
| Пластик, композит | 2-зуб. | 35–45° | острая кромка, минимум нагрева |
| Конструкционная сталь | 4-зуб. | 30° | универсальный вариант, покрытие TiAlN |
| Нержавеющая сталь, чугун | 5 зубьев и больше | 30° | жесткость, стабильная подача на зуб |
Прежде чем купить фрезы концевые, сверьте материал детали с числом зубьев и углом спирали по этой таблице.
Чем фреза под алюминий отличается от фрезы под сталь
Число зубьев — верхний слой различий. Ниже лежит геометрия, и она развернута в противоположные стороны. У фрезы под цветные сплавы сердцевина тоньше, канавка глубже и шире, передний угол больше. Мягкий вязкий металл режется легко, зато стружки по объему выходит много, и весь вопрос в том, куда ее девать.
У стальной фрезы устройство обратное. Сердцевина толстая, канавка мельче, режущую кромку намеренно притупляют микрофаской в несколько сотых миллиметра. Идеально острое лезвие на стали выкрашивается от удара при входе зуба, а микрофаска забирает часть остроты и отдает взамен прочность.
Отсюда результат подмены. Стальная фреза на алюминии не ломается, она забивается: канавки мало для налипающей стружки. Алюминиевая на стали не забивается, она выкрашивается по зубьям и гнется на тонкой сердцевине. Обмен работает в обе стороны и в обе стороны плохо.
Прямая, радиусная, коническая или черновая: что меняет форма
От формы режущей части зависит и поверхность, и срок жизни инструмента. Прямая с плоским торцом дает острый внутренний угол, ей режут пазы и уступы под 90°. Радиусная скругляет угол на торце. Объемные поверхности тут очевидны, а главное скрыто: скругление снимает концентратор напряжений, из-за которого у прямой первым откалывается именно угол.
Коническая фреза нужна там, где стенка должна иметь уклон: литейные формы, штампы, гравировка, фаска, разделка под сварку. Черновая с волнистой кромкой стоит особняком. Волна дробит стружку на короткие куски, поэтому снимается больший объем металла при меньшей нагрузке на шпиндель. Стенка остается ребристой и требует чистового прохода.
Твердосплавный монолит или быстрорез и зачем покрытие
Режущую часть делают из быстрорежущей стали или из твердого сплава. Выбирают между вязкостью и жесткостью. Быстрорез прощает удар и люфт, стоит дешевле, уместен на станке с ручной подачей. Твердосплавный монолит работает на оборотах, где быстрорез сгорает, но крошится от удара о заготовку и не терпит разбитого патрона.
Поверх сплава кладут покрытие, и работает оно как тепловой барьер. Золотистый TiN держит нагрев до 550 °C, у TiAlN потолок около 900 °C, у AlTiN — до 1000 °C, отсюда и сухая высокоскоростная обработка. Чем выше режимы и меньше СОЖ, тем дороже покрытие придется взять. На алюминии логика обратная: выигрывает вариант без покрытия с полированной канавкой, к которой не липнет стружка. Разница видна в разделе Фрезерные станки с ЧПУ, где инструмент часами идет по программе.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Хвостовик и патрон: цилиндрический или конический
На хвостовике свобода выбора заканчивается. В прайсах позиции так и называются: фрезы концевые с цилиндрическим хвостовиком по ГОСТ 17025-71, они садятся в цанговый патрон ER. Конический по ГОСТ 17026-71 ставят в шпиндель через переходную втулку, это классика Консольно-фрезерные станки. Позиция не под ваш патрон останется лежать в ящике.
Консольно-фрезерные станки
Весь раздел →
Широкоуниверсальный фрезерный станок Универсальный консольно-фрезерный станок X5032

Станок широкоуниверсальный консольно-фрезерный 6К81Ш, 6К82Ш

Широкоуниверсальный фрезерный станок Консольно-фрезерный станок X6132
Внутри цилиндрических есть развилка, на которой ошибаются чаще всего. По DIN 6535 форма HA — гладкий цилиндр под цангу или гидропатрон, HB (Weldon) несет плоскую лыску под прижимной винт, HE (Whistle Notch) имеет лыску под углом 2°, и винт подтягивает инструмент внутрь патрона. А вот Weldon в цангу зажимать нельзя. Лыска не даст обжать хвостовик равномерно, вместо точности вы получите биение. Оснастку под шпиндель смотрите в разделе Патроны и зажимы.
Режимы резания: как перевести скорость в обороты и подачу
Станок принимает не скорость резания, а обороты шпинделя и минутную подачу. Скорость резания измеряют в метрах в минуту, и это число говорит, как быстро зуб идет по заготовке. Стойка же понимает обороты и миллиметры в минуту, поэтому справочную величину приходится пересчитывать под конкретный диаметр и число зубьев. Перевод делают двумя формулами:
- обороты шпинделя: n = 1000 × V / (π × D), где V означает скорость резания в м/мин, а D задает диаметр фрезы в мм;
- минутная подача: F = fz × z × n, где fz означает подачу на зуб в мм, а z задает число зубьев.
Посчитаем на живом примере. Фреза диаметром 10 мм, четыре зуба, конструкционная сталь, скорость резания 100 м/мин. Обороты: 1000 × 100 / (3,14 × 10) = 3185 об/мин. При подаче на зуб 0,06 мм минутная подача получается 0,06 × 4 × 3185 ≈ 765 мм/мин. Эти два числа и уходят в стойку.
| Материал | Скорость резания V, м/мин | Что учесть |
|---|---|---|
| Конструкционная сталь | 80–150 | верх диапазона берут с покрытием и охлаждением |
| Нержавеющая сталь | 45–95 | наклеп: подачу занижать нельзя |
| Алюминиевые сплавы | 200–420 | упирается в потолок оборотов шпинделя |
Диапазоны в таблице относятся к монолитному твердому сплаву. Подача на зуб по мягкой стали идет в пределах 0,030–0,050 мм на шестимиллиметровом диаметре и 0,050–0,080 мм на диаметрах 8–10 мм.
Дальше начинается то, о чем справочники молчат. Откройте два разных руководства и получите по одной и той же конструкционной стали 80–150 м/мин в первом и 20–35 м/мин во втором. Расхождение втрое. Причина в том, что за одинаковой строкой «сталь» у разных таблиц стоит разный инструмент и разная жесткость станка, а в шапке таблицы про это не написано. Справочник годится, чтобы понять порядок величины. Рабочее число берут из каталога на конкретную фрезу и правят по звуку и стружке в первые же проходы.
Попутное или встречное: что выбрать под свой станок
Различие в том, с какой толщины стружки зуб начинает работу. При попутном фрезеровании зуб входит на максимальной толщине и выходит на нуле, при встречном порядок обратный. Отсюда все остальное. Попутный проход дает чище стенку и выше стойкость, потому что зуб режет с первого касания, а не скользит по металлу, набирая толщину.
Плата за это — направление силы. Попутный проход тянет стол в сторону подачи, и при люфте в винте стол рывком уходит вперед, фреза врезается глубже расчета и ломается. На станке с шарико-винтовой парой и выбранным зазором рывка нет, поэтому программы для ЧПУ пишут попутными по умолчанию.
Встречное фрезерование остается рабочим там, где люфт есть и убрать его нечем: старый консольный станок с трапецеидальным винтом, ручная подача маховиком, черновой проход по литейной корке или окалине. Корка тупит зуб быстрее самого металла, а при встречном ходе он подходит к ней снизу и не бьет по абразивному слою полной толщиной стружки. Чистовой проход после черновой выборки все равно лучше вести попутным на малой глубине.
Маломощный станок и мягкие сплавы
Настольный сверлильно-фрезерный станок ограничивает выбор сильнее, чем материал детали. Ограничений тут два, потолок оборотов и жесткость самой машины. Оба упираются в ту же формулу оборотов, только читать ее приходится с другого конца.
Возьмите твердосплавную фрезу 6 мм для алюминия. Скорость резания 300 м/мин требует 1000 × 300 / (3,14 × 6) ≈ 15 900 об/мин. Шпиндель настольной машины столько не выдает. Значит, твердый сплав пойдет втрое ниже расчетной скорости, будет тереть вместо резания и сядет раньше быстрореза, которому низкие обороты привычны.
Отсюда набор для слабого станка. Берут быстрорежущую фрезу меньшего диаметра, две или три канавки, малую глубину за проход и встречное направление подачи. Мягкие сплавы вроде алюминия, дюрали, латуни и бронзы на такой машине идут спокойно: удельная сила резания у них низкая, и мощности хватает. Сталь тоже поддается, просто счет идет на десятые доли миллиметра за проход. Класс машины под свои задачи смотрите в разделе Сверлильно-фрезерные станки.
Сверлильно-фрезерные станки
Весь раздел →
Сверлильно-фрезерный станок MetalMaster MF-45V

Сверлильный редукторный станок с тисками NORDBERG ND25121

Сверлильно-фрезерный станок NORDBERG NDM30405T
Как войти в тело детали: вертикально, наклонно или по спирали
Заход в материал ломает больше фрез, чем сам проход по контуру. Причина геометрическая. У центра торца окружная скорость равна нулю, там кромка не режет, а давит и трет. Вертикальное врезание на полную глубину ставит эту мертвую точку в самый нагруженный режим.
Прибавьте вторую беду. Стружке из закрытой ямы деваться некуда, она перемалывается под торцом, греется и заваривается на зубьях. Нецентрорежущая фреза не входит вертикально вообще: зубья не доходят до оси, в центре торца остается перемычка, и она просто упирается в металл.
Способы захода, от щадящего к рискованному:
- По спирали. Фреза опускается по винтовой траектории внутри будущего кармана. Резание идет периферией, стружка уходит вверх по канавке, торец нагружен слабо. Способ требует ЧПУ и остается лучшим для закрытых карманов.
- Наклонно. Фреза идет вперед и вниз одновременно, набирая глубину за несколько проходов туда и обратно. Работает и по программе, и на станке с механической подачей по двум осям.
- Вертикально. Допустимо центрорежущей фрезой, на малой глубине и с уменьшенной подачей. Под глубокий карман отверстие сверлят заранее и заводят фрезу в готовый проем.
Прямое врезание на полную глубину подачей контурного прохода — самый быстрый способ оставить обломок в детали. Правится это не покупкой позиции подороже, а строчкой в управляющей программе.
Трохоидальный проход, когда паз глубокий
Трохоидальное фрезерование — проход не прямой линией на всю ширину паза, а серией перекрывающихся дуг с маленьким шагом. Фреза непрерывно идет по кругу и понемногу смещается вдоль паза. Оптимальный шаг составляет 5–10% диаметра концевой фрезы.
Смысл в длине дуги контакта. Зуб касается металла краткое мгновение и большую часть оборота остывает на воздухе, поэтому температура зуба не выходит на пик. Радиальная нагрузка падает, и это разрешает поднять осевую глубину до полной длины режущей части: фреза работает всей высотой, а не нижними тремя миллиметрами. Износ размазывается по всей режущей части вместо одной точки, и стойкость растет кратно.
Где прием окупается: глубокие узкие пазы, нержавеющая сталь и титан, тонкая фреза на слабом шпинделе. Где не окупается: единичная деталь, для которой программу писать дольше, чем резать. Трохоида живет только в управляющей программе, на консольном станке с маховиками ее не повторить.
Почему концевая фреза садится раньше срока
Редко фреза изнашивается оттого, что она «плохая». Чаще ее убивает связка из режимов, вылета, охлаждения и биения в патроне, и все это настраивает оператор, а не производитель. Поэтому две одинаковые фрезы из одной партии на соседних станках дают разный ресурс, и разбираться приходится не с поставщиком, а с наладкой.
Диаметр 6 мм, вылет и пять причин раннего износа
Первым страдает ходовой диаметр 6 мм, потому что именно им лезут в глубокий карман длинной фрезой. И дальше вступает арифметика жесткости. Чем больше вылет из патрона, тем сильнее уводит ось.
- Длинный вылет. Берите позицию с самым коротким рабочим участком, который достает до дна кармана: инструментальщики держат вылет в пределах четырех диаметров, дальше растет вибрация и уходит точность.
- Направление подачи выбрано без оглядки на станок: люфт в винте и жесткость материала решают, каким идти проход, а не привычка оператора.
- Сухое резание там, где стружка липнет. Алюминий и нержавейка без охлаждения заваривают канавку за один заход.
- Слишком малая подача на зуб. Зуб трет вместо резания, поверхность наклепывается, режущая часть перегревается.
- Биение в патроне. Один зуб грузится за всех и садится в разы быстрее остальных.
«Чрезмерный вылет может вызвать прогиб боковых стенок, размерные отклонения и вибрацию», — рекомендации Tungaloy по фрезерованию пазов.
Считать стоит не стоимость расходника, а цену остановки. Поломка в кармане детали означает деталь в брак, а при неудаче и правку шпинделя. Спасает тут не дорогая покупка, а вменяемая наладка: короткий вылет, проверенное биение, подача на зуб из таблицы производителя вместо подбора на слух. Дешевая позиция на жесткой наладке живет дольше, чем дорогая на разбитом патроне.
Как понять, что фреза затупилась
Первым меняется звук. Острая фреза дает ровный шелест на постоянной ноте, затупленная подвывает и дребезжит на тех же режимах. Оператор со стажем разворачивается на этот звук раньше, чем успевает посмотреть на деталь.
Второй признак виден на стенке. Матовая ровная поверхность сменяется блестящей и местами полосатой: зуб перестал снимать стружку и начал наклепывать металл. На выходе фрезы из детали появляется заусенец, которого не было в начале смены. Стружка меняется следом — вместо аккуратной запятой идут мелочь и налипание, а цвета побежалости говорят, что тепло уходит из зоны резания хуже, чем должно.
Точное измерение делают по задней поверхности зуба, под лупой или на микроскопе. Критерием затупления ГОСТ 18372-73 называет достижение допустимого износа по задней поверхности, а сами величины задает таблицей для твердосплавных концевых фрез диаметром от 3 до 12 мм.
| Диаметр фрезы, мм | Допустимый износ по задней поверхности, мм |
|---|---|
| 3,0–4,0 | 0,20 |
| 4,0–5,0 | 0,25 |
| 5,0–6,0 | 0,30 |
| 6,0–10,0 | 0,35 |
| 10,0–12,0 | 0,40 |
Хранение продлевает ресурс не хуже режимов. Фрезы, лежащие в ящике россыпью, бьются хвостовиками и зубьями друг о друга, и микроскол появляется до первого реза. Держите фрезы в тубусах или ячейках, вытирайте насухо после охлаждающей жидкости и подписывайте на ячейке число переточек.
Переточка или новая позиция
Перетачивают и быстрорез, и твердый сплав, разница в круге: под сплав нужен алмазный, быстрорезу хватит корундового. Работа идет на заточном станке с контролем углов. Ручная правка на наждаке уводит задний угол, и после нее фреза грузит шпиндель сильнее, чем тупая.
Дальше вступает экономика, и устроена она просто. Стоимость переточки почти не зависит от диаметра: та же наладка, тот же круг, то же время. А новая фреза с ростом диаметра дорожает быстро. Отсюда граница: мелкий ходовой размер дешевле заменить, крупная фреза и фасонный специнструмент окупают заточку по нескольку раз.
Два ограничения открываются уже после первой переточки. Точат в основном торец, и фреза становится короче: для глубокого кармана она больше не годится, для мелкого паза служит дальше. Второе ограничение — покрытие. С переточенной поверхности оно снимается вместе с металлом, и фреза работает как непокрытая, пока ее не отправят на повторное нанесение. Это стоит держать в голове, когда сравниваете ресурс новой позиции и переточенной. Порог у переточки простой: она окупается на инструменте от 6 мм и дороже полутора тысяч рублей в закупке, стоит порядка трети цены новой фрезы и выдерживает три-четыре цикла, после чего геометрия уходит и фрезу меняют. Инструмент тоньше 4 мм, со сколами и трещинами не перетачивают.
Частые вопросы
Что значит «фреза концевая»? Это фреза, у которой режущая часть стоит на конце цилиндрического корпуса и работает торцом вместе с боковой поверхностью. Название описывает не материал и не размер, а компоновку: корпус зажимают в патрон, резание идет с торца и по периферии. Отсюда и универсальность — паз, уступ, карман, контур.
Сколько стоит концевая фреза? Влияют на цену материал режущей части, покрытие, диаметр, производитель. Монолит из твердого сплава с покрытием стоит кратно дороже быстрорезного аналога. В нашем каталоге позиции раздела фрез по металлу начинаются от 99 000 ₸ по замеру на 02.09.2026. Это цены каталога ФрезерТех, а не средние по рынку, и верхние значения относятся к комплектам и специнструменту.
Нужна ли охлаждающая жидкость при работе по алюминию? Нужна, и не ради температуры. Алюминий налипает на зуб, а поток жидкости или масляного тумана вымывает стружку из канавки, пока она не приварилась. Твердый сплав с покрытием по стали допускает сухую работу: покрытие держит нагрев само. Хуже всего прерывистая струя — сплав то раскаляется, то остывает, и по зубу идут термические трещины.
Какой диаметр фрезы взять под паз шириной 10 мм? Меньше десяти. Фреза точно в размер даст паз шире номинала на величину биения и увода, и подогнать его будет нечем. Возьмите диаметр 6 или 8 и ведите паз за два прохода по контуру: ширину задает траектория, а не диаметр фрезы, и износ на размер уже не влияет. Точно в размер режут там, где допуск на паз некритичен.
Подойдет ли фреза по металлу для дерева и пластика? Физически подойдет, практически проиграет специализированной. У инструмента по дереву другая геометрия — больший угол спирали и широкая канавка под объемную стружку. Металлообрабатывающий инструмент на древесине греется и оставляет прижоги, а мелкая стружка забивает канавку. Под Фрезерные станки по дереву берите свою группу.
Пришлите чертеж детали или хотя бы материал заготовки и модель станка. Мы подберем позицию под ваш патрон и посчитаем доставку по Казахстану, от Алматы до Шымкента. Зажим заготовки смотрите в разделе Тиски для фрезерных станков.