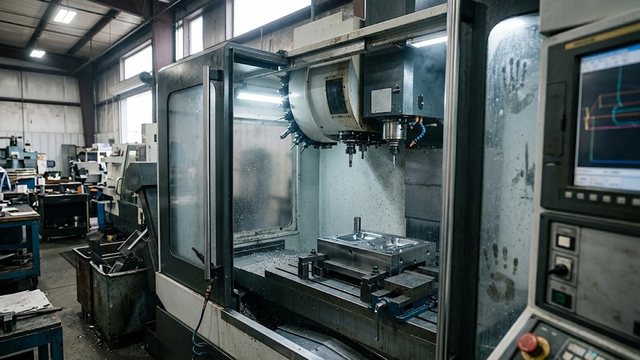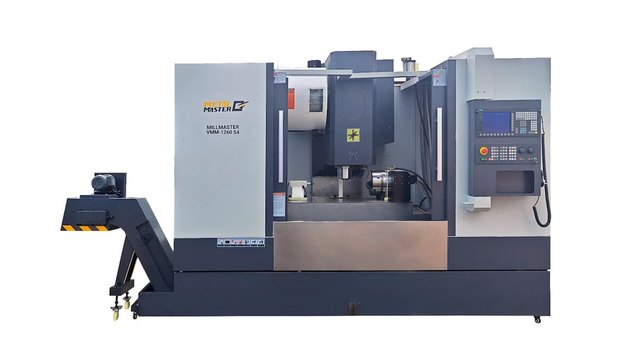
Фундаментальное отличие станков заключается в распределении главного движения и движения подачи. На токарном станке заготовка зажата в шпинделе и совершает главное вращательное движение $, а однолезвийный резец перемещается поступательно вдоль и поперек оси вращения. На фрезерном станке главное вращательное движение $ совершает многолезвийная фреза в шпинделе, тогда как заготовка закреплена на рабочем столе и перемещается по координатным осям.
Кинематические схемы: распределение вращательного и поступательного движения
В основе механической обработки резанием лежит строгое разделение функций между шпиндельным узлом и суппортом станка. Скорость резания $ на токарном оборудовании формируется за счет частоты вращения заготовки $. Режущая пластина срезает припуск постоянного сечения при прямолинейной подаче каретки. Диаметр обработки $ определяет линейную скорость кромки в точке контакта по формуле = \frac{\pi \cdot D \cdot n}{1000}$ м/мин. Съем металла идет непрерывно.
При точении деталь вращается с постоянной или переменной частотой. Стойка ЧПУ поддерживает режим постоянной скорости резания через G-код G96. При подрезке торца система плавно разгоняет шпиндель по мере приближения резца к центру детали. Это обеспечивает стабильную шероховатость $. Подача $ задается в миллиметрах на оборот шпинделя ($, мм/об). Обороты растут.
В отличие от токарной схемы, фрезерная кинематика построена на вращении многозубого инструмента в конусе BT40, SK40 или HSK-A63. Заготовка закреплена на рабочем столе и перемещается вместе с ним по линейным координатам. Скорость резания зависит только от наружного диаметра фрезы {tool}$ и частоты вращения шпинделя по формуле = \frac{1000 \cdot V_c}{\pi \cdot D_{tool}}$ об/мин. Инструмент вращается быстро.
Для расчета подачи стола используется минутная скорость = n \cdot z \cdot f_z$ мм/мин. Параметр $ задает число зубьев, а величина $ определяет подачу на один зуб. Вектор движения стола может совпадать с вращением фрезы при попутном резании или быть направлен навстречу ему. И выбор схемы резания определяет динамику станка.
На практике кинематические различия задают жесткость всей технологической системы СПИД. Наклонная чугунная станина токарного станка воспринимает постоянные радиальные и осевые силы от резца. Во фрезерных центрах массивная вертикальная колонна гасит знакопеременные циклические нагрузки от многозубой фрезы. Для этого служат широкие роликовые направляющие качения Roller 35–45. Жесткость системы максимальная.
Через сервомоторы переменного тока приводятся в движение все кинематические цепи станков с ЧПУ. Прецизионные шарико-винтовые пары классов C3 и C5 обеспечивают позиционирование с точностью до 0.001 мм. Прямой привод Direct Drive в шпинделях полностью исключает ременные передачи. Разгон происходит мгновенно.
| Кинематический параметр | Токарный станок | Фрезерный станок |
|---|---|---|
| Главное движение резания ($) | Вращение детали в шпиндельном патроне | Вращение фрезы в инструментальном шпинделе |
| Движение подачи ($) | Поступательное перемещение суппорта с резцом | Поступательное перемещение стола с деталью |
| Базовая размерность подачи | Оборотная подача $ (мм/об) | Минутная $ (мм/мин) или зубная $ (мм/зуб) |
| Формирование скорости $ | Зависит от текущего диаметра детали $ | Зависит от фиксированного диаметра фрезы {tool}$ |
| Режим поддержания скорости | Постоянная скорость резания (G96) | Постоянные обороты шпинделя (G97) |
Геометрия и номенклатура деталей: тела вращения против призматических корпусов
Морфологию обрабатываемых заготовок определяют конструктивные особенности станков. Токарная группа оборудования спроектирована для деталей с осевой симметрией. К типовым изделиям относятся гладкие и ступенчатые валы, втулки, фланцы, штуцеры, резьбовые шпильки и кольца. Токарь растачивает цилиндрические отверстия, нарезает метрическую резьбу и прорезает канавки под стопорные кольца. Форма строго круглая.
Для закрепления деталей используют трехкулачковые самоцентрирующие патроны с гидравлическим или механическим приводом. При обработке прецизионных валов малого диаметра применяют цанговые патроны стандарта ER, 5C или 16C. Длинномерные заготовки с отношением длины к диаметру /D > 4$ поджимают вращающимся центром задней бабки. А для исключения прогиба валов в зону резания вводят подвижные и неподвижные люнеты. Зажим надежен.
На фрезерных станках изготавливают призматические, корпусные и корпусно-плитные заготовки. Оборудование формирует плоские базовые поверхности, открытые и закрытые карманы, Т-образные пазы, уступы и криволинейные 3D-контуры. На вертикальных центрах обрабатывают корпуса редукторов, плиты штампов, формообразующие вставки пресс-форм, коллекторы и кронштейны сложной формы. Контуры объемные.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
При фиксации деталей на столе применяют специализированную технологическую оснастку. Корпусные заготовки зажимают в прецизионных модульных тисках, на вакуумных плитах или крепят прихватами в Т-пазы. В серийном производстве применяют нулевые системы позиционирования. Они базируют паллету с повторяемостью менее 0.005 мм за пару секунд. Смена происходит быстро.
От схемы установки зависит точность взаимного расположения поверхностей. При токарной обработке соосность наружных шеек и внутренних расточек гарантируется обработкой за один установ. На фрезерных станках плоскостность и взаимная перпендикулярность граней достигаются точным позиционированием в сетке стола. Но перестановка детали на другой станок всегда вносит погрешность перебазирования до 0.02–0.05 мм.
При выборе типа оборудования инженер оценивает доминирующую геометрию заготовки. Если цилиндрические поверхности составляют более 70% переходов, обработку начинают на токарном участке. При преобладании плоскостей, карманов и крепежных отверстий деталь направляют на вертикально-фрезерный центр. Маршрут оптимизирован.
- Анализ чертежа детали на наличие радиальной или призматической симметрии.
- Оценка соотношения длины к диаметру /D$ для выбора опорных центров и люнетов.
- Выбор базовых плоскостей для первоначального базирования и крепления заготовки.
- Расчет жесткости технологической системы СПИД под выбранный способ фиксации.
Подобрать оборудование под вашу задачу
Физика резания и инструмент: непрерывное точение против циклического фрезерования
По термомеханической динамике условия работы режущей кромки на станках принципиально различаются. Токарный резец представляет собой однолезвийный инструмент, непрерывно контактирующий с металлом на всем рабочем ходе. Срезаемый слой имеет постоянную толщину = f \cdot \sin\varphi$, где угол $\varphi$ является главным углом в плане державки. Статическая нагрузка стабилизирует стружкообразование. Рез идет ровно.
Из-за непрерывного контакта возникает колоссальный нагрев вершины пластины. Температура в зоне резания сталей 40Х и 09Г2С достигает 800–1050 °C. Тепло отводится через сходящую стружку и массив державки. Основными видами износа токарной пластины остаются лункообразование на передней грани и истирание по задней поверхности. Для защиты кромок применяют износостойкие CVD-покрытия из карбидотитана и оксида алюминия $. Стойкость повышается.
Во фрезерной обработке инструмент работает прерывисто. Каждый зуб врезается в заготовку с ударом и выходит из зоны резания через заданный угол контакта. Толщина срезаемого слоя непрерывно изменяется по закону = f_z \cdot \sin\theta$. При встречном фрезеровании стружка плавно нарастает от нуля до максимума {max}$. При попутном фрезеровании зуб врезается в материал с максимальной толщиной стружки и выходит из контакта при нулевом сечении. Нагрузка переменная.
Благодаря циклическому характеру процесса зуб остывает на воздухе. Однако чередование резкого нагрева и охлаждения провоцирует появление термоусталостных микротрещин в твердом сплаве. При фрезеровании легированных сталей твердый сплав подвергается усталостному выкрашиванию. Для фрез предпочтительны пластичные мелкозернистые сплавы с PVD-покрытиями $ и $, стойкими к ударам.
От условий охлаждения напрямую зависит стойкость инструмента. Период стойкости резца составляет 15–20 минут непрерывного резания до критерия износа = 0.3$ мм. Монолитная концевая фреза при выверенных режимах $ и $ работает от 60 до 120 минут машинного времени. Зубья успевают остывать.
Технологический регламент охлаждения: подача смазочно-охлаждающей жидкости под высоким давлением 20–70 бар непосредственно в зону контакта токарного резца дробит сливную стружку, тогда как при скоростном фрезеровании твердым сплавом подача СОЖ часто отключается во избежание термоудара кромки.
Для расчета мощности резания $ используют главную силу $ и скорость $ по формуле = \frac{F_c \cdot V_c}{60000 \cdot \eta}$ кВт, где $\eta$ обозначает коэффициент полезного действия главного привода станка. Баланс мощности соблюден.
Архитектура систем ЧПУ: базовые 2-осевые схемы против многокоординатных комплексов
От кинематической компоновки зависит число управляемых координат и структура управляющей программы G-кода. Классический токарный станок с ЧПУ оснащается двухосевой системой управления. Продольное перемещение суппорта вдоль оси вращения детали обозначается координатой Z. Поперечное перемещение инструментального блока по радиусу заготовки кодируется осью X. Дополнительно присутствует позиционная координата W для пиноли задней бабки. Схема компактная.
Для токарного управления достаточно базовых алгоритмов. Линейная интерполяция G01 формирует конические и ступенчатые контуры. Круговая интерполяция G02 и G03 отвечает за радиусные галтели, сферы и канавки. Коррекция на радиус при вершине резца активируется командами G41 и G42. Это исключает геометрические погрешности при точении фасок. Траектория точная.
В трехосевом фрезерном станке перемещение идет по трем взаимно перпендикулярным линейным осям. Продольное движение рабочего стола задается осью X, поперечное перемещение салазок закреплено за координатой Y, а вертикальный ход шпинделя выполняет ось Z. Для круговой интерполяции оператор выбирает рабочую плоскость: G17 для XY, G18 для XZ или G19 для YZ.
Для пятиосевой обработки станки дополняются поворотными осями A, B и C. В четырех- и пятиосевых станках стойка ЧПУ поддерживает функцию динамического отслеживания вершины инструмента RTCP (G43.4 у Fanuc или TRAORI у Siemens). Это позволяет фрезеровать сложные 3D-поверхности лопаток турбин с постоянным углом наклона фрезы. Траектория получается плавной.
По объему управляющие программы существенно различаются. Токарный G-код операторы пишут вручную или в диалоговых системах типа Manual Guide за считанные минуты. Для многоосевой фрезерной обработки применяют CAM-системы Mastercam, NX или PowerMill. И постпроцессор рассчитывает траекторию инструмента с миллионами кадров сглаживания. Код очень объемный.
С помощью оптических линеек Heidenhain или Renishaw контролируют точность позиционирования. Замкнутый контур управления компенсирует тепловые деформации ШВП станины при непрерывной работе цеха. Это гарантирует сохранение допуска позиционирования в пределах $\pm 0.003$ мм на всем рабочем ходе суппорта или стола. Точность стабильная.
| Характеристика системы | Токарный станок с ЧПУ | 3-осевой фрезерный центр | 5-осевой фрезерный центр |
|---|---|---|---|
| Базовые линейные оси | 2 оси (X, Z) | 3 оси (X, Y, Z) | 3 оси (X, Y, Z) |
| Поворотные координаты | Отсутствуют (опция ось C) | Отсутствуют | 2 оси (A/C или B/C) |
| Рабочие плоскости G-кода | G18 (XZ по умолчанию) | G17, G18, G19 | G17–G19 + наклонные плоскости G68.2 |
| Контроль вершины инструмента | G41 / G42 (по 2D-радиусу пластины) | G41 / G42 (по 2D-контуру) | RTCP / TCPM (3D-вектор инструмента) |
| Типичное время наладки | 15–40 минут | 30–90 минут | 60–180 минут |
Токарно-фрезерные центры: синтез технологий и концепция Done-in-One
В современном станкостроении произошло объединение токарных и фрезерных функций в рамках единой станины. Обрабатывающий центр класса Turn-Mill объединяет силовой шпиндель заготовки, револьверную головку с приводным инструментом и прецизионные поворотные координаты. Это позволяет полностью исключить межоперационные транспортировки деталей между цехами. Производство ускоряется.
В качестве главного узла выступает револьверная головка со стандартами крепления BMT45, BMT55, BMT65 или VDI30, VDI40. Приводные блоки передают вращение от встроенного серводвигателя мощностью 4.5–11 кВт на оправку фрезы или сверла. Частота вращения приводного инструмента достигает 4000–12000 об/мин. Базирование блоков BMT четырьмя радиальными болтами дает максимальную жесткость при силовом фрезеровании пазов. Узел выдерживает сильный напор.
Для выполнения внеосевых фрезерных операций шпиндель заготовки оснащается управляемой осью C с дискретностью до 0.001°. Мощный гидравлический дисковый тормоз развивает момент удержания от 800 до 2500 Н·м. Это предотвращает микроповорот вала под действием радиальных сил резания. Вспомогательная ортогональная ось Y с ходом $\pm 50 \dots \pm 100$ мм позволяет фрезеровать лыски и сверлить отверстия со смещением от оси детали.
В тяжелых многоцелевых центрах устанавливают поворотную фрезерную голову с осью B и инструментальным шпинделем под конусы Capto C6 или HSK-T63. Инструментальный магазин цепного или дискового типа вмещает от 40 до 120 позиций. Поворот головы на угол $\pm 120^\circ$ открывает доступ к пятисторонней обработке сложных деталей за один установ. Скорость переналадки возрастает.
С помощью противошпинделя заготовку перехватывают на лету без остановки вращения. Это позволяет выполнить полную двухстороннюю токарную и фрезерную обработку детали со стороны отрезки. Измерительные щупы Renishaw контролируют критические размеры прямо в рабочей зоне станка. Брак исключен.
- Полная механическая обработка детали из прутка или поковки за одну установку.
- Исключение погрешностей повторного базирования заготовки в пределах $\Delta \le 0.003$ мм.
- Сокращение суммарного производственного цикла изготовления сложной детали на 60–80%.
- Уменьшение парка требуемого оборудования и высвобождение производственных площадей цеха.
Благодаря концепции Done-in-One снимаются противоречия между отдельными видами механической обработки. Деталь со сложными цилиндрическими ступенями, резьбовыми участками, фрезерованными лысками и косыми отверстиями выходит со станка полностью готовой. Такой подход снижает себестоимость серийной продукции и гарантирует идеальную соосность всех элементов изделия.