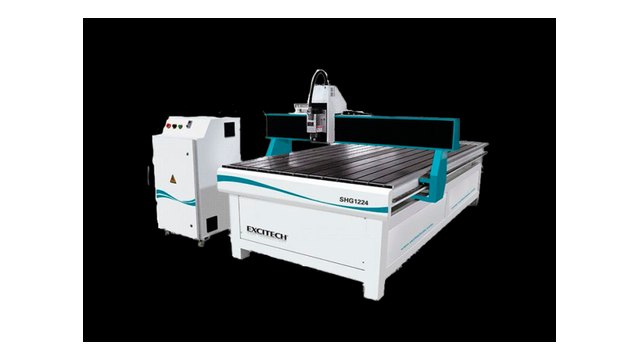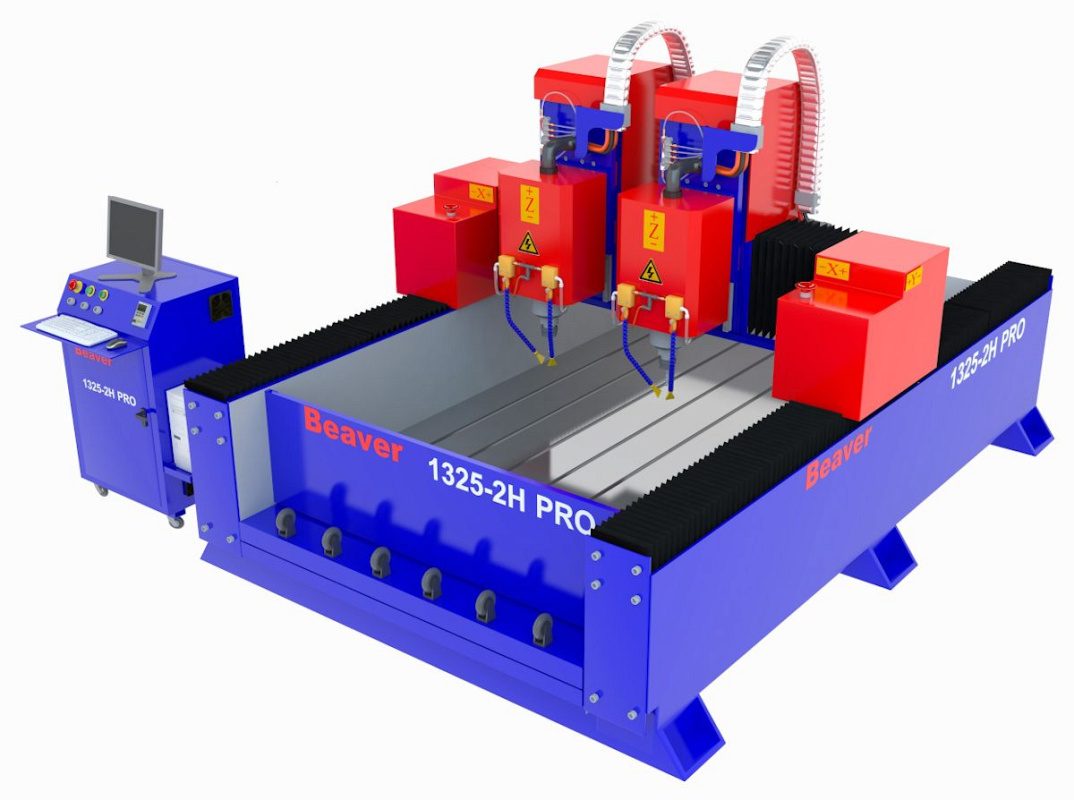
Промышленная аспирационная система для фрезерного станка с ЧПУ представляет собой замкнутую пневмотранспортную сеть для непрерывного сбора и эвакуации стружки, опилок, абразивной пыли МДФ и полимерной крошки непосредственно из зоны резания. Корректная работа комплекса требует объемного расхода воздуха Q = 1500–4500 м³/ч при динамической скорости потока 20–28 м/с, развиваемого вентилятором статического давления 1500–2800 Па, двухступенчатой циклонной сепарации крупной фракции и тонкой фильтрации микрочастиц смол картриджами класса HEPA H13.
Технологические риски и назначение аспирации на фрезерном станке с ЧПУ
Фрезерование плитных древесных материалов, пластиков и композитов сопровождается выбросом огромного объема твердых дисперсных отходов. Без принудительного пылеудаления стружка накапливается в пазах стола, закрывает траекторию фрезы и разлетается по цеховому пространству.
Главную опасность для механики станка несет мелкодисперсная абразивная пыль фракцией менее 50 мкм. Проникая под защитные скребки линейных кареток и гаек ШВП, минеральные и древесные микрочастицы смешиваются со смазкой, превращая пластичный состав в абразивную пасту. На дорожках качения рельсов и винтов возникают задиры. В результате радиальный люфт возрастает, а точность позиционирования портала необратимо падает.
Второй критический фактор касается динамики резания. Если отработанная стружка остается в зоне реза, твердосплавная концевая фреза начинает повторно измельчать отделенный материал. Нагрузка на шпиндель резко подскакивает. Твердый сплав испытывает циклические тепловые удары, на режущих кромках появляются микросколы, а шероховатость и общее качество поверхности готовой детали стремительно ухудшаются.
По санитарным нормам ГОСТ 12.1.005-88 предельно допустимая концентрация (ПДК) древесной пыли в воздухе рабочей зоны не должна превышать 6 мг/м³, а для токсичной пыли МДФ и ДСП, содержащей карбамидоформальдегидные связующие смолы — не более 2 мг/м³. Высокоэффективная аспирация снижает запыленность помещения до допустимых санитарных норм.
| Обрабатываемый материал | Характер отходов фрезерования | Риски для кинематики и оператора | Требуемая схема пылеудаления |
|---|---|---|---|
| Массив древесины (дуб, бук, сосна) | Крупная стружка, чешуйчатые опилки, сухая стружка | Засорение ходовых винтов, риск возгорания от искр | Двухступенчатая: циклон-сепаратор + тканевый накопитель |
| МДФ, ХДФ, ДСП, фанера | Мелкодисперсная смоляная пыль (< 10 мкм), аэрозоль | Абразивный износ направляющих, токсическое поражение легких | Герметичный циклон + картриджный фильтр HEPA H13 с мембраной PTFE |
| Инженерные пластики (акрил, капролон, ПВХ) | Сливная стружка, статически заряженная крошка | Налипание на фрезу, трибоэлектрические разряды в шлангах | Антистатический гибкий рукав, скорость потока от 24 м/с |
| Стеклотекстолит, углепластик (карбон) | Токопроводящая микроигольчатая минеральная пыль | Короткие замыкания в шкафу ЧПУ, тяжелый износ подшипников | Взрывозащищенная аспирация повышенного разрежения, фильтрация H13 |
Аэродинамический расчет параметров аспирации: расход, скорость и давление
Проектирование стружкоотсоса начинается с определения двух базовых аэродинамических величин: объемного расхода воздуха Q и величины полного статического давления P_стат, необходимого для преодоления сопротивления трубопроводов, циклона и фильтрующих элементов.
Для надежной транспортировки отходов по трубам скорость воздушного потока должна превышать скорость витания частиц. Если скорость потока падает ниже критического порога, стружка выпадает в осадок на горизонтальных участках магистрали, уменьшая живое сечение воздуховода и провоцируя полный засор канала.
Формула объемного расхода воздуха через круглый воздуховод:Q = V_возд × (π × d^2 / 4) × 3600
где:
• Q — объемный расход воздуха, м³/ч;
• V_возд — линейная скорость воздуха в канале, м/с;
• d — внутренний диаметр воздуховода, м;
• π ≈ 3.1416.
Минимально допустимые скорости движения воздуха в аспирационных магистралях станков с ЧПУ регламентируются СНиП и справочниками по пневмотранспорту:
- Сухая древесная пыль, шлифовальная пыль МДФ:
V_возд ≥ 18–22 м/с. - Крупная стружка естественной влажности, щепа:
V_возд ≥ 22–25 м/с. - Тяжелая пластиковая стружка, влажные опилки, алюминиевая крошка:
V_возд ≥ 25–28 м/с.
Второй шаг расчета — вычисление требуемого напора вентилятора. Полное сопротивление сети складывается из потерь на трение по длине прямых участков, местных сопротивлений фасонных частей (отводов, тройников, переходов) и перепада давления на пылеуловителе.
Расчет полного статического давления аспирационной системы:P_полн = ΔP_тр + ΔP_мест + ΔP_цикл + ΔP_фильтр
ΔP_тр = λ × (L / d) × (ρ × V_возд^2 / 2)
ΔP_мест = ∑ξ × (ρ × V_возд^2 / 2)
где:
• λ — коэффициент гидравлического трения стальной трубы (0.018–0.022);
• L — суммарная длина воздуховодов, м;
• ρ — плотность воздуха при 20°C (1.204 кг/м³);
• ∑ξ — сумма коэффициентов местных сопротивлений (отвод 90° ξ=0.25; тройник ξ=0.35; гибкий шланг ξ=1.2);
• ΔP_цикл — аэродинамическое падение давления на циклоне (600–1100 Па);
• ΔP_фильтр — сопротивление чистого/запыленного фильтра (250–800 Па).
Инженерный пример: фрезерный станок с рабочим полем 2050х4050 мм обрабатывает листы МДФ. Диаметр магистрального патрубка стружкоприемника составляет d = 150 мм (0.15 м). Принимаем проектную скорость потока V_возд = 24 м/с.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
Подставляем значения в формулу:Q = 24 × (3.1416 × 0.15^2 / 4) × 3600 = 24 × 0.01767 × 3600 ≈ 1527 м³/ч.
С учетом запаса 15% на утечки воздуха через стыки и неплотности щеточного кожуха шпинделя, требуемая производительность вентилятора составляет 1750–1800 м³/ч. При длине магистрали 8 м, двух отводах 90°, гибком шланге длиной 3 м и циклонном фильтре расчетное статическое давление P_полн составит 1850 Па. Соответственно, для данного станка необходим радиальный вентилятор мощностью 2.2–3.0 кВт.
| Диаметр воздуховода d (мм) | Скорость потока 20 м/с (м³/ч) | Скорость потока 24 м/с (м³/ч) | Скорость потока 28 м/с (м³/ч) | Рекомендуемая мощность привода |
|---|---|---|---|---|
| 100 | 565 | 678 | 791 | 1.1–1.5 кВт |
| 125 | 883 | 1060 | 1237 | 1.5–2.2 кВт |
| 150 | 1272 | 1527 | 1781 | 2.2–3.0 кВт |
| 160 | 1447 | 1737 | 2027 | 3.0–4.0 кВт |
| 200 | 2262 | 2714 | 3166 | 4.0–5.5 кВт |
Подобрать оборудование под вашу задачу
Конструкция пылеулавливающего оборудования: циклоны и картриджная фильтрация
Традиционные одномешковые стружкоотсосы с тканевыми мешками из лавсана пропускают до 30% мелкодисперсной пыли обратно в помещение цеха. Полноценная аспирация для ЧПУ строится по двухступенчатой схеме разделения фракций.
Первой ступенью служит центробежный циклон-сепаратор. Запыленный воздушный поток подается в цилиндрический корпус циклона тангенциально на высокой скорости. Возникает интенсивный нисходящий вихрь. Под действием центробежной силы тяжелые частицы стружки и опилок отбрасываются к стенкам корпуса, теряют кинетическую энергию и ссыпаются по конической части в герметичный накопительный бак. Эффективность улавливания крупной фракции в циклоне достигает 95–98%.
| Параметр сравнения | Стандартный тканевый мешок (спанбонд/лавсан) | Картриджный цилиндрический фильтр (PTFE HEPA H13) |
|---|---|---|
| Класс фильтрации | G2–G4 (грубая очистка) | HEPA H11–H13 (высокоэффективная очистка) |
| Размер задерживаемых частиц | Более 30–50 мкм | От 0.3 мкм с эффективностью 99.95% |
| Улавливание смол МДФ | Практически отсутствует (сквозной продув) | Полное осаждение на наружной мембране |
| Площадь фильтрации | 1.2–2.5 м² | 12–25 м² (за счет гофрированной структуры) |
| Аэродинамическое сопротивление | 150–300 Па (быстро забивается) | 250–500 Па (стабильно при регенерации) |
| Способ очистки | Ручное вытряхивание | Встроенный поворотный ротор или пневмоудар |
Вторая ступень отвечает за глубокую очистку воздуха от микрочастиц смол и пыли. Здесь применяются картриджные фильтры из нетканого полиэстера с алюминизированным антистатическим покрытием и тефлоновой PTFE-мембраной.
Для восстановления пропускной способности картриджей используют два типа регенерации:
- Механическая ручная продувка: внутренний поворотный шток с резиновыми лопастями встряхивает складки шторы.
- Автоматическая импульсная пневморегенерация (Pulse-Jet): электромагнитный клапан подает залповый импульс сжатого воздуха давлением 0.5–0.6 МПа внутрь картриджа, мгновенно сбрасывая пылевую корку в бункер.
Локальные стружкоприемники Dust Shoe и магистральные воздуховоды
Удаление отходов непосредственно из точки резания выполняет стружкоприемный башмак (Dust Shoe), смонтированный на шпиндель фрезерного станка. Эффективность захвата стружки напрямую зависит от геометрии кожуха и плотности щеточного уплотнения по периметру.
На профессиональных станках применяют две кинематические схемы установки Dust Shoe:
- Жесткая фиксация на корпусе шпинделя: кожух перемещается по оси Z вместе с инструментом. При глубокой выборке ворс прижимается к заготовке, обеспечивая плотный вакуумный затвор.
- Плавающая независимая пневматическая подвеска: кожух опирается роликами на поверхность плиты или удерживается пневмоцилиндром на постоянной высоте независимо от вертикального хода фрезы.
Для удобства наладки нижняя часть башмака оснащается неодимовыми магнитами. Магнитный замок позволяет оператору за две секунды снять щетку, чтобы установить цанговый патрон, выполнить обнуление инструмента по датчику высоты Z или сменить фрезу. Высота нейлонового ворса выбирается в диапазоне 50–100 мм в зависимости от максимального вылета режущей кромки.
Магистральная разводка цеховой аспирации монтируется из гладкостенных оцинкованных спирально-навивных труб. В отличие от гофрированных рукавов, гладкие жесткие воздуховоды создают минимальное аэродинамическое сопротивление и не накапливают смолистые отложения на стыках. Радиусы гибов отводов выбираются равными R = 1.5–2.0 диаметра трубы, а тройники врезаются под углом 30°–45° по направлению потока.
Подвижное соединение портала со шпинделем выполняется из гибкого армированного полиуретанового шланга толщиной стенки 0.7–1.0 мм. По всей длине шланга проходит омедненная стальная пружинная спираль. Спираль обязана иметь надежный гальванический контакт с заземляющим контуром станка на обоих концах шланга для непрерывного стекания статического заряда.
Взрывопожаробезопасность и регламент ТО по нормам ATEX и ПУЭ
Сухая мелкодисперсная древесная и полимерная пыль взрывоопасна. Смесь пыли МДФ с воздухом при концентрации 30–60 г/м³ способна детонировать от слабой искры статического электричества с минимальной энергией зажигания MIE менее 10 мДж.
Проектирование и монтаж аспирации на производствах с ЧПУ регламентируются стандартами директивы ATEX (зоны 20, 21, 22) и нормами ПУЭ. Вентиляторы аспирационных установок изготавливаются во взрывозащищенном исполнении Ex d или Ex e. Рабочее колесо выполняется из литого искробезопасного алюминиевого сплава или латуни, что исключает появление искры при случайном попадании металлического обрезка в улитку.
Обязательные элементы взрывозащиты аспирационной сети ЧПУ:
- Искробезопасный вентилятор: электродвигатель класса Ex d/Ex e и алюминиевая крыльчатка.
- Отвод статического электричества: сопротивление заземления армирующей спирали шлангов R < 10 Ом.
- Обратный огнепреградительный клапан: автоматическая захлопка отсекает ударную волну и пламя от станка.
- Разрывная взрывная мембрана: направленный сброс избыточного давления из бункера циклона на улицу.
Регламент технического обслуживания аспирации включает периодические контрольные процедуры:
- Ежедневный визуальный осмотр: проверка герметичности фланцевых соединений и отсутствия провисания гибких рукавов.
- Контроль дифференциального давления: перепад на картридном фильтре по стрелочному манометру Magnehelic не должен превышать 1000–1200 Па.
- Опорожнение накопительного бункера циклона: выгрузка опилок выполняется при заполнении объема не более чем на 70%, чтобы избежать уноса уловленной фракции во вторую ступень.
- Ежемесячная проверка заземления: замер омметром переходного сопротивления медной жилы шланга на контур заземления цеха.
Связь аспирации с режимами резания, СОЖ и стойкостью инструмента
Качественное пылеудаление оказывает прямое воздействие на физику стружкообразования. При скоростном раскрое плитных материалов на ЧПУ правильный отвод тепла вместе со стружкой стабилизирует температурный баланс в зоне контакта инструмента с материалом.
Когда аспирация функционирует с расчетной скоростью потока, стружка мгновенно покидает канавки фрезы. Это позволяет технологу назначать предельные режимы резания: повышать подачу на зуб (параметр подача на зуб Fz до 0.15–0.35 мм/зуб) и поднимать скорость резания (параметр скорость резания Vc до 300–600 м/мин). Концевой твердый сплав сохраняет заводскую геометрию заточки в 2–3 раза дольше, а вероятность прижога кромки сводится к нулю.
При фрезеровании алюминиевых сплавов, латуни и термопластов часто используют масляный туман MQL или импульсную подачу СОЖ. В этих условиях стандартный сухой циклон с тканевым мешком применять запрещено. Капли смазочно-охлаждающей жидкости мгновенно пропитывают фильтровальную ткань, цементируют древесную пыль и полностью блокируют прохождение воздуха.
Для комбинированной металлообработки и фрезерования с СОЖ аспирационные установки комплектуются каплеуловителями, коалесцентными масляными фильтрами и гидроциклонами. Возврат очищенного воздуха после обработки цветных металлов с эмульсией организуется через маслостойкие кассетные сепараторы.