Когда я впервые поставил микрофрезу D = 0.3 мм в патрон, она сломалась через четыре секунды. И дело было не в подаче или оборотах. Проблема оказалась в биении оправки: 0.008 мм. Для фрезы D = 10 мм это мелочь, для микроинструмента — приговор. Микрофрезерование выделяется из привычной концевой обработки не масштабом, а качественно иной физикой процесса. При диаметре от 0.1 до 1.0 мм толщина среза становится сопоставимой с радиусом скругления кромки. А вместо стружкообразования начинает доминировать пластическое оттеснение. Ниже разобрана механика резания, расчет подач, требования к станку и практические приемы, которые мы отработали за годы эксплуатации микроинструмента.
Размерный эффект и критическая толщина стружки
Фреза диаметром 0.5 мм обладает моментом инерции сечения в 4096 раз меньшим, чем фреза D = 4 мм. Жесткость на изгиб подчиняется четвертой степени диаметра. Снижение D вдвое уменьшает жесткость в 16 раз. Боковые усилия, безопасные для фрезы D = 3 мм, мгновенно ломают инструмент D = 0.3 мм.
Но главная ловушка не в хрупкости. При работе микрофрезами вступает в силу так называемый размерный эффект (Size Effect). У кромки с радиусом скругления rn = 1–3 мкм критическая толщина среза hcrit составляет примерно (0.2–0.3)·rn, то есть порядка 0.3–0.9 мкм. Если фактическая подача на зуб fz формирует толщину стружки ниже hcrit, кромка не врезается. Она скользит. Вместо стружки возникают тепло, наклеп, вибрации. А кромка тупится по задней грани без полезного съема.
Мы используем простой критерий стабильности: средняя толщина стружки hm = fz·√(ae/D) должна превышать hcrit минимум в 3–5 раз. Для фрез D ≤ 0.5 мм подача ниже 0.002 мм/зуб чаще разрушает инструмент, чем сохраняет.
Шпиндель и биение: компромиссов нет
Для скорости резания Vc = 40 м/мин на фрезе D = 0.2 мм потребуется частота вращения n = (1000·40)/(π·0.2) ≈ 63 660 об/мин. Стандартные шпиндели фрезерных станков, рассчитанные на 12 000–24 000 об/мин, тут бессильны. Нужны высокоскоростные электрошпиндели.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
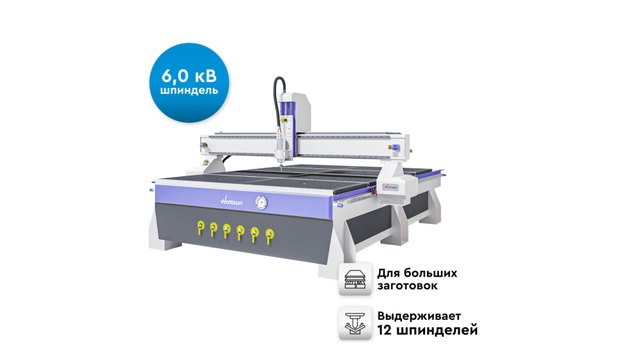
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
Первый вариант: шпиндели на керамических гибридных подшипниках класса ABEC 7/9. Они выдают 40 000–60 000 об/мин с радиальным биением вала 1–2 мкм, при мощности 0.5–2.0 кВт. Для латуни, алюминия и графита этого хватает. Второй вариант — аэростатические подшипники (Air Bearing). До 80 000–160 000 об/мин, биение менее 0.5 мкм. Нет тел качения, нет вибраций качения. Цена, правда, в 3–8 раз выше.
А теперь о биении. Я специально выделяю TIR отдельно, потому что именно он убивает микрофрезы. Рассмотрим конкретику. Двухзубая фреза D = 0.3 мм, подача fz = 0.003 мм/зуб. Биение системы TIR = 0.004 мм. Один зуб снимает 0.003 + 0.004 = 0.007 мм. Второй — 0.003 − 0.004 = −0.001 мм, он не режет вовсе. Первый перегружен на 233%. Фреза живет секунды.
| Диаметр D, мм | fz, мм/зуб | TIR макс., мм | Тип оправки |
|---|---|---|---|
| 0.1–0.2 | 0.001–0.002 | ≤ 0.001 | Micro Shrink / Air Bearing Collet |
| 0.3–0.5 | 0.002–0.005 | ≤ 0.002 | Micro Shrink Fit (хвостовик Ø 3 мм) |
| 0.6–0.8 | 0.004–0.006 | ≤ 0.003 | Shrink Fit или Hydro-Grip |
| 0.8–1.0 | 0.005–0.008 | ≤ 0.003 | Shrink Fit или прецизионная ER-HP |
Подобрать оборудование под вашу задачу
Материалы и геометрия микрофрез
Подложка микрофрез — ультрамелкозернистый твердый сплав. Размер зерна WC составляет от 0.1 до 0.3 мкм. И это не маркетинговая уловка. Мелкое зерно дает одновременно твердость 93–95 HRA и вязкость KIC = 8–10 МПа·√м. У стандартных марок с зерном 0.5–0.8 мкм эти характеристики конфликтуют: увеличение одной неизбежно снижает другую.
Хвостовик выполняется утолщенным, 3.0 или 4.0 мм. Переход к рабочей шейке плавный, без ступеней. Каждый острый угол становится концентратором напряжений и местом будущего излома. Длина рабочей части строго функциональна: не более (3–5)·D для двухзубых и (2–3)·D для однозубых фрез. Лишний миллиметр вылета — и критическая сила излома падает по закону Эйлера.
С покрытиями ситуация парадоксальна. Покрытие AlTiN толщиной 3 мкм, привычное для фрезы D = 10 мм, на микрофрезе D = 0.2 мм недопустимо. Радиус кромки rn вырастает с 1.5 до 4.5 мкм, и кромка перестает резать — она ниже hcrit. Поэтому наносят ультратонкие покрытия: 0.5–1.0 мкм nc-TiAlN (термостойкость до 1100 °C) или DLC / ta-C (коэффициент трения 0.08–0.12) для цветных металлов.
Расчет режимов микрофрезерования
Три формулы определяют весь процесс, но ошибка в любой из них приводит к поломке инструмента, стоимость которого нередко превышает стоимость заготовки. Частота вращения шпинделя задает скорость резания, минутная подача стола связывает обороты с нагрузкой на зуб, а средняя толщина стружки позволяет проверить, находится ли процесс выше критического порога hcrit. Формулы для микрофрезерования те же, что для обычного, но допустимый диапазон входных параметров сжат до узкого коридора.
Частота вращения: n = (1000 · Vc) / (π · D).
Минутная подача: Vf = fz · z · n.
Средняя толщина стружки: hm = fz · √(ae / D).
Пример. Микрофрезерование паза в латуни ЛС59-1 фрезой D = 0.5 мм, z = 2 (VHM, DLC). Назначаем Vc = 80 м/мин, fz = 0.005 мм/зуб, ap = 0.15 мм (0.3D), ae = 0.10 мм (0.2D).
- n = (1000 · 80) / (π · 0.5) = 50 930 → принимаем 50 000 об/мин.
- Vf = 0.005 · 2 · 50 000 = 500 мм/мин.
- hm = 0.005 · √(0.10/0.5) = 0.005 · 0.447 = 0.0022 мм = 2.2 мкм.
- Проверка: rn ≈ 1.5 мкм → hm/rn = 1.5, это на грани. Если снизить fz до 0.003, отношение падает до 0.9, и процесс переходит в смятие. Поэтому 0.005 мм/зуб — нижний безопасный предел для этой комбинации.
| Материал | Vc, м/мин | fz, мм/зуб | ap / D | ae / D | Покрытие |
|---|---|---|---|---|---|
| Д16Т, АМг6 | 80–150 | 0.004–0.008 | 0.3–0.5 | 0.2–0.4 | DLC / ta-C |
| Латунь ЛС59-1 | 60–100 | 0.003–0.006 | 0.2–0.4 | 0.15–0.3 | DLC / без покрытия |
| Медь М1 | 40–80 | 0.003–0.005 | 0.2–0.3 | 0.1–0.2 | DLC / ta-C |
| Сталь 40Х (28 HRC) | 30–50 | 0.002–0.004 | 0.15–0.25 | 0.08–0.15 | nc-TiAlN |
| Титан ВТ6 | 15–30 | 0.001–0.003 | 0.1–0.2 | 0.05–0.1 | AlCrN / TiSiN |
| Графит | 100–200 | 0.005–0.008 | 0.3–0.5 | 0.2–0.4 | CVD Diamond |
Оснастка, охлаждение и контроль
Зажимаем микрофрезы в термоусадочные патроны Micro Shrink Fit с посадкой Ø 3 мм и конусом носика 3°. При нагреве компактным индукционным модулем (2–3 кВт, цикл 8–12 секунд) отверстие расширяется на 8–12 мкм. После остывания натяг исключает проскальзывание. Прецизионные цанги ER11-HP класса UP (TIR ≤ 0.003 мм на вылете 2D) годятся для фрез D ≥ 0.5 мм, но по жесткости уступают термопатронам.
Охлаждение поливом СОЖ — ошибка. Поток жидкости физически отклоняет тонкий инструмент, внося нестабильную боковую нагрузку. Мы применяем три альтернативы в зависимости от материала:
- Осушенный сжатый воздух (4–6 бар) через микросопло Ø 1.5–2.0 мм прямо в зону реза. Выдувает микростружку, предотвращая пакетирование.
- Масляный микротуман MQL (3–10 мл/час). Граничная пленка снижает адгезию к кромке. Хорошо работает на латуни и алюминии.
- Вихревая трубка Ранка-Хилша (Cold Air Gun) — охлажденный до −10…−15 °C поток без влаги. Для титана и нержавеющих сталей, где теплоотвод критичен.
Контроль целостности — лазерный. Системы Blum Micro Compact NT или Renishaw NC4+ Blue (длина волны 445 нм, разрешение 0.1 мкм) фиксируют отсутствие инструмента за 0.3–0.5 сек и вызывают аварийный останов через стойку ЧПУ. При ручном контроле оператор обнаружит поломку только после брака целой серии.
Шесть причин поломки микрофрез
За несколько лет работы с микроинструментом мы составили реестр типичных отказов. Каждая из перечисленных ниже причин в нашей практике приводила не к единичным, а к серийным потерям фрез, пока не была систематически устранена. Порядок — по убыванию частоты. Первые три причины (биение, заниженная подача, избыточный вылет) суммарно отвечают за 70–80% всех поломок микрофрез D ≤ 1.0 мм.
- Биение TIR превышает подачу fz. Один зуб перегружен на сотни процентов. Решение: заменить оправку, проверить шпиндель часовым индикатором ИРБ по калиброванному штифту Ø 3h6.
- Подача ниже hcrit. Кромка не режет, а смятие нагревает и разрушает инструмент. Решение: увеличить fz, не бояться «большой» подачи. Значение 0.005 мм/зуб для фрезы D = 0.5 мм — вполне штатный режим.
- Вылет L/D > 5. Прогиб превышает допуск, вибрация нарастает. Решение: ступенчатая обработка разными фрезами. Грубая D = 1.0 мм снимает основной объем, финишная D = 0.3 мм — только на последней глубине.
- Стружка забивает канавки. Застрявшие стружки расклинивают канавки, создают боковой момент. Решение: непрерывный обдув и периодический отвод фрезы из зоны (peck retract каждые 0.5–1.0 мм по Z).
- Толстое покрытие. Слой > 2 мкм увеличивает rn до неработоспособных значений. Решение: требовать от поставщика покрытие ≤ 1.0 мкм или фрезеровать медные сплавы без покрытия.
- Затупление по задней грани VB > 0.015–0.020 мм. Силы резания растут, перегрев, излом. Решение: контроль под USB-микроскопом ×100–×200 после каждой партии, замена при первых признаках скола.