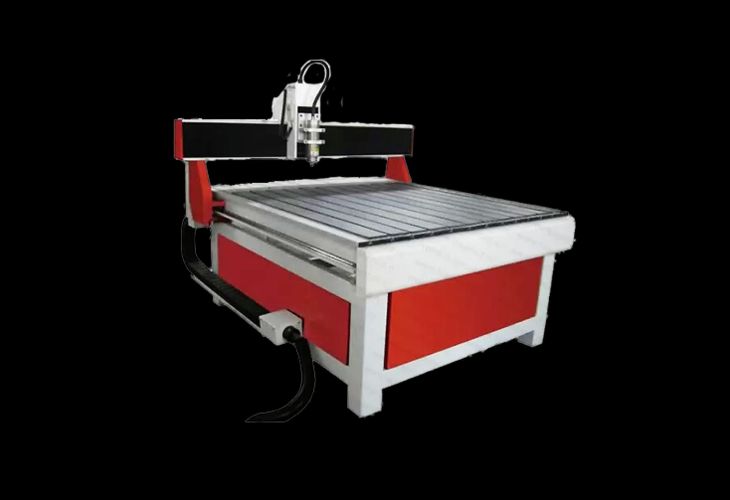
Подготовка управляющих программ для станков с ЧПУ требует строгого согласования геометрии фрезы и кинематики подач. В цеховой практике столярных производств пакет Vectric Aspire объединяет векторное черчение, быстрое 3D-моделирование рельефов и мощный CAM-процессор. Это исключает постоянный перенос полигональных сеток между сторонними CAD-системами, заметно ускоряя запуск деталей в серийное производство.
1. Архитектура проекта и привязка Safe Z
Настройка параметров в Aspire начинается с диалогового окна Job Setup. Здесь задают физические размеры заготовки по осям X, Y и толщину Z. Программа поддерживает одностороннюю обработку, двухстороннее фрезерование с базированием по штифтам и 4-осевую ротационную обработку цилиндров. Технолог выбирает базовое положение нуля Z Zero Position относительно заготовки или рабочего стола.
Для гравировки и рельефов нулевую точку выставляют по верхней плоскости материала. Это гарантирует стабильную глубину узора по всей площади. При сквозном раскрое плит привязку делают строго к поверхности рабочего стола Machine Bed. Мера надежно защищает жертвенный слой от врезания фрезы при разнотолщинности плит до 0.8 мм. Наладка датчиком высоты выполняется быстро.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
В блоке Material Setup технолог назначает безопасную высоту перемещений Safe Z и высоту подвода Z2. Параметр Safe Z поднимает фрезу на 5.0–12.0 мм выше механических прижимов. Это предотвращает поломку инструмента при ускоренных холостых ходах G00. Траектория остается безопасной.
2. 3D-моделирование рельефов в Shape Builder
Трехмерный параметрический движок Vectric Aspire оптимизирован для быстрого построения объемных органических поверхностей прямо из плоских векторных контуров на основе растровых карт высот. Инструмент Create Shape from Vectors позволяет в один клик поднять замкнутые векторы в трехмерные компоненты с выпуклым купольным, пирамидальным или призматическим профилем под заданным углом наклона.
Созданные компоненты объединяются логическими режимами Combine Mode в дереве модели. Режим Add суммирует высоты накладывающихся слоев. Режим Merge High объединяет компоненты по верхней огибающей границе, предотвращая появление нежелательных ступеней и пересечений объема. Работать с деревом компонентов удобно.
Для построения багетов, молдингов, резных рам и витых ножек мы применяем операцию Two Rail Sweep. Алгоритм плавно протягивает вектор поперечного сечения вдоль двух направляющих векторов, автоматически масштабируя геометрию при сближении или расхождении рельсов. Неровности и стыки заглаживаются инструментами динамического скульптинга Smooth, Deposit и Smudge. Форма получается гладкой.
На производственных участках 3D-моделирование составных резных панно в Aspire через растровые карты высот выполняется втрое быстрее, чем твердотельное проектирование в тяжелых машиностроительных САПР.
Подобрать оборудование под вашу задачу
3. Импорт внешних 3D-моделей STL и OBJ
Модуль импорта внешних полигональных сеток в Aspire поддерживает прямую загрузку трехмерных файлов в форматах STL, OBJ, 3DS, DXF 3D и SketchUp. В диалоговом окне Import 3D Model технолог позиционирует деталь внутри заготовки, выбирая ориентацию проекции и масштаб барельефа по высоте в миллиметрах.
Критическим шагом является регулировка положения нулевой плоскости Zero Plane Position. С помощью ползунка отсекаются технологические подложки, литники и тыльные грани сетки, оставляя в рабочей зоне только лицевой рельеф. После завершения импорта инструмент Scale Model Height подгоняет общую высоту барельефа под доступную толщину заготовки и максимальный рабочий ход шпинделя по оси Z.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
4. Раскрой листовых материалов и перемычки Tabs
Стратегия контурного фрезерования Profile Toolpath формирует внешнюю или внутреннюю вырезку деталей. При сквозном раскрое мелкие элементы могут оторваться от вакуумного стола под боковым усилием фрезы. Смещение заготовки на рабочей частоте 18 000 об/мин вызывает ударные вибрации и ломает твердосплавный инструмент.
Для надежного удержания деталей в теле плиты мы добавляем технологические перемычки Tabs (Bridges) со следующими параметрами:
- Длина мостика от 4.0 до 6.0 мм в зависимости от плотности и вязкости раскраиваемого материала;
- Толщина перемычки от 1.5 до 2.5 мм (для фанеры толщиной 18 мм достаточно высоты 2.0 мм);
- Опция 3D Tabs для формирования плавного треугольного подъема фрезы без остановки рабочей подачи.
Встроенный модуль Nesting автоматически раскладывает массив векторных контуров на плите с максимальной плотностью. Алгоритм учитывает диаметр инструмента, междетальный зазор Tool Clearance (обычно 6–10 мм), отступ от края листа и дискретный угол вращения деталей (45° или 90°), сокращая отходы дорогостоящего сырья. Раскрой получается экономным.
5. Художественная гравировка V-Carving
Цилиндрическая фреза физически не может сформировать острый внутренний угол из-за радиуса своего торца. Стратегия V-Carve решает эту задачу за счет синхронного трехкоординатного перемещения конического гравера с углом при вершине 30°, 60°, 90° или 120°. Алгоритм ведет острие инструмента строго по расчетной средней линии между границами векторного контура.
На широких участках вектора гравер заглубляется по оси Z, касаясь боковыми гранями обеих сторон линии. При сужении контура инструмент плавно выталкивается вверх, сходя в точку в вершинах букв и узоров. В итоге на материале получаются безупречно четкие граненые ребра. Линии выходят ровными.
Если ширина орнамента слишком велика, включается режим Flat Depth. Конический гравер аккуратно прорезает наклонные фаски по периметру, а широкое плоское дно быстро выбирается плоской концевой фрезой большего диаметра.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
6. Технология 3D фрезерования: черновая и чистовая
Фрезерование объемных барельефов в Vectric Aspire разделяется на два последовательных технологических перехода: черновое снятие массива заготовки и чистовое выглаживание рельефа. Черновой проход 3D Roughing выполняется концевой фрезой диаметром 6–12 мм по послойной схеме Z-Level или растровой траектории 3D Raster.
На черновом переходе задается защитный припуск Machining Allowance величиной 0.5–1.0 мм. Он предохраняет хрупкий чистовой инструмент от ударных нагрузок при врезании в необработанные участки заготовки. Опасность сколов исчезает.
Чистовая обработка 3D Finishing формирует окончательный микрорельеф сферическими фрезами Ball Nose либо коническими граверами Tapered Ball Nose с радиусом кончика R 0.25–1.0 мм. Жесткое коническое тело гравера гасит паразитные вибрации и исключает отжим кончика при фрезеровании глубоких пазов с крутыми стенками. Рельеф приобретает товарный вид.
7. Расчет шага Stepover под высоту гребешка Scallop
Качество обработанной поверхности определяется высотой остаточных микрогребешков материала Scallop Height (h), образующихся между соседними строчками сферической фрезы. Величина поперечного шага строчки Stepover (s) напрямую определяет баланс между чистотой резьбы и общим машинным временем обработки детали на станке.
Высота гребешка h для сферической фрезы радиусом R при заданном шаге смещения s рассчитывается по точной геометрической формуле:
h = R - sqrt(R^2 - (s / 2)^2)Для малых значений гребешка (h много меньше R) на практике применяют удобное квадратичное приближение:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
h ≈ s^2 / (8 * R)Отсюда формула требуемого шага смещения s для достижения заданной высоты гребешка h принимает следующий вид:
s = sqrt(8 * R * h)Для чистовой резьбы по дубу, буку и ясеню высота гребешка должна укладываться в диапазон от 0.005 до 0.010 мм (5–10 мкм). Это полностью исключает последующую ручную шлифовку наждачной бумагой мелких элементов декоративного панно.
| Инструмент и радиус кончика | Диаметр кончика | Шаг Stepover (% от диаметра) | Фактический шаг s, мм | Высота гребешка Scallop h, мм | Назначение обработки |
|---|---|---|---|---|---|
| Сферическая фреза Ball Nose R3.0 | 6.0 мм | 10% | 0.60 мм | 0.0075 мм (7.5 мкм) | Крупные фасады, настенные панно |
| Сферическая фреза Ball Nose R1.5 | 3.0 мм | 8% | 0.24 мм | 0.0048 мм (4.8 мкм) | Барельефы средней детализации |
| Коническая гравер R1.0 (Tapered) | 2.0 мм | 10% | 0.20 мм | 0.0050 мм (5.0 мкм) | Резные иконы, накладной декор |
| Конический гравер R0.5 (Tapered) | 1.0 мм | 10% | 0.10 мм | 0.0025 мм (2.5 мкм) | Ювелирные мастер-модели, клише |
| Конический гравер R0.25 (Tapered) | 0.5 мм | 12% | 0.06 мм | 0.0018 мм (1.8 мкм) | Микрорельефы, штампы для кожи |
Увеличение шага Stepover с 10% до 20% сокращает машинное время ровно в два раза. Однако высота гребешка возрастает в четыре раза, оставляя на наклонных гранях заметную волнистость. Станок работает быстрее, но деталь требует шлифовки.
8. 4-осевая обработка и фотореалистичная 3D-симуляция
Программный комплекс Aspire позволяет создавать управляющие программы для 4-осевой ротационной обработки цилиндрических заготовок при работе с поворотной осью А. Проектирование ведется в развернутом плоском виде Unwrapped Layout, где линейная длина развертки строго равна длине окружности заготовки L = π * D. Ротационный постпроцессор автоматически преобразует линейные координаты Y или X в угловые повороты шпинделя по оси A с непрерывным пересчетом координаты Z.
Перед запуском программы на станке оператор выполняет полную фотореалистичную симуляцию Preview Toolpath. Модуль отображает съем материала на трехмерной воксельной модели, выявляя опасные зарезы Gouge Check, проверяя зоны остаточного материала и точно рассчитывая машинное время смены с поправочным коэффициентом станка Scale Factor (1.15–1.35). Ошибки обнаруживаются до резки.
9. Постпроцессоры для стоек Mach3, NCStudio, GRBL, RichAuto
Постпроцессор в Aspire представляет собой текстовый файл с расширением *.pp, описывающий правила трансляции технологических траекторий в стандартизированный ISO G-код для конкретной системы управления станка. Файл разбит на блоки инициализации HEADER, вывода перемещений RAPID_RATE_MOVE и FEED_RATE_MOVE, дуговой интерполяции ARC_MOVE (G02/G03) и безопасного завершения цикла FOOTER.
| Система управления | Расширение файла | Интерполяция дуг | Требования к синтаксису в *.pp |
|---|---|---|---|
| Mach3 / LinuxCNC | .tap / .txt | G02 / G03 (I, J инкрементально) | Поддерживает стандарт ISO 6983, коррекцию длины G43 H..., циклы глубокого сверления G83 и скоростное сглаживание углов G64. |
| NCStudio v5 / v8 | .nc / .txt | G02 / G03 (I, J) | В блоках HEADER и TOOLCHANGE обязательно удаляются команды автосмены M06 и вызовы номеров T..., вызывающие зависание стоек без автосменщика. |
| DSP-пульты RichAuto (A11, A18) | .mmg / .nc | G02 / G03 (I, J или R) | Требует строгого вывода десятичных знаков без пропусков. В блоке HEADER обязательна явная команда пуска шпинделя M03 S[S]. |
| GRBL / Candle | .nc / .gcode | G02 / G03 (R или I, J) | Исключаются неподдерживаемые команды M06, M07, M08. Сверление разворачивается линейными отрезками G01/G00. |
Перед запуском управляющей программы в работу мы контролируем параметры по следующему регламенту:
- Проверка направления резания (Climb для дерева и пластика, Conventional для тонкого металла);
- Совпадение нуля Z-Zero в проекте с физическим положением датчика высоты инструмента;
- Запас высоты Safe Z над прижимами и струбцинами стола;
- Наличие и геометрические размеры удерживающих перемычек Tabs;
- Соответствие расчетного шага Stepover чистовой фрезы;
- Выбор постпроцессора строго под тип контроллера станка.