Перемещение металлообрабатывающего оборудования требует строгого соблюдения норм фиксации узлов. Прецизионные станки с числовым программным управлением чувствительны к вибрациям. Они плохо переносят ударные нагрузки. При перевозке неподготовленного станка возникают скрытые повреждения опор и станины.
В нашей практике мы регулярно сталкиваемся с последствиями небрежной перевозки. Дорожные ускорения при торможении трала достигают 2–3g. Но без жесткой фиксации узлов кинематические пары принимают эти удары напрямую. В итоге возникают микротрещины в шарико-винтовых парах и выходят из строя оптические линейки. Мы рекомендуем заранее готовить такелажную схему и консервационный состав.
Классификация, конструктивные схемы и стандарты (ГОСТ/DIN/ISO)
Защита металлорежущего оборудования регламентируется государственными стандартами. Для прецизионных фрезерных и токарных центров действуют нормативы временной противокоррозионной защиты. Они определяют правила упаковки и требования к грузозахватным приспособлениям.
Фрезерные станки с ЧПУ
Весь раздел →
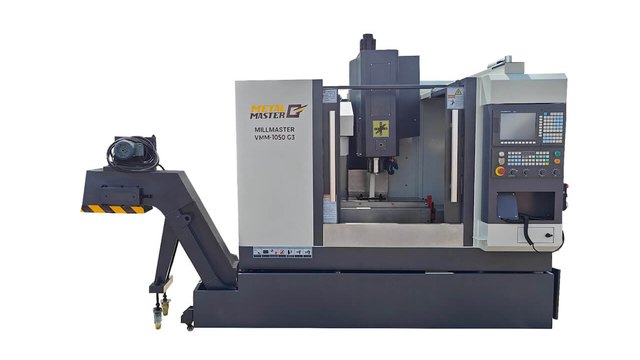
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Базовым нормативом консервации служит ГОСТ 9.014-78. Металлообрабатывающие станки относятся к группе изделий II-1 и II-2. Это детали высокой точности с прецизионными поверхностями трения. И в зависимости от маршрута мы выбираем один из трех вариантов защиты:
- Вариант ВЗ-1: нанесение жидких ингибированных масел НГ-203 или К-17 слоем 20–50 мкм для межоперационного хранения либо доставки в крытых фургонах;
- Вариант ВЗ-4: применение пластичных консервационных смазок ПВК или Кормин с подогревом до +70...+90 °C для морской транспортировки;
- Вариант ВЗ-15: комбинированная защита летучими ингибиторами коррозии в герметичных чехлах из барьерных полимерных пленок.
Такелажные операции подчиняются требованиям ГОСТ 12.3.009-76 и ГОСТ 25573-82 для канатных стропов. Текстильные ленты подбирают по европейским нормам EN 1492-1 и EN 1492-2. Однако барьерную упаковку рассчитывают по стандарту DIN 55474 и военному нормативу MIL-PRF-131.
Инженерные расчеты, формулы и физические принципы работы
Безопасность погрузочных работ опирается на строгие механические расчеты. Ошибки в выборе стропов ведут к деформации станины. Недостаток силикагеля провоцирует выпадение конденсата внутри чехла при падении температуры.
Расчет строповки и усилий в ветвях стропа
При подъеме фрезерного центра нагрузка распределяется по ветвям неравномерно. Это происходит из-за смещения центра тяжести станины к колонне. Натяжение $T$ в отдельной ветви многоветвевого стропа вычисляется по формуле:
$$T = \frac{m \cdot g}{n \cdot \cos\alpha} \cdot k_{\text{дин}}$$
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Значения параметров в формуле:
- $m$ : полная масса станка с навесным оборудованием (кг);
- $g$ : ускорение свободного падения ($9{,}81 \text{ м/с}^2$);
- $n$ : число несущих ветвей (для 4-ветвевого стропа на жестком корпусе принимают $n = 3$, поскольку одна ветвь провисает);
- $\alpha$ : угол наклона ветви стропа к вертикали (норма $\alpha \le 45^\circ$, предельный максимум $\alpha = 60^\circ$);
- $k_{\text{дин}}$ : динамический коэффициент подъема краном ($k_{\text{дин}} = 1{,}15...1{,}25$).
Запас прочности стальных канатов должен быть не ниже 6:1. Для текстильных полиэстеровых стропов норматив составляет не менее 7:1. При угле $\alpha = 60^\circ$ усилие в ветви удваивается. Это резко снижает безопасность работ.
Расчет требуемой массы влагопоглотителя (силикагеля)
Массу сорбента под герметичным чехлом рассчитывают по методике DIN 55474 и ГОСТ 9.014-78. Формула учитывает объем воздуха под пленкой, площадь чехла и влажность деревянных опор:
$$M_{\text{сил}} = \frac{V \cdot K_v + S \cdot W \cdot t + m_{\text{дер}} \cdot C_{\text{вл}}}{E_{\text{адс}}}$$
Обозначения расчетных величин:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
- $M_{\text{сил}}$ : масса гранулированного технического силикагеля КСМГ или КСКГ (кг);
- $V$ : свободный объем воздуха внутри герметичной оболочки ($\text{м}^3$);
- $K_v$ : влагосодержание воздуха при температуре упаковки (при $+20 ^\circ \text{C}$ и влажности 80% $K_v = 13{,}8 \text{ г/м}^3$);
- $S$ : площадь наружной поверхности барьерного чехла ($\text{м}^2$);
- $W$ : суточная паропроницаемость пленки (для фольгированного барьера MIL-PRF-131 $W \le 0{,}05 \text{ г}/(\text{м}^2 \cdot \text{сут})$, для полиэтилена $W \approx 1{,}8 \text{ г}/(\text{м}^2 \cdot \text{сут})$);
- $t$ : расчетный срок перевозки и хранения в сутках;
- $m_{\text{дер}}$ : масса деревянных ложементов внутри чехла (кг);
- $C_{\text{вл}}$ : удельное влаговыделение древесины влажностью 10–12% ($C_{\text{вл}} = 2{,}0 \text{ г/кг}$);
- $E_{\text{адс}}$ : сорбционная емкость силикагеля при влажности воздуха до 40% ($E_{\text{адс}} \approx 200...250 \text{ г}$ влаги на 1 кг сорбента).
Подобрать оборудование под вашу задачу
Пошаговые регламенты настройки, монтажа и эксплуатации
Подготовка станка с ЧПУ к отправке включает четыре последовательных шага. Нарушение регламента ведет к задирам направляющих. Мы разделяем процесс на четкие технологические этапы.
Этап 1: Механическая блокировка осей и шпиндельной бабки
В обесточенном состоянии приводы держат каретки только тормозами двигателей. От дорожной вибрации тормозные фрикционы проскальзывают. Это передает разрушительный момент на шарико-винтовую пару. Блокировку выполняют по регламенту:
- Позиционирование шпиндельной бабки (ось Z): бабку опускают в нижнюю треть хода. На рабочий стол укладывают ложемент из сухого дубового бруса влажностью до 10%. Шпиндель через резиновую подушку толщиной 20 мм мягко прижимают к брусу ручным маховиком.
- Монтаж кронштейнов: стальные транспортировочные планки крепят болтами класса прочности 8.8 между бабкой и колонной. Затяжка болтов снимает нагрузку с гайки ШВП.
- Фиксация крестового стола (оси X и Y): стол смещают в центр станины. Направляющие блокируют штатными упорами с полиуретановыми проставками.
- Стопорение противовеса Z: груз внутри колонны фиксируют стопорными штифтами. Это исключает удары о стенки колонны при торможении.
- Блокировка инструментального магазина: карусель автосменщика стопорят винтом, а суппорт ставят на механический упор.
Этап 2: Консервационная обработка поверхностей
Антикоррозийный состав наносят только на чистые и сухие металлические поверхности. Остатки СОЖ под слоем масла вызывают очаговую коррозию. Поэтому подготовку ведут тщательно:
- Очистка и обезжиривание: направляющие, стол и конус шпинделя промывают нефрасом С2-80/120 или уайт-спиритом по ГОСТ 3134-78. Запрещено применять ацетон.
- Сушка: поверхности обдувают сжатым воздухом под давлением 0,5 МПа до полного высыхания.
- Нанесение консерванта: кистью или распылителем наносят масло НГ-203Б слоем 30–50 мкм. В конус шпинделя закладывают смазку ПВК и ставят защитную заглушку.
- Упаковка: агрегат накрывают барьерным чехлом. Мешки с силикагелем подвешивают на растяжках без контакта с полированным металлом. Нижний край пленки запаивают термоклещами.
Этап 3: Такелаж, подъем и раскрепление на трале
Для погрузки станков массой от 3 до 25 тонн запрещена строповка в обхват защитных кожухов. Прямой нажим стропов сминает панели кабины. Это повреждает электрическую проводку станка.
Подъем выполняют с помощью пространственных траверс. Траверса разводит канаты шире габаритов кабины. Усилие передается строго вертикально на штатные рым-болты станины. Все скобы должны иметь подтвержденный сертификат испытаний.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
И для перевозки станков заказывают тралы исключительно на пневмоподвеске. Рессорные полуприцепы передают жесткие удары полотна на прецизионные узлы. Станок крепят четырьмя цепными талрепами по диагонали. Под подошву станины кладут резиновые маты толщиной 15 мм.
Этап 4: Расконсервация и ввод в рабочий режим
После доставки станок выдерживают в закрытом цехе 24–48 часов. Температура станины должна сравняться с цеховой (+18...+22 °C). Иначе на холодных деталях выпадет конденсат.
- Вскрытие упаковки: чехол разрезают по шву и убирают отработанный силикагель.
- Смывка защитного слоя: масло смывают салфетками с нефрасом. Особое внимание уделяют стыкам телескопических щитков.
- Защита полимеров: контакт растворителя с накладками Turcite-B или Zedex ограничивают двумя минутами. Направляющие сразу покрывают свежим маслом ISO VG 68.
- Снятие фиксаторов: транспортировочные кронштейны демонтируют только после подачи силового питания на сервоприводы.
- Прокачка смазки: ручным насосом смазочной станции прокачивают каналы до появления свежего масла на направляющих.
Сравнительные таблицы параметров и режимов
Подбор консервационных материалов и такелажной оснастки зависит от массы станка и условий доставки. Ниже приведены нормативные параметры для цеховых служб.
| Наименование состава | Тип защитной пленки | Толщина слоя, мкм | Температура нанесения, °C | Срок защиты в чехле, мес. | Способ удаления при расконсервации |
|---|---|---|---|---|---|
| Масло НГ-203Б | Жидкая масляная | 30–50 | +15...+30 | 12–18 | Нефрас С2-80/120, уайт-спирит |
| Масло К-17 | Вязкая масляная | 40–60 | +20...+40 | 24–36 | Горячее индустриальное масло, нефрас |
| Смазка ПВК (пушечная) | Пластичная углеводородная | 500–1500 | +80...+100 | 60 | Дизельное топливо, органический растворитель |
| Ингибитор ЛИК (VCI-порошок) | Паровая летучая фаза | Молекулярный слой | -20...+50 | 24 | Не требует смывки (испаряется при обдуве) |
| Материал упаковки | Паропроницаемость, г/(м²·сут) | Прочность на прокол, Н | Устойчивость к УФ | Рекомендуемая область применения |
|---|---|---|---|---|
| Полиэтилен ПВД 200 мкм (ГОСТ 10354) | 1,8–2,2 | 45–60 | Низкая | Межцеховые перевозки, сухопутная доставка до 3 суток |
| Армированная трехслойная пленка | 0,6–0,9 | 140–180 | Средняя | Перевозка по суше в открытом кузове до 30 суток |
| Фольгированный барьер MIL-PRF-131 | ≤ 0,05 | 220–290 | Абсолютная | Морские контейнерные перевозки, консервация от 1 года |
| Термоусадочная ингибированная VCI | 0,4–0,7 | 110–150 | Высокая | Негабаритные станки с транспортировкой на открытых платформах |
| Масса станка, тонн | Рекомендуемый тип траверсы | Тип стропов и калибр | Такелажные скобы (г/п, т) | Угол стропа к вертикали $\alpha$ | Необходимость демпферных проставок |
|---|---|---|---|---|---|
| 3–5 (малые фрезерные) | Линейная 2-точечная | Текстильные 4–6 т (SF 7:1) | 4,75 | ≤ 30° | Под стропы в зонах касания станины |
| 6–12 (средние ОЦ) | Н-образная 4-точечная | Канатные 4СК ∅18–22 мм | 8,50 | ≤ 45° | Обязательно в точках опоры на трал |
| 13–25 (тяжелые портальные) | Рамная пространственная | Канатные 4СК ∅28–36 мм | 17,00 | ≤ 30° | Стальные распределительные башмаки |
| Растворитель | Направляющие качения (сталь) | Turcite-B / Zedex-100K | Уплотнения NBR (резина) | Полиуретановые скребки | Допустимость применения |
|---|---|---|---|---|---|
| Нефрас С2-80/120 | Инертен | Инертен (≤ 5 мин) | Незначительное набухание | Инертен | Рекомендован (основной состав) |
| Уайт-спирит (ГОСТ 3134) | Инертен | Инертен (≤ 10 мин) | Устойчив | Устойчив | Рекомендован |
| Ацетон / Растворитель 646 | Инертен | Размягчение клеевого слоя | Интенсивное растворение | Хрупкость, трещины | Категорически запрещен |
| Керосин технический | Инертен | Оставляет парафины | Набухание резины | Снижение эластичности | Не рекомендуется |
Типичные ошибки, аварийные ситуации и методы диагностики
Статистика сервисных служб показывает характерную закономерность. До 40% поломок новых станков вызваны ошибками транспортировки. Нарушение правил фиксации приводит к скрытым дефектам геометрии.
Бринеллирование шпиндельных подшипников (False Brinelling)
Перевозка станка на жесткой рессорной платформе создает вибрацию. Шарики прецизионных подшипников совершают микроколебания в одной точке дорожки кольца. Смазка выдавливается из зоны контакта. Начинается контактное выкрашивание металла.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ EXT SHG 0609

Фрезерный станок с ЧПУ RABBIT SF-1218

Фрезерный станок с ЧПУ RS 1318G
После запуска поврежденный шпиндель шумит на высоких оборотах. На обработанных деталях появляется волнистость поверхности. Неисправность определяют виброакустическим анализатором по пикам частот перекатывания тел качения.
Срыв противовеса оси Z и заклинивание колонны
Незафиксированный противовес раскачивается при резком торможении автопоезда. Удар массивного груза о ребра колонны вызывает трещины чугуна. Нередко рвутся цепи подвеса. Оборванный противовес клинит направляющие ролики внутри стойки.
Искривление винта ШВП из-за отсутствия нижнего ложемента
Шпиндельная бабка без нижнего упора висит на ходовом винте. Дорожная тряска создает изгибающие моменты. Длинный винт получает остаточный прогиб до 0,08 мм. В результате сервопривод оси Z перегружается по току при первых тестовых пусках.
Разрушение резиновых скребков агрессивной химией
Применение ацетона для смывки консерванта растворяет эластомерные скребки кареток. Размягченная резина теряет форму и пропускает стружку. Абразивная пыль попадает под каретку и быстро повреждает рельсовые направляющие.
Чек-лист для производственного цеха и выводы
Для контроля работ служба главного механика применяет маршрутную карту транспортировки.
- До погрузки:
- Направляющие очищены и обработаны составом НГ-203Б;
- Шпиндельная бабка опущена на деревянный брус и зажата планками;
- Противовес заблокирован пальцами;
- В барьерный чехол заложен силикагель по расчету;
- Чехол герметично запаян по периметру.
- При погрузке и в пути:
- Подъем выполнен траверсой с вертикальными стропами;
- Перевозка заказана на трале с пневмоподвеской;
- Станок раскреплен четырьмя талрепами через демпферные маты;
- Высота автопоезда проверена по маршруту.
- При расконсервации:
- Станок отстоялся в теплом цехе более 24 часов;
- Смывка проведена нефрасом без контакта со скребками свыше 5 минут;
- В направляющие залито свежее масло ISO VG 68;
- Транспортировочные планки сняты при включенных приводах;
- Проверена геометрическая точность станка по протоколу ISO 230-1.
Четкое соблюдение правил фиксации и консервации гарантирует сохранение заводской жесткости и точности станка с ЧПУ.