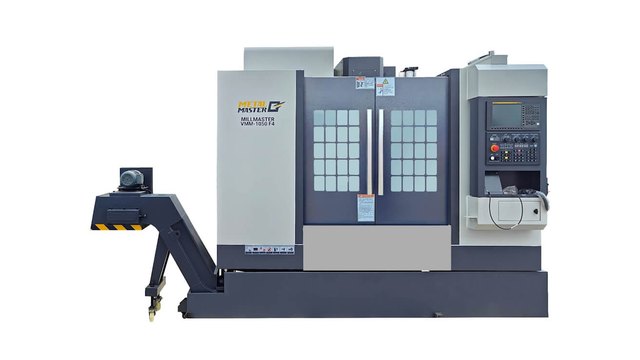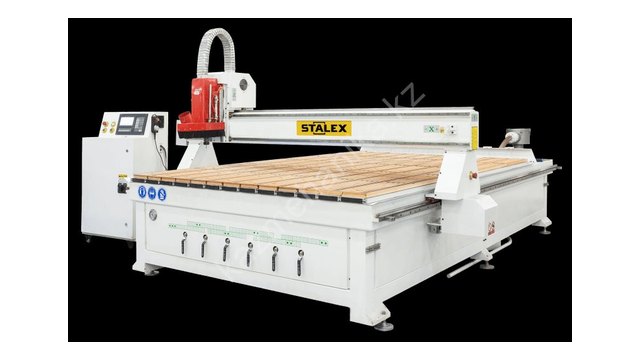
Станина для ЧПУ станка служит базовым силовым фундаментом. Она определяет геометрическую точность фрезерования, динамическую виброустойчивость и ресурс инструмента. При резании металлов несущая система воспринимает знакопеременные нагрузки. На нее воздействуют термические потоки от шпинделя и приводов. Мы на производстве постоянно выбираем конструкционные материалы для новых фрезерных центров. Правильный подбор станины исключает автоколебания при силовой обработке.
Фундаментальные критерии выбора материала станины фрезерного станка
Проектирование несущей системы станка базируется на комплексном анализе трех параметров: статической жесткости, вибродемпфирования и теплового расширения. Механическая жесткость определяет упругий прогиб направляющих под нагрузкой. В нашей практике слабая виброустойчивость приводит к поломкам твердосплавных фрез. Шероховатость деталей резко падает. Поэтому выбор материала задает предельные режимы резания.
Фрезерование металла создает непрерывный спектр колебаний. Зубья инструмента ударяют по заготовке с высокой частотой. Если резонансная частота станины совпадает с гармоникой возмущения, возникает сильное вибрационное дробление. Твердосплавные пластины мгновенно скалываются. Надежная станина эффективно рассеивает механическую энергию за счет внутреннего трения в материале.
Инженерный закон станкостроения: динамическая жесткость несущей системы прямо пропорциональна произведению статической жесткости на коэффициент демпфирования. Простое увеличение массы без учета вибропоглощения лишь сдвигает резонансный пик в низкочастотную область.
Тепловые деформации искажают геометрию координатных осей. Нагрев цеха, тепло от опор шпинделя и трение в ШВП создают температурные градиенты. Термическое расширение станины станка вызывает угловой перекос стоек. Нулевая точка детали смещается. При чистовой обработке смещение базы даже на 10 мкм приводит к браку по квалитетам точности IT6–IT7.
Сравнительное материаловедение: чугун Meehanite, полимербетон, сталь, алюминий
Станкостроение использует четыре базовых материала для изготовления станин: серый чугун Meehanite, полимербетон (минеральное литье), сварную конструкционную сталь и алюминиевый профиль. Каждый вариант имеет свои физические свойства. Наш опыт подтверждает существенную разницу в поведении этих структур при обработке сталей и сплавов. И выбор конкретного материала определяется назначением фрезерного центра.
Серый чугун Meehanite (типы GA50 / GB30 / СЧ25–СЧ30)
Станина ЧПУ станка чугун Meehanite является мировым стандартом для промышленных обрабатывающих центров по нормам ISO 185 и DIN 1691. Модифицирование расплава силикокальцием создает мелкодисперсную перлитную матрицу. Пластинчатый графит имеет строго контролируемую ориентацию. Отливка получается плотной, без внутренних раковин и пористости. Плотность составляет 7200 кг/м³ при модуле упругости 110–130 ГПа.
Чешуйки графита работают как встроенные микродемпферы. Они поглощают энергию сдвига при знакопеременных нагрузках. Коэффициент виброгашения материалов станины из модифицированного чугуна в 4–5 раз выше, чем у стали. При этом чугунные отливки сохраняют геометрию десятилетиями после снятия напряжений.
Полимербетон и минеральное литье (эпоксигранит)
Полимербетон для станка минеральное литье — это композит высокой плотности. Смесь содержит 88–92% минеральных наполнителей (кварц, базальт, гранит фракций от 0.05 до 16 мм) и 8–12% эпоксидной смолы. Плотность минерального литья составляет 2300–2450 кг/м³. Модуль упругости равен 35–45 ГПа.
Минеральное литье превосходно гасит механические вибрации. Декремент затухания композита в 8–10 раз выше чугуна и в 35 раз выше стали. Низкая теплопроводность эпоксигранита (1.5 Вт/(м·К)) дает высокую термоинерционность. Станок не реагирует на кратковременные перепады температуры в цехе.
Сварные конструкции из конструкционной стали (09Г2С / Ст3сп / S355J2)
Сварная станина ЧПУ снятие напряжений в которой выступает критическим этапом, популярна в крупногабаритных портальных станках. Сталь обладает высоким модулем упругости (E = 205–210 ГПа). Этот модуль позволяет варить легкие коробчатые конструкции с развитыми внутренними ребрами жесткости.
Портальные станки с ЧПУ
Весь раздел →
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
Но стальные рамы имеют слабое демпфирование. Конструкция звенит при резании. Сварка создает огромные остаточные напряжения до 300 МПа. Без термического отжига стальной каркас со временем коробится и уводит направляющие.
Конструкционный экструдированный алюминиевый профиль
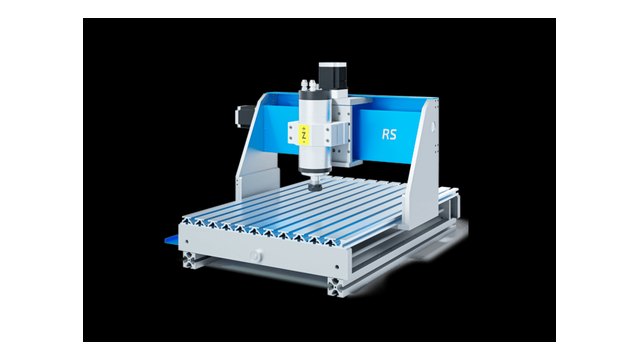
Станок ЧПУ из алюминиевого профиля жесткость которого ограничена физикой сплавов 6060-T6 и 6082-T6 (модуль Юнга 70 ГПа), подходит для легких граверов. Плотность составляет 2700 кг/м³. Т-пазы позволяют быстро собрать раму на болтах без станкоемкой фрезеровки.
При обработке металлов алюминиевая рама проявляет податливость стыков. Высокий ТКЛР алюминия (23.5·10⁻⁶ К⁻¹) создает проблемы. При суточном нагреве на 5 °C стальные рельсы на длинном алюминиевом портале изгибаются из-за биметаллического эффекта.
| Материал станины | Плотность ρ, кг/м³ | Модуль Юнга E, ГПа | Предел прочности Rm, МПа | ТКЛР α, 10⁻⁶ К⁻¹ | Теплопроводность λ, Вт/(м·К) | Относительное демпфирование ζ |
|---|---|---|---|---|---|---|
| Чугун Meehanite GA50 (СЧ30) | 7200 | 125 | 300–350 | 11.0 | 46.0 | 0.0045–0.0060 |
| Минеральное литье (полимербетон) | 2400 | 40 | 120–140 (сжатие) | 12.5 | 1.5 | 0.0250–0.0350 |
| Сварная сталь 09Г2С (S355) | 7850 | 210 | 490–520 | 11.8 | 52.0 | 0.0008–0.0015 |
| Алюминиевый профиль 6082-T6 | 2700 | 70 | 290–310 | 23.5 | 175.0 | 0.0010–0.0018 |
Подобрать оборудование под вашу задачу
Расчет статической и динамической жесткости несущей конструкции
Математический расчет жесткости станины является обязательным этапом проектирования металлорежущего станка для исключения недопустимых упругих деформаций базовых узлов. При силовом резании фреза передает на шпиндельную бабку и портал пространственную систему сил. В наших расчетах мы оцениваем прогиб направляющих балок, собственные частоты колебаний конструкции и температурный дрейф нулевой точки. Но динамическая жесткость зависит не только от модуля упругости, а определяется демпфирующей способностью материала.
Статический прогиб балки портала длиной L с осевым моментом инерции I_x под действием силы резания F_y в центре пролета описывается формулой сопротивления материалов:
$$\delta = \frac{F_y \cdot L^3}{48 \cdot E \cdot I_x}$$Обозначения расчетных параметров:
- $$\delta$$: статический прогиб балки в зоне нагрузки (м);
- $$F_y$$: радиальная сила резания (Н);
- $$L$$: расчетный пролет балки между стойками (м);
- $$E$$: модуль продольной упругости материала (Па);
- $$I_x$$: осевой момент инерции сечения (м⁴).
Собственная резонансная частота балки определяется формулой колебаний механических систем:
$$f_0 = \frac{1}{2\pi} \cdot \sqrt{\frac{K_{\text{ст}}}{m_{\text{пр}}}} = \frac{1}{2\pi} \cdot \sqrt{\frac{48 \cdot E \cdot I_x}{L^3 \cdot (m_{\text{балки}} \cdot 0.5 + m_{\text{шпинделя}})}}$$Тепловая деформация элемента станины рассчитывается по уравнению линейного расширения:
$$\Delta L = L_0 \cdot \alpha \cdot \Delta T$$Параметры уравнения: $$L_0$$ обозначает исходную длину направляющей в метрах, $$\alpha$$ представляет коэффициент линейного расширения ($$10^{-6}\text{ К}^{-1}$$), а $$\Delta T$$ задает температурный перепад в градусах.
Практический пример расчета прогиба и виброчастоты портала станка
Рассчитаем балку портала вертикально-фрезерного станка со следующими параметрами:
- Пролет балки: $$L = 1200\text{ мм} = 1.2\text{ м}$$;
- Сила резания: $$F_y = 3500\text{ Н}$$ (торцевая фреза D=80 мм по стали);
- Момент инерции коробчатого сечения: $$I_x = 4.8 \cdot 10^{-5}\text{ м}^4$$ ($$4800\text{ см}^4$$);
- Масса шпиндельной балки: $$m_{\text{пр}} = 180\text{ кг}$$.
Сравним три варианта исполнения балки портала:
- Чугун Meehanite GA50 ($$E = 125\text{ ГПа}$$):$$\delta_{\text{чугун}} = \frac{3500 \cdot 1.2^3}{48 \cdot 1.25 \cdot 10^{11} \cdot 4.8 \cdot 10^{-5}} = 21.0\text{ мкм}$$;$$K_{\text{ст}} = 1.67 \cdot 10^8\text{ Н/м}$$;$$f_{0,\text{чугун}} = 153.3\text{ Гц}$$.
- Сварная сталь 09Г2С ($$E = 210\text{ ГПа}$$):$$\delta_{\text{сталь}} = \frac{3500 \cdot 1.2^3}{48 \cdot 2.10 \cdot 10^{11} \cdot 4.8 \cdot 10^{-5}} = 12.5\text{ мкм}$$;$$f_{0,\text{сталь}} = 198.5\text{ Гц}$$.
- Полимербетон (минеральное литье) с увеличенным сечением ($$I_{x} = 1.6 \cdot 10^{-4}\text{ м}^4$$, $$E = 40\text{ ГПа}$$):$$\delta_{\text{полимер}} = \frac{3500 \cdot 1.2^3}{48 \cdot 4.0 \cdot 10^{10} \cdot 1.6 \cdot 10^{-4}} = 19.7\text{ мкм}$$;$$f_{0,\text{полимер}} = 146.5\text{ Гц}$$.
При работе фрезы с четырьмя зубьями на 2250 об/мин частота возмущения составляет $$f_z = 150\text{ Гц}$$. Стальная балка близка к резонансу. Из-за слабого демпфирования колебания инструмента резко растут. Полимербетон с высоким коэффициентом демпфирования ($$\zeta = 0.030$$) быстро гасит вибрацию. Амплитуда смещения остается в пределах 2–3 мкм.
Технологии механической обработки и прецизионного шабрения базовых плоскостей
Точность позиционирования и прямолинейность перемещения рабочих органов ЧПУ станка определяются качеством механической обработки базовых монтажных площадок под рельсовые направляющие. На портальных продольно-фрезерных станках выполняется черновое и чистовое фрезерование опорных пазов. Мы на производстве применяем финишное прецизионное шабрение для устранения микронных неровностей после шлифования. А контроль прилегания по поверочным плитам гарантирует равномерное распределение контактных напряжений в направляющих каретках.
В полимербетонную станину направляющие монтируются через стальные закладные пластины. Планки оснащаются анкерными шпильками с обратным конусом. Они надежно связываются с композитной массой. После отверждения смолы в течение 20 дней блок отправляется на портальный станок для чистовой обработки.
Механическая обработка базовых площадок включает следующие переходы:
- Черновое фрезерование пазов с припуском 1.5–2.0 мм;
- Технологическая выдержка для снятия локальных напряжений резания;
- Чистовое фрезерование твердосплавными фрезами с припуском 0.2–0.3 мм;
- Продольное плоское шлифование баз с обильной подачей СОЖ;
- Финишное ручное шабрение опорных поверхностей.
Шабрение направляющих станины представляет собой прецизионную ручную доводку шабером с пластиной ВК6-ОМ. Мастер наносит тонкий слой берлинской лазури толщиной 2–3 мкм на поверочную плиту класса 00 по ГОСТ 10905-86 или линейку ШД по ГОСТ 8026-92. Инструмент накладывается на базу станины для выявления выступающих микронеровностей.
Качество шабрения проверяют числом пятен контакта на квадрате 25×25 мм по ГОСТ 8-82 и DIN 8615. Станки класса точности Н требуют 12–15 пятен. Для прецизионных станков классов П и В мы обеспечиваем 20–25 равномерных пятен контакта. Это дает прямолинейность базы в пределах 0.003–0.005 мм на метр длины.
Регламент термостабилизации, вибродиагностики и устранения коробления станины
Остаточные внутренние напряжения в материале станины вызывают геометрическое коробление несущей структуры станка в процессе многолетней эксплуатации. Для предотвращения постепенного ухода геометрической точности на производстве внедряется жесткий технологический регламент термообработки и вибрационной стабилизации заготовок. В нашей практике систематический виброанализ и лазерная интерферометрия позволяют выявлять локальные резонансы и деформации на ранних стадиях. И своевременная коррекция геометрии возвращает оборудованию паспортную точность позиционирования.
Термический отжиг стальных рам обязателен перед чистовой обработкой. Конструкцию отжигают в печи по регламенту:
- Медленный нагрев со скоростью 60–80 °C в час до 600–650 °C;
- Выдержка при рабочей температуре из расчета 1 час на 25 мм толщины стенки;
- Охлаждение с печью со скоростью 30–40 °C в час до 200 °C;
- Окончательное остывание на воздухе в цехе без сквозняков.
Для чугунных отливок мы применяем вибрационную стабилизацию (технология VSR). На станину устанавливают вибровозбудитель. Раму раскачивают на резонансной частоте в течение 45 минут. Микродеформации снимают пиковые внутренние напряжения без нагрева.
| Производственный дефект | Внешнее проявление на станке | Физическая первопричина | Технологический регламент устранения |
|---|---|---|---|
| Коробление направляющих баз | Тугой ход кареток, заклинивание каретки в крайних точках | Релаксация остаточных напряжений после сварки или литья | Демонтаж рельсов, повторное искусственное старение, прецизионное шабрение площадок по линейке ШД. |
| Высокочастотный визг и рябь | Волнообразная поверхность детали, сколы зубьев твердосплавных фрез | Низкое демпфирование стальной или алюминиевой рамы, совпадение зубной частоты с f₀ | Заполнение внутренних полостей труб эпоксигранитом или кварцевым песком, изменение оборотов шпинделя. |
| Температурный уход координат | Смещение размера детали на 0.03–0.08 мм в течение рабочей смены | Высокий ТКЛР алюминия или неравномерный нагрев стоек от солнечных лучей/шпинделя | Термосимметрирование конструкции, установка чиллера СОЖ, экранирование станка термокожухом. |
| Крутильная податливость портала | Угловой перекос оси фрезы при врезании, ступенчатый уступ на сопряжениях | Недостаточная жесткость болтовых стыков модульного профиля | Установка диагональных раскосов, замена алюминиевых уголков на цельностальные фрезерованные косынки. |
| Просадка геометрической оси стола | Неперпендикулярность осей X и Z свыше 0.02 мм на 300 мм хода | Неравномерная осадка фундаментных опор или ползучесть бетона | Нивелирование станка клиновыми башмаками по прецизионному уровню с ценой деления 0.02 мм/м. |