От динамических характеристик шпинделя напрямую зависят контурная точность обработки и минутный объем снимаемой стружки на станке с ЧПУ. В реальных цеховых условиях шпиндельный узел непрерывно воспринимает тяжелые радиальные и осевые нагрузки от сил резания. Вибрации вала мгновенно перегружают режущие кромки инструмента. Из-за этого твердый сплав выкрашивается, а стойкость дорогостоящих фрез падает в два или три раза.
Мы на производстве оцениваем шпиндельные узлы по четырем практическим показателям. В их число входят динамическая жесткость подшипниковых опор, термостабильность контура охлаждения, кинематическое биение конуса и нагрузочная кривая крутящего момента. Практика показывает, что большинство аварийных отказов электрошпинделей вызвано перегревом статора, попаданием абразивной пыли в опоры и дисбалансом патронов. Ниже мы обобщили производственный опыт по выбору, метрологическому контролю и плановому сервису высокоскоростных шпинделей с водяным и воздушным охлаждением.
1. Классификация, кинематические схемы и нормативные стандарты (ГОСТ, DIN, ISO)
В современном станочном парке применяют две базовые компоновки привода шпинделя. Это высокооборотные мотор-шпиндели со встроенным статором и классические шпиндели с внешним приводом через зубчатый ремень или редуктор. Выбор схемы диктуется технологическими задачами цеха и свойствами обрабатываемых материалов.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
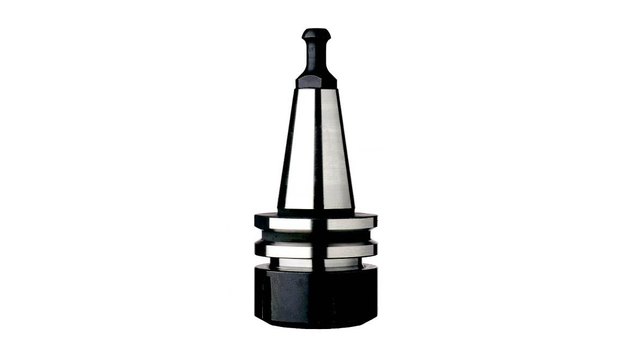
Для высокоскоростной фрезерной обработки мы используем асинхронные мотор-шпиндели с ротором на валу. Люфты здесь полностью отсутствуют. При этом момент инерции вращающихся масс минимален. Рабочая частота вращения составляет от 6000 до 40 000 об/мин при питании от инвертора током частотой 200–1000 Гц. Закрепление инструмента обеспечивают цанговые патроны ER11–ER40 или конусы ISO20, ISO30 и HSK-E/F.
На низких оборотах отлично показывают себя синхронные мотор-шпиндели с постоянными магнитами. Они развивают полный паспортный момент уже при 500 об/мин. И это дает возможность уверенно нарезать резьбу метчиками и фрезеровать титановые сплавы без риска заклинивания ротора.
На тяжелых портальных и консольных станках мы применяем механические картриджные шпиндели с внешним серводвигателем. Передача вращения через зубчатый ремень HTD или муфту создает огромный крутящий момент на скоростях 500–8000 об/мин. Подобные узлы оснащаются конусами BT40, BT50 и SK50 под тяжелую черновую обработку поковок и литья.
Качество изготовления и балансировки шпинделей строго контролируют отраслевые нормативы. По ГОСТ 30544-97 и ГОСТ 11576-92 проверяют нормы геометрической точности, статическую жесткость и биение вала станков фрезерной группы. Динамическую балансировку ротора выполняют по ГОСТ ISO 1940-1-2007. На частотах свыше 18 000 об/мин обязателен класс G 0.4 или G 1.0 с остаточным дисбалансом менее 1.0 г·мм/кг. Нагрев статорных обмоток регулирует стандарт DIN EN 60034-1, а размеры посадочных конусов определяют нормы DIN 69893 и DIN 69871.
2. Сравнение систем охлаждения: жидкостная циркуляция против воздушного обдува
В процессе резания мотор-шпиндель неизбежно генерирует избыточное тепло. Оно возникает из-за омического сопротивления медных обмоток статора, вихревых токов в пластинах магнитопровода и трения качения в шарикоподшипниках. При полезной электрической мощности 5.5 кВт корпус шпинделя рассеивает в окружающее пространство от 400 до 800 Вт тепловой энергии. Неконтролируемый нагрев вызывает термическое удлинение вала по оси Z на 0.02–0.06 мм, искажая глубину выборки пазов.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
В жидкостных шпинделях тепло отводится спиральной двухконтурной рубашкой из алюминия или нержавеющей стали. Теплоноситель циркулирует под давлением 1.5–3.0 бар, охлаждая статорный пакет и передние подшипники. В наших цехах мы подключаем компрессорные чиллеры S&A CW-5200 с активным фреоновым контуром холодопроизводительностью 1.4–1.7 кВт. В отличие от простых радиаторов CW-3000, компрессорный чиллер стабильно поддерживает температуру теплоносителя в узком коридоре ±0.5 °C вне зависимости от летней жары в цехе.
Мы настраиваем температуру жидкости на +20...+22 °C. Но разница с температурой воздуха в помещении не должна превышать 5 °C. Иначе на внутренних стенках выпадет конденсат, который вызовет замыкание обмоток и коррозию подшипников. Водяной шпиндель работает очень тихо, уровень шума составляет всего 50–55 дБ, а охлаждение сохраняет стопроцентную эффективность даже на минимальных оборотах.
При использовании воздушного охлаждения с крыльчаткой на валу интенсивность обдува жестко завязана на обороты. На 24 000 об/мин крыльчатка сильно шумит, генерируя до 78–82 дБ. Если снизить частоту до 3000–6000 об/мин, производительность вентилятора падает в четыре-шесть раз. Продолжительное силовое фрезерование на таких режимах неизбежно приводит к перегреву изоляции.
Намного надежнее работают шпиндели с независимым электровентилятором на 24 В. Вентилятор вращается с постоянной скоростью независимо от вала. Однако воздушный поток раздувает по рабочей зоне стружку и мелкую пыль МДФ, загрязняя направляющие и ШВП станка.
| Параметр сравнения | Жидкостное (чиллер CW-5200) | Воздушное (независимый вентилятор) | Воздушное (крыльчатка на валу) |
|---|---|---|---|
| Термостабильность корпуса | ±0.5 °C (высокая) | ±3.0 °C (средняя) | ±8.0 °C (нестабильная) |
| Уровень шума на 24 000 об/мин | 50–55 дБ | 62–66 дБ | 76–82 дБ |
| Охлаждение на малых оборотах (< 6000 об/мин) | 100% производительности | 100% производительности | Падает до 15–25% (перегрев) |
| Разнос пыли и стружки по цеху | Полностью отсутствует | Умеренный | Интенсивный |
| Обслуживание и регламент | Контроль теплоносителя и чиллера | Очистка защитной сетки | Не требует подключений |
Подобрать оборудование под вашу задачу
3. Трибология опор: керамические шарики Si3N4 против стальных шарикоподшипников
Опоры скоростных шпинделей работают в зоне экстремального скоростного фактора, достигающего 2 000 000 мм·об/мин. Под действием колоссальных центробежных сил классические шарики из стали ШХ15 сильно прижимаются к наружному кольцу, перегревая дорожки качения.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
В современном оборудовании мы используем гибридные радиально-упорные подшипники с керамическими телами качения из нитрида кремния Si3N4. Их устанавливают в прецизионные серии 7002, 7004, 7005, 7007 и 7008 с классами точности P4 и P2 по ГОСТ 520-2014 и международному стандарту ISO 492.
Плотность нитрида кремния равна 3.2 г/см3 против 7.8 г/см3 у подшипниковой стали. Масса керамического шарика на 60% меньше. Центробежная сила F_c на дорожке качения снижается почти наполовину. Модуль упругости у керамики достигает 310 ГПа против 210 ГПа у стали, что увеличивает контактную жесткость шпинделя на 15–20%.
Тепловое расширение керамических шариков в четыре раза ниже стальных. При разогреве опоры шарики не распирают обоймы, сохраняя калиброванный преднатяг. Керамика не проводит электрический ток. Это полностью исключает точечную электроэрозию дорожек качения от паразитных емкостных токов инвертора. В скоростных узлах гибридные керамические опоры нарабатывают до 10 000–12 000 моточасов, превышая ресурс стальных подшипников почти втрое.
4. Метрология биения: методика контроля конуса и вылета оправки 100 мм
Погрешности вращения инструмента приводят к неравномерному распределению припуска по зубьям фрезы. Если радиальное биение достигает 0.010 мм, один зуб работает с двойной нагрузкой, а противоположный вращается вхолостую. В итоге возникают автоколебания, растет шероховатость стенок детали и скалывается твердый сплав.
Метрологическую проверку мы проводим на участке с постоянной температурой +20 ± 1 °C. Для измерений берем рычажно-зубчатый индикатор ИРБ по ГОСТ 5584-75 или индикатор часового типа ИЧ-02 с ценой деления 0.001 мм на массивной магнитной стойке.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
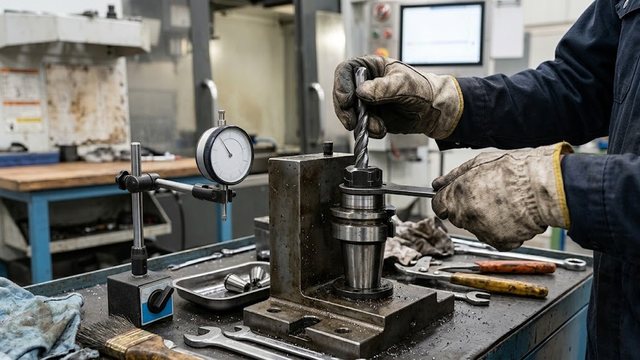
Сначала мы тщательно очищаем зеркало внутреннего конуса и замеряем его радиальное биение. Допуск составляет не более 0.002 мм. Затем в шпиндель монтируют прецизионную контрольную оправку с некруглостью менее 0.5 мкм. Цанговый патрон затягивают тарированным динамометрическим ключом.
Измерительный щуп индикатора выставляют на цилиндрическую часть оправки на вылете 100 мм от среза гайки. Вал плавно проворачивают вручную на 360 градусов. Радиальное биение не должно превышать 0.003 мм для гравировки и 0.005 мм для силовой фрезерной обработки. Вращать вал двигателем при контроле категорически запрещено.
| Контрольная зона | Прецизионная обработка и гравировка | Фрезерование металлов | Деревообработка |
|---|---|---|---|
| Внутренний конус вала | ≤ 0.002 мм | ≤ 0.003 мм | ≤ 0.005 мм |
| Вылет оправки 100 мм | ≤ 0.003 мм | ≤ 0.005 мм | ≤ 0.010 мм |
| Торцевое биение фланца | ≤ 0.002 мм | ≤ 0.003 мм | ≤ 0.005 мм |
5. Электромеханический расчет мощности и крутящего момента
Возможность резания без просадки оборотов определяет развиваемый шпинделем крутящий момент. Механическая мощность на валу, частота вращения и крутящий момент связаны инженерной формулой:
M = (9550 × P) / nЗдесь величина M выражает крутящий момент в ньютон-метрах, переменная P задает полезную мощность в киловаттах, а n определяет частоту вращения вала в оборотах за минуту. При номинальной частоте 400 Гц стандартный двухполюсный ротор выдает 24 000 об/мин.
В простом скалярном режиме V/F падение напряжения на сопротивлении статора вызывает просадку магнитного потока. На скоростях ниже 6000 об/мин крутящий момент падает на 40–60%. Для обработки металлов на низких оборотах мы переводим преобразователь частоты в бездатчиковый векторный режим SVC. Векторный алгоритм раздельно управляет током намагничивания и моментом, сохраняя номинальное усилие начиная с 1500 об/мин.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ EXT SHG 0609

Фрезерный станок с ЧПУ RABBIT SF-1218

Фрезерный станок с ЧПУ RS 1318G
Мощность резания мы рассчитываем по формуле P_c = (a_p × a_e × v_f × k_c) / (60 × 10^6 × η). Для сплава Д16Т удельная сила резания равна примерно 700 МПа, а для стали 40Х составляет 2100 МПа. Для гравировки и раскроя пластика достаточно шпинделя 0.8–1.5 кВт, для алюминия требуется мощность 3.0–5.5 кВт, а обработка стали требует от 7.5 кВт с жестким редуктором.
| Материал заготовки | Рекомендуемая мощность | Рабочие обороты | Посадочный интерфейс |
|---|---|---|---|
| Пластик, акрил, текстолит | 0.8 – 1.5 кВт | 18 000 – 40 000 об/мин | ER11, ER16 |
| Массив дерева, МДФ, фанера | 2.2 – 3.7 кВт | 15 000 – 24 000 об/мин | ER20, ER25, ISO30 |
| Алюминий Д16Т, латунь ЛС59 | 3.0 – 5.5 кВт | 9 000 – 18 000 об/мин | ER25, ER32, BT30, HSK-E40 |
| Сталь 45, сталь 40Х, чугун | 7.5 – 15.0 кВт | 1 500 – 8 000 об/мин | BT40, BT50, HSK-A63 |
6. Защитные барьеры и регламент ТО: лабиринтные уплотнения и продувка воздухом
Большая часть механических поломок шпинделей происходит из-за проникновения пыли и смазочно-охлаждающей жидкости в передний подшипниковый узел. Абразивные частицы загрязняют смазку и разрушают беговые дорожки. Резиновые сальники на скоростях свыше 15 м/с мгновенно сгорают от трения.
Надежную защиту передней опоры обеспечивает бесконтактное лабиринтное уплотнение с воздушным подпором. В лабиринт подают сухой сжатый воздух под давлением 0.5–1.0 бар с расходом около 100 л/мин. Выходящий наружу воздух создает надежный барьер против капель СОЖ и стружечной пыли.
Воздух для продувки обязан соответствовать классу 1.4.1 по ГОСТ ИСО 8573-1 с фильтрацией твердых частиц до 0.1 мкм и глубоким осушением. Влага в продувочной магистрали быстро вызовет коррозию прецизионных подшипников.
Перед началом силовой смены наши наладчики выполняют регламент прогрева. В подшипниках заложена вязкая смазка Klüber Isoflex LDS 18 Special A. Пошаговый разгон на 25%, 50%, 75% и 100% оборотов за 30 минут равномерно распределяет смазку и предотвращает повреждение шариков.
7. Типичные аварийные отказы, дефекты и методы цеховой диагностики
| Признак неисправности | Вероятная причина | Способ устранения |
|---|---|---|
| Шелест и гул в опорах при свободном выбеге вала | Усталостное выкрашивание дорожек качения из-за осевого удара | Замена комплекта подшипников P4 с регулировкой преднатяга |
| Ошибка инвертора по току при пуске привода | Заводская уставка базовой частоты 50 Гц вместо 400 Гц | Перепрограммировать базовую частоту инвертора на 400 Гц |
| Нагрев корпуса выше +50 °C за десять минут работы | Воздушная пробка в рубашке либо отказ помпы чиллера | Проверить проток теплоносителя и промыть каналы охлаждения |
| Следы волнистости на стенках паза детали | Радиальное биение конуса превышает 0.015 мм | Замерить биение индикатором ИРБ и шлифовать конус шпинделя |
| Остановка шпинделя при заглублении инструмента | Скалярный режим V/F на низких оборотах без компенсации момента | Перевести частотный преобразователь в векторный режим SVC |
8. Итоговый чек-лист для производственного участка ЧПУ
- [ ] Контур охлаждения: чиллер CW-5200 заправлен дистиллированной водой, температура выставлена на +20 °C, датчик протока подключен к аварийной цепи станка.
- [ ] Пневматическая продувка: на вход лабиринтного уплотнения подается очищенный воздух под давлением 0.6–0.8 бар через фильтр-осушитель.
- [ ] Настройка инвертора: максимальная и базовая частоты равны 400 Гц, время разгона и торможения составляет 8–10 секунд.
- [ ] Метрологический контроль: радиальное биение по внутреннему конусу не превышает 0.002 мм, на вылете оправки 100 мм не более 0.003 мм.
- [ ] Балансировка оснастки: патрон с фрезой отбалансирован по классу ISO 1940-1 G 2.5 на рабочей скорости вращения.
- [ ] Ежедневный прогрев: выполнен ступенчатый цикл разгона в течение 30 минут перед началом силовой смены.