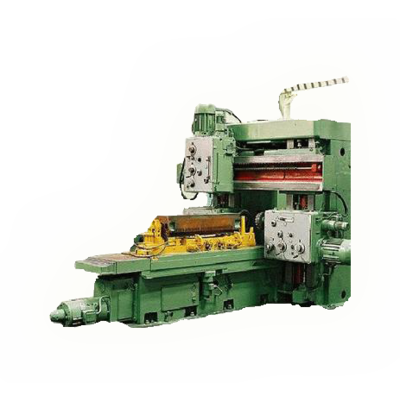
Тяжелые продольно-фрезерные станки с ЧПУ обеспечивают высокоточную обработку крупногабаритных корпусных деталей, сварных рам и литых станин длиной до двадцати метров. На нашем производстве мы эксплуатируем портальные комплексы для силовой обдирки стального литья и финишной фрезеровки направляющих. Жесткость станины исключает вибрации. Конструкция станка объединяет многотонный стол, неподвижный или подвижный портал и мощный вертикальный ползун.
Кинематика продольных станков: подвижный стол против подвижного портала
Выбор кинематической схемы определяет занимаемую цеховую площадь, динамическую жесткость и предельную массу обрабатываемой заготовки. В станках с подвижным столом портал зафиксирован на фундаменте, что дает максимальную жесткость при тяжелом резании. Однако длина станины удваивается. В мостовых станках заготовка неподвижна, а портал перемещается вдоль направляющих. Мы выбираем подвижный мост при длине деталей свыше шести метров.
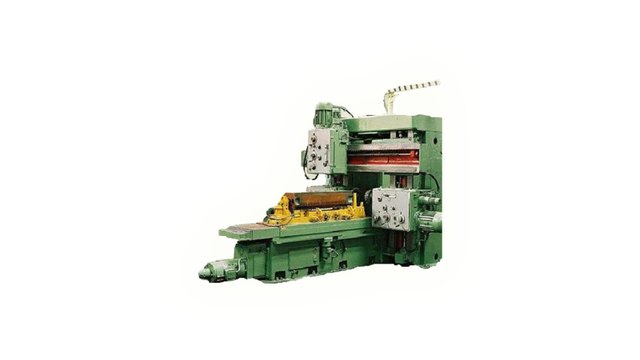
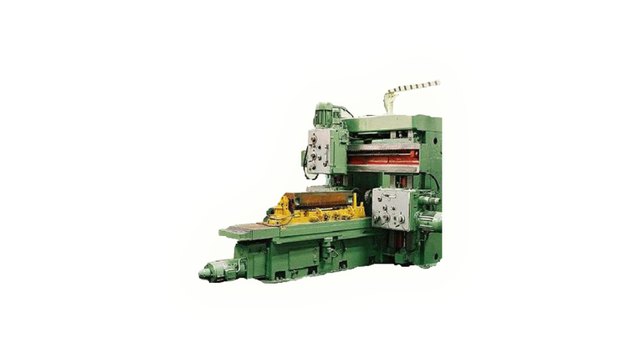
Классические продольно-фрезерные станки советской школы типа 6610, 6620 и 6625 Минского завода МЗОР строились по схеме с подвижным столом. Продольный стол несет деталь массой до 30–50 тонн. Заготовка перемещается сквозь замкнутую П-образную портальную раму. Портальная арка гасит вибрации. При рабочем ходе стола 12 метров общая длина станины станка достигает 26 метров. И фундамент требует сотен кубометров армированного бетона.
Мостовая компоновка Gantry с подвижным порталом кардинально экономит цеховые площади. Неподвижный чугунный стол монтируется прямо на фундаментную плиту цеха. Две продольные балки станины с направляющими устанавливаются по краям зоны. Портал массой 25–60 тонн перемещается по оси X синхронизированным сервоприводом Gantry Dual Drive. Контроль ведут оптические линейки Heidenhain. Мы размещаем заготовки массой свыше 100 тонн без перегрузки приводов подачи.
┌────────────────────────────────────────────────────────────────────────┐
│      КИНЕМАТИЧЕСКИЕ КОМПОНОВКИ ТЯЖЕЛЫХ ПРОДОЛЬНО-ФРЕЗЕРНЫХ СТАНКОВ     │
│                                                                        │
│   1. СХЕМА С ПОДВИЖНЫМ СТОЛОМ (TABLE-TYPE)                              │
│   ┌─────────────── Неподвижный портал ───────────────┐                 │
│   │   Верхняя балка (Траверса)                       │                 │
│   │   ┌──────────────────────────────────────────┐   │                 │
│   │   │ Суппорт оси Y ───► Ползун RAM (ось Z)    │   │                 │
│   │   └──────────────────────────────────────────┘   │                 │
│   │   Стойка левая                       Стойка правая│                 │
│   └───┬──────────────────────────────────────────┬───┘                 │
│   ════╧══════════════════════════════════════════╧═════════════════    │
│       Подвижный стол (ось X, перемещение ± L) ──► Длина = 2 × L + C     │
│   ─────────────────────────────────────────────────────────────────    │
│                                                                        │
│   2. СХЕМА С ПОДВИЖНЫМ ПОРТАЛОМ (GANTRY / BRIDGE-TYPE)                 │
│   ┌─────────────── Подвижный портал (ось X) ─────────┐                 │
│   │   Синхронный привод X1/X2 по боковым направляющим│                 │
│   │   Поперечный суппорт Y ──► Ползун RAM (Z)        │                 │
│   └───┬──────────────────────────────────────────┬───┘                 │
│   ════╧══════════════════════════════════════════╧═════════════════    │
│       НЕПОДВИЖНЫЙ СТОЛ-ПЛИТА НА ФУНДАМЕНТЕ (Длина = L + запас)         │
└────────────────────────────────────────────────────────────────────────┘
Одностоечные продольно-фрезерные станки с консольной поперечиной применяются для обработки негабаритных заготовок. Правая сторона рабочей зоны остается полностью открытой. Это облегчает крановую загрузку конструкций. При этом вылет консоли требует повышенной жесткости направляющих стойки. Станина компенсирует отжим шпинделя.
| Параметр сравнения | Подвижный стол (6620 / Gantry Table) | Подвижный портал (Bridge / Gantry) | Одностоечный продольный станок |
|---|---|---|---|
| Длина рабочего хода оси X, мм | 3 000 – 12 000 | 4 000 – 30 000 | 2 500 – 8 000 |
| Ширина рабочей зоны оси Y, мм | 1 600 – 4 000 | 2 500 – 6 500 | 1 250 – 2 500 (открытый край) |
| Грузоподъемность стола, т | 15 – 50 | Не ограничена столом (до 150) | 10 – 30 |
| Занимаемая цеховая площадь | Большая (более 2.2 длины детали) | Компактная (длина детали + 3 м) | Средняя с боковым доступом |
| Динамическая жесткость по оси Z | Максимальная замкнутая | Высокая симметричная | Умеренная консольная |
| Суммарная масса оборудования, т | 45 – 120 | 35 – 90 | 25 – 60 |
Гидростатические направляющие, ползун RAM и компенсация прогиба балки
Гидростатические опоры формируют масляный зазор между подвижными узлами и станиной под постоянным давлением насосной станции. Масляная пленка толщиной сорок микрометров полностью исключает сухой контакт металла с металлом при перемещении узлов массой до ста тонн. Износ направляющих отсутствует. Мы на практике полностью избавляемся от скачкообразного движения на микроподачах, сохраняя позиционирование портала в пределах пяти микрон.
Принцип действия замкнутой гидростатической направляющей основан на непрерывной подаче масла под давлением от 4.0 до 12.0 МПа через капиллярные жиклеры или регуляторы PM-Flow. В каждом кармане давление мгновенно подстраивается под внешнюю нагрузку. Зазор сохраняется постоянным. Демпфирующая способность масляного слоя многократно превосходит роликовые направляющие качения. Удары гасятся мгновенно.
Вертикальный ползун RAM прямоугольного сечения от 350×350 мм до 600×600 мм отливается из серого чугуна СЧ30 или куется из легированной стали. Ползун перемещается внутри каретки по закаленным планкам твердостью 58–62 HRC. Вылет ползуна по оси Z достигает 1500–2500 мм. На глубоком вылете вес ползуна и тяжелой головки вызывает изгибающий момент. Ось инструмента отклоняется.
Для сохранения перпендикулярности шпинделя станки оснащаются мехатронными системами RAM Droop Compensation. Внутри ползуна смонтированы натянутые тяги с сервогидравлическими цилиндрами. Система ЧПУ непрерывно считывает координату Z и подает давление в цилиндр. Создается встречный изгибающий момент. В результате отклонение оси шпинделя на полном вылете не превышает 0.008 мм.
Инженерный опыт цеха: при силовой торцевой обработке станин длиной 16 метров на продольном станке прогиб траверсы компенсируется гидравлической балкой с замкнутой системой тензодатчиков, что удерживает плоскость в пределах 0.015 мм на всей длине хода.
Подобрать оборудование под вашу задачу
Поворотные фрезерные головки, шпиндели с редуктором ZF и инструмент
Многоосевая обработка крупногабаритных деталей требует автоматической смены технологических насадок без переустановки заготовки на столе станка. В наших технологических процессах мы используем ортогональные и универсальные головки непрерывного позиционирования по осям B и C. Двухступенчатый планетарный редуктор ZF выдает крутящий момент до трех тысяч ньютон-метров. И станок легко снимает окалину с поковок торцевыми фрезами диаметром до четырехсот миллиметров.
Шпиндельный узел ползуна проектируется под экстремальные силовые нагрузки. Базовый привод комплектуется электродвигателем мощностью 37–75 кВт с редуктором ZF Duoplan 2K. Первая ступень редуктора понижает частоту вращения в соотношении 1:4 или 1:5.5. Момент возрастает до 2200–3800 Н·м на оборотах 20–350 об/мин. Конус шпинделя ISO 50, BT50 или HSK-A100 фиксируется штревелем с усилием затяжки 35–45 кН.
Автоматическая смена технологических головок Auto-Attachment Changer превращает станок в гибкий обрабатывающий центр. В цеховой практике мы применяем следующие типы насадок:
- Прямая силовая головка (Direct Extension Head): удлинитель ползуна длиной 400–800 мм для глубокой обработки внутренних полостей корпусов редукторов.
- Прямоугольная головка (Right-Angle Head 90°): жесткая насадка с углом 90° для бокового торцевого фрезерования фланцев за один установ.
- Универсальная головка с автоиндексацией (Auto-Indexing Universal Head): две поворотные плоскости B и C с шагом индексации 1° через зубчатые муфты Хирта с фиксацией 120 кН.
- Вилочная двухосевая головка непрерывного типа (Continuous 5-Axis Fork Head): синхронные моментные приводы Direct Drive по осям B и C для непрерывной пятиосевой интерполяции.
| Тип шпиндельного узла | Мощность S1/S6, кВт | Крутящий момент, Н·м | Максимальные обороты, об/мин | Точность позиционирования осей |
|---|---|---|---|---|
| Ползун с редуктором ZF (ISO 50) | 45 / 55 | 2 400 – 3 600 | 3 000 – 4 500 | Базовая ось шпинделя станка |
| Прямой мотор-шпиндель RAM (HSK-A100) | 37 / 50 | 450 – 750 | 8 000 – 12 000 | Высокоскоростная обработка плоскостей |
| Ортогональная угловая головка 90° | 30 / 40 | 1 200 – 1 800 | 2 500 – 3 500 | Индексация вокруг оси C: ±0.001° |
| Универсальная головка с муфтой Хирта | 37 / 48 | 1 400 – 2 000 | 3 000 – 4 000 | Дискретность 1° (зубчатый замок Хирта) |
| 5-осевая вилочная головка Direct Drive | 32 / 42 | 600 – 950 | 6 000 – 10 000 | Непрерывное контурирование ±2″ |
Математический расчет режимов силового фрезерования поковок и станин
Инженерный расчет силовых параметров резания предотвращает перегрузку главного привода шпинделя и разрушение твердосплавных пластин при встрече с литейной коркой. Мы на производстве рассчитываем минутный объем стружки, эффективную мощность и тангенциальную силу резания для каждого прохода. При фрезеровании чугунной станины учитывается удельное сопротивление резанию. Точный расчет параметров исключает аварийный останов станка.
В качестве практического примера выполним расчет чернового торцевого фрезерования станины из чугуна СЧ25 твердостью 210 HB с удельным сопротивлением резанию $k_c = 1350$ МПа. Фрезерование ведем насадной торцевой фрезой диаметром $D = 250$ мм с числом твердосплавных пластин $z = 12$ геометрии SNMX 1907. Скорость резания принимаем $V_c = 150$ м/мин. Частота вращения шпинделя рассчитывается выражением $n = \frac{1000 \cdot V_c}{\pi \cdot D} = \frac{1000 \cdot 150}{3.1416 \cdot 250} \approx 191$ об/мин.
Рабочая минутная подача стола при подаче на зуб $f_z = 0.28$ мм/зуб равна $v_f = f_z \cdot z \cdot n = 0.28 \cdot 12 \cdot 191 = 641.76$ мм/мин. Назначаем глубину резания $a_p = 8.0$ мм и ширину фрезерования $a_e = 190$ мм. Объем снимаемой стружки в минуту составляет $Q = \frac{a_p \cdot a_e \cdot v_f}{1000} = \frac{8.0 \cdot 190 \cdot 641.76}{1000} = 975.48$ см³/мин. Съем идет интенсивно.
Потребная эффективная мощность резания с учетом КПД зубчатой передачи $\eta = 0.85$ вычисляется по формуле $P_e = \frac{Q \cdot k_c}{60 \cdot 10^3 \cdot \eta} = \frac{975.48 \cdot 1350}{60000 \cdot 0.85} = 25.82$ кВт. Главная тангенциальная сила резания составляет $F_c = \frac{P_e \cdot 60 \cdot 10^3 \cdot \eta}{V_c} = \frac{25.82 \cdot 60000 \cdot 0.85}{150} = 8.78$ кН. А крутящий момент на шпинделе равен $M_k = \frac{9550 \cdot P_e}{n} = \frac{9550 \cdot 25.82}{191} = 1290.99$ Н·м. Значение $1291$ Н·м полностью соответствует рабочему диапазону первой ступени коробки ZF.
Производственные дефекты крупногабаритной обработки и регламент обслуживания
Крупногабаритная фрезерная обработка сопровождается рисками появления волнистости плоскости, температурных деформаций станины и ступенчатости при стыковке смежных проходов. В цеховых условиях мы предотвращаем геометрический брак жестким контролем зазоров в гидростатических карманах и постоянной термостабилизацией масла. Лазерный интерферометр выявляет отклонения шага приводов. Соблюдение графика сервисного обслуживания сохраняет точность станка годами.
При обработке деталей длиной свыше десяти метров на точность влияет температура цеха. Суточный перепад температуры на 5 °C удлиняет стальную заготовку длиной 12 метров на величину $\Delta L = \alpha \cdot L \cdot \Delta T = 1.2 \cdot 10^{-5} \cdot 12000 \cdot 5 = 0.72$ мм. Это критично. Мы компенсируем тепловой дрейф установкой термодатчиков на станине и программной коррекцией в ЧПУ Siemens Sinumerik One. Чистовые проходы выполняются при стабилизированной температуре.
Пошаговый регламент метрологической поверки и технического обслуживания продольно-фрезерного станка с ЧПУ включает следующие обязательные процедуры:
- Контроль прямолинейности направляющих по оси X лазерным интерферометром Renishaw XL-80 с допуском не более 0.015 мм на 10 метров длины хода.
- Проверка перпендикулярности балки Y и хода ползуна Z гранитными уголками класса 000 и электронными уровнями с точностью 0.001 мм/м.
- Замер давления рабочей жидкости в гидростатических карманах с регулярной заменой фильтроэлементов тонкой очистки до 3 мкм.
- Проверка предварительного натяга шарико-винтовых пар и регулировка реечных передач Master-Slave для исключения люфта.
- Балансировка шпиндельного узла и оправок по стандарту ГОСТ ИСО 1940-1 с классом точности G 2.5 на рабочих оборотах.
Инструментальный контроль кинематики и соблюдение регламента гидростатических опор гарантируют непрерывную безаварийную эксплуатацию тяжелого продольно-фрезерного оборудования. Точность соответствует нормативам ГОСТ 18097 и ISO 10791. Мы исключаем простой станков.