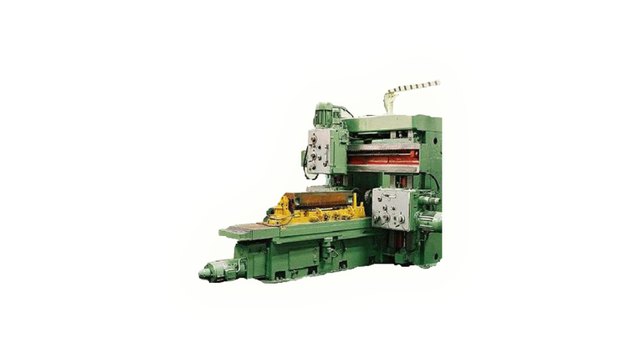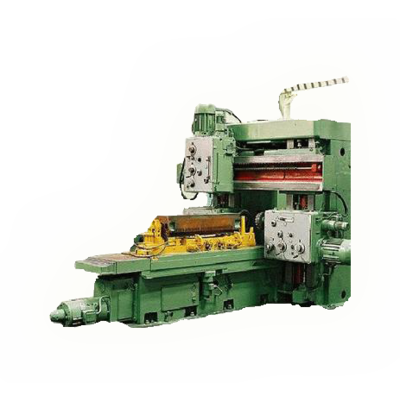
Продольно-фрезерный станок служит основным тяжелым оборудованием для силовой механической обработки крупногабаритных деталей машин. На таких станках фрезеруют базовые плоскости станин, прокатные клети, дизельные блоки, траверсы и массивные сварные балки. Масса заготовок достигает 50–100 тонн при длине хода стола до 16 метров. Мы оцениваем динамическую стабильность фрезерования по точности позиционирования инструмента под тяжелой нагрузкой. Точность гарантирована.
Кинематические схемы и классификация компоновок по ГОСТ
По конструктивному исполнению несущей системы продольно-фрезерные станки разделяют на две базовые группы: одностоечные с консольной траверсой и двухстоечные портальные агрегаты. Параметры оборудования и нормы статической жесткости регламентирует ГОСТ 1810-85 и международный стандарт ISO 10791. Выбор конкретной компоновки диктуется шириной заготовки и условиями цеховой логистики. Тяжелые заготовки требуют максимальной жесткости базовых опорных элементов. Прогибы исключены.
Одностоечные станки серий 6610 и 6612 оснащены вертикальной колонной и консольным хоботом с фрезерной головкой. Открытая рабочая зона с противоположной стороны стола позволяет закреплять заготовки, чья ширина превышает ширину зеркала стола в 1.5–2 раза. Однако вылет консоли снижает изгибную жесткость до 18–25 Н/мкм. Мостовой кран свободно подает детали с любой стороны рабочей зоны цеха. Доступ свободен.
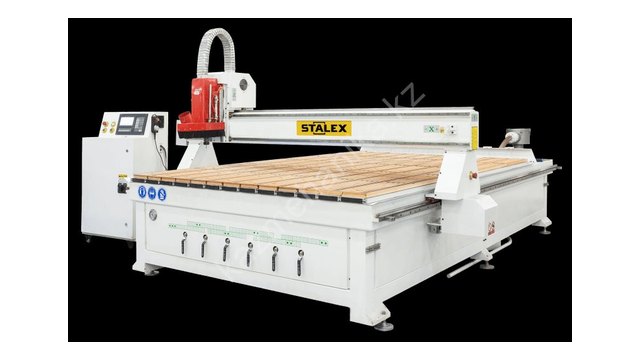
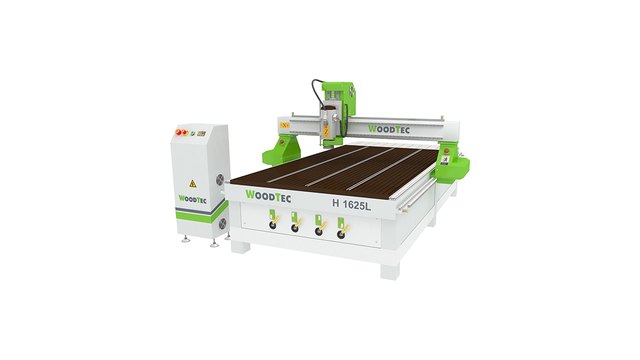
Двухстоечные портальные станки серий 6620, 6625 и 6640 имеют замкнутый силовой контур из двух жестких стоек, верхнего портала и подвижной траверсы. Статическая жесткость двухстоечной рамы достигает 50–80 Н/мкм. Замкнутый контур стойко сопротивляется кручению при одновременной работе горизонтальных и вертикальных шпиндельных бабок. Для заготовок массой свыше 30 тонн портальная архитектура остается безальтернативным решением. Жесткость максимальна.
Портальные станки с ЧПУ
Весь раздел →
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
┌────────────────────────────────────────────────────────┐
│     ОДНОСТОЕЧНАЯ СХЕМА         │   ДВУХСТОЕЧНЫЙ ПОРТАЛ │
│                                │                       │
│    Стойка     Траверса         │  Стойка 1  Траверса   Стойка 2
│     ┌──┐     ┌───────────┐     │    ┌──┐   ┌─────────┐   ┌──┐
│     │  │═════│  Шпиндель │     │    │  │═══│Шпиндель │═══│  │
│     │  │     └─────┬─────┘     │    │  │   └────┬────┘   │  │
│     └──┘           ▼           │    └──┘        ▼        └──┘
│  [Открытая зона] Заготовка     │   [Замкнутый жесткий контур]
│  ═════════════════════════     │   ══════════════════════════
│          Стол                  │             Стол
└────────────────────────────────────────────────────────┘
Портальные станки с подвижным столом обеспечивают стабильную точность обработки при переменной массе заготовки.
Инженерные расчеты режимов резания и мощности привода
Фрезерование чугунных станин из серого чугуна марок СЧ20 и СЧ25 выполняют торцевыми насадными фрезами диаметром 250–400 мм с механическим креплением сменных многогранных твердосплавных пластин. Оптимизация процесса опирается на строгий баланс минутной подачи, глубины фрезерования и располагаемой мощности электродвигателя главного движения. Технологи стремятся получить максимальную производительность без риска скола твердосплавных режущих кромок. Стойкость пластин возрастает.
Минутный объем снимаемой стружки Q рассчитывают по базовой формуле технологической производительности:
Q = (a_p · a_e · v_f) / 1000 [см³/мин]
Параметр a_p обозначает глубину резания в миллиметрах, a_e представляет ширину фрезерования в миллиметрах, а v_f определяет минутную подачу стола. Скорость подачи связывает число зубьев фрезы z, частоту вращения n и подачу на зуб f_z через выражение v_f = f_z · z · n.
Эффективную мощность резания P_e на шпинделе вычисляют с учетом удельной силы резания материала k_c и коэффициента полезного действия привода η:
P_e = (Q · k_c) / (60 · 10³ · η) [кВт]
Для чугуна СЧ20 удельная сила резания k_c составляет 1250 МПа, а КПД зубчатой коробки шпиндельной бабки η равен 0.82. Крутящий момент на валу шпинделя находят из соотношения M = 9550 · P_e / n в Н·м.
Инженерный расчет: при черновой обработке направляющих станины фрезой диаметром 315 мм (z = 16) с параметрами a_p = 6 мм, a_e = 260 мм, v_c = 135 м/мин (n = 136 об/мин) и подачей f_z = 0.22 мм/зуб минутная подача стола v_f составляет 478 мм/мин. Объем съема достигает 745 см³/мин, требуемая мощность резания равна 18.9 кВт, а крутящий момент на шпинделе доходит до 1326 Н·м.
Рассчитанный крутящий момент требует применения двухступенчатого редуктора шпиндельной бабки для сохранения тягового усилия на низких оборотах.
Подобрать оборудование под вашу задачу
Технологическая карта глубокой ЧПУ-модернизации
Классические тяжелые станки советского производства обладают колоссальным запасом металлоемкости базовых чугунных отливок. Однако устаревшие электромагнитные муфты ЭТМ, ходовые винты скольжения и релейная автоматика не обеспечивают современной точности позиционирования. Капитальная модернизация станка переводит тяжелое технологическое оборудование на современный уровень цифрового числового программного управления. Мы сохраняем массивную станину и полностью обновляем механику подач. Ресурс продлен.
Проект комплексного переоснащения включает последовательную замену ключевых силовых приводов и интеграцию прецизионных измерительных датчиков:
- Демонтаж коробок подач и установка безлюфтовых ШВП диаметром 63–80 мм с шагом 10–20 мм для рабочих ходов до 6 метров.
- Монтаж беззазорной передачи рейка-шестерня с тандемным электронным преднатягом Dual Pinion для продольного перемещения стола свыше 6 метров.
- Установка синхронных серводвигателей подач с постоянным крутящим моментом от 40 до 75 Н·м через прецизионные планетарные редукторы.
- Интеграция оптических линейных энкодеров Heidenhain серии LB 382 или LC 185 с разрешением 0.1 мкм и непрерывным пневмоподдувом.
- Установка системы ЧПУ Fanuc 0i-MF Plus, NC-310 или Sinumerik 840D sl с поддержкой многоосевой интерполяции и компенсации люфтов.
- Восстановление направляющих станины с наклейкой износостойкого полимера Zedex-100k или антифрикционного композита B-ZG.
Использование оптических линеек прямого абсолютного отсчета полностью исключает влияние температурного удлинения ходовых винтов на точность кареток.
Регламент лазерного контроля геометрической точности
После механической сборки и полимеризации анкерных колодцев тяжелый станок проходит всесторонний метрологический аудит геометрической точности. Проверку прямолинейности и параллельности направляющих выполняют с помощью лазерного интерферометра Renishaw XL-80 в строгом соответствии с требованиями ГОСТ 18097-93. Измерительный комплекс фиксирует пространственные отклонения с точностью до десятых долей микрометра. Полученные данные служат основой для точной юстировки направляющих. Брак исключен.
Лазерный излучатель монтируют на неподвижном штативе у торца станины, а оптический рефлектор закрепляют по центру рабочего стола. Измерения проводят с шагом 250 мм на всей длине продольного перемещения стола в прямом и обратном направлениях. Допустимое отклонение от прямолинейности хода по ГОСТ 1810-85 составляет не более 0.02 мм на длине 1000 мм и не более 0.05 мм на общей длине 6000 мм.
Параллельность траверсы относительно зеркала стола юстируют регулировочными клиньями и винтовыми компенсаторами опорных башмаков. Перекос траверсы на длине 2000 мм не должен превышать 0.015 мм. Протокол лазерных измерений загружают в память системы ЧПУ для автоматической компенсации шаговой погрешности и объемных нелинейностей станка.
Лазерная калибровка гарантирует получение строгой плоскостности при финишной чистовой обработке ответственных сопрягаемых поверхностей.
Сравнительные параметры станков и технологических режимов
В машиностроительной практике выбор компоновочного решения и параметров резания диктуется габаритами заготовок и конструкторскими допусками чертежа. Мы систематизировали ключевые технические различия распространенных моделей продольно-фрезерных станков для правильного подбора оборудования под производственную программу. Сравнение учитывает жесткость несущей рамы, размеры стола и предельную массу устанавливаемой детали. Баланс найден.
| Параметр / Характеристика | Одностоечный (тип 6610) | Двухстоечный портал (тип 6625) | Тяжелый портал с ЧПУ (УФ5220) |
|---|---|---|---|
| Размеры рабочей поверхности стола | 1000 × 3000 мм | 2500 × 8000 мм | 2000 × 6000 мм |
| Предельная масса заготовки | 10 тонн | 35 тонн | 50 тонн |
| Статическая жесткость несущей рамы | 20–25 Н/мкм | 55–65 Н/мкм | 70–85 Н/мкм |
| Суммарная мощность шпинделей | 22 кВт | 4 × 30 кВт | 55 кВт (мотор-шпиндель) |
| Максимальная ширина заготовки | До 1600 мм (со свесом) | До 2800 мм (в створе) | До 2300 мм (в створе) |
Технологические режимы резания варьируются в зависимости от этапа обработки и твердости материала заготовки.
| Операция и материал | Инструмент | Скорость v_c, м/мин | Подача f_z, мм/зуб | Глубина a_p, мм |
|---|---|---|---|---|
| Черновое фрезерование СЧ20 (HB 180–210) | Торцевая фреза ⌀315 мм (ВК8) | 120–140 | 0.20–0.25 | 5.0–8.0 |
| Получистовая обработка СЧ25 (HB 200–240) | Торцевая фреза ⌀200 мм (ТТ10К8Б) | 160–190 | 0.12–0.16 | 1.5–2.5 |
| Финишная зачистка направляющих СЧ20 | Фреза с пластинами Wiper ⌀160 мм | 220–260 | 0.04–0.06 | 0.3–0.5 |
| Черновое обдирочное фрезерование стали 45 | Кукурузная фреза ⌀100 мм (Т5К10) | 110–130 | 0.14–0.18 | 4.0–6.0 |
Применение зачистных пластин Wiper при чистовых проходах обеспечивает шероховатость поверхности зеркала направляющих на уровне Ra 0.8–1.2 мкм без финишного шлифования.
Диагностика дефектов, вибраций и аварийных ситуаций
Эксплуатация тяжелых продольно-фрезерных станков требует строгого контроля тепловых режимов, гидродинамической смазки и синхронизации приводов. Своевременная инструментальная диагностика узлов предотвращает катастрофический износ прецизионных направляющих и внезапную поломку дорогостоящих шпиндельных бабок. Технический персонал цеха обязан оперативно выявлять любые отклонения от штатных параметров работы агрегата. Профилактический мониторинг исключает дорогостоящие аварийные простои оборудования. Риски сняты.
Перекос траверсы двухстоечного станка возникает из-за рассинхронизации раздельных вертикальных приводов осей Z1 и Z2. При накоплении рассогласования свыше 0.03 мм возникает механический клин кареток в направляющих колонн. ЧПУ фиксирует ошибку Tracking Error и немедленно отключает приводы. Для предотвращения перекоса сервоприводы синхронизируют по оптическим линейкам с постоянным контролем взаимного смещения в режиме реального времени.
Масляное голодание гидростатических направляющих стола приводит к сухому трению и мгновенному задиру чугуна. Мы контролируем давление в карманах гидростатики с помощью датчиков давления, настроенных на минимальный порог 1.4 МПа. При падении давления насосной станции контроллер ЧПУ блокирует пуск продольной подачи стола.
Автоколебания и резонансные вибрации шпинделя вызывают появление гранености на стенках заготовки и крошение режущих пластин. Интенсивность вибраций устраняют корректировкой частоты вращения фрезы по диаграммам динамической устойчивости Stability Lobe Diagrams. Изменение частоты вращения на 8–12% выводит систему из зоны резонанса без потери технологической производительности.
Регламент технического обслуживания и сдачи станка
Бесперебойная эксплуатация тяжелого продольно-фрезерного комплекса требует неукоснительного выполнения ежесменных регламентов технического надзора и планового сервиса. Грамотное обслуживание сохраняет первоначальную паспортную точность станка на протяжении многих лет непрерывной работы в цехе. Сервисная служба предприятия ведет строгий учет наработки узлов и контролирует состояние смазочных сред. Мы сформировали базовый перечень обязательных контрольных процедур. Контроль обязателен.
- Проверка уровня и рабочего давления масла в контуре гидроразгрузки направляющих стола перед каждым включением агрегата.
- Контроль чистоты защитных телескопических кожухов и очистка зоны оптических линеек от металлической стружки.
- Прогрев подшипниковых узлов шпиндельной бабки на 30% от максимальных оборотов в течение 15 минут перед началом силовой обработки.
- Ежемесячная проверка натяжения ремней и беззазорного зацепления шестерен продольного привода стола.
- Периодический лазерный аудит прямолинейности перемещения стола каждые 6 месяцев с внесением коррекций в память ЧПУ.
Соблюдение регламентов технического надзора продлевает межремонтный ресурс продольно-фрезерного станка и гарантирует микронную точность обработки деталей.