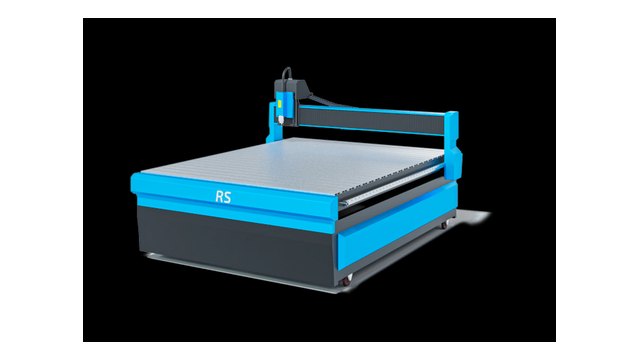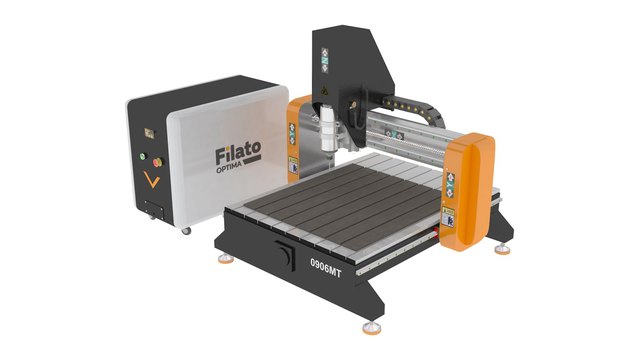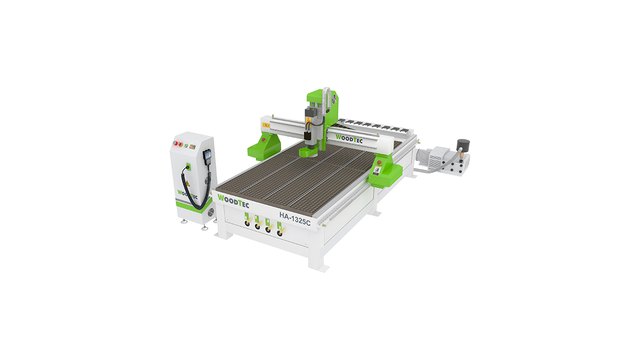
Фрезерные станки портального типа лидируют в промышленной обработке крупногабаритных заготовок, раскрое листовых плит и скоростном 3D-профилировании. Несущая П-образная рама дает высокую статическую жесткость. Консольные станки уступают портальным по виброустойчивости. Это факт. Однако точность деталей зависит от компоновки станины, демпфирования отливки и синхронизации приводов. В нашей инженерной практике мы часто видим последствия ошибок при расчете инерции портала. Неверно подобранные серводвигатели вызывают резонансы. При этом стойкость твердосплавных фрез падает в 2–3 раза. Ниже мы разобрали механику, формулы тягового расчета и критерии подбора рабочего поля под металлы, дерево и композитные материалы.
Кинематические схемы: подвижный портал (Moving Gantry) против подвижного стола (Fixed Gantry)
В современном станкостроении используют две схемы порталов. Выбор компоновки определяет допустимую массу детали, динамику подач и габариты цеховой зоны.
Схема с подвижным порталом (Moving Gantry) базируется на неподвижном столе. Заготовка жестко фиксируется на базовой раме. Портальная арка перемещается вдоль стола по продольной оси Y. Масса подвижных узлов остается постоянной при любом весе заготовки. Это плюс. Станок занимает компактную площадь в цехе. Но при черновой силовой обработке сталей высокая подвижная масса вызывает изгибающие моменты на стойках. Это порождает микровибрации на тяжелых режимах резания.
Компоновка с неподвижным порталом и подвижным столом (Fixed Gantry) строится на монолитной П-образной арке. Стол с закрепленной деталью перемещается по оси Y под шпинделем. Жесткость шпиндельного узла возрастает в 3–5 раз. Стойки арки не испытывают переменных инерционных сдвигов. Такая кинематика обеспечивает квалитеты точности IT6–IT7 и шероховатость Ra 0.4–0.8 мкм при фрезеровании чугунных отливок, титана и закаленной штамповой стали. Однако станок требует вдвое больше места по длине, а тяжелая заготовка свыше 2 тонн снижает рабочие ускорения.
Сравнение характеристик базовых компоновок
| Параметр сравнения | Подвижный портал (Moving Gantry) | Подвижный стол (Fixed Gantry) |
|---|---|---|
| Занимаемая площадь цеха | Минимальная (равна длине стола + вылет кареток) | Удвоенная (требует ход стола вперед и назад) |
| Влияние массы детали на динамику | Отсутствует (масса заготовки лежит на станине) | Прямое (тяжелая деталь снижает рабочие ускорения) |
| Статическая жесткость по оси Z | Средняя (15–35 Н/мкм в зависимости от сечения балки) | Высокая (60–120 Н/мкм на литых чугунных опорах) |
| Максимальная скорость перемещений | До 35–60 м/мин на косозубых рейках | До 20–30 м/мин на прецизионных ШВП |
| Достижимый квалитет точности | IT8–IT9 (раскрой и модельная обработка) | IT6–IT7 (прецизионная силовая металлообработка) |
| Целевые материалы и задачи | Алюминиевые плиты, композиты, дерево, пластик | Стальные поковки, чугунное литье, пресс-формы |
Материаловедение станины: чугун СЧ25, полимербетон и сварная сталь
Станина принимает силы резания и гасит вибрации от прерывистого контакта зубьев фрезы. Свойства материала определяют долговременную стабильность геометрии оборудования.
Серый чугун марки СЧ25 (аналог GG25 по DIN 1691) служит базовым материалом для металлообрабатывающих станков. Пластинчатый графит внутри чугуна эффективно рассеивает механическую энергию. Коэффициент демпфирования чугуна превосходит углеродистую сталь в 4.5 раза. После черновой обработки отливки отжигают при температуре 550–600 °C с медленным охлаждением в печи. Эта термообработка снимает остаточные напряжения и защищает направляющие от коробления при многолетней работе в условиях переменных цеховых нагрузок.
Минеральное литье на базе эпоксидной смолы и гранитного щебня гасит вибрации в 8–10 раз эффективнее серого чугуна. Теплопроводность полимербетона в 20 раз ниже стали. Разница колоссальная. Низкая теплопроводность предотвращает дрейф нулевой точки станка при суточных колебаниях температуры в цехе. Мы советуем полимербетон для скоростных чистовых центров, где необходима микронная точность позиционирования.
Сварные рамы из толстостенных стальных труб прямоугольного сечения ставят на раскроечные станки. Конструкция дает высокую жесткость на изгиб при умеренной себестоимости. Но сварка создает остаточные напряжения до 250 МПа. Металл ведет. Без отжига сварную станину искривит через несколько месяцев. Заводской цикл требует выдержки рамы в печи при 620–650 °C в течение 4–8 часов с обязательной последующей вибростабилизацией перед чистовым фрезерованием базовых площадок под рельсы.
Подобрать оборудование под вашу задачу
Механика привода продольной оси: рейка, ШВП и вращающаяся гайка
Выбор привода продольной оси определяет точность, допустимую скорость и ресурс механических передач.
Шарико-винтовая передача (ШВП) дает максимальную кинематическую точность благодаря преднатягу сдвоенных гаек. Но при длине хода свыше 2000 мм длинный винт провисает под собственным весом. При разгоне винт попадает в зону критического резонанса, разбивая опорные подшипники. Скорость падает. Критическую частоту вращения винта $n_{cr}$ находят по формуле: $n_{cr} = 1.2 \cdot 10^8 \cdot (d_2 / L^2) \cdot \beta_k$. В формуле параметр $d_2$ означает внутренний диаметр резьбы в миллиметрах, $L$ задает рабочую длину между опорами в миллиметрах, а $\beta_k = 2.24$ выражает жесткое закрепление обоих концов винта в радиально-упорных опорах. Если длина хода превышает 2500 мм, конструкторы ставят неподвижный винт и вращающуюся гайку. Вращающаяся гайка устраняет биение винта и позволяет развивать скорость подачи до 35 м/мин.
Косозубая рейка с модулем m=1.5–3.0 и закалкой зубьев до 56–60 HRC незаменима на длинных столах от 2.5 до 30 метров. Косой зуб увеличивает коэффициент перекрытия и плавность хода. Для устранения люфта в зацеплении мы ставим шестерни с пружинным преднатягом либо применяем электронную систему Master-Slave с двумя встречно работающими сервомоторами на общей рейке.
Синхронизация приводов портала (Gantry Sync) и компенсация перекосов
Односторонний привод широкого портала неизбежно ведет к заклиниванию кареток и угловому перекосу балки. Промышленные станки всегда комплектуют синхронным приводом Dual Drive по обеим сторонам оси Y.
ЧПУ управляет двумя сервомоторами через независимые программные контуры обратной связи. На левой и правой стороне станины закреплены раздельные оптические линейки. При включении процедура выхода в ноль находит индивидуальные референтные метки обоих бортов. Контроллер вычисляет угловой сдвиг балки и корректирует положение ведомого двигателя, обеспечивая строгую перпендикулярность к оси X с жестким допуском до 0.01 мм на метр ширины.
Во время скоростной фрезеровки алгоритм Cross-Coupled Control непрерывно устраняет динамическое отставание сервомоторов. При превышении аварийного порога рассогласования в 0.05 мм система мгновенно отключает приводы. Останов мгновенный. Это спасает балку от скручивания и предотвращает выкрашивание шариков в каретках.
Инженерный расчет момента сервопривода и динамики портала
Тяговое усилие и крутящий момент двигателей оси Y рассчитывают по суммарной массе портала, силам резания и заданному ускорению.
Полное тяговое усилие разгона $F_{тяг}$ определяют уравнением: $F_{тяг} = m \cdot a + \mu \cdot m \cdot g + F_z$. Величина $m$ означает массу портала со шпинделем и каретками в килограммах. Параметр $a$ выражает рабочее ускорение в м/с². Коэффициент трения в роликовых направляющих качения составляет $\mu = 0.004$. Ускорение свободного падения равно $g = 9.81$ м/с². Осевая составляющая силы фрезерования равна $F_z$ в Ньютонах.
Крутящий момент на валу двигателя рассчитывают по зависимости: $M_{дв} = (F_{тяг} \cdot D_0) / (2 \cdot i \cdot \eta \cdot k_{priv})$. Здесь делительный диаметр шестерни равен $D_0$, передаточное отношение редуктора составляет $i$, КПД редуктора равен $\eta = 0.94$, а множитель $k_{priv} = 2$ распределяет тягу на два мотора оси Y.
Выполним практический расчет для портала массой 450 кг при скоростном фрезеровании алюминия Д16Т. Задаем ускорение $a = 5$ м/с² (0.51 G), силу резания $F_z = 800$ Н, диаметр шестерни $D_0 = 0.04$ м и передаточное число $i = 10$. Тяговое усилие составляет: $F_{тяг} = 450 \cdot 5 + 0.004 \cdot 450 \cdot 9.81 + 800 = 2250 + 17.66 + 800 = 3067.66$ Н. Крутящий момент одного сервомотора равен: $M_{дв} = (3067.66 \cdot 0.04) / (2 \cdot 10 \cdot 0.94 \cdot 2) = 3.26$ Нм. С коэффициентом запаса 1.5 номинальный момент сервопривода должен составлять не менее 4.9 Нм. Пиковый момент выше. Под эти условия подходит серводвигатель мощностью 1.5 кВт с номиналом 3000 об/мин.
Критерии подбора типоразмера рабочего поля
Размеры зоны обработки выбирают под габариты заготовок, раскройные карты и технологический запас под смену фрез.
| Типоразмер поля, мм | Конструктивное исполнение | Оптимальный тип привода | Основное производственное назначение |
|---|---|---|---|
| 600×900 (0609) | Литая чугунная станина, Fixed Gantry | ШВП класса C3 / C5 по всем осям | Ювелирная гравировка, электроды, клише, мелкие пресс-формы |
| 1300×2500 (1325) | Сварная стальная термообработанная станина | Косозубая рейка m=1.5–2.0 по X/Y, ШВП по Z | Раскрой листов фанеры, МДФ, акрила, композитных панелей АКП |
| 2000×3000 (2030) | Тяжелая коробчатая ферма с отжигом | Косозубая рейка m=2.0 с преднатягом | Обработка алюминиевых плит, стеклопластиков, модельных пластиков |
| 2000×4000 (2040) | Модульная рамная база с вибростабилизацией | Шестерня-рейка m=2.5–3.0, Dual Drive | Судостроение, фасадные кассеты, авиационные панели, длинномерный профиль |
При выборе поля технологи учитывают краевые зоны стола. Реальный ход суппорта по осям X и Y должен превышать габарит листа на 100–150 мм. Этот запас гарантирует свободный выход фрезы за контур детали, замер длины инструмента калибратором и парковку магазина автосмены оправок (ATC).
Регламенты пусконаладки, допуски по ГОСТ и диагностика
Приемку и юстировку портального станка ведут по нормам ГОСТ 27843-88, ГОСТ 18097-93 и стандартам ISO 230-1, ISO 230-2.
- Контроль прямолинейности и параллельности направляющих. Замер выполняют автоколлиматором или лазерным интерферометром. Отклонение на длине 2000 мм не должно превышать 0.015 мм для класса точности П и 0.008 мм для класса В.
- Проверка взаимной перпендикулярности осей X и Y. Измерение проводят по гранитному угольнику класса 00 или системой Renishaw Ballbar QC20-W. Осевой перекос портала не должен превышать 0.012 мм на плече 500 мм.
- Юстировка плоскостности вакуумного стола. Отклонение плоскости убирают чистовым фрезерованием жертвенного слоя прямо на станке летучей фрезой большого диаметра.
При возникновении вибраций диагностику начинают с проверки затяжки клиньев, контроля люфта в редукторах и замера радиального биения шпинделя, норма которого составляет до 0.003 мм.
Чек-лист для производственного цеха перед запуском портального станка
- Фундамент и виброизоляция: монолитная железобетонная плита толщиной от 250 мм с демпферным швом по периметру от внешних цеховых вибраций.
- Параметры электросети: трехфазное напряжение 380 В ±5% через стабилизатор и заземление с сопротивлением контура до 4 Ом.
- Пневматическая магистраль: подвод сухого воздуха под давлением 6–8 бар с точкой росы до +3 °C для пневмоцилиндров зажима оправок и продувки линеек.
- Аспирация: рукавный стружкоотсос производительностью от 3500–5000 м³/ч для непрерывного удаления пыли и стружки.
- Регламент смазки: заправка централизованной импульсной станции маслом вязкостью ISO VG 68 или литиевой смазкой класса NLGI 2.