Введение: технологическое значение и контекст применения
Настольные фрезерные комплексы с ЧПУ занимают отдельный сегмент в приборостроении. Станки востребованы при изготовлении прототипов плат, корпусов из сплава Д16Т, матриц, элементов точной механики. Рабочая зона установок лежит в диапазоне от 130×90 мм до 400×400 мм. Масса станка составляет от 15 до 250 кг.
Переход к ЧПУ диктуется жесткими допусками. Требуется повторяемость контура в пределах 0,02–0,05 мм. Однако малые габариты создают иллюзию простоты. На деле снижение массы остова снижает собственную частоту колебаний. Силовая обработка вызывает автоколебания фрезы. И это приводит к сколам твердосплавных кромок и браку деталей.
В нашей инженерной практике подбор настольного фрезера требует строгого баланса параметров. Необходим расчет динамической жесткости, выбор приводов и шпиндельного узла. Причем ошибки механики нельзя компенсировать программными смещениями в коде ЧПУ.
Классификация, конструктивные схемы и стандарты (ГОСТ/DIN/ISO)
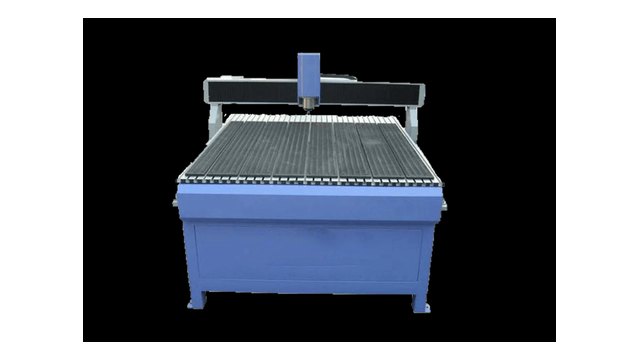
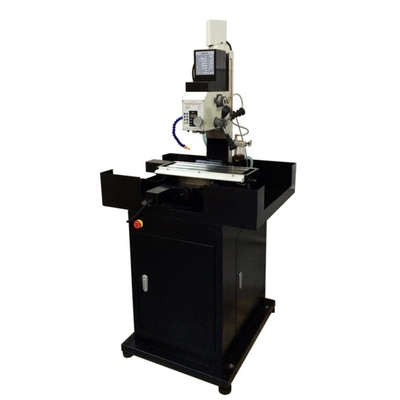
По кинематике настольные фрезерные станки делятся на две базовые группы. Первая группа использует подвижный портал (схема Gantry). Вторая группа построена на неподвижном портале с подвижным столом (схема C-frame). Выбор схемы определяет удельную жесткость технологической системы СПИД.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
Геометрическая точность станков нормируется стандартами ГОСТ 22267-76, ГОСТ 8-82, ISO 230-1 и DIN 8615. Для станков нормального класса точности Н радиальное биение конуса шпинделя не должно превышать 0,010 мм. Для повышенного класса П допуск составляет не более 0,005 мм.
Сравнение кинематических схем: подвижный портал против подвижного стола (P1)
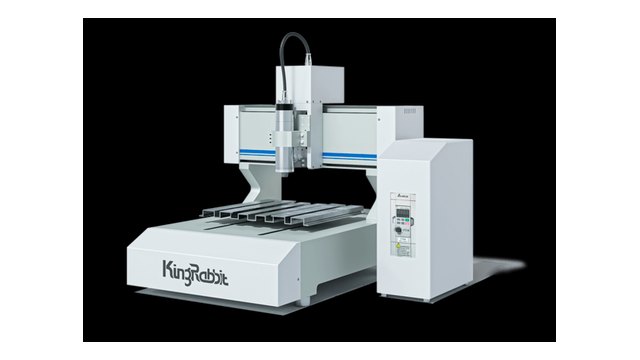
Схема с подвижным порталом обеспечивает минимальную площадь основания при широком рабочем поле. По оси Y перемещается вся П-образная портальная балка вместе с узлами X и Z. Масса подвижного узла достигает 15–45 кг. Такая компоновка подходит для раскроя листовых пластиков, текстолита FR-4, модельного воска и дерева. Но консольное закрепление боковых стоек дает упругий прогиб при боковых усилиях резания Fy.
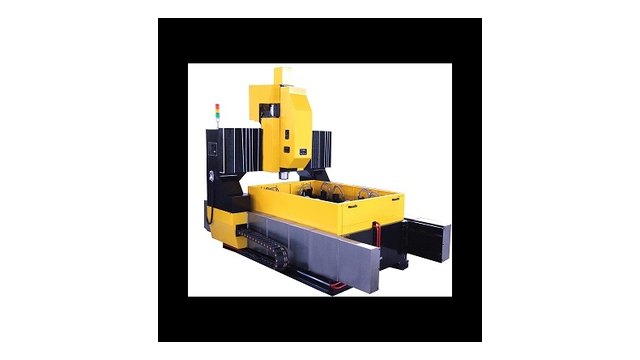
Схема с неподвижным порталом и подвижным столом базируется на монолитной замкнутой станине. Портал жестко прикручен к плите и зафиксирован коническими штифтами. По оси Y ходит только координатный стол с заготовкой. Масса подвижной каретки стабильна при любой высоте Z. Это повышает статическую жесткость рамы на 250–400% по сравнению с подвижным порталом. И такая компоновка обязательна для силовой фрезеровки дюралюминия Д16Т, латуни ЛС59-1, бронзы БрАЖ9-4 и сталей.
Материалы несущих конструкций: профиль, полимергранит, чугун (P2)
Конструкционный алюминиевый профиль сечением 2020, 2040, 4080 или 60120 служит основой для недорогих настольных станков. Сплавы 6063-T5 и 6061-T6 имеют модуль упругости E = 69–71 ГПа. Ограничение профиля заключается в низком коэффициенте внутреннего демпфирования (eta = 0,0002) и податливости пазовых сухарей. При прерывистом резании легкая рама резонирует, передавая вибрации на режущую кромку.
Литой серый чугун СЧ20 и СЧ25 имеет модуль упругости E = 115–130 ГПа. Коэффициент демпфирования чугуна (eta = 0,003–0,005) в 15–20 раз превосходит показатели алюминия. Отливки проходят цикл термостарения для снятия внутренних напряжений. Чугунная станина гасит вынужденные колебания, добавляет массу станку и держит заводскую геометрию десятилетиями.
Синтетический гранит (эпоксидный полимербетон с фракциями щебня 0,1–10 мм) демонстрирует коэффициент демпфирования eta = 0,02–0,03. Это в 5–8 раз выше чугуна. Полимергранит гасит микроудары при скоростной обработке микроинструментом тоньше 1 мм. Материал не ржавеет от СОЖ и отличается низкой теплопроводностью.
Механические узлы: направляющие и приводы подач (P3)
В узлах подач используют цилиндрические валы на опоре (SBR/TBR) или профильные рельсы (MGN, HGR). Валы SBR12–SBR20 работают с разрезными шариковыми втулками. Точечный контакт шариков с незакаленным валом и радиальный зазор до 0,03–0,06 мм приводят к перекосу кареток. При фрезеровании металлов это вызывает волнистость обработанной стенки.
Профильные рельсы классов H и P (MGN12/MGN15 и HGR15/HGR20) имеют дорожки качения типа Gothic Arch с четырьмя точками контакта. Рельсы воспринимают одинаковые нагрузки во всех плоскостях. Заводской преднатяг классов ZF или Z0/ZA полностью устраняет зазоры в сопряжении.
Для привода осей бюджетные граверы оснащаются винтами Tr8×8 с полимерными или латунными гайками. Трение скольжения вызывает быстрый нагрев винта, износ резьбы и появление люфта до 0,10–0,18 мм. Прецизионные шарико-винтовые передачи (ШВП) 1204 и 1605 классов C7 и C5 дают КПД выше 90%. Преднатяг гайки гарантирует повторяемость позиционирования в пределах 0,005–0,010 мм.
Шпиндельные узлы: коллекторные моторы против бесколлекторных систем (P4)
Шпиндель определяет скорость резания и чистоту поверхности детали. Коллекторные моторы постоянного тока мощностью 300–500 Вт имеют ресурс щеток 300–600 часов. На оборотах выше 10 000 об/мин щеточный узел перегревается, вызывая тепловой увод вала. Радиальное биение конуса ER11 у дешевых моторов достигает 0,03–0,05 мм. При работе микрофрезой диаметром 1,5 мм такое биение ломает зубья инструмента.
Трехфазные высокоскоростные мотор-шпиндели 0,8–1,5 кВт с инвертором VFD не имеют трущихся контактов. В шпинделях водяного или воздушного охлаждения стоят радиально-упорные подшипники класса ISO P4 (7002C, 7000C). Радиальное биение конуса ER11 не превышает 0,003–0,005 мм. Стабильный момент на скоростях 6000–24000 об/мин позволяет чисто фрезеровать пластик, дюралюминий и латунь.
Инженерные расчеты, формулы и физические принципы работы
Расчет настольного фрезерного станка опирается на формулы теории упругости, динамики станков и теории резания металлов.
1. Расчет упругого прогиба портальной балки
Радиальная сила резания Fy передается через каретку оси Z на середину портальной балки. Для балки на двух жестких опорах статический прогиб f рассчитывается по формуле:
f = (F_y L3) / (48 E * J)Параметры формулы:
F_y: радиальная составляющая силы резания (Н);L: расстояние между каретками портала (мм);E: модуль упругости материала балки (МПа);J: осевой момент инерции сечения балки (мм⁴).
Для прямоугольной полой трубы с внешними размерами B × H и толщиной стенки t момент инерции вычисляется так:
J = (B H3 - (B - 2t) (H - 2t)3) / 12Сравним две балки длиной L = 400 мм при силе резания Fy = 150 Н (черновая фрезеровка Д16Т фрезой 6 мм):
- Вариант А (алюминиевый профиль 6060, E = 70000 МПа, сечение 40×80 мм, Jx = 380000 мм⁴):
f_al = (150 4003) / (48 70000 380000) = 0,0075 мм (7,5 мкм). - Вариант Б (чугунная отливка СЧ20, E = 120000 МПа, сечение 60×100 мм, Jx = 1450000 мм⁴):
f_fe = (150 4003) / (48 120000 1450000) = 0,0011 мм (1,1 мкм).
Чугунная балка снижает упругий прогиб почти в 7 раз. И это исключает дробление фрезы.
2. Расчет минутной подачи и окружной скорости резания
Скорость резания vc (м/мин) и минутная подача Vf (мм/мин) рассчитываются по формулам:
v_c = (pi D n) / 1000 V_f = f_z z nЗдесь параметр D задает диаметр фрезы в мм. Переменная n обозначает обороты шпинделя в минуту. Величина fz определяет подачу на один зуб в мм, а индекс z указывает число режущих зубьев.
Для фрезерования Д16Т двухзаходной фрезой D = 4 мм на частоте n = 18000 об/мин с подачей fz = 0,025 мм/зуб получаем:
- Скорость резания:
v_c = (3.1416 4 18000) / 1000 = 226,2 м/мин. - Минутная подача:
V_f = 0,025 2 18000 = 900 мм/мин.
3. Расчет критической скорости винта ШВП
Для предотвращения биения винта рабочая частота n не должна превышать 80% от критической частоты n_kr:
n_kr = 1.2 108 (k_f * d_0) / l_s2В формуле параметр d0 обозначает диаметр тела винта по впадинам (13 мм для ШВП 1605). Длина винта между опорами ls составляет 500 мм. Коэффициент закрепления kf равен 2,23 для схемы с жесткими опорами с двух сторон.
Расчет для винта 1605 длиной 500 мм:
n_kr = 1.2 108 (2.23 13) / 5002 = 13915 об/мин n_max = 0.8 13915 = 11132 об/минПри шаге винта 5 мм скорость холостого хода достигает 55,6 м/мин. Механика ШВП имеет запас по скорости.
Пошаговые регламенты настройки, монтажа и эксплуатации
Точность обработки зависит от геометрической юстировки узлов станка.
Регламент 1: Юстировка ортогональности осей XY и XZ (ГОСТ 22267-76)
- Подготовка базы. Закрепить на столе поверочный гранитный угольник УП класса 0 с допуском угла 2 мкм на 100 мм.
- Монтаж индикатора. Установить индикатор ИЧ-10 или ИРБ с ценой деления 0,002 мм на корпус шпинделя через стойку. Подвести щуп к полке угольника вдоль X.
- Прокатка по оси X. Переместить ось X на 200 мм. Добиться нулевого отклонения стрелки на краях хода смещением угольника. Зажать угольник прихватами.
- Прокатка по оси Y. Перевести щуп индикатора на смежную грань угольника. Переместить портал или стол по Y на 200 мм.
- Контроль отклонения. Отклонение стрелки фиксирует перекос осей. Допуск по ГОСТ 22267-76 составляет не более 0,015 мм на длине 200 мм.
- Юстировка. Ослабить болты стойки портала. Микрометрическим винтом устранить перекос. Затянуть крепеж М6 динамометрическим ключом с моментом 9,5 Н·м.
Регламент 2: Измерение биения шпинделя
- Очистить посадочный конус шпинделя спиртом и салфеткой.
- Зажать в патрон ER11 контрольную оправку диаметром 6,000 мм с биением до 0,5 мкм.
- Затянуть гайку ER11 ключом с моментом 25 Н·м.
- Подвести щуп индикатора ИРБ к оправке на удалении 5 мм от гайки.
- Повернуть вал шпинделя вручную на 360 градусов. Зафиксировать биение у торца (норма: не более 0,004 мм).
- Сместить щуп на вылет 50 мм. Зафиксировать биение на плече (норма: не более 0,008 мм).
- Приложить осевую нагрузку 100 Н к торцу вала. Проверить осевой люфт подшипников (норма: до 0,002 мм).
Методика тестовой фрезеровки по ГОСТ 22267-76 (P5)
Для комплексного теста точности фрезеруют образец из плиты Д16Т размером 100×100×15 мм. Программа режет внешний квадрат 80×80 мм, круглый карман диаметром 40 мм и четыре угловых отверстия диаметром 6 мм.
После остывания заготовки выполняют замеры микрометром МК-100 и нутромером НИ-50:
- Разность диагоналей квадрата: не более 0,020 мм.
- Овальность кармана: отклонение круглости в четырех плоскостях не более 0,010 мм. Превышение указывает на люфт винта ШВП.
- Ступенька на стенке: перепад при встречно-попутных проходах не более 0,005 мм при шероховатости Ra <= 1,6 мкм.
Сравнительные таблицы параметров и режимов
Ниже собраны справочные таблицы для подбора узлов станка и режимов фрезерования.
Таблица 1: Сравнение материалов станин мини-станков
| Материал станины | Плотность rho, кг/м³ | Модуль упругости E, ГПа | Коэффициент демпфирования eta | КТР alpha, 10⁻⁶/K | Предельная глубина резания по Д16Т, мм |
|---|---|---|---|---|---|
| Алюминиевый профиль 6060-T6 | 2700 | 69–70 | 0,0002 | 23,4 | 0,3–0,8 |
| Конструкционная сталь 20 (сварная) | 7850 | 205–210 | 0,0010 | 11,5 | 1,0–2,0 |
| Серый чугун СЧ20 (литой) | 7200 | 115–125 | 0,0045 | 10,5 | 2,0–4,5 |
| Полимергранит (эпоксидный) | 2300–2400 | 35–45 | 0,0250 | 12,0 | 1,5–3,5 |
Таблица 2: Сравнение линейных направляющих
| Тип направляющей | Класс точности | Радиальный люфт, мм | Динамическая грузоподъемность C, кН | Срок службы до потери точности, ч | Рекомендованное применение |
|---|---|---|---|---|---|
| Цилиндрический вал на опоре SBR16 | Нормальный | 0,030–0,070 | 0,85 | 800–1200 | Дерево, пластик, пенопласт |
| Профильный рельс MGN12H (HIWIN) | H (высокий) | 0,000 (натяг ZF/Z0) | 3,80 | 8000–12000 | Печатные платы, гравировка латуни |
| Профильный рельс HGR15R (HIWIN) | H / P (прециз.) | 0,000 (натяг ZA) | 11,38 | 15000–20000 | Силовая фрезеровка дюрали и стали |
Таблица 3: Режимы резания для мини-станков со шпинделем 1,5 кВт (ER11)
| Материал заготовки | Инструмент (твердый сплав K200/K44) | Обороты n, об/мин | Скорость резания vc, м/мин | Подача на зуб fz, мм/зуб | Глубина ap, мм | Ширина ae, мм | Охлаждение |
|---|---|---|---|---|---|---|---|
| Д16Т / 6061-T6 | Фреза концевая 1-заходная D 3,175 мм | 18000 | 180 | 0,025 | 0,8–1,2 | 3,175 | Масляный туман (MQL) |
| Д16Т / 6061-T6 | Фреза концевая 3-заходная D 6,0 мм | 14000 | 264 | 0,035 | 1,5–2,5 | 2,000 | Масляный туман (MQL) |
| Латунь ЛС59-1 | Фреза концевая 2-заходная D 4,0 мм | 16000 | 201 | 0,018 | 0,6–1,0 | 2,000 | Воздух / MQL |
| Текстолит FR-4 | Кукуруза (алмазная насечка) D 2,0 мм | 22000 | 138 | 0,015 | 2,0 (на проход) | 2,000 | Пылеудаление |
| Полиацеталь (POM) | Фреза 1-заходная полированная D 4,0 мм | 15000 | 188 | 0,050 | 2,5–4,0 | 4,000 | Сжатый воздух |
Типичные ошибки, аварийные ситуации и методы диагностики
Практика выявила набор типичных неполадок при наладке и работе компактных станков.
1. Пропуск шагов шаговыми двигателями Open-Loop
Симптомы: Смещение нулевой точки детали по X или Y на 0,5–3 мм во время выборки кармана. Характерный стук мотора при быстром позиционировании.
Причины: Избыточное ускорение в настройках контроллера (120,121 в GRBL или параметры Motor Tuning в Mach3). Перегрев силовых чипов драйвера (A4988, DRV8825, TB6600) из-за завышенного опорного напряжения Vref. Подклинивание гайки ШВП от перекоса или стружки.
Устранение: Уменьшить ускорение до 150–300 мм/с². Настроить подстроечником Vref номинальный фазный ток на уровне 70–80% от максимума мотора. Установить шаговые двигатели с энкодером (Closed-Loop) серий NEMA 17/23 и драйверы HBS57 для контроля рассогласования шагов.
2. Тепловой увод шпинделя с воздушным охлаждением
Симптомы: Увеличение глубины фрезерования по оси Z на 0,03–0,08 мм через час непрерывного резания.
Причины: Нагрев вала шпинделя и подшипников до температуры 55–65°C.
Устранение: Применять шпиндели с жидкостным охлаждением и циркуляцией через чиллер CW-3000/CW-5000 с температурой воды 20–24°C. Прогревать шпиндель на средних оборотах 15 минут перед чистовыми проходами.
3. Поломка твердосплавных граверов и микрофрез
Симптомы: Слом кончика гравера при первом касании заготовки или через секунды после врезания.
Причины: Грязь в конусе цанги ER11, биение вала, вертикальное врезание по Z с избыточной подачей вместо наклонного врезания по спирали.
Устранение: Продувать цанговый патрон сжатым воздухом перед установкой фрезы. Программировать в CAM винтовое или наклонное врезание с углом 1,5–2,5°. Проверить осевой люфт винта оси Z индикатором ИЧ-10.
Чек-лист для производственного цеха и выводы
При приемке нового станка или запуске серийной партии деталей выполните базовые контрольные проверки.
Контрольный чек-лист приемки и обслуживания мини-ЧПУ
- [ ] Проверка момента затяжки рамы: контроль динамометрическим ключом болтов портала, опор ШВП и рельсов.
- [ ] Смазка кареток: шприцевание консистентной смазкой Mobilux EP2 через масленки кареток до выхода свежего состава из уплотнений.
- [ ] Контроль шпинделя: замер радиального биения оправки на вылете 50 мм (допуск до 0,006 мм).
- [ ] Плоскостность стола: прокатка индикатором ИЧ-10 по столу с шагом 50 мм (отклонение до 0,03 мм на длине 300 мм).
- [ ] Тест кнопки E-Stop: проверка отключения питания драйверов и шпинделя при нажатии грибка аварийной остановки.
- [ ] Повторяемость концевиков: проверка выхода в ноль (Homing) индуктивными датчиками LJ12A3 с разбросом до 0,005 мм.
Выбор настольного фрезерного станка с ЧПУ зависит от обрабатываемых материалов и требуемой точности деталей. Для печатных плат и пластика подходит схема с подвижным порталом на рельсах MGN12 со шпинделем 0,8 кВт. Для силовой фрезеровки дюралюминия Д16Т, латуни и бронзы мы рекомендуем неподвижный портал с подвижным столом на чугунной станине, рельсы HGR15, ШВП 1605 класса C5 и трехфазный шпиндель мощностью 1,5 кВт.