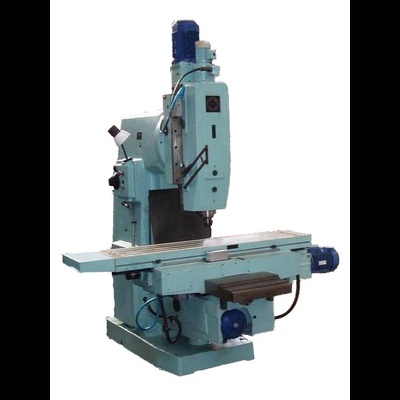
Открытие механического участка требует строгого инженерного расчета и выверенной финансовой модели. Наш практический опыт подтверждает: детальный бизнес план цеха чпу металлообработки защищает предприятие от кассовых разрывов. Рынок металлообработки растет. Но ошибки в расчете себестоимости приводят к убыткам. Мы рекомендуем начинать проект с глубокого аудита спроса на токарные и фрезерные работы в вашем регионе. Системный инженерный подход объединяет подбор жесткого станочного парка, подготовку силовой инфраструктуры и расчет машинного часа.
Технологический регламент: запуск участка на станках с ЧПУ требует одновременного ввода станочного парка, компрессорной станции, системы подготовки инструмента и метрологического поста с термостабилизацией по ГОСТ 8.050-73.
Выбор рыночной ниши и позиционирование цеха металлообработки
Выбор производственного профиля определяет структуру инвестиций, конфигурацию станочного парка и организацию технологических цепочек. В современном машиностроении конкурируют три базовые модели: контрактная серийная обработка по чертежам заказчика, опытное прототипирование и выпуск собственной номенклатуры продукции. Наш опыт доказывает надежность контрактной модели на средних сериях деталей. Но для устойчивого старта необходим аудит портфеля региональных заказчиков.
В контрактной серийной обработке долгосрочные договоры гарантируют прогнозируемый денежный поток. Предприятия нефтегазового сектора, агропромышленного комплекса, горнодобывающей отрасли и транспортного машиностроения постоянно размещают заказы. Заводам требуются фланцы, штуцеры, корпуса редукторов, валы и гидрораспределители. И наш системный поиск заказов на металлообработку b2b строится на прямых контактах с главными технологами, участии в тендерах и работе на отраслевых биржах субконтрактации.
| Бизнес-модель цеха | Размер партии деталей | Требования к станкам и оснастке | Рентабельность и специфика |
|---|---|---|---|
| Контрактная серийная обработка | Средние и крупные серии (100–5000 шт.) | Высокая повторяемость, 3-осевые VMC и токарные ЧПУ с приводным блоком | Маржинальность 20–35%, стабильный прогнозируемый денежный поток |
| Опытное прототипирование | Штучные детали и мелкие серии (1–20 шт.) | 5-осевые обрабатывающие центры, модульная универсальная оснастка | Маржинальность 45–70%, высокая трудоемкость CAM-программирования |
| Собственная продукция (оснастка, пресс-формы) | Мелкосерийное специализированное производство | Прецизионные ОЦ, электроэрозия, круглая и плоская шлифовка | Маржинальность 40–60%, длительный цикл коммерческой реализации |
| Узкая специализация (гидравлика, спецкрепеж) | Крупносерийный выпуск типовых изделий (от 2000 шт.) | Автоматы продольного точения, прутковые податчики (барфидеры) | Маржинальность 18–28%, минимальное время переналадки на партию |
При изготовлении опытных образцов требуются глубокие знания CAM-систем и частая переналадка. Написание управляющих программ для сложных штучных изделий занимает дни. Однако маржинальность нестандартных заказов достигает 70%. И поэтому мы рекомендуем комбинировать серийные контракты с разовыми сложными проектами.
- Контрактная серийная обработка корпусных деталей и тел вращения;
- Мелкосерийное прототипирование для приборостроения и робототехники;
- Производство элементов промышленной гидравлики и штамповой оснастки;
- Финишная механическая обработка литых заготовок и поковок.
Подбор первичного станочного парка и вспомогательного оборудования
Подбор станочного парка определяет номенклатуру деталей, кинематическую гибкость участка и точность механической обработки. Базовый комплект оборудования закрывает до 85% потребностей локального рынка в токарной и фрезерной обработке конструкционных сталей, нержавеющих сплавов и цветных металлов. Мы рекомендуем формировать производственную ячейку из двух основных станков с ЧПУ, заготовительного поста и компрессорной станции. Такая компоновка гарантирует автономность цеха.
Во фрезерной группе ключевую позицию занимает вертикальный обрабатывающий центр VMC с перемещениями по осям 800×500×500 мм. Станок с шпиндельным конусом BT40, частотой вращения до 10 000–12 000 об/мин и магазином на 24 инструмента обрабатывает плиты, кронштейны и фланцы. А для тел вращения мы закладываем токарно-револьверный станок с ЧПУ, оснащенный приводным инструментом стандартов BMT55 или VDI30 и управляемой осью C. Это позволяет выполнять точение, фрезерование лысок, выборку пазов и нарезание радиальной резьбы за одну установку.
| Оборудование участка | Технические параметры и стандарты | Назначение в технологической цепочке | Стоимость (USD) |
|---|---|---|---|
| Фрезерный ОЦ (VMC 850) | Ходы 800×500×500 мм, BT40, шпиндель 11/15 кВт, ЧПУ Fanuc/Siemens | 3-осевая обработка корпусных деталей, плит, форм и фланцев | 48 000 – 72 000 |
| Токарный ЧПУ с приводным блоком | Патрон 210 мм, РМЦ 500 мм, револьвер BMT55 на 12 позиций, C-ось | Токарно-фрезерная обработка тел вращения за один установ | 42 000 – 65 000 |
| Ленточнопильный полуавтомат | Гидравлический прижим, резка круга до 280 мм, полотно M42 | Раскрой сортового проката и поковок в заданный размер | 4 500 – 7 000 |
| Винтовой компрессор с осушителем | Давление 10 бар, подача 1.2 м³/мин, ресивер 500 л, класс ISO 8573-1 | Подготовка осушенного сжатого воздуха с точкой росы +3 °C | 3 800 – 6 200 |
| Кран-балка / кран-укосина | Грузоподъемность 1.0–2.0 т, электрический тельфер, радиопульт | Установка заготовок, тисков и смена станочных патронов | 3 500 – 6 000 |
На заготовительном участке работает ленточнопильный полуавтомат с гидравлическим управлением. Пила режет прутки и трубы с минимальным припуском. И винтовой компрессор с рефрижераторным осушителем непрерывно питает пневмосистему станков. Чистый сухой воздух защищает пневмоцилиндры смены инструмента и оптические линейки от поломок.
Грамотный подбор станков с чпу для малого бизнеса учитывает жесткость чугунной станины и кинематику направляющих. Для силовой резки сталей подходят массивные направляющие скольжения. А для скоростной обработки алюминия служат роликовые направляющие качения. При этом кран-балка грузоподъемностью до 2 тонн ускоряет монтаж тяжелых заготовок на рабочий стол фрезерного центра.
Подобрать оборудование под вашу задачу
Требования к производственному помещению и инженерной инфраструктуре
Качественное помещение под цех металлообработки требования к которому регламентированы строительными нормами, обеспечивает паспортную точность оборудования. Для участка из двух-трех станков с ЧПУ необходима площадь 150–300 м² с выделенными зонами складирования проката, заготовительного раскроя, механообработки и контроля ОТК. Высота потолков от 4.5 метров обязательна для монтажа кран-балки. Мы рекомендуем заранее закладывать запас площади под расширение производства.
На полы цеха приходятся тяжелые статические нагрузки от станков и динамические вибрации резания. Мы монтируем беспылевой пол с армированной бетонной плитой толщиной 150–200 мм и корундовым топпингом. Прочность покрытия составляет 3–5 т/м². Под прецизионные станки заливается виброизолированный фундамент с демпферными швами по ГОСТ 18097-93. Это исключает передачу вибраций от соседней ленточной пилы на прецизионный шпиндель фрезерного центра.
| Инженерная система | Нормативные параметры цеха | Регулирующий стандарт | Производственная функция |
|---|---|---|---|
| Электроснабжение | 3 фазы 380 В (±5%), 50 Гц, мощность 50–70 кВт, категория II/III | ПУЭ 7-е издание | Питание шпинделей, сервоприводов и насосных станций СОЖ |
| Защитное заземление | Замкнутый контур, сопротивление $R \le 4 ext{ Ом}$ | ПУЭ п. 1.7.101 | Защита плат ЧПУ от пробоев и сброс высокочастотных помех |
| Промышленные полы | Бетон В25, двойное армирование, топпинг, прочность 3–5 т/м² | СНиП 2.03.13-88 | Устойчивость к динамическим ударам и отсутствие цементной пыли |
| Приточно-вытяжная вентиляция | Кратность обмена 3–5, уловители масляного тумана СОЖ | СНиП 2.09.02-85 | Удаление аэрозолей и поддержание санитарных норм воздуха |
| Микроклимат помещения | Температура $18 ext{--}22 ext{ }^\circ ext{C}$, влажность 40–60% | ГОСТ 8.050-73 | Стабильность линейных размеров деталей по IT6–IT7 |
В проекте электроснабжения учитываются пиковые пусковые токи приводов. Суммарную потребляемую мощность цеха мы рассчитываем по формуле: $$P_{elec} = \sum_{i=1}^{n} (P_{nom\_i} \cdot K_{load\_i})$$. Переменная \(P_{nom\_i}\) выражает паспортную мощность станка. Коэффициент \(K_{load\_i}\) отражает степень реальной загрузки привода в диапазоне 0.65–0.80. Для двух станков ЧПУ, компрессора и освещения необходима вводная мощность 50–70 кВт.
Замкнутый контур заземления с сопротивлением не более 4 Ом по ПУЭ защищает стойки ЧПУ от сбоев программной логики. Вентиляция с кратностью 3–5 дополняется вытяжными фильтрами тумана СОЖ над кабинетами станков. А поддержание температуры 18–22 °C по ГОСТ 8.050-73 предотвращает термические деформации чугунной станины и гарантирует точность обработки деталей.
Финансовая модель цеха: структура CAPEX, OPEX и лизинг
Финансовая модель механического производства опирается на баланс стартовых капитальных вложений и регулярных эксплуатационных расходов. Инвестиции в открытие цеха металлообработки разделяются на базовые затраты CAPEX и ежемесячные платежи OPEX. Наш производственный расчет показывает: закупка оборудования составляет до 65% бюджета, а оснастка и оборотный капитал требуют 35%. Занижение расходов на инструмент приводит к простою станков на этапе запуска.
Пошаговый план ввода производственного участка включает строгую последовательность действий:
- Аудит регионального рынка и подбор базовой номенклатуры деталей;
- Подготовка производственного помещения, заливка полов и монтаж силовой электросети;
- Заключение договора лизинга и поставка станочного парка;
- Монтаж, пусконаладка оборудования и аттестация измерительного поста ОТК.
В структуре CAPEX выделяются станочный парк (60–70%), стартовая оснастка с инструментом (15–20%), строительные работы по цеху (8–12%) и оборотные средства на металл с СОЖ (5–10%). И для снижения единовременной финансовой нагрузки применяется лизинг оборудования для производства металлообработки. Лизинговые программы требуют первоначальный аванс от 10% до 25% от стоимости станочного комплекса.
| Статья инвестиций CAPEX | Доля в бюджете | Прямая закупка (USD) | Лизинговая схема (аванс 20%) |
|---|---|---|---|
| Станочный парк (Фрезерный + Токарный ЧПУ) | 62% | 120 000 | 24 000 (авансовый платеж) |
| Вспомогательное оборудование (пила, компрессор) | 8% | 15 000 | 15 000 |
| Оснастка, оправки, тиски и инструмент | 16% | 30 000 | 30 000 |
| Подготовка помещения, полы, силовая электрика | 7% | 14 000 | 14 000 |
| Оборотный капитал (металл, СОЖ, масла, резерв) | 7% | 13 000 | 13 000 |
| ИТОГО инвестиции: | 100% | 192 000 | 96 000 |
Использование лизинга оборудования снижает порог входа в производственный бизнес вдвое и оптимизирует налоги. Лизинговые платежи полностью относятся на себестоимость продукции и уменьшают налог на прибыль. Предприятие также принимает к вычету входящий НДС по всем лизинговым платежам. А ускоренная амортизация с коэффициентом до 3 позволяет списать балансовую стоимость станков за 36–60 месяцев договора.
Регулярные затраты OPEX включают заработную плату персонала, аренду цеха, электроэнергию, замену пластин и сервисное обслуживание направляющих. Себестоимость машинного часа фрезерного центра составляет 18–25 USD. Рыночная цена продажи станко-часа клиентам держится на уровне 35–55 USD. За счет этой разницы цех стабильно выплачивает лизинговые взносы и формирует чистую прибыль.
Оснастка, метрологический контроль, кадры и расчет окупаемости
Надежная оснастка и инструмент для запуска цеха определяют производительность станков и себестоимость обработки металлов. Без качественных патронов, жестких тисков и стойких фрез высокоточный обрабатывающий центр теряет преимущества. Мы закладываем на инструмент не менее 20% стоимости оборудования. Стартовый набор содержит гидропластовые патроны, цанговые оправки ER32, монолитные твердосплавные фрезы AlTiN и модульные расточные головки.
На участке ОТК инженеры контролируют точность геометрии деталей по квалитетам IT6–IT7. В метрологический пост входят гранитная плита 630×400 мм класса 00 по ГОСТ 10905-86, цифровые микрометры Mitutoyo с дискретностью 0.001 мм, индикаторные нутромеры и оптический 3D-тастер для привязки координат G54. Для проверки чистоты поверхности применяется компактный профилометр.
| Штатная единица цеха | Количество | График работы | Производственные обязанности |
|---|---|---|---|
| Инженер-технолог (CAM-программист) | 1 специалист | Пятидневка (5/2) | Техпроцессы, 3D-моделирование, разработка УП в Mastercam/SolidCAM |
| Оператор-наладчик станков ЧПУ | 2 специалиста | Сменный (2/2 по 12 ч) | Наладка станков, установка инструмента, обработка деталей, замеры |
| Контролер ОТК / слесарь | 1 специалист | Пятидневка (5/2) | Входной контроль металла, сдача партий, слесарная зачистка заусенцев |
| Менеджер B2B продаж и снабжения | 1 специалист | Пятидневка (5/2) | Поиск заказов, контракты, закупка сортового проката и инструмента |
Эффективность эксплуатации оборудования оценивается показателем OEE: $$ ext{OEE} = A \cdot P \cdot Q$$. Коэффициент \(A\) отражает техническую готовность станка. Множитель \(P\) показывает фактическую скорость резания. А множитель \(Q\) задает долю годных деталей в партии. Для стабильной прибыли цех удерживает \( ext{OEE} \ge 65 ext{--}75\%\) за счет быстрой переналадки и нулевого базирования Zero-Point.
Срок окупаемости инвестиций рассчитывается по формуле: $$T_{payback} = rac{ ext{CAPEX}}{ ext{Ежемесячная чистая прибыль}}$$. Интегральный экономический эффект оценивается величиной чистой приведенной стоимости: $$ ext{NPV} = \sum_{t=1}^{N} rac{CF_t}{(1+r)^t} - I_0$$. Здесь \(CF_t\) означает чистый денежный поток месяца \(t\), переменная \(r\) задает ставку дисконтирования, а \(I_0\) обозначает объем инвестиций.
Реальная окупаемость фрезерного станка с чпу при двухсменной работе составляет от 18 до 30 месяцев. При использовании лизинга с авансом 20% вложенные средства возвращаются за 12–16 месяцев. И в результате системное планирование и строгий технологический контроль делают цех металлообработки высокодоходным производством.