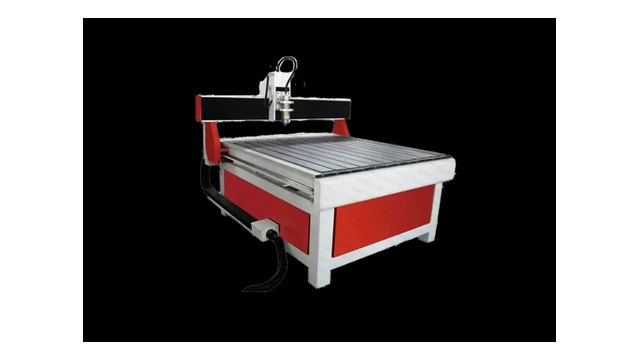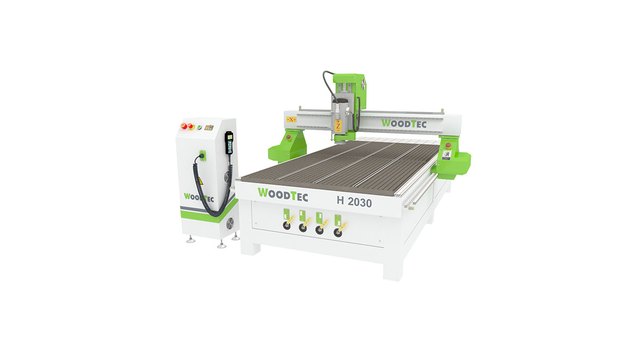
Организация ЧПУ-фрезерования в жилом помещении или гараже диктует строгие ограничения по шуму, вибрациям, мощности бытовой электросети и эффективному удалению пыли. Домашняя мастерская лишена промышленной трехфазной сети 380 В. Инженерный расчет остова определяет точность обработки деталей. Ошибки здесь недопустимы.
Фрезерные станки с ЧПУ
Весь раздел →
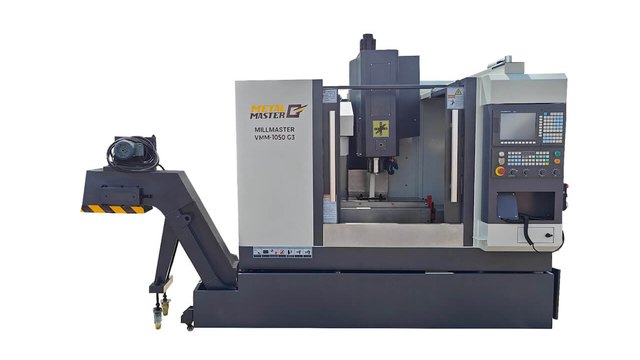
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Классификация станков: серии 3018, 4040, 6090 и раскройщики (P1)
По габаритам рабочей зоны настольное фрезерное оборудование для деревообработки и прототипирования делится на четыре размерные группы. Выбор конкретной серии определяет допустимые материалы, диаметры инструмента и производительность узлов. Правильный типоразмер исключает перегрузку направляющих и защищает механику от преждевременного износа при ежедневной работе.
Микро-станки формата 3018 (поле 300×180×45 мм) представляют собой стартовый хобби ЧПУ станок начального уровня. Их рама легкая. Конструкция собирается из тонкого профиля 2020 на винтах Tr8×8 и цилиндрических валах диаметром 8–10 мм. Такие граверы справляются со сверлением печатных плат, гравировкой пластика и моделированием из воска. Однако малая жесткость рамы не позволяет вести силовое фрезерование твердых пород дерева или цветных металлов.
Среднеформатные модели 4040 и 6040 (поле 400×400 мм и 600×400 мм) образуют универсальный класс для домашней мастерской. Станина базируется на алюминиевом профиле сечением 40×80 мм или чугунных отливках с профильными рельсами. Станок ЧПУ по дереву для дома в формате 4040/6040 режет фасады, шкатулки, мастер-модели и цветные металлы на глубину до 1,5 мм за проход. Это рабочий инструмент мастера. Масса установки составляет от 45 до 120 кг, что комфортно для верстака.
Формат 6090 (поле 600×900×150 мм) выступает верхним пределом для компактных мастерских и мелкосерийного производства. На таком поле раскраивают мебельные фасады, рекламные панели и элементы корпусов. Для работы с цельным листовым материалом (фанера 1525×1525 мм) применяют полноформатные портальные раскройщики. Но крупный портал требует площади от 6 м² и отдельного помещения с усиленным фундаментом. Расход места огромен.
Жесткость несущей конструкции: профиль 40×80, сталь и чугун (P2)
Статическая и динамическая жесткость несущей системы СПИД определяет чистоту обработанной поверхности и ресурс твердосплавного инструмента. Под действием сил резания податливая рама деформируется, вызывая волнистость кромок и резонансный звон. Поэтому выбор конструкционного материала и момента инерции сечения балок определяет общую виброустойчивость фрезерного поста.
Конструкционный алюминиевый профиль сечением 40×80 мм или 60×120 мм (сплав 6063-T6, модуль упругости E = 69 ГПа) обеспечивает модульность сборки. Сборка проста. Профиль легко торцуется и соединяется сухарями с преднатягом. Однако коэффициент внутреннего демпфирования сплава крайне мал (eta = 0,0002). При прерывистом фрезеровании алюминиевая рама передает вибрации на шпиндельный узел.
Сварные стальные рамы из профильных труб 80×80×4 мм с последующим отжигом обладают модулем упругости E = 210 ГПа. Прочность возрастает многократно. Термообработка снимает внутренние напряжения после сварки и исключает деформацию базовых плоскостей со временем. Стальная конструкция втрое превосходит алюминиевый остов по жесткости на изгиб при умеренной массе.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Литой серый чугун СЧ20 (E = 120 ГПа) и полимербетон (синтетический гранит) гарантируют максимальное виброгашение (коэффициент демпфирования eta = 0,0045 и 0,025 соответственно). Чугунные станины стабильно держат геометрию при обработке дюралюминия Д16Т и латуни ЛС59-1. В нашей практике тяжелое чугунное основание снижает шероховатость детали на 30–40% при идентичных режимах резания. Результат налицо.
Главный привод: шпиндели 220В с VFD и водяным охлаждением (P3)
Шпиндельный узел формирует крутящий момент и задает скорость резания режущего инструмента в широком диапазоне подач. В бытовых условиях применяют два принципиально разных типа электроприводов, которые кардинально различаются по ресурсу, радиальному биению и акустическому комфорту для оператора и окружающих.
Коллекторные двигатели постоянного тока мощностью 300–800 Вт и ручные кромочные фрезеры отличаются повышенным шумом (до 88 дБА). Визг невыносим. Щеточный узел изнашивается за 400–600 часов работы и дает искрение. Радиальное биение конуса у коллекторных моторов достигает 0,04–0,08 мм, что недопустимо для фрез тоньше 3 мм. Высокий уровень высокочастотного визга исключает работу в жилой зоне.
Высокочастотный трехфазный шпиндель 220В мощностью 1,5–2,2 кВт с питанием от однофазного частотного преобразователя VFD представляет собой оптимальное решение. Мощности хватает с запасом. Бесколлекторная конструкция на дуплексных радиально-упорных подшипниках класса точности ISO P4 обеспечивает биение конуса не более 0,003–0,005 мм. Шпиндель развивает от 6000 до 24000 об/мин при плавном векторном управлении моментом.
Для домашней эксплуатации предпочтительно водяное охлаждение замкнутого типа с погружной помпой или чиллером CW-3000. Шпиндель работает тихо. Жидкостная рубашка изолирует тепловое расширение подшипникового узла и работает практически бесшумно (до 48 дБА на холостом ходу). Цанговый патрон стандарта ER11 принимает хвостовики до 7 мм, а старший стандарт ER20 зажимает инструмент до 13 мм.
Механика перемещений: рельсы MGN12/HGR15 и ШВП 1605 (P4)
Точность позиционирования и повторяемость контура зависят от класса направляющих и типа ходового привода осей станка. Подвижные узлы воспринимают значительные радиальные и опрокидывающие моменты от сил резания, передавая нагрузки на опорные плоскости станины и координатного стола.
Цилиндрические валы на опоре SBR12/SBR16 имеют разомкнутые шариковые втулки с точечным пятном контакта. Зазор в сопряжении 0,03–0,06 мм приводит к упругому люфту каретки под нагрузкой. Жесткость падает. При боковом усилии резания фреза отклоняется от траектории, образуя огранку на дугах и ступенчатый профиль.
Профильные шариковые рельсы MGN12 (для легких порталов) и HGR15/HGR20 с четырьмя дорожками качения типа Gothic Arch воспринимают нагрузки во всех плоскостях. Люфт исключен. Заводской преднатяг классов Z0 или ZA полностью ликвидирует зазоры в каретках. Твердость дорожек качения 58–62 HRC гарантирует сохранение заводской точности на протяжении более 10 000 часов работы.
В приводах подач зубчатые ремни GT2 допустимы только на быстрых лазерных граверах из-за упругого растяжения резины. Резина тянется. Фрезерный станок для домашней мастерской оснащается прецизионными шарико-винтовыми передачами ШВП 1605 класса точности C7 с шагом 5 мм. Шлифованная безлюфтовая гайка исключает свободный ход каретки при смене направления подачи.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
Инженерные расчеты: перекрытия, акустика кожуха и электросеть
Монтаж станка требует предварительного расчета бытовой инфраструктуры по строительным нормам СП 20.13330 и правилам ПУЭ-7. Грамотный инженерный расчет гарантирует сохранность перекрытий, безопасность электропроводки и соблюдение санитарных норм по уровню шума в жилом здании.
1. Расчет статической нагрузки на перекрытие (СП 20.13330)
Нормативная распределенная нагрузка для жилых перекрытий составляет 150 кг/м² (1,47 кПа). Полная масса станочного поста вычисляется как сумма масс станка, верстака, защитного бокса и заготовки:
M_total = M_cnc + M_table + M_box + M_part q = M_total / (A_footprint)Параметры и расчет для станка формата 6090:
- Масса станка M_cnc: 130 кг;
- Масса металлического верстака M_table: 40 кг;
- Масса акустического бокса M_box: 35 кг;
- Масса заготовки M_part: 15 кг;
- Площадь основания A_footprint: 0,8 м × 1,1 м = 0,88 м².
M_total = 130 + 40 + 35 + 15 = 220 кг q = 220 / 0.88 = 250 кг/м² (2,45 кПа)Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Локальное давление 250 кг/м² превышает распределенный норматив. Поэтому станок размещают вплотную к несущей стене помещения. Для распределения массы опорные ножки верстака устанавливают на распределительный щит из фанеры толщиной 24 мм площадью 1,6 м², снижая удельное давление до 137,5 кг/м². Пол защищен от деформаций.
2. Акустический расчет защитного сэндвич-кожуха
Шум фрезерования твердого дерева шпинделем на 18 000 об/мин достигает L1 = 82 дБА. Санитарная норма для жилых помещений в дневное время ограничена порогом 55 дБА. Требуемое снижение звукового давления составляет не менее 27 дБА.
R_box = 20 lg(f m) - 47.5 + Delta_R_abs L_out = L_source - R_boxКонструкция защитного сэндвич-бокса включает внешний корпус из березовой фанеры толщиной 18 мм (поверхностная плотность m = 12,5 кг/м²) и внутренний акустический слой из базальтовой ваты толщиной 40 мм плотностью 50 кг/м³ (коэффициент звукопоглощения alpha = 0,85) с защитной обтяжкой акустической тканью. На расчетной частоте визга фрезы f = 1000 Гц собственная звукоизоляция фанеры дает 20 дБ, а волокнистый поглотитель добавляет 8 дБ.
R_box = 20 lg(1000 12.5) - 47.5 + 8 = 34.4 - 47.5 + 40 + 8 = 28.5 дБА L_out = 82 - 28.5 = 53.5 дБАУровень шума на расстоянии 1 метра снижается до 53,5 дБА, что соответствует тихому фоновому разговору и не тревожит соседей. Это комфортный уровень.
3. Расчет электрической мощности и параметров проводки 220 В
Суммарная потребляемая электрическая мощность технологического комплекса включает шпиндель 2,2 кВт, блок питания шаговых двигателей (400 Вт), помпу охлаждения (75 Вт), систему аспирации (1200 Вт) и контроллер с освещением (100 Вт):
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
P_sum = 2200 + 400 + 75 + 1200 + 100 = 3975 Вт (3,98 кВт) I_load = P_sum / (U cos_phi) = 3975 / (220 0.92) = 19.6 АДля безопасного подключения требуется выделенная линия с медным кабелем ВВГнг-LS сечением не менее 3×2,5 мм². В распределительном щитке монтируется двухполюсный автоматический выключатель номиналом 20 А с характеристикой C и устройство защитного отключения (УЗО) с током утечки 30 мА типа A. Корпус станка заземляется на защитный РЕ-проводник отдельным медным проводом ПВ-3 сечением 4 мм².
4. Системы ЧПУ: GRBL/Candle против автономных DSP пультов
Платы на базе контроллеров Atmega328p или ESP32 под управлением прошивки GRBL связываются с компьютером по USB-кабелю через программы Candle или LaserGRBL. Главный недостаток схемы кроется в уязвимости USB-тракта к электромагнитным помехам от шпинделя и инвертора VFD. Зависание операционной системы ПК посреди многочасовой обработки приводит к порче заготовки. Сбой фатален.
Автономный DSP пульт RichAuto AutoNow A11 считывает G-код напрямую с USB-флешки через собственный процессор. Аппаратный блок гальванически развязан от силовой части оптопарами. Контроллер отрабатывает алгоритмы плавного сопряжения траекторий без задержек и поддерживает продолжение фрезеровки с точки останова при аварийном отключении питания. Это эталон надежности.
5. Аспирация: двухступенчатый циклон и HEPA-фильтрация пыли
Сухая обработка МДФ и древесины образует токсичную взвесь с размером частиц от 0,5 до 50 мкм. На первом этапе циклонный сепаратор осаждает до 96–98% крупной стружки и опилок в герметичный бак объемом 20–50 литров со скоростью потока во входном патрубке 18–22 м/с.
Вторая ступень включает фильтр класса HEPA H12 или H13 с эффективностью удержания частиц 99,5%. Воздух чист. Для исключения взрыва пыли и электростатических пробоев всасывающий шланг армируется омедненной спиралью, заземленной с обоих концов на контур станины.
Инженерный опыт показывает, что экономия на контуре экранирования и циклонной аспирации обходится дороже самого станка. Зависание USB-контроллера от импульсной помехи VFD или забивание направляющих пылью МДФ выводят механику из строя за считанные недели работы.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ EXT SHG 0609

Фрезерный станок с ЧПУ RABBIT SF-1218

Фрезерный станок с ЧПУ RS 1318G
Пошаговые регламенты: сборка, заземление, юстировка и тест (P5)
Ввод станка в эксплуатацию выполняется строго по технологическому регламенту для гарантии заявленной точности позиционирования и соосности кареток. Последовательное выполнение юстировочных процедур позволяет вовремя выявить и компенсировать монтажные перекосы до запуска силовой резки деталей на предельных режимах подачи.
В нашей практике комплексная пусконаладка домашнего станка занимает от 4 до 8 часов. Это время окупается стабильностью геометрических размеров изделий и отсутствием поломок твердосплавного инструмента.
Регламент 1: Организация контура защитного заземления
- Прокладка защитных проводников. Соединить станину, портал, корпус шпинделя и стойку ЧПУ медным многожильным проводом ПВ-3 сечением 4 мм² по схеме «звезда» с единой точкой заземления на клеммной колодке.
- Подключение экрана VFD. Силовой кабель от частотника к шпинделю выполнить экранированным проводом (например, Lapp Olflex Classic 110 CY 4G1.5). Экранную оплетку заземлить с одной стороны на корпус шкафа через латунный кабельный ввод на 360 градусов.
- Разводка сигнальных линий. Разнести трассы кабелей шаговых двигателей и концевых датчиков от силового кабеля шпинделя на расстояние не менее 100 мм или проложить их в раздельных гибких кабель-каналах.
- Контроль потенциала. Замерить цифровым мультиметром переменное напряжение между фрезой шпинделя и шиной заземления PE при работающем приводе на 24 000 об/мин. Показания не должны превышать 0,2 В.
Регламент 2: Юстировка геометрии и ортогональности осей
- Выставление станины по уровню. Установить на направляющие оси Y брусковый прецизионный уровень с ценой деления 0,02 мм/м. Регулировкой виброопор устранить пропеллер станины с допуском не более 0,04 мм на длине 1000 мм.
- Установка поверочного угольника. Закрепить на столе станка гранитный угольник УП 300×200 мм класса точности 0.
- Выкатка базовой оси. Закрепить индикатор часового типа ИЧ-10 на каретке шпинделя. Прокатать щупом длинную полку угольника вдоль оси X на 250 мм, добиваясь нулевого отклонения стрелки смещением базы угольника. Зафиксировать угольник прихватами.
- Контроль перпендикулярности оси Y. Переместить индикатор на перпендикулярную грань угольника и проехать по оси Y на 200 мм. Отклонение стрелки не должно превышать 0,015 мм.
- Устранение перекоса. При превышении допуска ослабить крепежные болты одной из стоек портала, сдвинуть каретку микровинтом и затянуть болты динамометрическим ключом с моментом 9,5 Н·м.
Регламент 3: Контрольное тестовое фрезерование образца
Для комплексного тестирования кинематики и отсутствия люфтов выполняется тестовый раскрой образца из плиты Д16Т или модельного пластика Necuron габаритами 100×100×15 мм. Управляющая программа формирует наружный квадрат 80×80 мм, круглый карман диаметром 50 мм и центральное отверстие диаметром 10 мм.
После механической обработки деталь измеряется поверенным микрометром МК-100 и нутромером НИ-50 при температуре 20°C:
- Разность диагоналей квадрата: не более 0,025 мм (контроль перпендикулярности X/Y).
- Эллипсность круглого кармана: разброс диаметров в четырех направлениях не более 0,012 мм (контроль люфта ШВП).
- Ступенька на стенках: отклонение профиля при встречном и попутном резании не более 0,006 мм (контроль жесткости СПИД).
Сравнительные таблицы параметров, механики и режимов резания
В сводных таблицах приведены технические параметры несущих конструкций, направляющих узлов и проверенные режимы резания для типового домашнего фрезерного станка. Данные значения позволяют быстро настроить технологические режимы обработки без риска поломки твердосплавного инструмента.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ EXT SHG 1212

Фрезерный станок с ЧПУ EXT SHM 1530

Фрезерный станок с ЧПУ RABBIT SF-1224
Таблица 1: Сравнение материалов станины для домашнего станка
| Материал конструкции | Модуль упругости E, ГПа | Коэффициент демпфирования eta | Удельная масса, кг/м³ | Сложность изготовления | Предельная глубина резания по Д16Т, мм |
|---|---|---|---|---|---|
| Алюминиевый профиль 40×80 (6063-T6) | 69 | 0,0002 | 2700 | Низкая (болтовая сборка) | 0,5–0,8 |
| Сварная стальная труба (сталь 20) | 210 | 0,0010 | 7850 | Средняя (требует отжига) | 1,2–1,8 |
| Литой серый чугун (СЧ20) | 120 | 0,0045 | 7200 | Высокая (литье и шлифовка) | 2,5–4,0 |
| Полимербетон (эпоксидный гранит) | 40 | 0,0250 | 2350 | Средняя (литье в форму) | 1,8–3,0 |
Таблица 2: Сравнение систем линейных направляющих и приводов
| Тип узла | Класс точности | Радиальный зазор / преднатяг, мм | Динамическая нагрузка C, кН | Ресурс до износа, ч | Рекомендуемое применение |
|---|---|---|---|---|---|
| Валы на опоре SBR16 | Нормальный | +0,040 (зазор) | 0,85 | 1200 | Мягкое дерево, пенопласт, пластик |
| Рельсы MGN12H | Высокий (H) | 0,000 (натяг ZF/Z0) | 3,80 | 8000 | Печатные платы, 3D рельефы по дереву |
| Рельсы HGR15R | Прецизионный (P) | 0,000 (натяг ZA) | 11,38 | 15000 | Твердое дерево, фанера, Д16Т, латунь |
| Ременная передача GT2 (9 мм) | Эластичный | Упругая вытяжка 0,2% | 0,25 | 2000 | Лазерная резка, легкие граверы |
| ШВП 1605 (C7) | Позиционный C7 | Люфт менее 0,010 мм | 7,60 | 12000 | Силовое ЧПУ-фрезерование металлов и дерева |
Таблица 3: Режимы фрезерования шпинделем 1,5–2,2 кВт
| Материал заготовки | Тип и диаметр инструмента | Частота n, об/мин | Скорость резания vc, м/мин | Подача на зуб fz, мм/зуб | Глубина ap, мм | Ширина ae, мм | Способ охлаждения / аспирация |
|---|---|---|---|---|---|---|---|
| Дуб / Бук (массив) | Концевая 2-заходная твердосплавная D 6 мм | 18000 | 339 | 0,060 | 4,0–6,0 | 3,0 | Циклонная аспирация |
| Фанера ФСФ (береза) | Компрессионная 2-заходная D 6 мм | 19000 | 358 | 0,055 | 6,0 (на проход) | 6,0 | Циклонная аспирация |
| Плита МДФ шлифованная | Спиральная 2-заходная «кукуруза» D 4 мм | 20000 | 251 | 0,045 | 4,0–5,0 | 4,0 | Циклон + HEPA фильтрация |
| Дюралюминий Д16Т | 1-заходная полированная по Al D 4 мм | 17000 | 213 | 0,025 | 0,8–1,2 | 4,0 | Масляный туман (MQL) |
| Латунь ЛС59-1 | 2-заходная микрозернистая D 3,175 мм | 16000 | 159 | 0,018 | 0,5–0,8 | 1,5 | Сжатый воздух / MQL |
| Акрил / Оргстекло | 1-заходная с удалением стружки вниз D 4 мм | 15000 | 188 | 0,050 | 2,0–3,5 | 4,0 | Воздушный обдув зоны реза |
Типичные ошибки эксплуатации, аварийные ситуации и диагностика
Ошибки в настройках электроники и механики вызывают сбои при обработке и преждевременное разрушение инструмента. Своевременная локализация причин аппаратных сбоев предотвращает повреждение дорогостоящих компонентов станка и гарантирует стабильную повторяемость геометрии деталей.
1. Электромагнитные наводки и ложные срабатывания концевиков
Симптомы: Станок внезапно останавливается посреди программы с ошибкой аварии (Hard Limit Triggered). При этом физического наезда каретки на датчик не произошло.
Причины: Прокладка сигнальных проводов индуктивных датчиков (NPN NO) параллельно неэкранированному силовому проводу шпинделя. Высокочастотные импульсы ШИМ от инвертора индуцируют паразитное напряжение в сигнальной цепи.
Диагностика и устранение: Заменить силовой кабель шпинделя на экранированный с заземлением оплетки. Установить на входы концевых датчиков платы опторазвязку или RC-фильтры (резистор 1 кОм и керамический конденсатор 100 нФ между сигналом и землей). Программно увеличить время подавления дребезга (26 в GRBL до 250 мс).
2. Срыв синхронизации шаговых двигателей (пропуск шагов)
Симптомы: Геометрическое смещение карманов по осям X или Y на 1–5 мм при сохранении правильной глубины по Z.
Причины: Завышенное ускорение кареток в прошивке контроллера. Перегрев драйверов TB6600 или TMC2160 из-за отсутствия обдува радиаторов. Перекос направляющих рельсов и подклинивание шариков в каретке.
Диагностика и устранение: Снизить ускорение в конфигурации до 150–250 мм/с². Замерить температуру радиатора драйвера пирометром (норма до 65°C) и отрегулировать фазный ток подстроечным резистором Vref. Проверить усилие перемещения портала рукой при отключенных двигателях.
3. Термический клин и перегрев шпинделя
Симптомы: Корпус шпинделя нагревается свыше 55°C, появляется посторонний гул в подшипниках, падает крутящий момент.
Причины: Завоздушивание контура жидкостного охлаждения, перегиб силиконовой трубки, недостаточный объем охлаждающей жидкости в резервуаре (менее 5 литров).
Диагностика и устранение: Проверить циркуляцию жидкости через смотровой ротаметр. Использовать дистиллированную воду с добавлением 10% пропиленгликоля для предотвращения цветения. При непрерывной многочасовой работе установить чиллер компрессорного типа CW-5000.
Контрольный регламент проверки и приемки оборудования
- [ ] Целостность контура заземления: сопротивление между станиной станка и шиной PE щитка не превышает 4 Ом.
- [ ] Герметичность защитного кожуха: уплотнительные ленты прилегают без щелей, смотровое окно из монолитного поликарбоната зафиксировано.
- [ ] Аспирационная магистраль: бак циклона герметично закрыт, антистатическая спираль шланга подключена к земле.
- [ ] Смазка кареток и ШВП: выполнено шприцевание смазкой Mobilux EP2 через пресс-масленки до появления валика свежего состава.
- [ ] Работоспособность кнопки аварийного останова: нажатие грибка E-Stop моментально обесточивает драйверы и гасит шпиндель.
- [ ] Базирование по датчикам Home: станок стабильно выходит в машинный ноль с погрешностью возврата не более 0,01 мм.