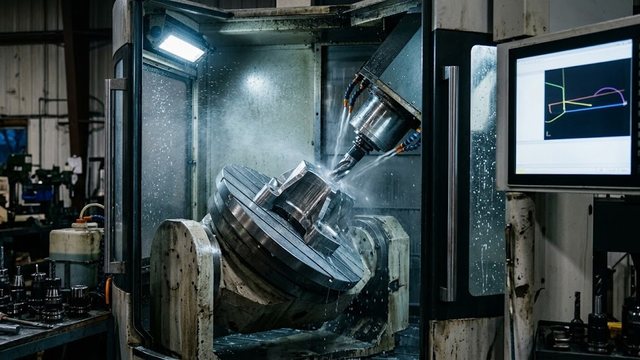
Многокоординатная пятиосевая фрезерная обработка представляет собой вершину современного прецизионного машиностроения, позволяя изготавливать сложнейшие моноколеса, лопатки турбин и пресс-формы за один установ. Одновременное управление пятью координатами исключает накопление погрешностей перебазирования заготовки. В нашей практике применение короткого жесткого инструмента снижает вибрации и увеличивает производительность чистовой доводки втрое.
Кинематические схемы 5-осевых станков: наклон стола и шпинделя
Конструктивная компоновка пятиосевого обрабатывающего центра определяет диапазон доступных углов наклона и максимальный вес обрабатываемой детали. Станки со сдвоенным поворотным наклонным столом типа «люлька» Trunnion обеспечивают идеальную жесткость для деталей массой до одной тонны. Наш цеховой опыт показывает, что для крупногабаритных авиационных панелей оптимальны портальные станки с поворотной двухосевой шпиндельной головкой.
Комбинированные кинематические схемы с одним поворотным столом и одной наклонной головкой обеспечивают наивысшую универсальность при обработке высоких корпусных заготовок.
Портальные станки с ЧПУ
Весь раздел →
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
- Схема со столом-люлькой: максимальная жесткость при обработке штампов и импеллеров.
- Схема с поворотной шпиндельной головкой: обработка тяжелых плит без ограничения по массе стола.
- Комбинированная схема стол-головка: оптимальный баланс рабочего пространства и точности.
Каждая поворотная ось оснащается прецизионными прямыми оптическими энкодерами с угловым разрешением до одной десятой угловой секунды.
Позиционная обработка 3+2 против непрерывного синхронного 5D резания
Выбор между позиционным фрезерованием и непрерывной пятиосевой интерполяцией зависит от геометрической кривизны обрабатываемой поверхности. В режиме 3+2 поворотные оси наклоняют деталь под фиксированным углом, после чего зажимаются гидравлическими тормозами для силового резания тремя линейными осями. При этом непрерывное 5D движение синхронно перемещает все пять осей для плавного обтекания спиральных каналов лопаток.
Позиционная схема 3+2 обеспечивает более высокую жесткость и позволяет использовать максимальные режимы резания.
| Параметр сравнения | Позиционная обработка 3+2 | Непрерывная синхронная 5D интерполяция |
|---|---|---|
| Состояние тормозов поворотных осей | Зажаты мощной гидравликой (до 2000 Н·м) | Разжаты, непрерывное вращение сервоприводов |
| Жесткость технологической системы | Максимальная (близка к 3-осевым центрам) | Умеренная (зависит от динамики редукторов) |
| Тип обрабатываемых поверхностей | Наклонные плоскости, отверстия, уступы | Лопатки турбин, шнеки, моноколеса (Blisk) |
| Требования к CAM-системе | Стандартные 3D модули с индексным поворотом | Продвинутые многоосевые модули с защитой от коллизий |
Подобрать оборудование под вашу задачу
Управление вектором ориентации инструмента и предотвращение коллизий
В процессе непрерывного многоосевого резания CAM-система непрерывно пересчитывает пространственный вектор наклона оси фрезы Tool Vector. Поддержание постоянного угла опережения Lead Angle и угла бокового наклона Tilt Angle предотвращает резание кончиком инструмента с нулевой окружной скоростью. В нашей цеховой практике наклон фрезы на пятнадцать градусов увеличивает стойкость кромок в четыре раза.
Для предотвращения аварийных столкновений инструментальной оправки со столом или заготовкой CAM выполняет полную динамическую 3D симуляцию станка.
Наклон фрезы от нормали к поверхности исключает затирание дна радиусной фрезы и гарантирует зеркальную чистоту криволинейных поверхностей пресс-форм.
Специализированный концевой инструмент: конические и бочонкообразные фрезы
Революцией в пятиосевой чистовой обработке стало появление монолитных фрез с сегментной геометрией Circle Segment Cutters или бочонкообразных фрез Barrel Tools. Боковая грань такого инструмента представляет собой дугу огромного радиуса от ста до тысячи миллиметров. А увеличение пятна контакта позволяет в пять раз увеличить шаг между строчками ватерлиний без ухудшения чистоты поверхности.
Расчет теоретической высоты гребешка шероховатости для бочонкообразного инструмента выражается соотношением:
\[h_{scallop} \approx \frac{a_p^2}{8 \cdot R_{eff}}\]
где параметр \(R_{eff}\) выражает эффективный боковой радиус сегмента фрезы, а \(a_p\) указывает шаг осевого смещения между соседними строчками траектории.
| Геометрический тип фрезы | Эффективный радиус профиля | Шаг строчки для Ra 0.8 мкм | Сокращение времени чистовой доводки |
|---|---|---|---|
| Классическая сферическая Ball Nose | \(R = D / 2\) (6 мм для фрезы Ø12) | 0.20 – 0.35 мм | Базовое время (100%) |
| Бочонкообразная Barrel Cutter | \(R_{eff} = 250 \text{ мм}\) | 1.50 – 2.80 мм | Сокращение времени на 70% |
| Коническая с сегментным радиусом | \(R_{eff} = 500 \text{ мм}\) | 2.00 – 4.00 мм | Сокращение времени на 80% |
| Линзообразная торцевая Lens Cutter | \(R_{eff} = 150 \text{ мм}\) | 1.20 – 2.00 мм | Сокращение времени на 60% |
Технические критерии калибровки центра вращения осей и постпроцессирования
Точность пятиосевой интерполяции напрямую зависит от математической модели взаимного положения поворотных осей и кончика инструмента в памяти ЧПУ. Функция динамического отслеживания точки резания RTCP автоматически компенсирует смещение координат при любом угле наклона детали. А отклонение точки пересечения поворотных осей более чем на одну сотую миллиметра приводит к ступенькам на стыках проходов.
Практический протокол регламентной калибровки 5-осевого фрезерного станка включает:
- Установка прецизионной калибровочной сферы с отклонением формы менее 0.5 мкм на рабочий стол.
- Автоматическое ощупывание сферы контактным датчиком Renishaw под различными углами поворота стола.
- Математический расчет пространственного смещения центра вращения осей в системе ЧПУ.
- Запись обновленных кинематических параметров в системные регистры станка.
Соблюдение этого регламента гарантирует получение деталей сложной формы с точностью до пяти микрометров.