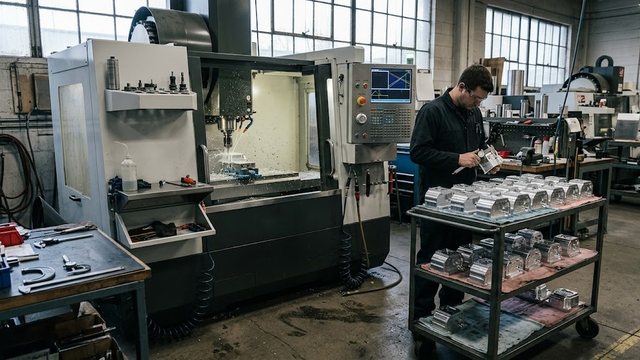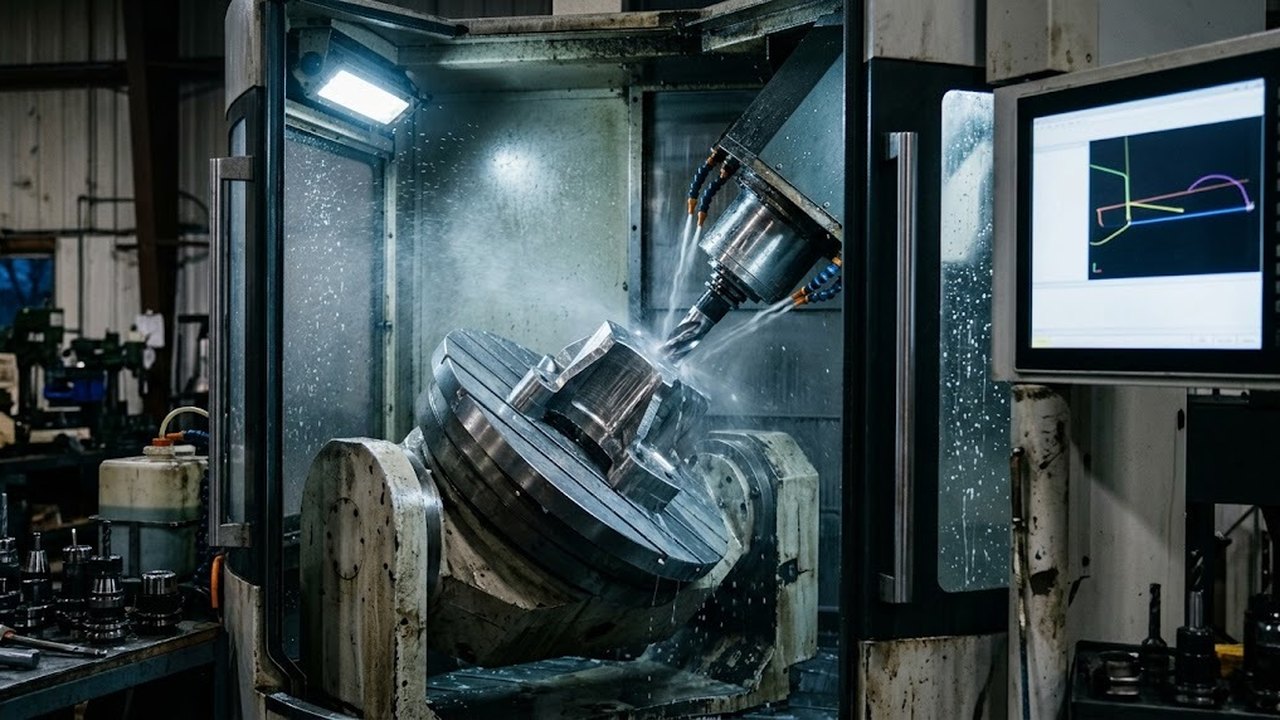
5-осевой фрезерный станок — это станок с ЧПУ, где к трем линейным перемещениям по осям X, Y и Z добавлены два вращения. Вращаться может стол с заготовкой, шпиндельная головка или то и другое сразу. Покупают такой станок не за «сложные детали», а за два измеримых эффекта: меньше установов в маршруте и доступ режущего инструмента к поверхности под углом. Остальное вытекает из этих двух.
Что дает 5-осевая обработка с ЧПУ: снятые установы
Меряется выгода пятиосевого станка в установах, а не в красоте траектории. Деталь, которую на трехосевом центре переворачивают четыре раза, на 5-осевом идет за один-два установа. Каждый снятый переустанов забирает с собой три статьи расходов сразу — время наладчика, погрешность базирования и отдельный комплект приспособлений под это положение заготовки.
Счет простой. Выпишите число установов на текущем оборудовании и умножьте на время переустановки со сверкой. Прибавьте брак, который уходит в стружку после неудачного перебазирования. Полученная сумма на годовой программе и есть та величина, которую пятая ось может забрать. Но если в маршруте один установ и второй не появится, забирать нечего.
С точностью та же арифметика. При четырех установах допуск взаимного расположения поверхностей складывается из четырех погрешностей базирования. При одном установе слагаемое одно. Один зажим позволяет повысить точность там, где деталь высокой точности имеет отверстия и плоскости под углами к базе, разнесенные по разным сторонам заготовки.
В нашем каталоге фрезерного направления 593 позиции, из них раздел Пятикоординатные фрезерные станки держит 15 машин, а Фрезерные станки с ЧПУ многоосевые — 18. Для сравнения: Фрезерные станки с ЧПУ в трехосевом исполнении насчитывает 204 позиции. Пропорция честно показывает, какая доля задач по металлу закрывается без пятой оси.
Пятикоординатные фрезерные станки
Весь раздел →
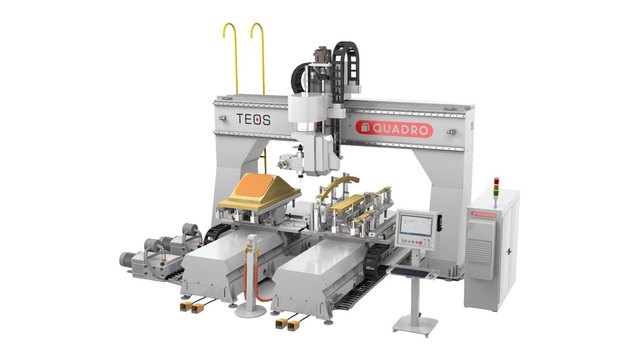
Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS Z-1000

Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS Z-1000 ATC 2+1 ATC (ONE HITECO)

Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS ATC
Фрезерный станок на 5 осей против 3- и 4-осевого
Считать надо не моторы, а стороны детали, которые инструмент видит за один зажим. Три оси дают одну сторону плюс вертикальные стенки. Четвертая ось разворачивает деталь вокруг одной линейной оси и открывает периметр. Пятая добавляет наклон, после которого шпиндель подходит к поверхности под любым разумным углом, а сверление наклонных отверстий идет без переустановки.
| Осей | Что добавляется | Сколько сторон за установ | Где упирается |
|---|---|---|---|
| 3 | X, Y, Z | одна | поднутрения, наклонные отверстия, глубокие карманы |
| 4 | вращение A или B | периметр вокруг одной оси | торцы и наклонные площадки остаются недоступны |
| 3+2 | наклон и поворот с фиксацией | до пяти сторон | нет движения по непрерывной пространственной траектории |
| 5 непрерывных | одновременное движение всех пяти | до пяти сторон плюс сложные поверхности | цена, CAM, требования к оператору |
Обозначения осей заданы стандартом, а не маркетингом. По ГОСТ 23597-79, гармонизированному с ISO 841, линейные перемещения обозначают X, Y и Z, а вращения вокруг них — буквами A, B и C. Вращение вокруг оси X читается как A, дальше по алфавиту. По индексу в спецификации вы сразу видите, какой узел куда крутится.
Обработка 3+2 и непрерывная 5-осевая: в чем разница
3+2 — это позиционная схема: поворотные оси выставляют заготовку в нужное угловое положение, зажимаются, и дальше фрезерование идет обычными тремя осями. При непрерывной 5-осевой обработке все пять осей двигаются синхронно во время резания, а вершина режущего инструмента ведется по пространственной траектории. Разница в стоимости владения между схемами больше, чем разница в цене железа.
Большинству производств хватает первой схемы. Корпусные детали, плиты, кронштейны, оснастка средней сложности — все это закрывается позиционированием, потому что задача сформулирована как «подойти к пяти сторонам за один зажим», а не «обвести лопатку». Позиционная схема прощает более простой CAM, менее жесткие требования к динамике приводов и обычную квалификацию технолога. И использовать 5-осевой центр в режиме 3+2 нормально, если вы за него не переплатили.
Без непрерывной схемы не обойтись при обработке сложных пространственных поверхностей, которые нельзя разложить на плоские подходы: лопатка турбины, шнек, крыльчатка, формообразующая пресс-формы со сложной геометрией. Деталь сложной формы здесь не фигура речи: поверхность задана математически, и плоскими подходами ее не получить.
Сама по себе пятая координата деталь не удешевляет. Ее удешевляет снятый установ, и только если этот установ действительно был в маршруте.
Кинематические схемы: повороты вокруг осей X, Y и Z
Собирают пятикоординатные фрезерные станки по трем компоновкам. Выбор между ними определяется не точностью, а массой и габаритом вашей детали. Оба вращения могут лежать в столе, оба в шпиндельной головке либо распределяться между ними. Каждая схема забирает что-то у рабочего поля или у жесткости.
| Схема | Где вращения | Что дает | Чем платите |
|---|---|---|---|
| Стол-стол | наклонно-поворотный стол несет обе оси | компактный фрезерный центр, жесткая головка, простой постпроцессор | масса и габарит детали ограничены столом; размер стола режет доступную зону |
| Голова-голова | обе оси в шпиндельном узле | тяжелая и крупная заготовка лежит неподвижно | ниже жесткость шпинделя, свес головки съедает вылет инструмента |
| Смешанная | одна ось в столе, одна в голове | компромисс по массе детали и жесткости | сложнее постпроцессор и проверка на столкновения |
Отсюда практическое следствие. Сначала измеряется деталь, потом выбирается компоновка. Станки с поворотным столом компактнее и жестче, но заготовка тяжелее предельной нагрузки стола автоматически отправляет вас к схеме с осями в головке. Поэтому на станках с большим рабочим полем поворотный узел почти всегда выносят в шпиндельную головку. Но встречается и обратное. Мелкие корпуса на машине с подвижной головкой теряют в точности из-за лишнего свеса.
Что дает RTCP и почему без него программа не переносится
RTCP — функция стойки, которая при развороте поворотных осей удерживает вершину инструмента в запрограммированной точке. Технолог получает право программировать деталь, а не машину: в кадре стоят координаты точки резания и вектор оси инструмента, а пересчет в перемещения линейных осей стойка делает сама, по своей кинематике. У производителей функция называется по-разному: FANUC включает ее кодами G43.4 и G43.5, Siemens командой TRAORI, HEIDENHAIN командой M128 или FUNCTION TCPM. У последнего это опция 9, а не базовая комплектация.
Когда функции нет, пересчет уезжает в CAM и постпроцессор. Программа выходит с зашитыми внутрь смещениями конкретной машины: расстоянием от центра поворота до плоскости стола, длиной оправки, вылетом головки. Вторая такая же машина в цехе имеет свои измеренные смещения, и готовый код на нее не встанет. Сменили сломанную фрезу на оправку другой длины — программу надо выпускать заново.
Что меняется в цехе, когда функция куплена и включена:
- Коррекция на длину инструмента работает при наклоненной оси, поэтому замена инструмента не тянет за собой перепостпроцессирование.
- Оператор отводит инструмент вдоль его собственной оси, а не вдоль осей станка, и возврат в точку резания остается корректным.
- Один и тот же файл идет на любую машину с такой же кинематической схемой: смещения живут в параметрах стойки, а не в кадрах программы.
- Наклонная плоскость программируется в своей системе координат, без ручного пересчета углов на каждое отверстие.
Сами смещения в стойку не приходят с завода готовыми. Их измеряют при монтаже и перемеряют после любого вмешательства в поворотный узел.
Когда хватает четырех осей и когда пятиосевой станок не поможет
Не каждая деталь требует пяти координат. Большую часть того, ради чего смотрят на пятикоординатный станок, закрывает четвертая ось. Валы с фрезерованными лысками и шпоночными пазами, детали с отверстиями по окружности, зубчатые и шлицевые профили, обработка по периметру трубы — здесь достаточно одного вращения. Разница в бюджете между четырьмя и пятью осями уходит на оснастку и инструмент, где отдача заметнее.
Вложение в пятую ось не окупится, если верно хотя бы одно из перечисленного:
- В номенклатуре преобладают плоские детали и раскрой листа: там нужна резка, а не фрезерный обрабатывающий центр.
- Партии крупные, а деталь простая. Для нее выгоднее многоместное приспособление на трехосевом станке, чем один поворотный стол.
- Нет технолога, который умеет писать и проверять пятикоординатные управляющие программы, и нет плана его нанять или обучить.
- Программа выпуска дает станку меньше одной смены загрузки. Время обработки сокращается, а амортизация идет круглосуточно.
- Реальное ограничение маршрута — не число установов, а термичка, шлифовка или контроль. Пятикоординатная машина эту очередь не разгонит.
Четвертая ось не обязана приезжать вместе со станком. На машину с тремя координатами ставят отдельный поворотный стол, и по замеру нашего каталога на 02.09.2026 медиана этого раздела составляет 376 299 ₸ — цифра нашего прайса, а не рыночная статистика. Прежде чем считать надбавку за пятую ось, пересчитайте маршрут для связки «станок на три оси плюс поворотный стол»: часть установов снимается уже на ней.
Как считать окупаемость ЧПУ вообще, разобрано в отдельной статье блога — Фрезерный станок с ЧПУ: когда окупается, а когда мешает. Здесь речь только о надбавке за пятую ось поверх уже принятого решения о ЧПУ.
Что купить и освоить кроме самого обрабатывающего центра
Приезжает пятиосевой фрезерный станок без половины того, что нужно для его работы. Трехосевую программу технолог напишет почти в любом CAM; пятикоординатную только там, где есть соответствующие стратегии и контроль вектора инструмента. Разрыв в оснащении и есть главная причина, по которой купленные машины годами работают в режиме 3+2. Список ниже короткий, но каждый пункт стоит денег.
- CAM с 5-осевыми стратегиями. Обход по поверхности, управление наклоном инструмента, автоматический отвод от столкновения. Лицензия на такой модуль покупается отдельно от базового пакета.
- Постпроцессор под конкретную кинематику. Он пишется под вашу схему и вашу систему ЧПУ. Постпроцессор от станка стол-стол на машине с поворотной головкой выдаст геометрически верный, но физически невыполнимый код.
- Проверка на столкновения. На трех осях зарез виден в модели. На пяти сталкиваются оправка, кожух шпинделя, кулачки и сам поворотный узел, поэтому симуляция по реальной модели станка перестает быть опцией.
- Лицензия на удержание точки контакта инструмента. У части производителей это платная опция стойки, а не базовая функция, и в спецификации она идет отдельной строкой ниже цены станка.
- Оснастка под один зажим. Тиски с малым силуэтом, чтобы корпус не мешал наклону, и удлиненные оправки. По каталогу на 02.09.2026 медиана раздела Тиски для фрезерных станков составляет 466 545 ₸, Столы для фрезерных станков — 174 475 ₸. Это цены нашего каталога, не средние по рынку.
Тиски для фрезерных станков
Весь раздел →
Станок сверлильный профессиональный (750 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND25116PV
Станок сверлильный профессиональный (750 Вт, 25 мм, 5 скоростей, нарезание резьбы, тиски) NORDBERG ND25116P
Станок сверлильный профессиональный (1100 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND2554PV
- Квалификация технолога. Человек, который читает кинематику станка и понимает, почему при подходе к полюсу поворотная ось разворачивается на 180 градусов за одну строку кадра.
Что проверить в спецификации 5-осевого станка до подписи договора
Врет спецификация в трех местах: в размерах доступной зоны, в допустимой нагрузке на поворотную ось и в комплектности стойки. Проверять эти пункты надо на своей детали, с чертежом и маршрутом в руках, а не абстрактно. Ниже шесть позиций, которые менеджер поставщика подтверждает письменно, иначе спор после монтажа упирается в устные обещания.
- Рабочее поле при наклоненном столе. Паспортные ходы указывают для нулевого положения; после наклона на 30–40 градусов доступная зона сжимается, и деталь может перестать помещаться.
- Предельная масса заготовки на поворотном столе с учетом приспособления, а не голой детали.
- Диапазон углов обеих поворотных осей. Ограничение наклона на 100 градусах вместо 120 закрывает часть подходов, которые вы закладывали в маршрут.
- Наличие функции удержания точки контакта в поставляемой конфигурации, а не в прайс-листе опций.
- Конус и система смены инструмента: короткая жесткая оправка при постоянном наклоне важнее, чем на трехосевой машине.
- Кто делает и кто сопровождает постпроцессор, входит ли он в стоимость.
Отдельный пункт — регламент поворотного узла. У поворотного узла есть червячная или прямоприводная пара, тормоз оси и угловой датчик, а при работе с СОЖ добавляются уплотнения, через которые эмульсия идет к подшипникам. Спрашивайте не «какой срок службы», а что именно снимают по регламенту, с какой периодичностью меряют люфт и кто выполняет эту работу в Казахстане после гарантии. Ответ «завод-изготовитель» без имени сервисной организации означает, что делать будет некому.
Цена ошибки считается не в переплате за железо. Считается она в простое. Медиана раздела Фрезерные станки с ЧПУ по нашему каталогу на 02.09.2026 составляет 11 354 130 ₸, и лишний класс машины — не худший из сценариев. Дороже обходится другое: станок стоит, потому что программировать его некому, деталь не влезает после наклона стола, а маршрут остался прежним. Предприятие платит амортизацию за возможность, которой не пользуется.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Пришлите чертеж или габариты детали с числом установов в текущем маршруте: подберем компоновку из раздела Пятиосевые фрезерные станки и посчитаем поставку по Казахстану.
Частые вопросы про 5-осевые обрабатывающие центры
Ниже собраны вопросы, которые задают менеджерам до расчета. Они касаются терминологии, требований к стойке и того, чем машина на пять координат отличается от четырехосевой. Ответы короткие; под конкретную деталь расчет всегда делается отдельно, по чертежу и программе выпуска.
Что значит 5 осевой станок?
У такого станка пять управляемых координат относительного движения инструмента и детали: три линейных и две вращательных из набора A, B, C. Пятикоординатный фрезерный станок и 5-осевой центр означают одно и то же, разница только в терминологии производителя.
Что такое 4-осевой станок и как отличить его от пятиосевого по спецификации?
Смотрите не на общее число осей, а на число одновременно управляемых. Четырехосевой станок имеет одну вращательную координату; встречаются машины с двумя поворотными узлами, где вторая ось только индексируется вручную и в интерполяции не участвует. Такая машина продается как пятиосевая, но непрерывную обработку не выполнит.
Какая система ЧПУ нужна для одновременной 5-осевой обработки?
От стойки требуется интерполяция по пяти координатам, удержание точки контакта инструмента и достаточный объем буфера для мелкокадровых программ. Уточняйте это по конфигурации конкретной поставки: одна и та же серия стоек продается в разной комплектации, и нужная функция идет отдельной опцией.
Как проверяют точность поворотных осей после монтажа?
Кинематические испытания обрабатывающих центров с поворотными осями описывает ISO 10791-6:2014: стандарт распространяется на машины с тремя линейными и одной-двумя поворотными координатами и опирается на методики ISO 230-1 и ISO 230-4. Проверяют измерительным прибором, а не пробной деталью: находят положение центров вращения и отклонение траектории при одновременном движении координат. Полученные величины заносят в параметры стойки. Работу делает пусконаладчик поставщика, и акт с числами стоит требовать письменно.
Чем 5-ти осевые фрезерные станки отличаются от обрабатывающих центров?
Обрабатывающий центр с ЧПУ имеет автоматическую смену инструмента из магазина, а часто еще отвод стружки и подачу СОЖ через шпиндель. Фрезерный станок без магазина центром не считается, хотя кинематика у них одинаковая. На выбор влияет число инструментов в маршруте детали. Разница ощутима уже на пяти-шести переходах.
Где купить фрезерный 5-осевой станок с ЧПУ в Казахстане?
Мы поставляем пятикоординатное оборудование по всему Казахстану, бренд ФрезерТех. Отправка идет транспортными компаниями СДЭК, DPD, ПЭК, «Деловые линии» либо собственным транспортом; доставка считается под конкретную позицию и город. Разгрузка и подготовка фундамента остаются на стороне покупателя. Заложите их в график запуска заранее.