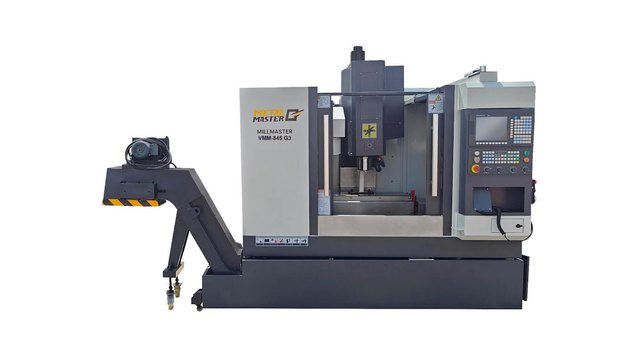
Закрепление заготовки на фрезерном станке выполняют через механические прихваты, прецизионные тиски с гидроусилителем, вакуумные плиты или быстросменные системы Zero-Point. Выбор метода зависит от геометрии детали, жесткости технологической системы и величины сил резания. В механической обработке мы рассчитываем базирование по правилу шести точек согласно ГОСТ 21495-76 с запасом прижимного усилия в 1.5–2.5 раза для исключения микросмещений заготовки.
Теория базирования по ГОСТ 21495-76 и правило шести точек
В технологической цепочке СПИД жесткая фиксация определяет качество поверхности и точность обработки. Недостаточный зажим приводит к вибрациям. Это опасно. Из-за вибраций шпиндель станка испытывает повышенные динамические нагрузки, крошатся пластины из твердого сплава, а деталь уходит в брак по шероховатости. Поэтому мы всегда начинаем наладку с анализа степеней свободы заготовки в пространстве станка.
Любая свободная заготовка в декартовой системе координат обладает шестью степенями свободы. Она способна линейно смещаться вдоль трех взаимно перпендикулярных осей координат и одновременно совершать вращения вокруг них. Чтобы полностью зафиксировать деталь в рабочей зоне станка, мы лишаем ее всех шести степеней свободы с помощью комплекта технологических баз.
В машиностроении ГОСТ 21495-76 регламентирует строгое разделение баз на три основных типа:
- Главная установочная база: формируется тремя опорными точками на плоскости наибольшей площади. Лишает деталь трех степеней свободы: линейного смещения по оси Z и вращений вокруг осей X и Y. Опорные точки не должны лежать на одной прямой линии.
- Направляющая база: создается двумя опорными точками на наиболее протяженной боковой грани. Лишает заготовку двух степеней свободы: перемещения по оси Y и вращения вокруг оси Z.
- Опорная база: представлена одной точкой на торцевой поверхности наименьшей площади. Лишает деталь шестой степени свободы, блокируя продольный сдвиг вдоль оси X.
Погрешность базирования возникает при несовпадении технологической базы с конструкторской базой детали. Если линейный размер конструктор задал от одной плоскости, а деталь упирается в оснастку противоположной гранью, допуск размера неизбежно поглощает колебания толщины заготовки. Но при полном совмещении технологической и конструкторской баз расчетная погрешность базирования строго равна нулю.
Инженерное правило: Зажимное усилие всегда направляют перпендикулярно к установочной и направляющей базам. Прижимная сила обязана прижимать деталь к жестким базовым опорам, а не отрывать ее от стола под действием сил фрезерования.
Во время фрезерования на заготовку воздействует сложная пространственная система нагрузок. Главная тангенциальная сила резания стремится сдвинуть деталь по ходу вращения инструмента. Сила подачи действует вдоль траектории стола. Радиальная составляющая отжимает фрезу от заготовки. И элементы оснастки обязаны надежно удерживать деталь в неподвижном положении при максимальных нагрузках.
Ступенчатые прихваты, Т-образные пазы стола и расчет рычага
Для закрепления корпусных заготовок на чугунном столе станка мы регулярно используем классический набор ступенчатых прихватов. Стандартный комплект Clamping Kit включает Т-образные шпильки DIN 787 класса прочности 8.8 или 10.9, зубчатые ступенчатые опоры, сферические шайбы и прихваты. На фрезерный станок мы монтируем прихваты строго с учетом соотношения плеч рычага.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
В момент затяжки заготовка и ступенчатый башмак образуют точки опоры двуплечего рычага. Затяжная шпилька передает натяг гайки на прижимную планку. Распределение прижимного усилия подчиняется правилу рычага:
      F_болт (шпилька)
         │
         ▼
 ┌───────┴────────┐ ◄── Прихват
 │                │
 ▼                ▼
Заготовка       Опорный башмак
(L1)             (L2)
Прижимное усилие на заготовке вычисляют по формуле F_дет = F_болт * (L2 / (L1 + L2)), где L1 обозначает плечо от шпильки до детали, а L2 задает расстояние от шпильки до опорного башмака.
Если шпильку разместить строго посередине прихвата, на заготовку придется ровно половина усилия затяжки резьбы. При смещении шпильки вплотную к детали на прижим передается 80–85% силы натяга болта. А если наладчик смещает шпильку к опорному башмаку, большая часть усилия бесполезно сжимает лесенку. Это недопустимо. Подобная ошибка создает прямую угрозу срыва детали при врезании инструмента на рабочей подаче.
Внимание: Корпус прихвата должен располагаться строго параллельно плоскости стола либо с минимальным наклоном в сторону заготовки (не более 1–2°). Наклон прихвата назад в сторону башмака недопустим: точка контакта смещается на кромку детали, вызывая ее вырыв при попутном фрезеровании.При работе с тяжелыми отливками и сварными конструкциями мы применяем вспомогательную оснастку:
- Винтовые домкратики: регулируемые опоры со сменными насадками для выравнивания черновых неровных поверхностей литья.
- Чугунные монтажные угольники: вертикальные плиты с Т-пазами для точного базирования деталей под углом 90° к столу.
- Калиброванные упорные планки: жесткие стальные сухари в Т-паз стола, воспринимающие продольные нагрузки.
Подобрать оборудование под вашу задачу
Прецизионные станочные тиски, механизм Pull-Down и губки Dovetail
На трехкоординатных и пятиосевых станках с ЧПУ станочные тиски служат базовым типом зажимной оснастки. По конструкции тиски разделяют на механические лекальные, модульные и прецизионные гидромеханические. В гидромеханических тисках встроенный плунжерный мультипликатор развивает усилие сжатия от 20 до 60 кН без рывков и перегрузки ходового винта.
В стандартных винтовых тисках технологический зазор в направляющих станины приводит к возникновению опрокидывающего момента. При затягивании винта подвижная губка слегка приподнимается на 0.02–0.05 мм, увлекая за собой заготовку. Этот подъем нарушает параллельность поверхностей и искажает глубину обработки пазов.
Для полного устранения эффекта всплытия губки в прецизионных тисках применяют клиновой механизм Pull-Down:
   F_винт ──► [ Сферический сегмент ]
                     │  ▲
           45° ┌─────┘  │ F_верт (прижим к станине)
               ▼        │
      [ Подвижная губка ] ──► [ Заготовка ]
               │
               ▼ Направляющие тисков
Полусферический вкладыш передает усилие ходового винта под углом 45° вперед и вниз. Возникающая вертикальная сила надежно притягивает подвижную губку вместе с заготовкой к закаленным направляющим. В результате параллельность плоскостей сохраняется в пределах 0.005 мм.
По высоте деталь выставляют наборами шлифованных параллелек. Твердость параллельных подкладок составляет 58–62 HRC, а разновысотность в паре не превышает 0.003 мм. После зажима тисков мы проверяем плотность посадки детали легким постукиванием латунным молотком. Подкладки не должны шевелиться от руки.
Форму и материал сменных губок подбирают под конкретную технологическую задачу:
- Гладкие закаленные губки: для зажима чистовых предварительно обработанных поверхностей без риска повреждения металла.
- Каленые рифленые губки: с пирамидальной насечкой для черновой обдирки проката с окалиной, гарантируют высокий коэффициент трения.
- Сырые профильные губки: изготавливаются из алюминия Д16Т или стали 40Х. Оператор фрезерует в них ответный профиль сложной детали прямо на станке, обеспечивая биение базы менее 0.01 мм.
- Гребенчатые губки под ласточкин хвост: специальное решение для 5-осевой обработки. Заготовка предварительно фрезеруется со скосом Dovetail 45° глубиной 2.5–4.0 мм, за который тиски удерживают деталь с высокой жесткостью, открывая инструменту доступ к пяти сторонам заготовки.
Вакуумные, магнитные и клеевые системы фиксации заготовок
При фрезеровании тонкостенных корпусов, алюминиевых плит, листовых пластиков и композитов механический прижим в тисках вызывает упругое выгибание детали. После разжатия заготовка коробится. Это брак. Для равномерного распределения удерживающего усилия мы применяем вакуумные, магнитные и клеевые столы.
Вакуумный стол представляет собой алюминиевую плиту с координатной сеткой каналов и штуцерами подключения вакуумной станции. По периметру заготовки в пазы укладывают уплотнительный резиновый шнур из силикона или EPDM. Для сквозного раскроя листовых деталей поверх вакуумного стола размещают воздухопроницаемый жертвенный слой из пористого алюминия Metapor или вспененного пластика.
Удерживающее усилие вакуумного стола рассчитывают по формуле F_уд = Delta_P * S * mu, где перепад давления Delta_P составляет 0.75–0.90 бар, величина S задает площадь детали в квадратных метрах, а коэффициент сухого трения mu равен 0.25–0.35.
При подаче СОЖ коэффициент трения снижается до 0.10–0.15. Чтобы исключить боковой сдвиг детали, на вакуумных столах монтируют механические боковые упоры, а подача на зуб и глубина резания снижаются на 20–30%. В управляющих программах мы используем спиральные концевые фрезы с левой спиралью и направлением стружки вниз, которые создают постоянный прижим листа к поверхности стола.
Магнитные плиты применяют для обработки ферромагнитных сталей и чугунов. Наибольшую надежность показывают электропостоянные магнитные плиты EPM. Электрический импульс подается только на 1–2 секунды для переполюсовки неодимовых магнитов в момент зажима или разжима. В процессе фрезерования система удерживает деталь силой постоянных магнитов без потребления тока с усилием 120–160 Н/см², исключая аварийный срыв заготовки при обесточивании цеха.
Для микрофрезерования, гравировки печатных плат и ювелирной обработки миниатюрных деталей используют клеевые методы: термопластичные восковые компаунды и двусторонние акриловые пленки высокой прочности на сдвиг.
Модульные системы нулевого базирования Zero-Point и расчет зажима
Системы нулевого базирования Zero-Point переводят процедуру переналадки фрезерного станка на стандарты быстрой смены SMED. В стол станка стационарно монтируют базовые модули Schunk, Lang или Erowa, а в оснастку или непосредственно в тело заготовки запрессовывают прецизионные конические штифты-штревели.
Механизм фиксации штревеля работает по принципу упругого механического замыкания:
- Рабочее состояние (зажато): мощный пакет тарельчатых пружин смещает конусную гильзу, которая с усилием 25–45 кН вдавливает стальные шарики в кольцевую канавку штревеля. Модуль жестко удерживает оснастку без подачи давления.
- Разжим: в пневмомодуль подается сжатый воздух давлением 6 бар (или гидромасло 50 бар), сжимающий пружины и освобождающий штревель. Встроенный пневмовыталкиватель приподнимает оснастку на 2–4 мм для легкого снятия.
Точность позиционирования и повторяемость при смене оснастки в системах Zero-Point составляет менее 0.005 мм. Подготовительно-заключительное время Т_пз на переналадку сокращается на 80–90%. Наладчик собирает и обкатывает новую деталь в тисках на слесарном верстаке вне станка, пока шпиндель обрабатывает предыдущую партию.
При проектировании технологического процесса расчетную силу зажима заготовки определяют с учетом коэффициента запаса F_заж = K * (F_c / mu), где F_c обозначает главную тангенциальную силу резания, mu задает коэффициент трения в контакте, а K является коэффициентом запаса зажима:
K = 1.5–1.8: при спокойном попутном торцевом фрезеровании без ударов;K = 2.0–2.2: при обработке с переменной глубиной резания и врезании под углом;K = 2.5–3.0: при прерывистом резании литья, фрезеровании глубоких пазов и черновой обдирке твердым сплавом.
Параметры резания определяют величину силы резания. При черновой обработке конструкционных сталей твердосплавный инструмент создает значительные боковые нагрузки, требующие жесткого упора заготовки в неподвижные элементы оснастки. Скорость резания и подача на зуб подбираются с учетом жесткости всей технологической системы.
Сравнение методов закрепления и регламент предотвращения брака
В производственной практике выбор оснастки представляет собой компромисс между жесткостью фиксации, временем переналадки и геометрическими ограничениями детали. Мы сопоставили основные способы крепления заготовок по ключевым эксплуатационным параметрам, чтобы помочь наладчикам выбрать оптимальное решение для конкретной технологической операции.
| Тип оснастки | Усилие зажима | Повторяемость базирования | Время установки детали | Рекомендуемые материалы и операции |
|---|---|---|---|---|
| Ступенчатые прихваты | 15–35 кН на шпильку | 0.05–0.10 мм (по упорам) | 3–8 мин | Крупногабаритные плиты, сварные рамы, чугунное литье, черновая обдирка |
| Тиски с Pull-Down | 25–60 кН | < 0.005 мм | 30–60 сек | Бруски, прокат, корпусные детали, получистовая и чистовая 3D-обработка |
| Губки Dovetail 45° | 20–40 кН | < 0.005 мм | 20–40 сек | Пятиосевая комплексная обработка штампов, моноколес и авиационных деталей |
| Вакуумные столы | До 90 кПа (9 Н/см²) | 0.01–0.02 мм | 10–30 сек | Тонколистовой алюминий, оргстекло, текстолит, композитные панели, раскрой |
| Магнитные плиты EPM | 120–160 Н/см² | 0.005–0.01 мм | 5–15 сек | Стальные и чугунные плиты, шлифование, контурное торцевое фрезерование |
| Zero-Point системы | 25–45 кН на модуль | < 0.003 мм | 10–20 сек | Многономенклатурное серийное производство, быстрая смена паллет и тисков |
Для предотвращения брака деталей и поломок режущего инструмента наладчику необходимо соблюдать пять инженерных правил:
- Контроль рычага прихвата: шпильку всегда размещают максимально близко к заготовке, сохраняя горизонтальное положение планки прихвата.
- Проверка посадки на параллельки: после зажима тисков плотность прилегания детали к подкладкам проверяют легким постукиванием латунного молотка. Если подкладка шевелится от руки, заготовку разжимают, удаляют стружку и повторяют зажим.
- Исключение деформации тонкостенных деталей: усилие зажима в тисках регулируют динамометрическим ключом или гидроредуктором, чтобы не допустить упругого выгибания стенок.
- Герметизация вакуумного контура: уплотнительный шнур укладывают единым отрезком без разрывов, а свободные каналы вакуумной плиты изолируют резиновыми заглушками для сохранения рабочего перепада давления.
- Защита Т-пазов станка: затяжку шпилек DIN 787 производят только с полным заходом Т-образной головки в паз стола, не допуская перекоса и смятия чугунных кромок стола чрезмерным моментом затяжки.