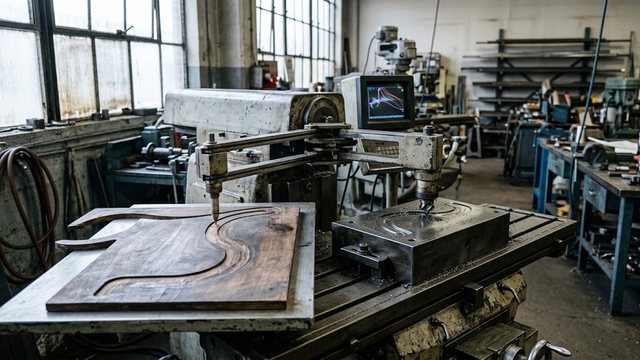
Копировально-фрезерный станок по дереву воспроизводит форму мастер-модели в масштабе 1:1 либо с коэффициентом редукции. Оператор ведёт копировальный щуп по рельефу образца, а связанный с ним шпиндель синхронно срезает древесный массив. В столярном деле применяют два разных типа оборудования. Плоскостной пантограф фрезерный переносит барельефы, орнаменты и шрифты по двум координатам X и Y. Объёмный дубликатор по дереву, известный как дупликарвер, укомплектован синхронными поворотными центрами для тел вращения и сложной скульптурной пластики. Такая кинематика позволяет обрабатывать ружейный приклад, винтовую балясину, ножки кабриоль или резные топорища.
Качество дублирования зависит от согласования радиуса щупа с радиусом фрезы, жёсткости рычагов и балансировки подвижной рамы. При ручном копировании мастер полностью контролирует подачу по усилию резания. Это исключает сколы на свилеватых участках дуба или ореха. Однако малейший люфт в узлах шарниров искажает чистовой профиль.
| Параметр | Плоскостной пантограф (2D/2.5D) | Дубликатор по дереву / Дупликарвер (3D) |
|---|---|---|
| Схема копирования | Шарнирный параллелограмм в плоскости стола | Пространственная рама плюс поворотные бабки |
| Степени свободы | Перемещение X, Y и ступенчатый прижим Z | Продольная X, радиальная Z и поворот детали θ |
| Типовые изделия | Таблички, мебельные накладки, филёнки дверей | Винтовая балясина, ножки кабриоль, ружейный приклад |
| Погрешность копирования | От ±0,2 до ±0,4 мм | От ±0,4 до ±0,8 мм |
Кинематика рычажного пантографа: геометрия параллелограмма и масштабирование
Основой пантографа служит шарнирный параллелограмм из четырёх жёстких тяг. Подвижные звенья соединены прецизионными шарнирами. При движении щупа точка крепления фрезера повторяет траекторию в строгом геометрическом подобии. Передаточное отношение механизма рассчитывают через плечи рычагов:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
M = L_cutter / L_probe
Здесь L_cutter обозначает расстояние от базового неподвижного шарнира до оси фрезы, а L_probe задаёт расстояние от той же базы до наконечника щупа. Если плечи равны (M = 1:1), станок копирует контур в натуральную величину. При смещении опорных шарниров получают масштаб 1:2 либо 1:4 для уменьшения рельефа. Масштабирование с увеличением (M > 1) в столярных мастерских применяют редко, поскольку оно пропорционально умножает механические люфты шарниров.
Тяжёлый ручной фрезер весом 4–6 кг создаёт постоянную нагрузку на руки мастера. Для компенсации массы на заднем плече рамы монтируют противовесы либо газовые лифты. Сбалансированная каретка плавно удерживает высоту в любой точке рабочей зоны. При замене моторного блока или переходе на другой вылет фрезы балансир настраивают заново.
Причины образования люфтов и регламент регулировки
Погрешность копирования складывается из зазоров в осевых сочленениях. Допустимый суммарный люфт на конце шпинделя не должен превышать 0,2 мм при плоской гравировке и 0,4 мм при объёмном точении. Зазоры выявляют стрелочным индикатором, покачивая фрезерную головку при заблокированном щупе. Основные неполадки шарнирной системы:
- Износ бронзовых подшипников скольжения в тягах параллелограмма
- Ослабление резьбовых пальцев и контргаек в узлах крепления рычагов
- Упругая деформация трубчатых штанг при чрезмерном усилии оператора
- Выработка посадочных мест центральной опорной стойки
Устраняют люфты подтяжкой зажимных винтов с тарельчатыми шайбами либо запрессовкой новых втулок. Проверку затяжки крепежа выполняют через каждые 40 часов работы.
Правило подобия радиусов: строгое равенство R_probe = R_cutter
Точность передачи рельефа определяет закон геометрического эквидистантного смещения. Щуп скользит по мастер-модели поверхностью своего скруглённого наконечника с радиусом R_probe. Режущие кромки полусферической фрезы формируют в заготовке паз, эквидистантный оси вращения на величину R_cutter. Профиль копии совпадает с оригиналом только при точном равенстве радиусов R_probe = R_cutter.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Если радиусы не совпадают, на криволинейных поверхностях возникает систематическая погрешность δ:
δ = R_probe − R_cutter
На плоских и выпуклых участках погрешность почти незаметна. Однако на вогнутых элементах вроде галтелей, каннелюров и узких желобков ошибка проявляется полностью. Когда радиус щупа превышает радиус фрезы (R_probe > R_cutter), сферический наконечник упирается в края выемки и не доходит до её дна. Фреза оставляет недорез древесины, и углубление получается мельче заданного. Напротив, при R_probe < R_cutter фреза перерезает материал глубже образца, срезая тонкие перемычки орнамента.
Рассмотрим конкретный случай. Если при фрезеровании полусферической фрезой радиусом 4 мм (диаметр 8 мм) мастер использует щуп радиусом 5 мм (диаметр 10 мм), величина смещения δ составит 1 мм. Все узкие канавки на заготовке окажутся на 1 мм мельче оригинала. Художественная резьба потеряет глубину и объём.
Ошибки при подборе и установке щупов
| Дефект настройки | Технологическое последствие | Способ устранения |
|---|---|---|
| Несовпадение радиусов R_probe и R_cutter | Недорез или зарезание материала на вогнутых радиусных элементах | Установка калиброванного щупа в пару к рабочей фрезе |
| Конический щуп с острой вершиной | Царапание мягкой модели и неравномерная глубина выборки | Применение полированных шаровых наконечников из бронзы или стали |
| Жёсткий избыточный прижим к образцу | Сминание рельефа на деревянных и пластилиновых мастер-моделях | Монтаж регулируемого пружинного демпфера с усилием 0,4–0,7 Н |
| Люфт щупа в зажимной цанге | Смещение контура при смене направления ведения каретки | Замена изношенной цанги и контроль затяжки гайки |
Подобрать оборудование под вашу задачу
Синхронные поворотные узлы: обработка балясин и ружейных прикладов
Станок для балясин копировальный оснащают передней и задней бабками для параллельного зажима двух деталей. В первой паре центров закрепляют эталонную деталь, во второй фиксируют брусок древесины. Обе шпиндельные бабки связывают зубчатым ремнём или роликовой цепью с передаточным отношением 1:1. Поворот ведущего маховика на заданный угол вызывает синхронное вращение заготовки.
Точная передача угла критична для тел сложной формы. При диаметре балясины 80 мм угловое расхождение звёздочек всего в 1 градус даёт линейное смещение по окружности 0,7 мм. В результате винтовая канавка получается кривой, а на гранях возникает ступенька. Натяжение приводного ремня проверяют динамометром перед началом каждой смены, а шкивы жёстко фиксируют призматическими шпонками.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Изготовление ружейных лож требует строгого соблюдения угловой ориентации. Ружейный приклад имеет выраженную асимметрию щеки, отвод в пятке и выборку под спусковую скобу. Мастер совмещает контрольные риски на шкивах передней бабки до включения привода. Смещение фазы поворота приводит к браку заготовки из дорогого комлевого ореха.
Изогнутая ножка кабриоль не является телом вращения. Её фрезеруют методом послойных продольных проходов по четырём сторонам. Заготовку кантуют в делительной головке с шагом 90 градусов. На каждой грани каретка совершает горизонтальные строчки с шагом 2–4 мм, огибая сложный S-образный контур модели.
Выверка соосности и ограничение глубины резания
Перед пуском шпинделя выставляют нулевую точку станка. Торцы щупа и фрезы подводят к плоской контрольной площадке на планшайбе. Высотную разницу проверяют концевыми мерами длины, добиваясь расхождения не более 0,1 мм. Регулировку выполняют подвижным винтовым шпинделем задней бабки.
Механический упор глубины предотвращает поломку инструмента при соскальзывании щупа с крутого уступа модели. Ограничитель настраивают с зазором 0,5 мм относительно предельной глубины выемки. Это защищает фрезу и стальные зажимные центры от аварийного контакта.
Режимы резания древесины: выборка припуска на дубе, ясене и буке
Черновую обработку древесины ведут спиральными или прямыми пазовыми фрезами диаметром 10–12 мм. Шпиндель разгоняют до 16 000–18 000 об/мин при ручной подаче каретки со скоростью 0,6–1,2 м/мин. На чистовую доводку оставляют равномерный припуск 1,5–2 мм. Чистовой проход выполняет полусферическая фреза диаметром 6–8 мм на оборотах 20 000–24 000 об/мин. Малый шаг строчки (0,3–0,5 мм) сводит к минимуму последующее шлифование.
| Порода древесины | Обороты чистовой обработки | Скорость ручной подачи | Параметры инструмента |
|---|---|---|---|
| Дуб черешчатый (~700 кг/м³) | 20 000–22 000 об/мин | 0,4–0,6 м/мин | Сферическая R3 мм (D6), двухзаходная твердосплавная |
| Ясень дальневосточный (~660 кг/м³) | 21 000–23 000 об/мин | 0,5–0,8 м/мин | Сферическая R4 мм (D8), двухзаходная с полировкой стружечных канавок |
| Бук европейский (~680 кг/м³) | 20 000–22 000 об/мин | 0,4–0,7 м/мин | Сферическая R3–R4 мм, мелкозернистый сплав KCR08 |
Плотный дуб с крупными сосудами ранней зоны склонен к сколам волокон. Шаг чистового прохода на дубовых балясинах снижают до 0,3 мм. Ясень обладает высокой вязкостью и режется без микротрещин, но требует острозаточенного твердосплавного инструмента во избежание ворсистости. Однородный бук легко обрабатывается, однако влажность заготовок выше 10% вызывает прижоги при трении щупа и фрезы.
Экономическое сравнение: ручной дубликатор или 4-осевой ЧПУ
Четырёхосевой фрезерный станок с ЧПУ и поворотной осью A обеспечивает повторяемость ±0,05 мм в полностью автоматическом цикле. Однако промышленный комплекс с ротационной осью стоит от 2,5 до 6 млн тенге. Дополнительно требуются затраты на лицензионный CAM-пакет, услуги 3D-моделлера и оператора. Подготовка управляющей программы сложного приклада занимает 6–10 рабочих часов.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
Копировальный станок для прикладов и балясин ручного типа окупается быстрее в следующих производственных условиях:
- Мелкосерийный выпуск объёмом от 5 до 40 изделий в месяц
- Реставрационные работы по восстановлению элементов антикварной мебели по ветхому оригиналу
- Изготовление штучных лож по индивидуальным слепкам из гипса, пластилина или плотного модельного полиуретана
- Ограниченный бюджет столярного цеха на этапе запуска производства
На сериях свыше 100 одинаковых балясин в месяц производительность ЧПУ оборудования перекрывает затраты на наладку. Для небольших столярных мастерских ручной копир остаётся самым рентабельным решением.
Подбор копировально-фрезерного станка для столярного производства
При выборе станка ориентируются на габариты типовых заготовок и конструкцию копируемых изделий:
- Размер зоны обработки: для мебельных ножек достаточно межцентрового расстояния 600–800 мм, для лестничных столбов и винтовых колонн требуется станина с пролётом 1200–1500 мм
- Диаметр обточки: зажимные планшайбы должны вмещать брус сечением от 100×100 до 160×160 мм без задевания направляющих
- Мощность фрезерного привода: для обработки твёрдолиственных пород выбирают шпиндели мощностью 1,5–2,2 кВт с цанговым патроном ER20 под хвостовики 8 и 12 мм
- Комплектация щупами: набор сменных сферических наконечников должен точно соответствовать каталогу используемых радиусных фрез
Инженеры компании frezerniy-stanok.kz помогут выбрать станок для балясин копировальный, дупликарвер или гравировальный пантограф под задачи вашего цеха в Казахстане. Поставляем сертифицированное оборудование, режущий инструмент и запасные части с гарантией и доставкой во все регионы.