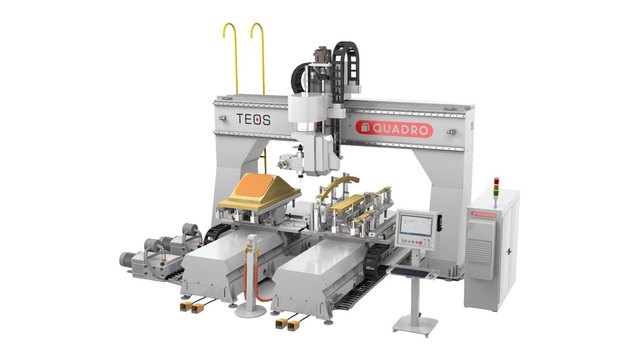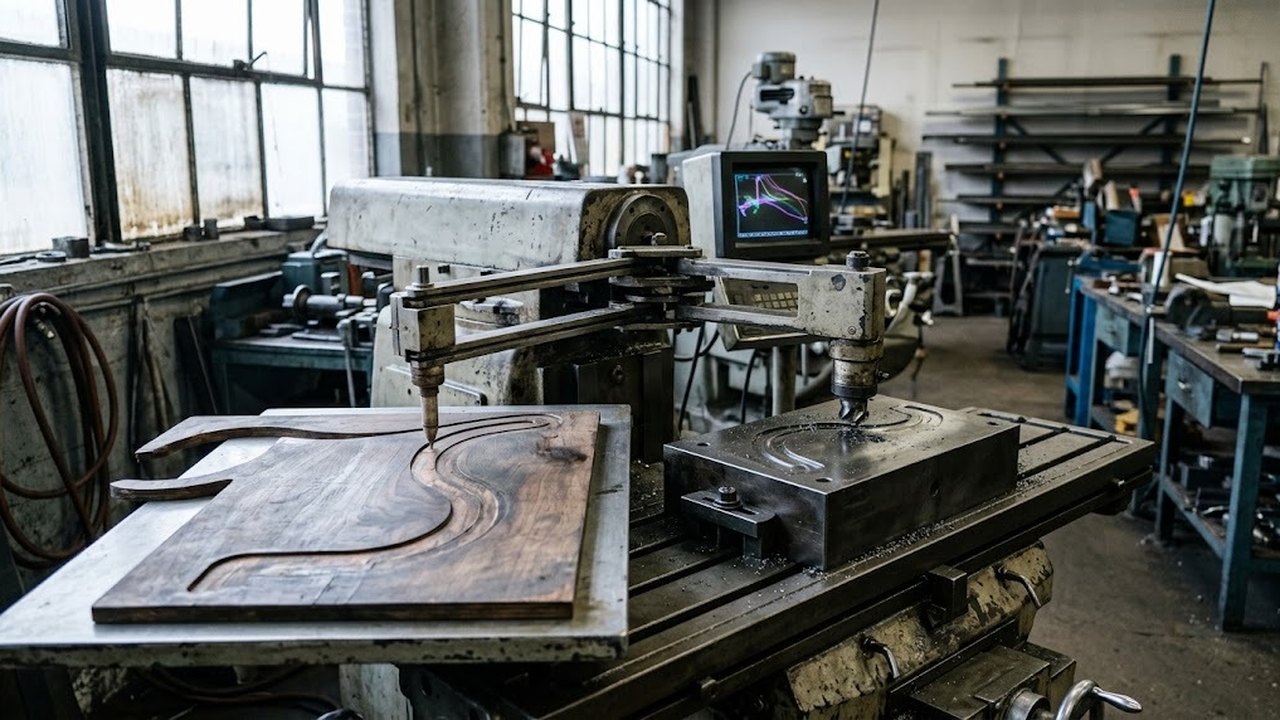
Копировально-фрезерный станок повторяет фрезой готовый контур. Щуп ведут по шаблону, фреза снимает металл по той же траектории. Под этим названием в Казахстане продают две несовместимые машины. Первая — тяжелый копир вроде 6441Б, наследство советского станкостроения. Вторая, компактная, фрезерует замки и водоотливы в оконном профиле. Разница в цене доходит до десяти раз, и покупатель узнает об этом уже после счета.
Почему под одним названием продают две разные машины
Виновата система обозначений. Первая цифра модели означает группу оборудования, вторая — тип. Шестерка это фрезерные станки, четверка объединяет копировальные и гравировальные. Отсюда индекс 6441Б. Название прилипло ко всей четверке, хотя внутри нее машины решают несхожие задачи.
Второй источник — оконное производство. Там так зовут узкий агрегат для обработки ПВХ и алюминиевого профиля, и по казахстанскому спросу ищут чаще именно его: в топе выдачи google.kz стоят подборки оборудования для окон, а не станкостроительные справочники. Продавец слышит запрос, думает про оконную линию. Покупатель думает про копирование детали по образцу. Дальше разговор идет мимо.
Принадлежность машины к нужному классу проверяется одним вопросом: что именно она копирует, шаблон детали или посадочное место фурнитуры.
Оба класса относятся к фрезерной группе, и замену обеим задачам можно подобрать в разделе фрезерный станок. Ниже разберем каждую машину отдельно.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
Как копировальный станок с щупом ведет фрезу по шаблону
У классической машины траекторию задает механический шаблон. Копир-модель закрепляют на отдельном столе, оператор ведет по нему щуп, следящая система переносит движение на шпиндель с фрезой. Программы нет, чертежа тоже. Геометрию хранит сам шаблон. Обработка идет ровно с той точностью, с какой изготовлен образец, и ошибка модели переходит в деталь один к одному.
Порядок работы выглядит так:
- Изготовить шаблон или взять готовую деталь-образец.
- Закрепить шаблон на столе копира, заготовку — на столе изделия.
- Выставить соотношение ходов и глубину прохода.
- Провести щуп по контуру, контролируя подачу вручную.
Паспортные величины у станка 6441Б Ленинградского станкостроительного завода им. Свердлова: рабочий стол изделия 630 × 1200 мм, стол копира 500 × 900 мм, продольный ход 900 мм, поперечный 350 мм, вертикальный 500 мм. Шпиндель дает 63…3150 об/мин на 18 ступенях, привод главного движения 2,6/3 кВт, подача 25…315 мм/мин. Класс точности Н означает нормальный, то есть тонкую пресс-форму на такой машине не вывести. Выпуск начался в первой половине 1950-х.
Где схема со щупом работает сегодня, кроме станкостроения
Никуда копировальная схема не исчезла, она ушла туда, где чертежа нет, а образец есть. Логика простая. Деталь можно взять в руки и обвести, а значит шаблон уже готов и строить модель незачем. Четыре области держатся на этом до сих пор.
Ремонт по образцу. Сломанный кулачок, рычаг или планку восстанавливают по парной детали с той же машины. Конструкторская документация утеряна, завода-изготовителя нет, а вторая половина узла цела и работает шаблоном.
Штампы и оснастка. Контур пуансона переносят с готовой матрицы или с эталонной пластины. Копир дает здесь то, чего не дает обмер. Он не пересказывает форму цифрами, а повторяет ее физически, вместе со всеми плавными переходами.
Деревообработка. Копировальные станки по дереву выпускают мелкие серии с высокой повторяемостью. Приклады, топорища, гнутые ножки стульев и прочие асимметричные детали тяжело описать чертежом, а обвести щупом легко. Щуп идет по объемному шаблону, фреза снимает древесину.
Изготовление ключей. Дубликатор в мастерской у дома работает по той же схеме. С одной стороны зажат ключ-образец, с другой заготовка, щуп ведут по бородке, фреза режет копию. Масштаб другой, принцип тот же самый.
От чего зависит точность копирования
Сверху точность копира ограничена точностью шаблона. К ошибке шаблона добавляются три собственные: зазор в следящей системе, износ щупа и жесткость узла, который держит инструмент. Ни одна не компенсируется настройкой, все три складываются в итоговое отклонение детали.
Геометрия ставит еще одно условие. Диаметр щупа должен совпадать с диаметром фрезы. Разойдутся на десятую долю миллиметра, и контур детали сместится относительно контура шаблона на половину этой разницы по всему периметру. При смене фрезы на другой диаметр меняют и щуп, иначе размер уходит целиком, а не в отдельной точке.
Класс точности Н у советских копиров вроде 6441Б означает нормальный. Это рабочая точность под ремонт и оснастку, но не под пресс-форму с посадкой по жесткому допуску. Задачи с допуском тоньше уходят на обрабатывающие центры, где траекторию считает программа и погрешность шаблона из цепочки исчезает вовсе.
Что делает копир на производстве окон и фасадов
Копировально-фрезерные станки для обработки профиля не копируют деталь целиком. Машина обрабатывает посадочные места под фурнитуру в готовом отрезке ПВХ или алюминия, а траекторию задает не шаблон, а жесткие упоры и пантограф с ручным рычагом. Габариты у такого оборудования скромные, ставится оно рядом с пилой и импостным станком и занимает меньше квадратного метра.
Какие операции закрывает копир в оконном цехе
За одну установку заготовки станок выполняет:
- замковый паз под ручку и цилиндр замка;
- отверстия под квадрат привода и шпингалеты;
- водоотливные и дренажные прорези в нижнем профиле;
- вентиляционные отверстия в наружной камере;
- посадочные места петель и ответных планок для дверей;
- вырезы под нестандартную фурнитуру и импостные соединения.
Этим перечнем закрывается почти вся фурнитурная обработка створки. Пиле и импостному станку остается рез в размер и соединение рамы, остальное идет через копир.
Как зажимается профиль и зачем нужны упоры с линейкой
Держат профиль пневматические прижимы от цеховой линии на 6–8 бар; встречаются и механические рычаги с эксцентриками на портативных моделях. Губки подбирают под геометрию камер. Многокамерный ПВХ нельзя давить в произвольной точке. Стенка прогнется, и паз выйдет косым при идеально настроенном станке.
Упоры и линейка отвечают за повторяемость. Боковые упоры слева и справа задают продольное положение отрезка, вертикальные и горизонтальные ограничители задают глубину прохода, копировальные штифты фиксируют форму паза. Без них каждое посадочное место пришлось бы размечать заново, и разброс ушел бы прямо в фурнитуру: ручка встанет с перекосом, цапфа не попадет в ответную планку.
Типовые величины у станка этого класса такие. Yilmaz FR 221 S: рабочие ходы 270 мм по X, 110 мм по Y и 130 мм по Z, двигатель 750 Вт, 14 000 об/мин, питание 380 В, масса 73 кг в базовом исполнении, два горизонтальных пневмоприжима, два боковых упора и два копировальных штифта. У более тяжелых стационарных моделей мощность доходит до 1,5 кВт, а масса до двух центнеров.
Сколько окон копир закрывает на серии
Считать производительность здесь правильнее в установках профиля, а не в отверстиях. Резание занимает секунды, основное время смены съедают перезакрепление и выставление упора. Отсюда практическое следствие. Партия одинаковых створок идет быстро, потому что упоры выставлены один раз на всю серию. А смешанный заказ из разных типоразмеров тормозит на каждой перенастройке.
Ход 270 мм по продольной оси означает, что длинный фасадный профиль обрабатывается по одному узлу за установку. Оконной створке этого хватает с запасом. Витражной стойке высотой три метра не хватит, и там нужен либо станок с протяжкой профиля, либо обрабатывающий центр с ЧПУ для алюминия.
Какие фрезы идут по алюминию и почему нельзя без смазки
Вместо аккуратной стружки алюминий намазывается на режущую кромку. Нарост мешает отводу тепла, инструмент греется, кромка садится за считанные проходы. Отсюда требования, которые для стали выглядели бы избыточными:
- один, два или три зуба, причем двухзаходная фреза считается универсальным решением, потому что широкая канавка выносит вязкую стружку;
- полированные стружечные канавки, по гладкой поверхности стружка идет без сопротивления;
- угол спирали 35–45 градусов под мягкий рез;
- покрытие ZrN или TiAlN с низким коэффициентом трения, оно поднимает стойкость на 50–100 процентов;
- работа насухо недопустима, смазка убирает трение и не дает наросту образоваться.
С распылением СОЖ и пистолетом обдува стружки идут только стационарные копиры, у портативных охлаждения нет вовсе. На алюминии разница чувствуется уже на второй сотне отверстий. Диаметр инструмента у машин этого класса жестко ограничен. Паспорт FR 221 S допускает фрезу до Ø5 мм при длине 60 мм, и подбирать ее нужно в этих рамках, а не по остаткам в инструментальном ящике.
Какие бывают копировально-фрезерные станки
Внутри копировальной четверки живут четыре разных класса, и путать их дороже всего остального. Различаются они не мощностью и не размером стола, а тем, что физически задает траекторию инструмента: плоский шаблон, набор упоров, пантограф с редукцией или объемная модель. От этого зависит и материал, и предельная сложность детали, и то, чем машина заменяется в 2026 году.
| Класс | Что задает траекторию | Типовая задача | Чем заменяется сегодня |
|---|---|---|---|
| С копировальным щупом | механический шаблон | ремонт детали по образцу, штампы, кулачки | обрабатывающий центр с моделью |
| Копир для профиля | упоры и пантограф | замки, ручки, дренаж в окне и фасаде | центр с ЧПУ для профиля |
| Гравировально-копировальный | пантограф с редукцией | шрифты, клише, мелкий рельеф | гравировальный станок с ЧПУ |
| Объемно-копировальный | трехмерный шаблон | лопатки, литейные модели, пресс-формы | пятиосевой центр |
Между классами цены различаются на порядок, и сравнивать их напрямую бессмысленно.
По материалам первая строка таблицы работает по стали и чугуну, вторая по алюминию и ПВХ, третья по латуни, пластику и дереву. Задачи с рельефом и шрифтом сегодня закрывает раздел Гравировально-фрезерные станки, где траектория считается программой, а не рычагом.
Гравировально-фрезерные станки
Весь раздел →
Лазерно-гравировальный станок с ЧПУ WoodTec WL 1616 ECO

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1060

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1390
Копир или ЧПУ: где какая машина дешевле в работе
Копировальную схему вытеснили не потому, что она плохо режет. Шаблон нужно изготовить, хранить и повторно выставлять, а любое изменение детали означает новый шаблон. Программа меняется за десять минут. При серии от нескольких десятков одинаковых деталей копир проигрывает по цеховому времени, и это решает спор.
Выгоднее копир остается в четырех ситуациях:
- Единичный ремонт по образцу, когда модели детали нет и делать ее некому.
- Восстановление изношенного узла со снятого оборудования, где образцом служит парная деталь.
- Цех без технолога и оператора ЧПУ, в котором обучение стоит дороже машины.
- Бюджет, в который многоосевой центр не помещается физически.
Что дешевле при единичном заказе
Спор двух схем на одной детали решает не станок, а то, что дешевле получить: физический образец или цифровую модель. Дальше арифметика очевидна.
| Что есть на руках | Копир | ЧПУ по готовой модели |
|---|---|---|
| Сломанная деталь, чертежа нет | образец уже работает шаблоном | нужен обмер и построение модели |
| Чертеж без образца | шаблон придется изготовить | модель строится прямо с чертежа |
| Готовая трехмерная модель | шаблон изготавливается заново | программа пишется за считанные минуты |
| Рельеф с поднутрениями | щуп физически не пройдет | многоосевой центр обрабатывает |
Первая строка и есть та ситуация, ради которой копир держат в цеху. Остальные три уже проиграны программе, и покупка копировальной машины под них означает оплаченную дважды работу.
Разница в деньгах видна по нашему каталогу на 02.09.2026. Сверлильно-фрезерные станки идут от 660 975 до 2 033 768 ₸ при медиане 1 255 485 ₸, а Фрезерные станки с ЧПУ от 1 938 510 до 37 229 000 ₸ с медианой 11 354 130 ₸. Это наши цифры на сегодня, а не средние по рынку Казахстана. Разрыв по медиане девятикратный.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Что обслуживать в копире и что ломается первым
Ломается копир предсказуемо, и порядок отказов почти всегда один. Первым уходит шпиндельный узел, вторым направляющие. Обе поломки заявляют о себе заранее признаками, которые оператор замечает раньше любого прибора. Изменился звук резания, появилась вибрация в рукоятке, паз пошел с уступом. Дорогим ремонт становится там, где эти сигналы дорабатывают до конца квартала.
По шпинделю смотрят на нагрев корпуса, посторонний шум и вибрацию. Появился люфт или гул — работу останавливают, а не дорабатывают смену. Радиальное и осевое биение замеряют индикатором, регулировка подшипников шпинделя входит в штатный регламент ремонта фрезерного оборудования.
Направляющие убивает отсутствие смазки. На сухих направляющих задиры появляются за считанные дни, а зачистка забоин и восстановление контакта стола со станиной это уже ремонт, а не обслуживание. У машин с централизованной системой смазки отдельно проверяют таймеры, дозаторы и целостность трубопроводов.
У копира для профиля добавляется своя пара уязвимых мест:
- Пневматика. Влага и масло из цеховой линии садят цилиндры прижима; фильтр-влагоотделитель ставят до станка, а не после.
- Прижимные губки. Изношенная губка перестает держать профиль, и паз уходит по глубине без видимой причины.
- Копировальные штифты и щуп. Стертый щуп меняет контур, проверяется это контрольной деталью, а не на глаз.
- Форсунка охлаждения. Забилась — фреза остается без СОЖ, и на алюминии нарост на кромке появляется в ту же смену.
Регламент простой: смазка по графику, а не по памяти, и контрольная деталь после каждой смены инструмента. Оборудование, которое стоит без работы месяцами, требует того же внимания. Направляющие ржавеют быстрее, чем изнашиваются.
По каким признакам видно, что вам подбирают не тот станок
На второй неделе работы ошибка в классе оборудования вскрывается сама. Деталь не помещается в рабочую зону, или паз выходит не той глубины. Вернуть машину к этому моменту, как правило, нельзя. Оборудование введено в эксплуатацию, а претензия по неверно выбранному классу к поставщику не предъявляется. Платит покупатель, причем дважды — вторым станком.
Тревожные признаки при подборе:
- Продавец не спрашивает материал и толщину стенки профиля.
- В коммерческом предложении нет длины рабочих ходов по осям, только мощность и обороты.
- Машина для профиля предлагается под задачу «фрезеровать деталь по образцу».
- Обещают точность выше класса Н без указания метода замера.
- Оснастка (шаблоны, тиски, прижимы) в бюджет не заложена вовсе.
Дороже прочих обходится пятый пункт. Комплект Тиски для фрезерных станков идет у нас от 144 450 до 996 090 ₸ при медиане 466 545 ₸, и это отдельная строка расходов помимо самой машины. Инструмент из раздела Фрезы для фрезерных станков считается третьей строкой и расходуется постоянно. Если задача сводится к единичному ремонту по образцу, честнее смотреть Универсально-фрезерные станки с делительной головкой. Универсальная машина закроет и копирование по разметке, и обычную обработку. Для небольшого цеха рабочей связкой чаще оказываются Сверлильно-фрезерные станки, которые дешевле копира и не простаивают между заказами.
Тиски для фрезерных станков
Весь раздел →
Станок сверлильный профессиональный (750 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND25116PV
Станок сверлильный профессиональный (750 Вт, 25 мм, 5 скоростей, нарезание резьбы, тиски) NORDBERG ND25116P
Станок сверлильный профессиональный (1100 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND2554PV
Частые вопросы
Как проходит установка и запуск после доставки? Копир для профиля массой около 200 кг ставится на ровный пол и подключается к сети 380 В и линии сжатого воздуха, специального фундамента не требует. Тяжелую машину с копировальным щупом выставляют по уровню и проверяют геометрию контрольной деталью. Схему запуска согласовывают до отгрузки, вместе с расчетом перевозки.
Какая гарантия на оборудование и что входит в обслуживание? Срок и объем гарантии зависят от производителя и класса машины, поэтому условия фиксируются в счете и договоре поставки на конкретную позицию. Сервис на фрезерном оборудовании обычно закрывает шпиндельный узел, привод подач и электрику. Расходники и фрезы не покрываются никогда.
Можно ли посмотреть оборудование в работе перед покупкой? На копировальных машинах это разумно. Контурная обработка по шаблону проверяется только пробной деталью. Вариантов два, показ на складе поставщика или видеозапись контрольного прохода с вашим образцом. Второй способ быстрее, если станок находится за пределами Казахстана.
Где купить копировально-фрезерные станки и как считается доставка? В Казахстане оборудование этого класса возят под заказ, складских остатков по копировальным машинам почти ни у кого нет. И работаем мы от задачи. Сначала класс и рабочие ходы, потом подбор позиции по каталогу и доставка по всей стране. Подбирать по выгодной цене в прайсе, не глядя на ходы по осям, — прямой путь к ошибке из предыдущего раздела.
Подойдет ли копир для профиля под алюминий или он только для ПВХ? Подойдет, если в паспорте прямо указан алюминиевый профиль. Разница не в мощности, а в охлаждении и инструменте. По алюминию нужны распыление СОЖ, обдув стружки и фреза с полированной канавкой. Машина, рассчитанная только на ПВХ, алюминиевый профиль возьмет, но фрезы будут гореть, а кромка паза выйдет рваной.
Каких производителей стоит смотреть? В оконном сегменте рынок держат турецкие марки, в станочном китайские и тайваньские сборки. Во фрезерном направлении у нас представлены STALEX, Metal Master, Woodtec, Wattsan и Filato; продажа идет по всему Казахстану. Шильдик здесь вторичен, класс машины и рабочие ходы важнее.
Где найти технические характеристики станка 6441Б? Паспортные данные советских копировальных машин лежат в отраслевых справочниках, а не в прайсах поставщиков. Модель снята с производства более полувека назад. Доступные цены на нее встречаются только на вторичном рынке, и состояние направляющих там проверяется отдельно. Новый аналог по задаче — вертикально-фрезерный станок с делительной головкой.
Пришлите чертеж или габариты детали, которую нужно обрабатывать, и мы подберем класс машины под вашу серийность, а не под название запроса. Расчет поставки по Казахстану посчитаем в том же ответе.