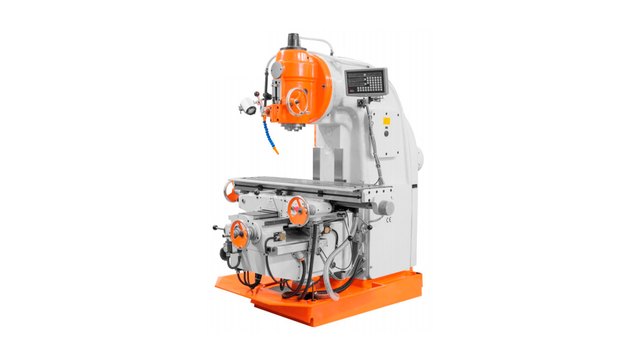
Инструментальный конус ISO 30 по стандарту DIN 2080 и ГОСТ 25827 (исполнение 1) служит базовым узлом сопряжения шпинделя с режущей оснасткой на станках. Геометрия 7:24 полностью исключает самозаклинивание при частой смене инструмента в цехе. Затяжка оправки выполняется продольным резьбовым шомполом через хвостовик M12. В нашей практике правильный монтаж оснастки гарантирует стабильную жесткость при силовом и чистовом фрезеровании конструкционных материалов.
Введение и фундаментальные принципы
Стандарт DIN 2080 определяет базовую геометрию инструментальных оправок с крутым конусом 7:24 для ручной и полуавтоматической фиксации. Большой диаметр посадочной части составляет 31.75 мм при угле уклона 8 градусов 17 минут. Главным конструктивным признаком служит удлиненный цилиндрический хвостовик диаметром 17.4 мм с внутренней резьбой M12 на конце. Мы на производстве применяем такие оправки на универсально-фрезерных станках и ЧПУ-роутерах.
В отличие от самотормозящих конусов Морзе, крутая конусность 7:24 обеспечивает легкое расклинивание инструмента после отпускания затяжного винта шпинделя. Базирование оправки в посадочном гнезде осуществляется по шлифованной поверхности с технологическим зазором 1.5–3.0 мм между торцами фланцев.
Отечественным аналогом стандарта DIN 2080 выступает ГОСТ 25827-93 (исполнение 1). И крутящий момент передается через поводковые шпонки фланца. Размеры конуса ISO 30 DIN 2080 гарантируют взаимозаменяемость оснастки.
| Параметр инструментального интерфейса | Обозначение | Нормативное значение (DIN 2080 / ГОСТ 25827 исп. 1) | Допуск и квалитет |
|---|---|---|---|
| Большой диаметр посадки | D1 | 31.750 мм | ±0.005 мм (класс AT4) |
| Номинальная конусность | K | 7:24 (уклон 8°17'50'') | Полный угол 16°35'40'' |
| Диаметр цилиндрического хвостовика | d1 | 17.40 мм | h11 |
| Резьба затяжного отверстия под шомпол | d2 | М12 (метрическая) | 6H (глубина резьбы от 16 мм) |
| Длина калиброванной части | L1 | 68.40 мм | ±0.2 мм |
| Диаметр упорного фланца | D2 | 50.00 мм | h11 |
| Толщина фланца | b | 8.00 мм | ±0.1 мм |
| Ширина паза под шпонку шпинделя | b1 | 16.10 мм | H12 |
| Предельное радиальное биение | T.I.R. | не более 0.003–0.005 мм | Контроль на вылете 3×D |
Инструментальные материалы и физика процесса
Корпус оправки изготавливают из легированных цементируемых сталей 20Х, 18ХГТ или 40Х с объемной закалкой и финишной цементацией. Твердость шлифованной поверхности достигает 56–60 HRC при вязкой сердцевине с прочностью от 35 HRC. Это предотвращает хрупкий скол фланца при переменных ударных нагрузках. На прецизионных операциях мы отслеживаем радиальное биение оправки, которое не должно превышать 0.003–0.005 мм на калибре.
Фиксация держателя внутри гнезда шпинделя происходит за счет осевой силы затяжки механическим шомполом. Расчет осевого усилия затяга \(F_{ax}\) по моменту на ключе \(M_{draw}\) описывается формулой \(F_{ax} = M_{draw} / (0.2 \cdot d_{thread})\). Номинальный диаметр резьбы шомпола M12 равен 0.012 м. При моменте затяжки \(M_{draw} = 30\text{–}35\text{ Н}\cdot\text{м}\) создается стягивающее усилие \(F_{ax} \approx 12.5\text{–}14.5\text{ кН}\).
Создаваемая осевая нагрузка преобразуется в нормальное контактное давление \(p = F_{ax} / (\pi \cdot D_{cp} \cdot L_k \cdot (\sin(\alpha/2) + \mu \cdot \cos(\alpha/2)))\), где средний диаметр посадки \(D_{cp}\) равен 24.0 мм. Крутящий момент трения определяется как \(M_{тр} = (F_{ax} \cdot D_{cp}) / (2 \cdot (\sin(\alpha/2) + \mu \cdot \cos(\alpha/2)))\).
Производственный опыт регулировки затяга:
Сила трения в посадке ISO 30 компенсирует до 60–70% тангенциальной силы резания. Однако при тяжелом черновом фрезеровании со скачками нагрузки поводковые шпонки шпинделя берут на себя остаточный крутящий момент, исключая угловой проворот оправки в гнезде.
Подобрать оборудование под вашу задачу
Расчет режимов резания и технологических параметров
Расчет силовых параметров фрезерования с оправкой ISO 30 опирается на баланс допустимого изгибающего момента шпинделя и тангенциальной силы резания. Максимальная передаваемая мощность для конуса типоразмера 30 ограничена диапазоном 5.5–7.5 кВт при крутящем моменте до 80 Н·м. Превышение лимитов вызывает микропроскальзывание сопряжения и фреттинг-коррозию. В нашей практике выбор подачи и глубины резания строго согласуется с жесткостью инструментального вылета.
Скорость резания \(v_c = (\pi \cdot d \cdot n) / 1000\) (м/мин) и тангенциальная сила резания \(F_c = (1000 \cdot P_c) / v_c\) (Н) определяют силовую динамику перехода. Полезный крутящий момент резания вычисляется по формуле \(M_c = (F_c \cdot d) / 2000\) в Н·м.
Практический пример расчета фрезерования паза
Рассмотрим чистовое и черновое фрезерование паза шириной 16 мм в плите из стали 40Х твердостью 210 HB. Применяем концевую монолитную фрезу диаметром \(d = 16\text{ мм}\) с 4 зубьями в цанговом патроне ISO 30 ER32. Жесткость сопряжения достаточна для стабильного резания без вибраций.
Параметры технологического перехода:
- Скорость резания: \(v_c = 120\text{ м/мин}\), что задает частоту вращения \(n = (1000 \cdot 120) / (\pi \cdot 16) \approx 2387\text{ об/мин}\).
- Подача на зуб: \(f_z = 0.05\text{ мм/зуб}\), минутная подача составляет \(v_f = 2387 \cdot 4 \cdot 0.05 = 477.4\text{ мм/мин}\).
- Глубина резания: \(a_p = 8.0\text{ мм}\), ширина фрезерования равна \(a_e = 16.0\text{ мм}\).
- Удельная сила резания для стали 40Х: \(k_c = 1950\text{ МПа}\).
Главная сила резания составляет \(F_c \approx 1560\text{ Н}\), а потребный крутящий момент равен \(M_c = 12.48\text{ Н}\cdot\text{м}\). Эффективная мощность на шпинделе \(P_c = 3.12\text{ кВт}\) полностью укладывается в запас прочности оснастки ISO 30, где лимиты достигают 80 Н·м и 7.5 кВт.
| Интерфейс шпинделя | Стандарт геометрии | Способ крепления | Макс. обороты (об/мин) | Жесткость сопряжения | Основная область применения |
|---|---|---|---|---|---|
| ISO 30 (DIN 2080) | Конус 7:24, удлиненный хвостовик | Резьбовой шомпол M12 (Drawbar) | до 10 000 | Базовая (высокая при затяге) | Универсальные фрезерные станки, ЧПУ без АСИ |
| SK30 (DIN 69871) | Конус 7:24, V-паз на фланце | Штревельный болт (Pull Stud) | до 15 000 | Средняя | Фрезерные центры ЧПУ с автосменой инструмента |
| BT30 (MAS 403) | Конус 7:24, симметричный фланец | Штревельный болт (Pull Stud) | до 15 000 – 18 000 | Средняя – высокая | Компактные сверлильно-резьбонарезные ОЦ |
| HSK-A63 (DIN 69893) | Полый конус 1:10, упор по торцу | Внутренний цанговый захват | до 24 000 – 30 000 | Очень высокая | Высокоскоростная обработка металлов (HSM) |
| HSK-F63 | Полый конус 1:10 без пазов шпонок | Внутренний лепестковый зажим | до 24 000 – 36 000 | Высокая динамическая | Деревообрабатывающие и модельные ЧПУ-станки |
Специфика оснастки, охлаждения и траекторий обработки
Ассортимент инструментальной оснастки под конус ISO 30 охватывает цанговые патроны стандарта ER, силовые фрезерные патроны и оправки типа Weldon. Для высокоскоростной деревообработки и раскроя пластиков применяются шпиндели HSD с переходными конусами и пружинно-механическими зажимами. Подача смазочно-охлаждающей жидкости на станках чаще реализуется внешними шарнирными трубками. На ЧПУ-роутерах мы на производстве применяем импульсную подачу масляного тумана MQL.
Ключевые отличия DIN 2080 от DIN 69871 и BT30 заключаются в конструкции хвостовой части и фланца. Оправка DIN 2080 имеет выступающий цилиндрический поясок длиной 20.8 мм с резьбой M12 под затяжной винт станка. В оправках DIN 69871 (SK30) и BT30 торец укорочен. Там нарезана резьба под штревель, который захватывается лепестковым механизмом автосменщика инструмента (АСИ).
Цанговый патрон ISO 30 ER32 фрезерный является наиболее универсальной рабочей позицией цеха. Он перекрывает диапазон диаметров инструмента от 2 до 20 мм. Конус ISO 30 для шпинделя HSD по дереву комплектуется балансировочными канавками класса G2.5 при 24 000 об/мин для снижения центробежной вибрации.
Для снижения изгибающего момента на шпинделе мы рекомендуем следовать регламенту настройки траекторий:
- Очистите сопрягаемые поверхности шпинделя и оправки ветошью с обезжиривающим составом.
- Установите оправку в шпиндель, совместив пазы фланца с поводковыми сухарями.
- Затяните резьбовой шомпол динамометрическим ключом с усилием 30–35 Н·м.
- Проверьте радиальное биение оправки стрелочным микрометром на вылете 3×D.
- Применяйте трохоидальные траектории врезания с малым радиальным шагом ae (10–15% диаметра фрезы) для сохранения постоянного угла контакта зубьев.
Типичные производственные дефекты и регламент устранения
Эксплуатационные повреждения конусного соединения возникают из-за попадания металлической стружки в зазор, слабой затяжки шомполом или динамических ударов при врезании. Задиры на зеркале гнезда резко увеличивают радиальное биение и провоцируют вибрацию инструмента. Это неизбежно ухудшает чистоту обработанной поверхности и ускоряет износ подшипников шпиндельного узла. В нашей практике регулярная дефектоскопия сопряжения контрольной оправкой предотвращает поломку дорогостоящих шпинделей.
Основные дефекты сопряжения и методы их профилактики:
- Фреттинг-коррозия (трибокоррозия): проявляется в виде красно-коричневого налета оксидов железа на посадочном конусе из-за микроподвижек при слабой затяжке шомпола. Устраняется ультразвуковой очисткой и контролем момента затяжки.
- Задиры и забоины на посадочной поверхности: вызваны защемлением мелкой стружки при смене инструмента. Требуют деликатной ручной притирки чугунным коническим притиром с алмазной пастой зернистостью 5/3 мкм.
- Срыв резьбы M12 затяжного хвостовика: происходит при превышении момента затяжки или перекосе винта шомпола. Дефектная оправка подлежит немедленной отбраковке.
- Радиальное биение более 0.015 мм: свидетельствует о деформации конуса шпинделя или износе подшипниковых опор, требуя шлифовки шпиндельного гнезда прямо на станке.