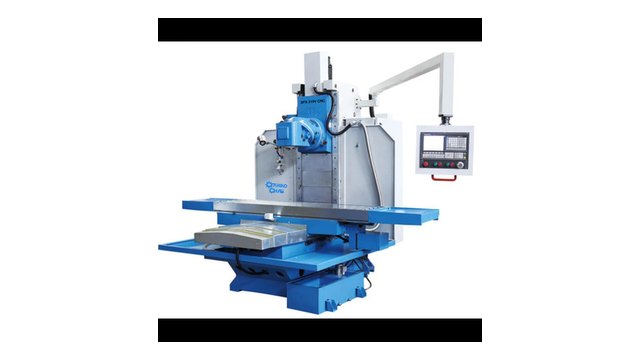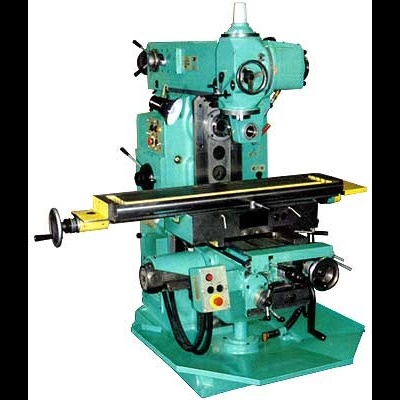
Консольно-фрезерные станки служат базовым металлорежущим оборудованием для силовой механической обработки корпусных деталей, плоскостей, пазов и фасонных поверхностей. Конструкция объединяет жесткую станину с подвижной чугунной консолью, несущей крестовый суппорт и рабочий стол. Мы оцениваем динамическую стабильность фрезерования по точности позиционирования инструмента под тяжелой нагрузкой. Наш практический опыт подтверждает надежность станков при многосменной эксплуатации. Жесткость гарантирована.
Классификационная структура и типоразмеры стола по ГОСТ
Стандарты ГОСТ 1810-85 и ГОСТ 17734-88 разделяют консольно-фрезерные станки по геометрическим типоразмерам рабочей поверхности стола. Базовыми в машиностроении выступают типоразмер №2 с размерами стола 320 на 1250 мм и типоразмер №3 с габаритами 400 на 1600 мм. Мы подбираем модель станка под конкретные размеры заготовок и требуемую мощность резания. Правильный выбор исключает перегрузку направляющих. Брак исключен.
По пространственной ориентации шпиндельного узла и функциональным возможностям станки делятся на четыре основные подгруппы:
Консольно-фрезерные станки
Весь раздел →
Широкоуниверсальный фрезерный станок Универсальный консольно-фрезерный станок X5032

Станок широкоуниверсальный консольно-фрезерный 6К81Ш, 6К82Ш

Широкоуниверсальный фрезерный станок Консольно-фрезерный станок X6132
- Вертикальные консольно-фрезерные (6Р12, 6Т12, 6М13П): оснащены вертикальным шпинделем во встроенной или поворотной шпиндельной головке с возможностью осевого смещения пиноли. Поворот головки на угол до 45 градусов расширяет диапазон технологических операций при обработке наклонных плоскостей.
- Горизонтальные консольно-фрезерные (6Р82Г, 6Т82Г): имеют горизонтальный шпиндель в корпусе станины и выдвижной жесткий хобот с подвесками для крепления длинных фрезерных оправок по ГОСТ 13785-68.
- Универсальные консольно-фрезерные (6Р82, 6Т82, 6Р83): отличаются от горизонтальных наличием промежуточной поворотной плиты под столом. Разворот стола на угол плюс-минус 45 градусов вокруг вертикальной оси позволяет нарезать винтовые стружечные канавки сверл и косозубые колеса при кинематической связи с делительной головкой УДГ.
- Широкоуниверсальные станки (6Р82Ш, 6Р83Ш): совмещают горизонтальный шпиндель в станине с дополнительной поворотной фрезерной головкой на хоботе, оснащенной индивидуальным электроприводом.
Современное станкостроение дополняет классические механические модели системами числового программного управления. ЧПУ автоматизирует пространственную интерполяцию по координатам X, Y и Z.
Конструктивное устройство чугунной консоли и подъемного механизма
Консоль станка представляет собой монолитную коробчатую отливку из серого чугуна СЧ20 или СЧ25 с внутренними ребрами жесткости. Данный узел перемещается по вертикальным направляющим станины и воспринимает вес стола, заготовки и силы резания. Мы контролируем зазор в стыке направляющих с помощью шлифованных клиньев в пределах 0.02–0.03 мм. Минимальный зазор предотвращает вибрации под нагрузкой. Точность сохраняется.
Внутри консоли размещены коробка подач, распределительный механизм и система централизованной смазки. На верхней плоскости консоли выполнены направляющие типа «ласточкин хвост» для поперечных салазок крестового суппорта. Салазки несут продольный рабочий стол с Т-образными пазами по ГОСТ 1574-91.
Вертикальное перемещение консоли осуществляется телескопическим ходовым винтом с упорным роликовым подшипником. Телескопическая схема исключает необходимость устройства глубокого приямка в бетонном фундаменте. Грузовая гайка из износостойкой оловянистой бронзы БрОФ10-1 обеспечивает плавное движение без заеданий.
┌────────────────────────────────────────────────────────────────┐
│             КОМПОНОВОЧНАЯ СХЕМА КОНСОЛЬНОГО СТАНКА             │
│                                                                │
│      Станина                   Хобот (для горизонт.)           │
│     ┌─────────┐             ┌───────────────────────┐          │
│     │         │═════════════│ Серьга-подвеска       │          │
│     │         │             └──────────┬────────────┘          │
│     │ Шпиндель│                        │                       │
│     │   [O]   │                 Фреза  ▼                       │
│     │         │               ═══════[===]═══════ Оправка      │
│     │         │                 ┌─────────────┐                │
│     │         │                 │    СТОЛ     │ (Ось X)        │
│     │         │            ┌────┴─────────────┴────┐           │
│     │         │            │  Салазки суппорта     │ (Ось Y)   │
│     │Вертикаль│       ┌────┴───────────────────────┴────┐      │
│     │направл. │═══════│        КОНСОЛЬ (Литье СЧ20)     │      │
│     │ (Ось Z) │       └─────────────────┬───────────────┘      │
│     │         │                         │                      │
│     │         │             Телескоп.   │ Ходовой винт         │
│     │         │             подъемник   ▼                      │
│     └─────────┴───────────────────────[===]────────────────────│
│                     Фундаментная плита                         │
└────────────────────────────────────────────────────────────────┘
Такая силовая компоновка обеспечивает удобный доступ оператора к рабочей зоне и быструю смену заготовок в цехе.
Подобрать оборудование под вашу задачу
Сравнение консольной компоновки и бесконсольных станков Bed-type
Выбор между консольным и бесконсольным фрезерным станком определяется массой обрабатываемой заготовки и требуемой жесткостью технологической системы. Консольные станки отличаются высокой подвижностью стола в трех координатах и компактными габаритами при массе заготовок до 400–600 кг. Однако консольный вылет стола создает опрокидывающий изгибающий момент. Мы учитываем это ограничение при проектировании тяжелых технологических операций. Стабильность доказана.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
Бесконсольные станки (Bed-type, серии 6А56, 6А59, 654) построены на неподвижной массивной станине, установленной прямо на фундамент. Рабочий стол перемещается исключительно в горизонтальной плоскости по осям X и Y. Вертикальное перемещение по оси Z выполняет шпиндельная бабка, движущаяся по жесткой колонне.
Отсутствие консольного свеса устраняет прогиб направляющих под действием тяжелых деталей. Бесконсольная схема выдерживает заготовки массой от 2000 до 5000 кг и позволяет вести высокопроизводительное силовое фрезерование фрезами диаметром до 315 мм при мощности шпинделя до 30–45 кВт.
| Технический параметр | Консольный станок (6Р82 / 6Р83) | Бесконсольный станок Bed-type (6А56) |
|---|---|---|
| Схема перемещений | Стол движется по X, Y и Z на консоли | Стол движется по X и Y, шпиндель по Z |
| Предельная масса заготовки | 400–630 кг | 2000–5000 кг |
| Статическая жесткость узла стола | 12–18 Н/мкм | 45–60 Н/мкм |
| Мощность главного шпинделя | 7.5–11.0 кВт | 22.0–37.0 кВт |
| Основное технологическое назначение | Мелкие и средние детали, переналадка | Тяжелые корпусные отливки и плиты |
Использование консольной схемы экономически оправдано для универсальных механических участков и инструментального производства.
Кинематические цепи, коробка подач и муфты ЭТМ
Кинематическая структура консольно-фрезерных станков базируется на раздельном приводе главного движения и рабочих подач. Главный привод оснащен асинхронным электродвигателем мощностью 7.5 или 11 кВт, передающим вращение шпинделю через трехваловую коробку скоростей на 18 ступеней. Привод подач расположен непосредственно в консоли и приводится от отдельного фланцевого двигателя мощностью 2.2–3.0 кВт. Мы регистрируем высокий крутящий момент на всем рабочем диапазоне оборотов. Перегрузки исключены.
Консольно-фрезерные станки
Весь раздел →
Широкоуниверсальный фрезерный станок Универсальный консольно-фрезерный станок XW6032 B

Станки вертикальные консольно-фрезерные 6К11 и 6К12

Станок фрезерный консольно- вертикальный с ЧПУ 6Т13Ф3
Коробка подач формирует 18 ступеней скорости перемещения стола со знаменателем геометрического ряда 1.26:
- Продольная и поперечная подача: регулируется в диапазоне от 12.5 до 1600 мм/мин.
- Вертикальная подача консоли: составляет от 4.1 до 530 мм/мин, что в три раза ниже горизонтальной скорости из-за повышенной массы узла.
Управление координатными перемещениями и реверсом осуществляется многодисковыми электромагнитными муфтами серии ЭТМ (модели ЭТМ-092, ЭТМ-102 и ЭТМ-112). Муфты питаются постоянным током напряжением 24 В и обеспечивают быстрое дистанционное включение рабочих подач.
Мгновенное переключение на ускоренный ход со скоростью до 3000 мм/мин происходит без остановки коробки подач. Встроенная кулачковая предохранительная муфта защищает кинематическую цепь от поломки зубьев при аварийных перегрузках.
Технические характеристики и сравнение станков 6Р12, 6Р82, 6Р83
Широкое распространение в промышленности получили модели Горьковского завода фрезерных станков серий 6Р и 6Т. Модель 6Р12 представляет вертикальную группу второго типоразмера. Станок 6Р82 относится к универсальной горизонтальной группе второго типоразмера, тогда как модель 6Р83 закрывает тяжелую группу третьего типоразмера. Мы сопоставили паспортные характеристики данных станков для точного подбора оборудования под производственные задачи цеха. Выбор обоснован.
Фрезерные станки по металлу по моделям
Весь раздел →
Широкоуниверсальный фрезерный станок СФ-676

Фрезерный станок с ЧПУ ГФ2171
| Параметр станка | 6Р12 (вертикальный) | 6Р82 (универсальный) | 6Р83 (универсальный) |
|---|---|---|---|
| Типоразмер стола по ГОСТ | №2 | №2 | №3 |
| Размеры рабочей поверхности | 320 × 1250 мм | 320 × 1250 мм | 400 × 1600 мм |
| Угол поворота стола | Не поворотный | ±45 градусов | ±45 градусов |
| Перемещение стола X / Y / Z | 800 / 250 / 420 мм | 800 / 250 / 420 мм | 1000 / 320 / 420 мм |
| Конус шпинделя | 7:24 ISO 50 | 7:24 ISO 50 | 7:24 ISO 50 |
| Частота вращения шпинделя | 31.5–1600 об/мин | 31.5–1600 об/мин | 31.5–1600 об/мин |
| Мощность главного двигателя | 7.5 кВт | 7.5 кВт | 11.0 кВт |
| Мощность двигателя подач | 2.2 кВт | 2.2 кВт | 3.0 кВт |
| Предельная масса заготовки | 400 кг | 400 кг | 630 кг |
| Масса станка | 3120 кг | 2900 кг | 4150 кг |
Для расчета производительности обработки и минутной подачи фрезы мы применяем стандартные формулы резания:
v_f = f_z · z · n (мм/мин)
Q = (a_p · a_e · v_f) / 1000 (см³/мин)
P_e = (Q · k_c) / (60 · 10³ · η) (кВт)
В приведенных формулах f_z обозначает подачу на зуб в мм, z выражает число зубьев фрезы, n указывает частоту вращения шпинделя, a_p задает глубину резания, a_e определяет ширину фрезерования, k_c задает удельную силу резания (1800 МПа для стали 45 и 1200 МПа для чугуна СЧ20), а коэффициент η = 0.80 учитывает полезное действие привода.
Методика юстировки перпендикулярности направляющих и смазка
Точность обработки деталей на консольно-фрезерном станке напрямую зависит от геометрической взаимной перпендикулярности рабочих поверхностей. Проверку норм геометрической точности выполняют по регламенту ГОСТ 17734-88 с использованием поверочных угольников и индикаторов часового типа ИЧ-10 с ценой деления 0.01 мм. Мы проводим регламентную юстировку направляющих после монтажа оборудования и через каждые 2000 часов наработки. Износ компенсирован.
Порядок проверки перпендикулярности вертикальных направляющих консоли к плоскости стола включает следующие шаги:
- Установка цилиндрического поверочного угольника УЛП-300 по ГОСТ 3749-77 в центральной зоне рабочего стола.
- Закрепление индикатора часового типа на шпинделе со щупом, касающимся образующей вертикального угольника.
- Вертикальное перемещение консоли вверх и вниз на величину 300 мм с непрерывным снятием показаний стрелки. Допустимое отклонение от перпендикулярности составляет не более 0.02 мм на длине хода 300 мм.
- Подтяжка прижимных планок и регулировочных клиньев направляющих станины при выявлении люфта или углового перекоса.
Бесперебойная работа направляющих поддерживается встроенным плунжерным насосом консоли. Насос нагнетает индустриальное масло И-20А или И-30А в точки трения направляющих консоли, салазок и ходовых винтов при каждом рабочем ходе.
Диагностика типичных неисправностей и регламент ТО
Регулярный технический надзор за консольно-фрезерным станком предупреждает аварийные остановы оборудования и снижает затраты на внеплановый ремонт. Своевременное обнаружение люфтов, перегрева подшипников и износа фрикционных элементов позволяет поддерживать паспортную стойкость металлорежущего инструмента. Механическая служба предприятия обязана вести планомерный учет состояния кинематических пар. Надежность подтверждена.
К числу распространенных неполадок и методов их устранения относятся:
- Проседание консоли под силовой нагрузкой: вызвано износом упорного роликового подшипника телескопического винта или увеличенным зазором в направляющих. Неисправность устраняют регулировкой клина и заменой опорного подшипника.
- Пробуксовка муфт ЭТМ и рывки стола: возникают из-за износа пакета дисков, загрязнения масла стружкой или падения напряжения катушки питания 24 В ниже допустимого порога 21.5 В. Требуется промывка узла и настройка блока питания.
- Вибрация и дробление при попутном фрезеровании: причиной является осевой люфт в паре винт-гайка продольной подачи стола. Зазор выбирают регулировкой промежуточного клина сдвоенной гайки.
Выполнение планово-предупредительного обслуживания сохраняет геометрическую точность консольно-фрезерного станка на протяжении всего межремонтного цикла.