Скоростная механическая обработка деформируемых алюминиевых сплавов на станках с ЧПУ характеризуется высокой удельной производительностью съема материала при низких силах резания. Однако технологи на производстве сталкиваются с интенсивным наростообразованием, затягиванием стружки в канавки и поводками деталей. В нашей инженерной практике мы регулярно настраиваем технологические процессы для авиационных и приборостроительных производств. В настоящем руководстве детально разобрана физика резания дюралюминия Д16Т и магналия АМг6, расчет минутных подач, геометрия инструмента и способы предупреждения налипания.
Классификация сплавов и стандарты: Д16Т против АМг6
Обрабатываемость деформируемых алюминиевых сплавов по ГОСТ 4784-2019 и международным стандартам ISO 209 принципиально зависит от химического состава, наличия легирующих элементов и состояния термообработки. Различные группы сплавов кардинально отличаются по пластичности, пределу текучести и характеру стружкообразования. Это требует принципиально разного подхода к назначению скоростей резания, подач и глубины фрезерования.
Сплав Д16Т (международный аналог EN AW-2024-T351 по DIN EN 573-3) представляет собой термоупрочненный дюралюминий, прошедший закалку и естественное старение. Твердость материала составляет 120–135 HB при временном сопротивлении разрыву Rm = 440–470 МПа. Д16Т образует жесткую сегментную стружку, которая легко скалывается и выбрасывается из канавки. Однако прокат Д16Т накапливает значительные остаточные внутренние напряжения. При выборке глубоких карманов мы фиксируем деформации до 0.8–1.2 мм на метр длины. Для стабилизации геометрии требуется разделение переходов на черновую обдирку и чистовую доводку с промежуточным снятием зажимных усилий.
Портальные станки с ЧПУ
Весь раздел →
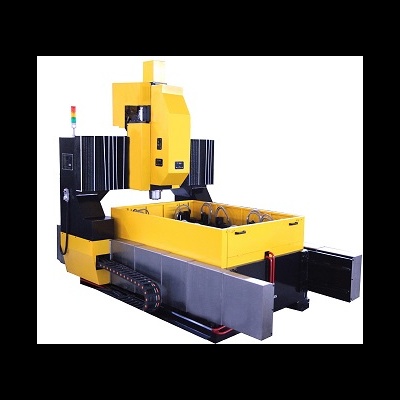
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
Магналий АМг6 (международный аналог EN AW-5083 по стандарту DIN EN 573-3) относится к деформируемым сплавам системы алюминий-магний без термического упрочнения. Твердость отожженного материала составляет всего 65–75 HB при относительном удлинении до 20–22%. Высокая пластичность приводит к формированию непрерывной сливной ленты. При недостаточном охлаждении или падении подачи на зуб АМг6 мгновенно налипает на режущую кромку, заваривая стружечные канавки инструмента. Для АМг6 критически необходимы острые полированные фрезы и интенсивная смазка.
Сравнительная матрица обрабатываемости алюминиевых сплавов
| Параметр сплава | Д16Т (ГОСТ 4784) | АМг6 (ГОСТ 4784) | АД31Т1 (ГОСТ 4784) | В95Т1 (ГОСТ 4784) |
|---|---|---|---|---|
| Международный аналог | EN AW-2024-T351 | EN AW-5083-H111 | EN AW-6063-T6 | EN AW-7075-T651 |
| Предел прочности Rm, МПа | 440–470 | 320–350 | 200–240 | 540–580 |
| Твердость по Бринеллю, HB | 120–135 | 65–75 | 65–75 | 150–160 |
| Тип образующейся стружки | Сегментная, легко ломается | Сливная вязкая лента | Сливная пластичная | Элементная мелкодробленая |
| Склонность к налипанию | Низкая | Крайне высокая | Высокая | Очень низкая |
| Склонность к поводкам | Высокая (анизотропия) | Средняя | Низкая | Высокая |
| Рекомендуемая скорость Vc, м/мин | 350–650 | 200–400 | 300–500 | 400–750 |
Геометрия инструмента и защита от налипания стружки
Обработка легких сплавов требует применения специализированных монолитных фрез из мелкозернистого твердого сплава группы ISO N по стандарту DIN 6527. Стандартный инструмент по стали с отрицательной геометрией и толстой режущей кромкой вызывает мгновенное пластическое смятие алюминия. В результате резко возрастает сила резания, шпиндель перегружается, а заготовка покрывается заусенцами и надирами.
Геометрия режущего клина специализированных фрез по алюминию строго регламентируется следующими базовыми параметрами:
- Передний угол гамма (γ): 15–22°. Большой положительный передний угол снижает сопротивление стружкообразования, уменьшает степень пластической деформации и сводит к минимуму контактную температуру.
- Задний угол альфа (α): 12–16°. Увеличенный задний угол полностью исключает трение задней поверхности фрезы о наклепанную поверхность детали.
- Угол наклона спиральной канавки омега (ω): 45–55°. Крутой угол подъема стружечной канавки обеспечивает мягкий безударный вход кромки в металл и непрерывную осевую эвакуацию стружки вверх.
- Шероховатость стружечных канавок: Ra < 0.1 мкм. Зеркальная полировка исключает механическое зацепление микрочастиц алюминия за микрорельеф твердого сплава.
Для предотвращения химического сродства металлов при высокоскоростном резании применяют специализированные износостойкие покрытия и составы твердосплавных субстратов:
- Субмикронный карбид вольфрама: твердый сплав WC с размером зерна 0.4–0.8 мкм и кобальтовой связкой 6–8% сочетает изгибную прочность с высокой твердостью 92–93 HRA.
- Алмазоподобные покрытия DLC и ta-C: гидрогенизированный или тетраэдрический углерод обеспечивает коэффициент трения 0.05–0.08 и исключает налипание магналия.
- Нитрид циркония ZrN: беститановое керамическое покрытие предотвращает диффузионное сваривание инструмента с алюминиевым расплавом.
- Запрет титановых покрытий: составы TiN, TiAlN и AlTiN вызывают взаимную диффузию титана и алюминия, провоцируя катастрофический нарост.
Сравнение геометрии и покрытий фрез по алюминию
| Тип инструмента | Число зубьев z | Передний угол γ | Покрытие | Основное назначение |
|---|---|---|---|---|
| Однозаходная полированная | 1 | 18–22° | Без покрытия / ZrN | Раскрой листов, глубокие пазы, мягкий АМг6 |
| Двухзаходная с полировкой | 2 | 15–20° | DLC / ta-C | Универсальная черновая и чистовая выборка |
| Трехзаходная виброгасящая | 3 | 15–18° | DLC / полировка | Чистовая контурная обработка, тонкие стенки |
| Торцевая со сменными пластинами | 3–6 | 18–25° | Полированный твердый сплав | Скоростное торцевание плоскостей корпусов |
Подобрать оборудование под вашу задачу
Инженерные расчеты режимов резания и формулы
Грамотный расчет технологических режимов фрезерования на станках с ЧПУ предотвращает перегрузку приводов, поломку инструмента и возникновение вибраций несущей системы. При расчете учитывают кинематику станка, эффективный диаметр контакта, удельную силу резания материала и эффект радиального утонения стружки при чистовых боковых проходах.
Частоту вращения рабочего шпинделя n (об/мин) рассчитывают по классической зависимости через требуемую скорость резания Vc (м/мин) и номинальный диаметр фрезы D (мм):
n = (1000 · Vc) / (π · D)
Минутная скорость подачи стола Vf (мм/мин) определяется произведением оборотов шпинделя, числа зубьев фрезы z и расчетной подачи на один зуб fz (мм/зуб):
Vf = n · z · fz
При чистовом боковом профилировании с радиальной глубиной резания ae < 0.3D фактическая средняя толщина стружки становится меньше номинальной подачи на зуб. Для сохранения расчетной нагрузки на режущую кромку и предотвращения полирования металла технологи вводят коэффициент радиального утонения (Chip Thinning):
fz_eff = fz · √(D / ae)
Минутный объем снимаемой стружки Q (см³/мин) и эффективную мощность резания Pe (кВт) на шпинделе вычисляют по формулам удельного сопротивления резанию:
Q = (ap · ae · Vf) / 1000
Pe = (Q · kc) / (60000 · η)
Удельное сопротивление резанию kc для термоупрочненного сплава Д16Т составляет 700–800 МПа, а для пластичного магналия АМг6 — 550–650 МПа. Коэффициент полезного действия электромеханического привода шпинделя η принимают в диапазоне 0.80–0.85.
Сводные режимы резания для монолитных фрез по Д16Т и АМг6
| Диаметр фрезы D, мм | Число зубьев z | Обороты n, об/мин | Подача fz, мм/зуб | Подача Vf, мм/мин | Осевая глубина ap, мм | Ширина резания ae, мм |
|---|---|---|---|---|---|---|
| 3 мм (пазование) | 2 | 24 000 | 0.025–0.035 | 1200–1680 | 1.5–3.0 (0.5–1.0D) | 3.0 (1.0D) |
| 6 мм (черновая) | 2 | 18 000 | 0.050–0.080 | 1800–2880 | 6.0–9.0 (1.0–1.5D) | 3.0 (0.5D) |
| 10 мм (высокопроизвод.) | 3 | 14 000 | 0.080–0.120 | 3360–5040 | 10.0–15.0 (1.0–1.5D) | 3.0–5.0 (0.3–0.5D) |
| 16 мм (трохоидальная) | 3 | 10 000 | 0.120–0.180 | 3600–5400 | 24.0–32.0 (1.5–2.0D) | 1.6–2.4 (0.1–0.15D) |
Выбор СОЖ, масляный туман MQL и трубки Vortex
Отвод тепла и снижение коэффициента трения являются определяющими условиями стабильной обработки алюминиевых заготовок без риска наростообразования. Высокая теплопроводность алюминия приводит к быстрому прогреву всей массы детали. Это вызывает искажение геометрических размеров и температурный уход базовых поверхностей при серийном изготовлении корпусов.
Водорастворимые полусинтетические и минеральные эмульсии при фрезеровании алюминия требуют повышенной концентрации 6–8% (показание оптического рефрактометра 6.0–8.0 Brix). При концентрации ниже 5% резко падает противозадирная стойкость пленки. Подача эмульсии поливом под давлением 3–6 бар обеспечивает непрерывный смыв стружки. А внутренняя подача СОЖ через шпиндель (CTS) под давлением 20–30 бар незаменима при обработке закрытых глубоких карманов.
Системы микросмазки MQL (Minimum Quantity Lubrication) подают тонкодисперсный аэрозоль растительного или эфирного масла в струе сжатого воздуха под давлением 6 бар. Дозировка смазки составляет 10–30 мл в час. Масляный туман формирует на передней грани инструмент тончайший защитный слой, предотвращая контактное схватывание. Стружка остается сухой, что исключает расходы на ее фильтрацию и промывку готовых изделий.
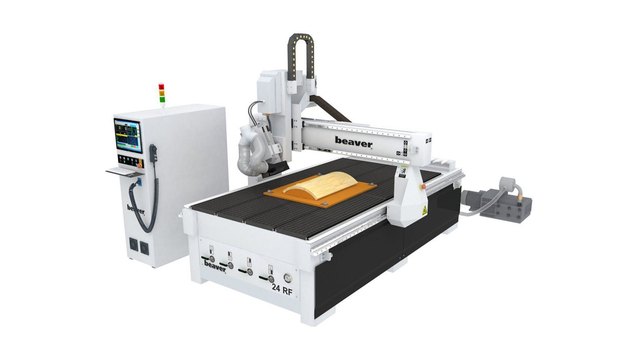
Вихревые трубки Ранка-Хилша (Vortex Tube) генерируют поток холодного воздуха с температурой до -25...-35 °C за счет разделения сжатого пневмопотока. Метод эффективен при сухом скоростном раскрое плит Д16Т фрезами с DLC-покрытием на портальных станках с вакуумным столом, где жидкая смазка нарушает герметичность прижима.
Концентрацию водосмешиваемой эмульсии в баке станка с ЧПУ необходимо контролировать оптическим рефрактометром перед началом каждой рабочей смены. Падение концентрации ниже 6% при обработке вязких сплавов АМг6 и АД31 неизбежно провоцирует адгезионное налипание стружки и скол режущей кромки инструмента.
Сравнительный анализ систем охлаждения и смазки
| Система смазки/охлаждения | Расход среды | Смазывающее действие | Эвакуация стружки | Типичная область применения |
|---|---|---|---|---|
| Полив эмульсией (Flood Coolant, 7%) | 15–50 л/мин | Высокое | Отличная (гидросмыв) | Тяжелые обрабатывающие центры, глубокие карманы |
| Масляный туман MQL (Air+Oil) | 10–30 мл/ч | Максимальное | Средняя (пневмообдув) | Высокоскоростное фрезерование, портальные станки |
| Холодный воздух (трубка Vortex) | 250–400 л/мин | Отсутствует | Хорошая | Сухой раскрой плит Д16Т с вакуумным прижимом |
CAM-стратегии: попутное фрезерование и трохоидальные траектории
Эффективность резания и стойкость твердосплавного инструмента напрямую зависят от выбранной стратегии формирования траектории в CAM-системе. Современные алгоритмы динамического фрезерования позволяют снимать большие объемы металла при постоянной радиальной нагрузке на шпиндель, полностью исключая ударные нагрузки на кромку инструмента.
Попутное фрезерование (Climb Milling) является базовым стандартом для станков с ЧПУ. При попутном движении зуб инструмента входит в контакт с максимальной толщиной стружки и плавно выходит в ноль. Это исключает начальное проскальзывание и минимизирует наклеп поверхностного слоя. Встречная схема резания по вязким алюминиевым сплавам приводит к пластическому выдавливанию заусенцев и преждевременному затуплению режущей грани.
Врезание в сплошной массив материала по вертикальной оси Z недопустимо из-за нулевой скорости резания в центральной точке торца фрезы. Программисты закладывают врезание по пологой спиральной траектории (Helical Ramping) под углом 1.5–3° либо наклонный маятниковый зигзаг. При этом диаметр винтовой траектории выдерживают в диапазоне 1.4–1.8D фрезы.
Трохоидальное фрезерование (Adaptive Clearing / Dynamic Motion) основано на непрерывном поддержании постоянного угла контакта инструмента со стенкой паза. Фреза работает всей длиной режущей части на глубину ap = 1.5–3.0D при малой радиальной ширине ae = 5–12% D и высоких минутных подачах. Такая стратегия исключает заклинивание инструмента в узких пазах и снижает тепловыделение в зоне контакта.
Типичные ошибки при фрезеровании алюминия и диагностика
При нарушении технологической дисциплины на станках с ЧПУ операторы сталкиваются с типичными дефектами обработки алюминиевых заготовок. Своевременная диагностика причин возникновения брака позволяет оперативно скорректировать режимы резания, геометрию инструмента и параметры смазочной среды без остановки производственной линии.
- Налипание металла в стружечных канавках. Дефект возникает при заниженной подаче на зуб (менее 0.02 мм/зуб), износе кромки или падении концентрации СОЖ. Для устранения необходимо повысить подачу fz, перейти на полированный инструмент с передним углом γ ≥ 18° и восстановить концентрацию эмульсии до 7–8%.
- Вибрация и дробление при обработке тонких стенок. Проблема вызвана недостаточной жесткостью заготовки и совпадением частот резания с собственной частотой детали. Устраняется снижением радиального шага ae до 0.1–0.2 мм, применением фрез с переменным углом наклона канавок и сохранением технологических ребер жесткости.
- Поводки и коробление детали после раскрепления. Характерно для объемных плит Д16Т из-за перераспределения остаточных напряжений. Устраняется симметричным снятием слоев материала, разделением на черновой и чистовой переходы и промежуточным ослаблением прижимов.
- Образование заусенцев и оплавление кромок. Причина заключается в заниженной скорости резания или работе по встречной схеме. Для устранения следует повысить скорость Vc до 400–600 м/мин и строго использовать попутное фрезерование.
Производственный регламент и инженерный чек-лист
Для обеспечения стабильного качества серийной продукции и исключения аварийных поломок шпиндельных узлов оператор-наладчик обязан выполнять стандартизированный регламент перед запуском каждой технологической операции на станке с ЧПУ. Комплексный предварительный контроль инструментальной оснастки, базовых плоскостей заготовки и концентрации смазочно-охлаждающей жидкости позволяет заблаговременно предотвратить адгезионное схватывание стружки, коробление тонких стенок и преждевременный износ твердосплавных фрез.
- Контроль радиального биения инструмента. Биение режущей кромки в цанговом патроне ER или термооправке не должно превышать 0.005 мм на вылете 3D. Биение свыше 0.01 мм приводит к перегрузке одного зуба и быстрому сколу.
- Проверка концентрации и давления СОЖ. Проконтролировать концентрацию эмульсии по шкале рефрактометра (норма 6.5–8.0 Brix) и убедиться в стабильности давления подачи жидкости в рабочую зону.
- Очистка базовых и зажимных поверхностей. Тщательно удалить мелкую стружку и масляную пленку с опорных плоскостей пневматических тисков или магнитно-вакуумных плит.
- Визуальный контроль стружкообразования. При первом проходе проконтролировать цвет и форму стружки. Стружка должна быть чистой, блестящей, без потемнений и следов спекания.