Фрезеровка мебельных фасадов из МДФ на станках с ЧПУ требует строгого согласования плотности древесной плиты, геометрии режущего инструмента и параметров кинематической подачи. Неоднородность распределения синтетических связующих смол и пористая структура внутреннего ядра заготовки при неверных режимах вызывают появление ворса и сколов. Процесс требует точности. Системная организация работы объединяет предварительный раскрой, черновую выборку рельефа, чистовое профилирование и поэтапную подготовку поверхности под нанесение финишных защитно-декоративных покрытий.
Свойства плит МДФ для глубокого фрезерования
Для изготовления мебельных фасадов со сложным рельефом применяют специализированные плиты МДФ глубокого фрезерования с модифицированной послойной структурой. В наружных слоях толщиной до 2 мм плотность древесной массы достигает 860–900 кг/м³. Центральное ядро стандартной плиты имеет меньшую плотность в пределах 650–720 кг/м³. Мелкодисперсные плиты марок Kronospan, Kastamonu и Egger характеризуются однородным помолом древесной муки и повышенной плотностью ядра до 760–780 кг/м³. Это исключает осыпание кромок и рыхлость открытых полостей при создании объемных 3D-рельефов.
При использовании стандартной мебельной плиты заглубление инструмента свыше 4 мм обнажает рыхлые внутренние слои. Поры открываются. Материал начинает интенсивно впитывать грунтовочные составы и клей. Возникает эффект пористой губки. Влагостойкий МДФ для глубокой обработки содержит повышенную концентрацию синтетических карбамидных смол с меламином класса эмиссии E0.5 или E1. И эти смолы надежно связывают мелкую древесную фракцию, стабилизируя структуру заготовки при скоростном срезании слоев.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Перед началом механической обработки влажность заготовок на мебельном производстве должна строго поддерживаться в интервале 6–8%. Сырой материал режется плохо. Превышение порога влажности свыше 9% приводит к замятию микроволокон вместо их срезания. При последующем высыхании готового изделия внутри щита возникает несимметричное напряжение. А неравномерная усадка неизбежно деформирует деталь, вызывая продольную саблевидность створок толщиной 16–19 мм.
Благодаря высокой однородности сырья режущие кромки инструмента защищены от локального абразивного износа. Наш опыт производственных испытаний подтверждает прямую связь между плотностью плиты и ресурсом фрезы. Использование калиброванного МДФ гарантирует шероховатость обработанных стенок пазов Ra 3.2–6.3 мкм без ступенчатых задиров.
| Технический параметр | Стандартная плита МДФ | МДФ глубокого фрезерования | Влияние на обработку и финиш |
|---|---|---|---|
| Плотность наружного слоя, кг/м³ | 780–820 | 860–900 | Определяет прочность тонких кромок и четкость углов |
| Плотность внутреннего ядра, кг/м³ | 620–680 | 740–780 | Предотвращает появление каверн и пористости на выборках |
| Фракция древесных волокон | Средняя неоднородная | Мелкодисперсная калиброванная | Минимизирует ворсистость и упрощает шлифование |
| Предельная глубина выборки, мм | До 3.5–4.0 | До 12.0–16.0 | Позволяет создавать глубокие 3D-барельефы и ручки |
| Расход клеевого состава | Повышенный (быстро впитывается) | Нормативный (контролируемый слой) | Обеспечивает надежную адгезию пленки без пузырей |
Геометрия и типы профилей мебельных фасадов
В современной мебельной индустрии применяется широкая номенклатура фасадных профилей под различные интерьерные задачи. Траектории движения инструмента формируют классические филенки, строгие скандинавские контуры, волнообразные 3D-панели и скрытые интегрированные ручки. Программирование в CAM-системах требует точного подбора шага смещения и контроля радиусов сопряжения. Плавная геометрия переходов исключает пробитие и растяжение полимерных пленок при вакуумном прессовании.
Для классических филенчатых фасадов характерно сочетание фигурной калевки по внутреннему периметру и обкатки наружной кромки радиусом R2–R6 мм. Внутреннее поле заглубляется на 4–8 мм относительно базовой лицевой плоскости. К популярным типам профиля относятся скругленное мыло, ступенька и барочный каскад. И плавность линий сопряжения предотвращает концентрацию внутренних механических напряжений в материале.
При изготовлении скандинавских фасадов Shaker формируют прямоугольный паз с прямыми внутренними углами 90°. Выборка выполняется концевой фрезой с плоским торцом. Стенка располагается перпендикулярно. Глубина посадки составляет 3–6 мм при ширине внешней рамки от 50 до 80 мм.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
На объемных 3D-панелях с рисунком волн и песчаных дюн обработка ведется сферическими фрезами. Шаг между строками задается в пределах 0.5–1.2 мм для обеспечения высоты микрогребешка не более 0.02 мм. Реечные фасады и баффели формируются серией параллельных пазов прямоугольного сечения с постоянным шагом 15–30 мм.
Среди современных конструкций выделяются интегрированные скрытые ручки J-pull и L-pull, создающие эргономичный захват без накладной фурнитуры. Фрезерование паза с поднутрением осуществляется специальной фасонной фрезой с боковым подрезом. Однако остаточная толщина стенки МДФ в месте захвата должна быть не менее 7 мм для сохранения конструкционной жесткости фасада.
- Классическая филенка: радиусный или ступенчатый профиль с заглублением центрального поля на 4–8 мм.
- Скандинавский Shaker: плоская центральная выборка с прямоугольным уступом и прямыми углами 90°.
- Волновой 3D-рельеф: динамический синусоидальный или радиусный узор с шагом строки от 0.5 мм.
- Реечные фасады и баффели: продольные параллельные пазы глубиной 3–5 мм с постоянным шагом.
- Интегрированная ручка J-pull: глубокая торцевая выборка сложного сечения с поднутрением под пальцы.
Подобрать оборудование под вашу задачу
Выбор инструмента и геометрия фрез
Выбор режущего инструмента определяет себестоимость, производительность и геометрическую точность изготовления мебельных фасадов. Высокое содержание абразивных минеральных частиц и твердых полимеризованных смол в МДФ приводит к быстрому нагреву и затуплению режущей кромки. В зависимости от объема партии применяют твердосплавные фрезы HM и алмазные поликристаллические фрезы PCD. Правильная геометрия спирали предотвращает расщепление волокон на лицевой пласти заготовки.
Среди твердосплавных монолитных фрез выделяется инструмент из мелкозернистого карбида вольфрама марки VHM с высокой остротой лезвий. Твердосплавные фрезы и напайки HM отлично подходят для мелкосерийных заказов и эксклюзивных профилей. Но на абразивном МДФ твердый сплав требует заточки или замены через каждые 800–1200 погонных метров реза.
В крупносерийном производстве алмазные фрезы PCD служат значительно дольше. Их стойкость в 30–50 раз выше по сравнению с монолитным твердым сплавом. Пластины из поликристаллического алмаза выдерживают от 30 000 до 50 000 погонных метров реза без потери геометрии. Алмазный инструмент сохраняет постоянные радиусы скруглений и ширину фасок на всем тираже.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Для чистового раскроя контура концевые спиральные фрезы с геометрией Downcut направляют сход стружки вниз в тело заготовки. Направление резания надежно прижимает верхний слой материала к столу и исключает появление сколов на лицевых кромках. Компрессионные фрезы с разнонаправленными спиралями обеспечивают чистый рез одновременно на верхней и нижней пласти листа.
При гравировке узоров конические граверы с углом 60° и 90° используются для создания четких внутренних углов в элементах декора. Функция V-Carve с автоматической подчисткой углов поднимает шпиндель по оси Z в вершинах контура. Алгоритм формирует идеальный стык линий без паразитных скруглений от радиуса фрезы.
Радиальное биение шпинделя и цанги не должно превышать 0.008 мм. Повышенное биение вызывает неравномерную ударную нагрузку на лезвия, сколы твердого сплава и появление волнистой ряби на поверхности фасада.
Технологический регламент и режимы резания на ЧПУ
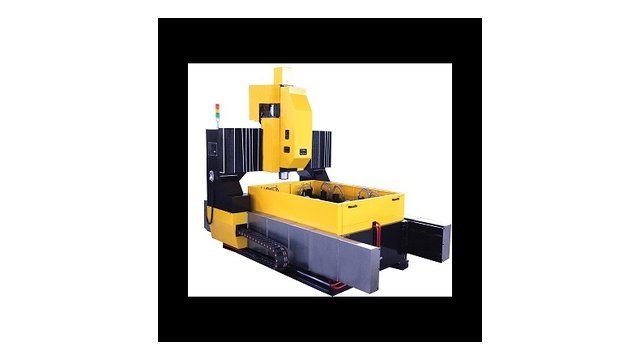
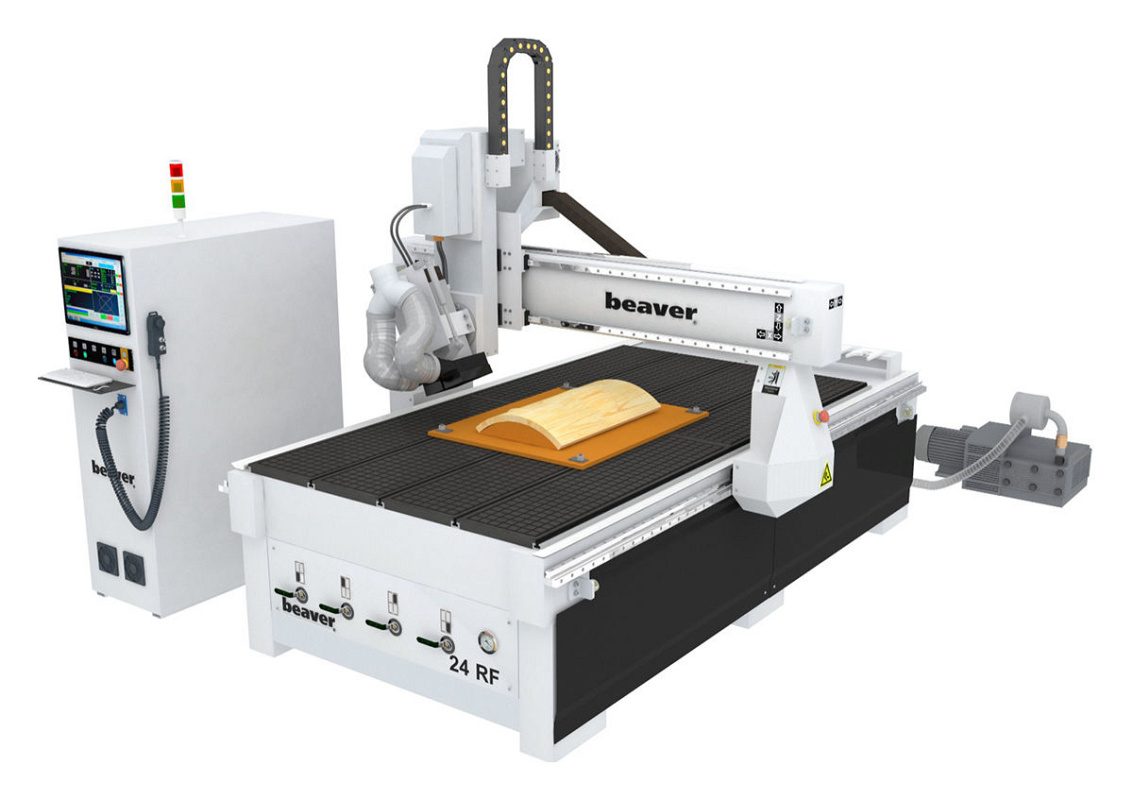
В технологическом регламенте фрезерование мебельных фасадов строится на строгом разделении операций на черновую выборку и чистовое профилирование. Двухэтапная стратегия позволяет снять основной объем древесины производительной концевой фрезой и оставить припуск 0.5 мм под чистовой проход. Это разгружает профильный инструмент, уменьшает отжим фрезы и снижает вибрации станка. Фрезерный станок с ЧПУ обеспечивает повторяемость геометрических размеров и стабильность контура обрабатываемых деталей.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
При настройке режимов резания частота вращения шпинделя устанавливается в диапазоне 16 000–20 000 об/мин. Скорость резания для твердосплавных фрез составляет 12–18 м/с. Расчетная подача на зуб chipload подбирается в интервале 0.18–0.30 мм/зуб с учетом диаметра фрезы и мощности шпинделя. Минутная скорость подачи рассчитывается по базовой формуле:
\( v_f = n \cdot z \cdot f_z \)
В расчетной формуле параметр \( n \) задает частоту вращения шпинделя. Индекс \( z \) отражает число зубьев фрезы. Параметр \( f_z \) обозначает величину подачи на один зуб в мм. Подача 8–12 м/мин при 18 000 об/мин для двухзаходной фрезы исключает перегрев кромок и эффективно отводит тепло вместе со стружкой.
При профилировании попутное резание дает идеальный срез. Направление движения инструмента гарантирует гладкость поверхности без вырывов древесных волокон. Фиксация заготовки на вакуумном столе выполняется при разрежении не менее -0.85 бар через технологическую подложку из МДФ высокой воздухопроницаемости. Допустимая погрешность обработки контура фасада не превышает ±0.05 мм.
- Черновая послойная выборка внутренних карманов концевой фрезой D12–16 мм с шагом по глубине 3–5 мм и припуском 0.5 мм на чистовую доводку.
- Чистовое профилирование фасонными фрезами на рабочей подаче с формированием калевок, ступенек и внешних скруглений.
- Гравировка декоративных орнаментов и подчистка острых углов коническим гравером в режиме 3D-интерполяции по трем осям.
- Обрезка внешнего периметра фасада компрессионной фрезой с добавлением удерживающих перемычек при слабом вакуумном прижиме.
- Сверление глухих посадочных отверстий под чашки мебельных петель диаметром 35 мм с обратной стороны фасада по позиционным упорам.
Подготовка фасадов под пленку ПВХ и эмаль
Перед нанесением финишного покрытия качество декоративного слоя фасада определяется тщательностью шлифования и грунтования поверхности. Фрезерованные пазы и торцевые участки плиты после механической обработки содержат микроворс и микронеровности от прохода инструмента. Без предварительной изоляции клей неравномерно впитывается в древесную структуру материала. Это приводит к образованию шагрени и последующему отслоению пленки ПВХ при длительной эксплуатации мебели.
В производственном цикле шлифование выполняется последовательно в два этапа. Первичная обработка абразивами зернистостью P150–P180 срезает поднятый ворс и сглаживает неровности от фрезы. Вторичная шлифовка зерном P220–P240 выравнивает риски и готовит поверхность к нанесению состава. Фасонные канавки и сложные рельефы доводятся вручную эластичными абразивными губками и войлоком.
На пористые торцы и открытые внутренние выборки наносится полиуретановый грунт-изолятор. Состав глубоко проникает в поры МДФ и создает плотный водонепроницаемый барьер. Нанесение полиуретанового термореактивного клея под вакуумный пресс выполняется пневмораспылителем в два слоя на торцы расходом 120–140 г/м² и в один слой на гладкую пласть расходом 60–80 г/м². Время выдержки клея до прессования составляет 20–30 минут.
В процессе мембранно-вакуумного прессования клеевой состав активируется при температуре 70–80 °C под рабочим давлением 4–5 бар. Наружные радиусы кромок фасада должны быть не менее R 1.5 мм. Острые кромки опасны. Наличие прямых граней вызывает критическое истончение или разрыв термопластичной пленки ПВХ при растяжении.
После остывания готовые изделия проходят визуальный и инструментальный контроль на отсутствие шагрени, воздушных пузырей и непроклеенных участков в углах профиля. Прочность сцепления полимерной пленки с основой МДФ на отрыв должна составлять не менее 4 Н/мм.