Фасонная фреза формирует сложные криволинейные поверхности за один рабочий проход инструмента. Мы используем насадные дисковые фрезы по металлу и концевой твердосплавный инструмент для станков с ЧПУ. Профиль режущей кромки точно повторяет геометрию готовой детали. В статье приведены стандарты ГОСТ 9305-93, расчет затылования зуба по архимедовой спирали, калевочные фрезы по дереву и формулы эффективных скоростей резания.
1. Классификация и геометрия по ГОСТ 9305-93
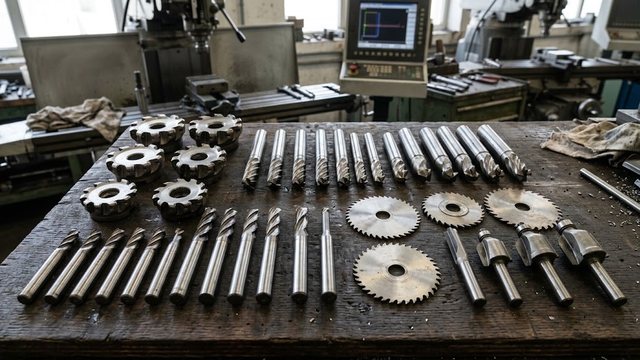
Насадные фрезы для обработки металлических деталей стандартизированы межгосударственным регламентом ГОСТ 9305-93. Инструмент выпускают в виде насадных цельных дисков с центральным посадочным отверстием под оправку горизонтально-фрезерных станков. Фиксация на оправке осуществляется продольной призматической шпонкой по ГОСТ 9472-90. Точность сопряжения отверстия фрезы с оправкой соответствует квалитету H7.
Стандарт подразделяет фрезы на три базовых конструктивных типа в зависимости от формы формируемой поверхности:
Горизонтально-фрезерные станки по моделям
Весь раздел →
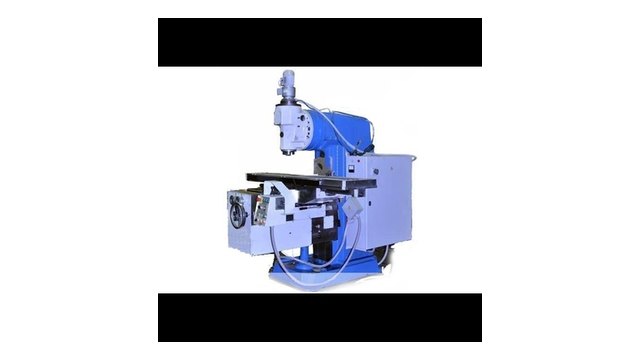
Горизонтально-фрезерный станок 6Т82Г

Настольный горизонтальный консольно-фрезерный станок НГФ – 110 – Ш4
- Тип 1 (выпуклые полукруглые фрезы): режущие зубья имеют полукруглый выступ радиусом R. Этот тип предназначен для фрезерования полукруглых пазов, направляющих канавок, трубных ложементов и фасонных углублений в деталях станочных приспособлений.
- Тип 2 (вогнутые полукруглые фрезы): режущая кромка выполнена в виде полукруглой впадины радиусом R. Инструмент формирует выпуклые цилиндрические валики, скругленные кромки плоских планок и наружные полукруглые выступы.
- Тип 3 (радиусные вогнутые фрезы для скругления углов): профиль представляет собой четверть окружности радиусом R с боковой цилиндрической или торцевой опорной полкой. На ЧПУ оборудовании такой инструмент именуют фрезами Corner Rounding. Они снимают фаски с заданным радиусом скругления на внешних кромках деталей.
Размеры радиуса профиля R варьируются от 1.0 до 25.0 мм. Поле допуска на радиус профиля регламентировано как js11 для прецизионных работ либо h11/H11 для общего машиностроения. Наружный диаметр корпуса фрезы D составляет от 50 до 125 мм при посадочных отверстиях d = 16, 22, 27 и 32 мм.
| Тип по ГОСТ 9305-93 | Радиус профиля R, мм | Наружный диаметр D, мм | Посадочный диаметр d, мм | Ширина фрезы B, мм | Число зубьев z |
|---|---|---|---|---|---|
| Тип 1 (полукруглая выпуклая) | 1.0 – 3.0 | 50 – 63 | 16, 22 | 2.0 – 6.0 | 14 – 16 |
| Тип 1 (полукруглая выпуклая) | 4.0 – 8.0 | 63 – 80 | 22, 27 | 8.0 – 16.0 | 12 – 14 |
| Тип 1 (полукруглая выпуклая) | 10.0 – 20.0 | 80 – 110 | 27, 32 | 20.0 – 40.0 | 10 – 12 |
| Тип 2 (полукруглая вогнутая) | 1.6 – 5.0 | 50 – 63 | 16, 22 | 8.0 – 14.0 | 14 – 16 |
| Тип 2 (полукруглая вогнутая) | 6.0 – 12.0 | 63 – 90 | 22, 27 | 16.0 – 28.0 | 12 – 14 |
| Тип 2 (полукруглая вогнутая) | 14.0 – 25.0 | 90 – 125 | 27, 32 | 32.0 – 56.0 | 10 – 12 |
| Тип 3 (радиусная для скругления) | 1.0 – 6.0 | 50 – 63 | 16, 22 | 5.0 – 12.0 | 14 – 16 |
| Тип 3 (радиусная для скругления) | 8.0 – 16.0 | 70 – 100 | 22, 27 | 14.0 – 24.0 | 12 – 14 |
Инженерное правило: ширина фрезы B для полукруглых выпуклых моделей Тип 1 строго равна удвоенному радиусу B = 2R. Для вогнутых фрез Тип 2 ширина корпуса превышает диаметр профиля на величину боковых предохранительных буртов. Это обеспечивает жесткость режущих кромок при боковых усилиях фрезерования.
2. Кинематика затылования зуба по архимедовой спирали
Фасонные фрезы с криволинейной режущей кромкой невозможно перетачивать по сложной задней поверхности без полного искажения профиля. Шлифовальный круг на обычном станке изменит геометрию радиуса R. Для решения этой задачи зубья фасонных фрез изготавливают затылованными. Задняя поверхность каждого зуба обрабатывается на специальном затыловочном токарном станке фасонным резцом по спирали Архимеда.
Текущий радиус задней поверхности зуба r в полярных координатах описывается строгой математической зависимостью:
r(θ) = r0 - (k · θ) / (2 · π)В этой формуле r0 представляет собой максимальный радиус вершины зуба на режущей кромке. Переменная θ обозначает угол поворота фрезы в радианах от передней грани к спинке зуба в пределах одного углового шага 2π/z. Параметр k определяет радиальное падение спинки зуба, называемое величиной затылования.
Величина затылка k напрямую задает задний угол α0 на вершине режущего зуба. Связь между геометрическими параметрами выражается формулой:
k = (π · D / z) · tg(α0)Для стандартных фрез по ГОСТ 9305 задний угол на вершине принимают в диапазоне α0 = 8° – 12°. При числе зубьев z = 12 и наружном диаметре D = 80 мм расчетная величина затылка k составляет от 2.9 до 4.4 мм. Резец-затыловщик совершает возвратно-поступательное радиальное движение от кулачка за каждый оборот фрезы, формируя спиральный спад металла.
Передний угол затылованного зуба в стандарте ГОСТ 9305 выполняют равным нулю (γ = 0°). Передняя грань направлена строго по радиусу к центру вращения инструмента. При затуплении заточник шлифует только плоскую переднюю грань зуба. И поскольку все сечения затылованного зуба радиальными плоскостями абсолютно конгруэнтны, радиус R и фасонный контур детали остаются неизменными на протяжении десятков переточек вплоть до полного истощения зуба.
Технологическое ограничение: если переднюю грань переточить с положительным передним углом γ > 0° без корректировки профиля затылования, фактический радиус детали R исказится. Профиль превратится в вытянутый эллипс с отклонением от чертежного размера до 0.15–0.30 мм.Подобрать оборудование под вашу задачу
3. Инструментальные материалы и твердосплавные решения
Выбор материала фасонной фрезы зависит от типа станка, обрабатываемого сплава и объема серийности. В нашей практике насадные фрезы по ГОСТ 9305 традиционно изготавливают из быстрорежущих сталей. Для универсальных станков с умеренными скоростями резания применяют сталь Р6М5 с твердостью 63–66 HRC. При обработке коррозионно-стойких и жаропрочных сталей наши технологи выбирают кобальтовую сталь Р6М5К5 или высокоизносостойкую сталь Р18, сохраняющие твердость до температуры 620 °C.
В современном производстве на фрезерных центрах с ЧПУ мы отдаем приоритет монолитным твердосплавным радиусным фрезам. Их изготавливают из ультрамелкозернистого карбида вольфрама с размером зерна 0.4–0.6 мкм (группы ISO K10–K20 и P20–P30). Твердосплавный инструмент обладает твердостью 91–93 HRA и модулем упругости более 600 ГПа. Это гарантирует минимальный упругий отжим тонкой режущей кромки при съеме припуска.
Для повышения стойкости на твердосплавные радиусные фрезы наносят износостойкие PVD-покрытия:
- AlTiN (нитрид титана-алюминия): микротвердость до 3300 HV, максимальная рабочая температура 900 °C. Оптимален для фрезерования легированных и инструментальных сталей 40Х, 30ХГСА, ХВГ.
- TiAlN с наноструктурным слоем: обеспечивает снижение коэффициента трения до 0.35, предотвращая налипание вязкой стружки нержавеющих сталей 12Х18Н10Т.
- DLC (алмазоподобный углерод): твердость более 5000 HV, химическая инертность. Применяется для обработки цветных металлов (Д16Т, В95) и абразивных древесно-полимерных плит без охлаждения.
Для крупносерийного производства крупногабаритных профилей мы внедряем сборные фрезы со сменными многогранными пластинами (СМП). Корпус сборной фрезы выполняют из легированной стали 40ХН2МА с термообработкой до 42–46 HRC. Фасонные твердосплавные пластины прессуют и профилируют с микронной точностью, что позволяет менять затупившиеся кромки прямо на станке без повторной привязки инструмента по длине.
| Инструментальный материал | Твердость | Теплостойкость, °C | Предел прочности на изгиб, МПа | Рабочая скорость Vc, м/мин | Область применения |
|---|---|---|---|---|---|
| Быстрорежущая сталь Р6М5 | 63 – 65 HRC | 600 | 3200 | 20 – 35 | Сталь 20–45, чугун СЧ20, единичное производство |
| Кобальтовая сталь Р6М5К5 | 65 – 67 HRC | 630 | 2800 | 25 – 45 | Нержавеющие стали 08Х18Н10, легированные стали 40Х |
| Карбид вольфрама ВК8 / ISO K20 | 89 – 90 HRA | 850 | 1650 | 60 – 120 | Серый и ковкий чугун, цветные сплавы, дерево |
| Субмикронный сплав + AlTiN | 92 – 94 HRA | 900 | 3800 | 100 – 220 | Закаленные стали до 55 HRC, высокоскоростная ЧПУ обработка |
4. Фасонные фрезы по дереву и плитным материалам
В столярном и мебельном производстве профильные фрезы выполняют декоративную и соединительную обработку древесины, плит МДФ, ЛДСП и композитов. Конструктивно инструмент для деревообработки делят на две категории: концевые фрезы с направляющим подшипником для ручных фрезеров и прецизионные концевые фрезы с цилиндрическим хвостовиком 8, 12, 16 мм или HSK патроном для станков с ЧПУ.
Основная номенклатура профильных фрез по дереву включает следующие типы:
- Калевочные фрезы: формируют радиусные скругления, валики со ступенькой и сложные s-образные кромки на мебельных фасадах, столешницах и дверных обвязках. Модели с упорным роликовым подшипником обкатывают криволинейный торец заготовки без применения направляющей линейки.
- Галтельные фрезы: имеют сферический или полукруглый торец. Используются для выборки внутренних декоративных желобов, фасадных канелюр, водосточных канавок и гравировки рельефных узоров на плоскости щита.
- V-образные пазовые фрезы: режущие кромки сходятся под углом 60°, 90° или 120°. На станках с ЧПУ ими выполняют контурную 3D-гравировку надписей, снятие аккуратных фасок и выборку пазов под угловое складывание плитных материалов (митра-фолдинг).
- Фигирейные фрезы: крупногабаритный инструмент диаметром до 60–90 мм для профилирования филенок массивных дверей и классических мебельных фасадов. Изготавливаются в горизонтальном или вертикальном исполнении.
Высокоскоростная обработка древесины и плитных материалов на станках с ЧПУ ведется при частоте вращения шпинделя 18 000 – 24 000 об/мин. При контакте с плотными плитами МДФ и смолистыми породами дерева (сосна, лиственница) режущая кромка испытывает интенсивный абразивный износ. Твердосплавные напайки из мелкозернистого карбида вольфрама марки KCR08 обеспечивают ресурс кромок до 3000 погонных метров фрезерования.
Для исключения прижога древесины и нагара связующих смол подачу на зуб выдерживают в пределах fz = 0.15 – 0.35 мм/зуб. Скорость линейного перемещения стола должна соответствовать высокой частоте вращения. Но при замедлении подачи инструмент начинает полировать торец, температура в зоне резания мгновенно превышает 250 °C, вызывая обугливание волокон древесины и деструкцию режущей кромки.
5. Расчет кинематики и эффективных режимов резания
Специфика фасонного фрезерования заключается в переменном диаметре режущей кромки. В процессе резания различные точки радиусного контура контактируют с заготовкой на разных радиусах от оси вращения. Соответственно, линейная скорость резания меняется от минимального значения Dmin на внутренней точке до максимального Dmax на наружном диаметре инструмента.
Расчет частоты вращения шпинделя n и базовой скорости резания выполняют по максимальному диаметру Dmax, на котором окружная скорость достигает пиковых значений:
Vc_eff = (π · Dmax · n) / 1000n = (1000 · Vc) / (π · Dmax)
Минутную скорость подачи стола Vf вычисляют по стандартной зависимости через число зубьев z и подачу на один зуб fz:
Vf = n · z · fzФормирование микрорельефа при чистовом обходе радиусной кромкой подчиняется законам геометрии зацепления. Высота остаточного гребешка h_scallop между соседними проходами определяется формулой:
h_scallop ≈ fz² / (8 · R)Чтобы обеспечить шероховатость Ra 0.8–1.6 мкм без последующей шлифовки, допустимую высоту микронеровностей ограничивают планкой 0.003–0.005 мм. На чистовом этапе для фрезы с радиусом скругления R = 4.0 мм наш цеховой технолог выставляет подачу fz в пределах 0.04–0.06 мм на один режущий зуб.
| Обрабатываемый материал | Материал фрезы | Скорость резания Vc, м/мин | Подача на зуб fz, мм/зуб | Рекомендуемое охлаждение |
|---|---|---|---|---|
| Конструкционная сталь 40Х | Р6М5 (ГОСТ 9305) | 22 – 28 | 0.03 – 0.06 | Эмульсия 5% (обильный полив) |
| Конструкционная сталь 40Х | Твердый сплав + AlTiN | 120 – 160 | 0.04 – 0.08 | Эмульсия 8% или масляный туман MQL |
| Нержавеющая сталь 12Х18Н10Т | Твердый сплав + TiAlN | 70 – 110 | 0.02 – 0.05 | Эмульсия под давлением 15 бар |
| Алюминиевый сплав Д16Т | Твердый сплав полированный | 250 – 450 | 0.08 – 0.15 | Масляный туман или чистый воздух |
| Латунь ЛС59-1 | Р6М5 / ВК8 | 60 – 140 | 0.05 – 0.10 | Сухая обработка / сжатый воздух |
| Плита МДФ ламинированная | Твердый сплав KCR08 | 350 – 600 | 0.20 – 0.35 | Аспирационный отвод стружки |
| Массив дуба (влажность 8%) | Твердый сплав микрозернистый | 300 – 500 | 0.15 – 0.25 | Аспирация производительностью от 2500 м³/ч |
Рассмотрим числовой пример наладки станка с ЧПУ. Требуется выполнить скругление кромки радиусом R = 5.0 мм на корпусной детали из стали 40Х монолитной четырехзубой фрезой Corner Rounding (z = 4) с наружным диаметром Dmax = 22 мм и покрытием AlTiN. Назначаем скорость резания Vc = 130 м/мин и чистовую подачу fz = 0.04 мм/зуб.
Рассчитываем частоту вращения шпинделя: n = (1000 · 130) / (π · 22) = 1881 об/мин. Задаем в управляющей программе значение S1880. Далее вычисляем минутную подачу: Vf = 1880 · 4 · 0.04 = 300 мм/мин (команда F300). При таких параметрах обработка проходит плавно, без вибраций и обеспечивает точность радиуса в пределах ±0.015 мм.
6. Диагностика дефектов профиля и устранение вибраций
В процессе фасонного фрезерования контакт режущей кромки с материалом происходит по широкой дуге. Это приводит к росту сил резания и возникновению технологических погрешностей. Своевременная диагностика позволяет нашему персоналу оперативно устранить причины брака деталей.
| Характер дефекта | Вероятная причина возникновения | Метод устранения дефекта |
|---|---|---|
| Отклонение радиуса R от чертежа | Смещение заточного круга при переточке передней грани фрезы (передний угол γ ≠ 0°) | Выверить позиционирование передней грани строго по оси вращения инструмента |
| Волнистость и вибрации на профиле | Широкая площадь контакта зуба, малая жесткость оправки, избыточный вылет фрезы | Снизить вылет, применить попутное фрезерование, выполнить черновой проход концевой фрезой |
| Прижоги и цвета побежалости | Затупление ленточки, падение подачи ниже fz = 0.01 мм/зуб, недостаток СОЖ | Увеличить минутную подачу Vf, направить струю эмульсии непосредственно в зону контакта |
| Сколы волокон на выходе (дерево/МДФ) | Встречное направление резания на выходе кромки, тупая подрезная грань | Перейти на попутное фрезерование (climb milling), уменьшить толщину снимаемого слоя на выходе |
| Наклеп и наростообразование | Низкая скорость резания при обработке вязких сталей или алюминия | Увеличить скорость Vc, применить фрезы с полированными стружечными канавками |
И для предотвращения вибраций при глубоком профилировании мы рекомендуем делить технологический переход на два этапа. Сначала обычной цилиндрической или уступчатой концевой фрезой снимают основной объем припуска, оставляя равномерный слой 0.3–0.5 мм под фасонный контур. Окончательное профилирование радиусной фрезой на малом припуске исключает перегрузку шпинделя и гарантирует идеальную чистоту поверхности.
7. Регламент обслуживания и технологии переточки
Долговечность и точность фасонного инструмента определяются культурой его эксплуатации и своевременным техническим обслуживанием. Затылованные фрезы по ГОСТ 9305 перетачивают исключительно по передней поверхности зубьев на универсально-заточных станках (модели 3Е642Е, 3Д642Е) или специализированных станках с ЧПУ.
Технологический регламент переточки включает следующие операции:
- Базирование и выверка: фрезу устанавливают на жесткую оправку в центрах делительной головки станка. Радиальное биение по посадочному отверстию и опорным торцам не должно превышать 0.005 мм.
- Выбор шлифовального круга: для фрез из сталей Р6М5 и Р18 применяют тарельчатые круги 12R4 или чашечные круги 11V9 из кубического нитрида бора (эльбор/CBN) на органической связке зернистостью B107–B126. Для твердосплавных фрез используют алмазные круги AC4 зернистостью 100/80 или 80/63.
- Шлифование передней грани: торец шлифовального круга выставляют строго по центру оси вращения фрезы. Съем металла ведут с охлаждением при глубине микроподачи 0.005–0.015 мм за двойной ход стола для предотвращения прижогов и образования микротрещин.
- Контроль биения и геометрии: после заточки проверяют окружной шаг зубьев и радиальное биение режущих кромок на межоперационном индикаторном приборе. Допустимое биение зубьев не должно превышать 0.012 мм для диаметров до 80 мм и 0.018 мм для диаметров свыше 80 мм.
При обслуживании концевых фрез по дереву особое внимание уделяют подшипникам и очистке твердосплавных напаек. Налипшая древесная смола и спрессованный лигнин ухудшают теплоотвод и резко увеличивают трение. В нашей мастерской мы еженедельно очищаем инструмент в ультразвуковой ванне со специальным щелочным очистителем. Направляющие подшипники перед мойкой демонтируют либо используют закрытые подшипники с термостойкой смазкой 2RS.
Готовый к работе инструмент маркируют с указанием фактического радиуса R и сохраняют в индивидуальных пластиковых ячейках, предотвращающих соударение прецизионных режущих кромок при транспортировке в цехе.