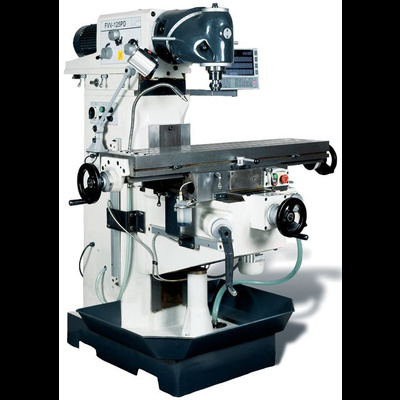
Современное дискретное машиностроение требует частой смены номенклатуры выпускаемых деталей малыми и средними партиями без остановки станочного парка. Традиционные участки с ручной загрузкой заготовок теряют до сорока процентов фонда рабочего времени на переналадку и базирование тисков. Внедрение гибких производственных систем ГПС объединяет группу многоосевых фрезерных станков с многоуровневыми паллетными накопителями, автономными робокарами и сквозным диспетчерским управлением. Это обеспечивает непрерывную круглосуточную механообработку в безлюдном режиме.
Архитектура гибких производственных систем (FMS) и паллетизация
Базовым модулем гибкой системы служит унифицированная технологическая паллета с прецизионными нулевыми базами стандарта Erowa, System 3R или Schunk. Заготовки закрепляются оператором на внешней станции наладки в удобной эргономичной позе во время работы станка. Центральный линейный или поворотный робот-транспортер доставляет подготовленную паллету в рабочую камеру фрезерного центра за сорок секунд. Повторяемость позиционирования нулевой точки составляет менее двух микрометров.
Расчет коэффициента технической готовности гибкой производственной ячейки выполняется по формуле:
K_avail_fms = T_cutting_total / (T_cutting_total + T_pallet_transfer + T_tool_prep)где параметр T_cutting_total обозначает суммарное эффективное время резания, T_pallet_transfer задает время автоматической смены паллет роботом, T_tool_prep выражает длительность фоновой подготовки инструмента.
Автоматическая доставка заготовок робокарами AGV и манипуляторами
В крупномасштабных цехах транспортировку паллет между стеллажными складами, моечными камерами, контрольно-измерительными машинами и фрезерными станками выполняют автономные робокары AGV или AMR. Мобильные платформы ориентируются в пространстве цеха с помощью оптического лидара SLAM и безопасных лазерных сканеров препятствий. Роботизированная рука манипулятора выполняет автоматическую загрузку заготовок в патроны без малейшего участия человека.
Фрезерные станки по металлу по моделям
Весь раздел →
Широкоуниверсальный фрезерный станок СФ-676

Фрезерный станок с ЧПУ ГФ2171
Многопаллетная роботизация позволяет станочному комплексу продолжать автономную механическую обработку в ночную смену без присутствия операторов в цехе.
Факторы эффективного построения логистики гибкого цеха включают правила:
- Оснащение каждой технологической паллеты защищенным RFID-чипом для цифровой идентификации.
- Синхронизация движения роботизированных тележек по единой карте цеховой маршрутизации.
- Автоматическая обдувка и мойка базовых конусов стола перед каждой фиксацией паллеты.
- Интеграция встроенных оптических барьеров безопасности в зонах движения мобильных платформ.
Подобрать оборудование под вашу задачу
Диспетчеризация и балансировка очередей системой MES
Управление сложным станочным комплексом возложено на интеллектуальное программное обеспечение уровня MES. Система непрерывно отслеживает приоритеты производственных заказов, состояние режущего инструмента в магазинах и загрузку оборудования. При возникновении нештатной ситуации диспетчер мгновенно перенаправляет поток паллет на дублирующий станок без срыва директивных сроков выпуска партии.
- Установка и выверка заготовок на технологической паллете на станции предварительной наладки.
- Считывание RFID-метки паллеты и автоматическая привязка управляющей программы ЧПУ в базе данных.
- Транспортировка паллеты манипулятором в ячейку динамического стеллажного накопителя.
- Автоматическая подача паллеты в станок по мере освобождения шпинделя и контроль геометрии.
| Тип компоновки станочной ячейки | Количество паллет в накопителе | Коэффициент загрузки шпинделя OEE | Потребность в обслуживающем персонале |
|---|---|---|---|
| Автономный станок с ручной загрузкой | 1 - 2 | 35 - 50% | 1 оператор на 1 станок |
| Станок с круговым паллетным пулом | 6 - 24 | 70 - 85% | 1 наладчик на 3 станка |
| Линейная ГПС (FMS) с робокарами | 50 - 200+ | 88 - 95% | 1 оператор на целую смену |
Автоматическая смена оснастки и инструментальные магазины на 500+ позиций
Для бесперебойной обработки широкой номенклатуры деталей фрезерные центры в составе ГПС оснащаются централизованными матричными или цепными инструментальными магазинами большой емкости. Фоновый робот-манипулятор непрерывно загружает дублирующие фрезы и щупы в инструментальный магазин станка во время резания. Система автоматически списывает изношенный инструмент и заказывает сборку новых оправок на пресеттере.
Сквозной контроль ресурса режущих кромок исключает остановку шпинделя из-за внезапного износа инструмента.
Экономическая эффективность безлюдного производства в три смены
Интеграция гибких производственных комплексов трансформирует себестоимость выпуска сложной продукции. Коэффициент полезного использования дорогостоящих пятиосевых станков возрастает в два раза по сравнению с традиционными участками. Предприятие сокращает производственные площади, снижает фонд оплаты труда и гарантирует стопроцентную воспроизводимость геометрической точности деталей.
Внедрение безлюдных технологий выводит машиностроительные заводы на передовой мировой уровень конкурентоспособности. Автоматизированные ячейки окупают капитальные инвестиции в кратчайшие сроки.