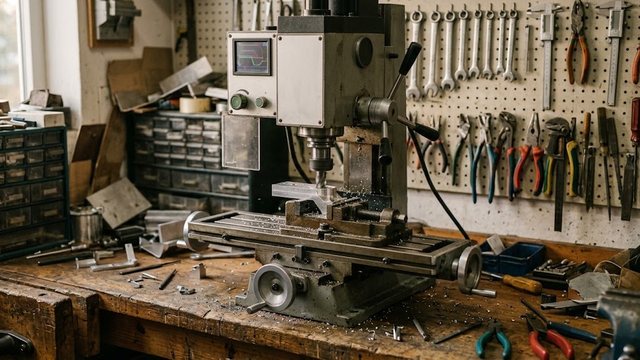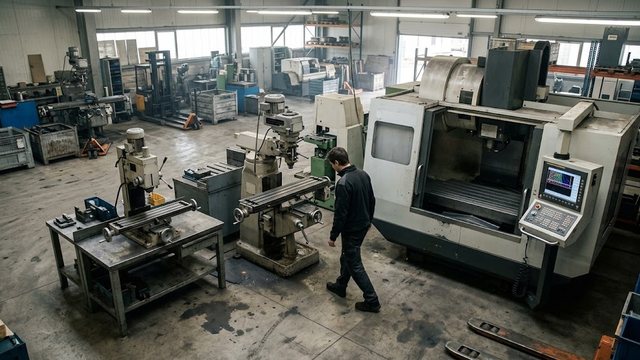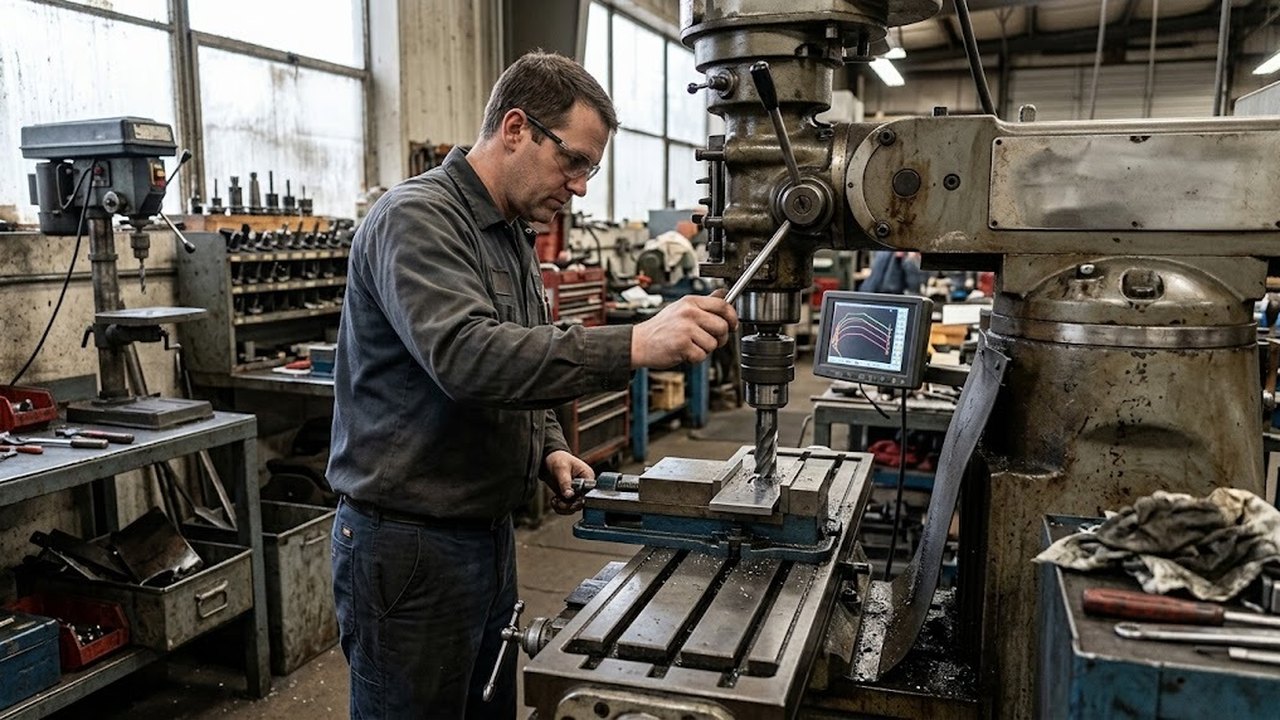
Сверлильно-фрезерный станок — это сверлильная компоновка с фрезерной головой и крестовым столом. Он сверлит, зенкерует, растачивает, нарезает резьбу и снимает металл фрезой с небольших плоскостей и пазов. Ремонтному участку и малой серии такой машины хватает. Стабильной обработки стали она не даст, и понять это можно по паспорту, до оплаты.
Что делает сверлильно-фрезерный станок и чем он является
Сверлильно-фрезерные станки по металлу выросли не из фрезерных, а из вертикально-сверлильных. Колонна, пиноль со шпинделем, ручной штурвал подачи вниз достались от сверлильного станка без изменений. Фрезерным его делают две добавки: крестовый стол, у которого перемещение стола идет по двум координатам винтами с маховиками, и наклон фрезерной головы вбок для обработки под углом.
Отсюда список операций. Сверление сквозного и глухого отверстия, зенкерование под потай, растачивание готового отверстия в размер, нарезание резьбы метчиком в шпинделе, фрезерование плоскости, уступа, паза и небольшого контура по разметке. Один установ закрывает и сверление, и всю обвязку вокруг него. Ради этого класс и покупают. В нашем каталоге раздел Сверлильно-фрезерные станки держит 37 позиций, из них Сверлильно-фрезерные настольные составляют 14.
Сверлильно-фрезерные станки
Весь раздел →
Сверлильно-фрезерный станок MetalMaster MF-45V

Сверлильный редукторный станок с тисками NORDBERG ND25121

Сверлильно-фрезерный станок NORDBERG NDM30405T
Какие задачи закрывает машина на ремонтном участке
Типовая работа для этого класса — единичная деталь, у которой обработка собрана вокруг посадочного места. Плита, кронштейн, фланец, крышка, прижимная планка. Разметить, просверлить, снять потай, пройти метчиком, подровнять кромку фрезой. Деталь при этом не покидает тиски. И в этом вся выгода.
- Переходная плита или кронштейн по эскизу: сверление по разметке, потай, метчик под крепеж.
- Восстановление разбитого посадочного места под ремонтную втулку.
- Короткий шпоночный паз в валу небольшого диаметра при разовом ремонте привода.
- Подгонка привалочной плоскости корпусной детали, когда нужно снять местную выпуклость концевой фрезой.
- Изготовление собственной оснастки: кондукторы, шаблоны, прижимные планки для соседнего оборудования.
Общее у этих работ одно. Деталь целиком помещается на стол, а снимаемый слой металла меряется миллиметрами, не сантиметрами. Появляется серия или крупная заготовка — и класс перестает справляться.
Где потолок: жесткость, ходы и подача
Потолок задают три вещи, и ни одну из них не обойти оснасткой или навыком оператора. Начнем с жесткости. Голова висит на колонне консолью, а не опирается на литую станину. При врезании фрезы усилие идет вбок, колонна отжимается, и на детали появляется уступ там, где его быть не должно. Отжим тем заметнее, чем дальше стол отъехал от колонны.
Ходы. Перемещение по X и Y ограничено крестовым столом, а вертикальный ход набирается пинолью, тем же узлом, что подает сверло. Гильза на вылете теряет жесткость быстрее, чем растет глубина, поэтому глубокий карман фрезеруют в несколько установов и с потерей точности на стыках. Третье ограничение — подача. Ручной маховик задает неравномерную скорость, а от нее напрямую зависят и стойкость инструмента, и чистота поверхности.
Компания JET, один из крупнейших производителей в этом классе, адресует базовые настольные модели хобби и домашней мастерской, а по материалам заявляет алюминий и мягкую сталь. Это позиция изготовителя, а не придирка обзорщика.
Следствие для расчета загрузки простое. Машина отлично работает штучно, но плохо потоком.
Пиноль и ее люфт: узел, который задает точность
Точность на такой машине упирается в пиноль, а не в мощность привода и не в марку фрезы. Пиноль — выдвижная гильза, внутри которой сидят подшипники шпинделя. При сверлении осевая нагрузка прижимает гильзу вдоль оси, и зазор в направляющей ни на что не влияет. При фрезеровании усилие приходит вбок, и тот же зазор превращается в качание головы.
Отсюда два приема, которые не стоят ни тенге. Первый: фрезеровать с втянутой пинолью, а глубину набирать подъемом головы или стола, а не выпуском гильзы. Вылет работает рычагом, погрешность на выпущенной гильзе растет быстрее глубины. Второй: перед каждым проходом затягивать стопор пиноли. Винт фиксации есть почти на всех машинах класса и убирает основную долю люфта.
Замеряют люфт индикатором часового типа. Ножка упирается в торец шпинделя, гильза выпущена на рабочий вылет, рука качает ее поперек оси. Разброс стрелки и есть тот зазор, который потом уйдет в размер паза. А изнашивается гильза неравномерно. Мерить надо на том вылете, на котором работают. Большой люфт у новой машины — это не дефект поставки, а класс точности, заложенный компоновкой.
Обороты ремнем или шестернями: что меняется в работе
Частота вращения шпинделя переключается тремя способами, и от способа зависит, что машина потянет. Ступенчатые шкивы с ремнем: открыть крышку, перекинуть ремень на другой ручей. Тихо и мягко к инструменту, но под нагрузкой ремень проскальзывает, и момента на низких оборотах не хватает. Шестеренчатая коробка переключается рычагом за секунду и момент держит уверенно. Платой идут шум и вибрация, которую видно на чистовой поверхности.
Третий вариант — электронная регулировка ручкой на пульте. Она удобнее обеих, однако на коллекторном приводе момент падает вместе с оборотами. Сверло большого диаметра на малых оборотах такая машина просто не тянет. Поэтому у моделей с плавной регулировкой смотрят, есть ли вдобавок механическая понижающая ступень.
Смысл диапазона объясняется просто. Сверлу большого диаметра нужны низкие обороты и высокий момент, концевой фрезе на несколько миллиметров — высокие. Одна машина обязана закрыть оба конца: JET для этого класса называет желательным диапазон от 100 до 3000 оборотов в минуту. Узкий диапазон означает, что половину работ придется вести на неверном режиме, а расплачивается за это инструмент.
Какие задачи не стоит даже пробовать
Список коротких «нет» экономит больше денег, чем любая таблица характеристик. Каждый пункт ниже собран из типовых обращений, где человек уже купил станок и пытается выжать из него режим, на который тот не рассчитан по конструкции. Проверьте свой перечень деталей по этому списку до заказа, а не после первой партии брака:
- черновое снятие припуска с крупных стальных заготовок, где станок уводит по жесткости, греет шпиндель и съедает фрезы;
- длинные точные пазы под шпонку и направляющие, где допуск идет на сотки по всей длине;
- серия из десятков одинаковых деталей с жестким полем допуска, потому что ручная подача дает разброс от прохода к проходу;
- обработка чугуна без постоянного охлаждения и нормального отвода стружки;
- деталь, которая по габаритам не встает на стол целиком, потому что переустанов убивает точность быстрее изношенного винта.
Все эти сценарии закрывает Вертикально-фрезерные станки с литой станиной либо широкоуниверсальная компоновка. Разбор компоновок под задачу мы уже давали в статье «Как выбрать фрезерный станок по металлу», здесь повторять не будем.
Вертикально-фрезерные станки
Весь раздел →
Вертикально-фрезерный станок STALEX BF60

Вертикально-фрезерный станок Stalex X5032A DRO

FHV-50PD универс. фрезерный станок с цифр. измер.
Технические характеристики: как отличить станок от «сверлилки с головой»
Паспортные строки в фиде поставщика выглядят почти одинаково у обеих машин, потому что заполняются по одному шаблону. Разводят их пять пунктов, и смотреть их надо именно в этом порядке: первые два отсекают большинство подделок под класс, остальные три уточняют, за что вы платите. Проверяйте так:
- Ход по вертикали. Указан только ход пиноли, значит перед вами сверлильная машина. У полноценного станка отдельно указан ход по Z всей головы или консоли.
- Механическая подача. Есть привод подачи хотя бы по одной оси, значит станок. Все оси только маховиками, значит сверлилка.
- Размер стола против ходов. Стол крупный, а ходы вдвое меньше его длины, значит стол сделан под сверление и разметку.
- Конус шпинделя. Конус Морзе с самозатягиванием рассчитан на осевую нагрузку сверла. Конус под оправку с затяжкой шомполом держит боковой рывок.
- Масса. Из двух машин с одинаковым столом всерьез фрезерует та, что тяжелее. Масса здесь честнее любой цифры мощности.
Три «сверлильных» ответа из пяти означают, что вы смотрите на сверлильный станок, которому дописали второе слово в название карточки.
Виды: настольный сверлильно-фрезерный, напольный, с УЦИ и ЧПУ
Настольную версию ставят на верстак или тумбу, она рассчитана на деталь в ладонь и на ремонтную работу. Напольная версия отличается колонной и массой, а не размером стола, и именно она тянет сталь без отжима. Промежуточных вариантов в классе мало. Либо компактная машина для мастерской, либо уже почти вертикальный станок по деньгам и весу.
Второй признак деления — измерительная оснастка. Часть исполнений идет с заводскими линейками и экраном по осям, остальные считаются по лимбам маховиков. Полноценное ЧПУ здесь почти не встречается, потому что замкнутый контур требует привода на каждой оси и жесткости, которых у консольной головы нет. За автоматикой идут сразу в Фрезерные станки с ЧПУ.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Стоит ли ставить УЦИ на уже купленный станок
Устройство цифровой индикации монтируется на большинство машин класса после покупки, и это единственный апгрейд, который на ручном станке окупается. Индикация читает положение стола с измерительных линеек, а не с винта подачи. Поэтому износ винта и зазор в гайке на показания не влияют: на экране видно, где стол стоит на самом деле, а не сколько оборотов накрутил маховик.
Чего индикация не делает, стоит знать заранее. Она не добавляет жесткости, не убирает качание гильзы и не выравнивает ручную подачу. Брак от отжима головы никуда не денется, он просто станет заметен по цифрам. Линейки ставят оптические или магнитные, комплект берут на две оси либо на три: третья вешается на пиноль и помогает при сверлении на глубину.
Заводская индикация в этом сегменте почти не отражается на цене. По нашему каталогу медиана раздела Универсально-фрезерные с УЦИ составляет 11 137 500 ₸ против 11 159 000 ₸ у универсально-фрезерных по металлу без нее. Выборка мелкая, четыре и пять позиций, но разрыва в ней нет. Значит, вопрос упирается не в деньги, а в то, идет ли ваш брак по ошибке отсчета.
Универсально-фрезерные с УЦИ
Весь раздел →
FVV-210 универсальный фрезерный станок с УЦИ

FVV-200 универсальный фрезерный станок с УЦИ

FVX-125W универсальный фрезерный станок с УЦИ
Сколько это стоит и что еще нужно заложить
Цены нашего каталога на 02.09.2026 по разделу сверлильно-фрезерных: от 660 975 до 2 033 768 ₸, медиана 1 255 485 ₸ по 10 позициям с указанной ценой. Это наш каталог, а не средняя цена по рынку Казахстана.
| Класс оборудования | Медиана каталога, ₸ | Что покупается за эту цену |
|---|---|---|
| Сверлильно-фрезерный | 1 255 485 | отверстия и легкая обработка в одном установе |
| Вертикальный по металлу | 10 366 000 | жесткость станины и механическая подача по осям |
| Широкоуниверсальный | 18 189 840 | обработка с двух сторон без переустановки детали |
Разрыв между первой и второй строкой восьмикратный, и он объясняет, почему в цену этого класса не входит производительность. За нее платят отдельно. Второй расход, который забывают заложить, — оснастка, и считать ее надо отдельной строкой.
Оснастка: без чего станок не работает и сколько она стоит
Голый станок не обработает ничего: заготовку нечем держать, фрезу нечем зажать. Стартовый комплект собирается из станочных тисков, набора прижимов со шпильками и Т-гайками под пазы стола, оправок с цанговым патроном под конус, концевых и торцевых фрез, сверл с метчиками.
| Позиция оснастки | Медиана каталога, ₸ | Зачем нужна |
|---|---|---|
| Станочные тиски | 466 545 | держат деталь с параллельностью, без них работа не начинается |
| Комплект прижимов | 30 000 | крепят к Т-пазам то, что в тиски не встает |
| Поворотный стол | 376 299 | деление на равные углы и обработка по дуге |
| Приставной стол | 174 475 | увеличивает опорную площадь под длинную деталь |
Цифры сняты по разделам нашего каталога на 02.09.2026 и относятся к нему, а не к среднему по рынку Казахстана. Сложите первые две строки: тиски с прижимами дают около 500 000 ₸ при медиане самой машины 1 255 485 ₸. Стартовый набор стоит примерно сорок процентов от цены станка. И фрезы в эту сумму еще не вошли. Медиана раздела фрез в каталоге смещена вверх наборами и заводскими комплектами, поэтому цену одной фрезы по ней не считают. Тиски подбирают по ширине губок и по высоте, которая должна уложиться в вертикальный ход: раздел Тиски для фрезерных станков дает разброс от 144 450 до 996 090 ₸.
Тиски для фрезерных станков
Весь раздел →
Станок сверлильный профессиональный (750 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND25116PV
Станок сверлильный профессиональный (750 Вт, 25 мм, 5 скоростей, нарезание резьбы, тиски) NORDBERG ND25116P
Станок сверлильный профессиональный (1100 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND2554PV
Эксплуатация: питание, охлаждение и уход
Компактные машины класса питаются от однофазной сети 220–230 В и включаются в обычную розетку мастерской. У JET все сверлильно-фрезерные станки каталога заявлены на 230 В, трехфазных исполнений там нет вовсе. Тяжелые версии с шестеренчатой головой изготовители переводят на 380 В: у STALEX так сделана серия BF. Разница простая. Однофазная машина встает где угодно и ограничена по мощности привода, трехфазная требует подвода с отдельным автоматом, зато дает момент и реверс без ухищрений.
Что ограничение по питанию значит на практике. При просаженной сети однофазный привод теряет обороты под нагрузкой, и слышно это по звуку при врезании фрезы. Трехфазный двигатель можно запитать от 220 В через преобразователь частоты. Но полной паспортной мощности он в такой схеме не отдаст.
Чем заменяют систему подачи СОЖ
Система подачи СОЖ в базовой комплектации этого класса встречается редко, и дело не в жадности изготовителя. У компактной машины нет ни поддона, ни ограждения, поэтому льющаяся эмульсия растекается по столу, заливает направляющие и вымывает смазку из-под клиньев. Заменяют ее капельным охлаждением: спрей-масленка, кисть с эмульсией, для алюминия — сжатый воздух с каплей масла. Бак с помпой имеет смысл тогда, когда под станок собран поддон с возвратом.
Клинья, винты подачи и типовые износы
Обслуживание сводится к трем действиям: подтянуть клинья направляющих, выбрать зазор в гайках винтов, обновить смазку. Сервисная бригада для этого не нужна, а на размере детали сказывается каждое.
Клин — планка между кареткой и направляющей, поджимаемая винтами с торцов. По мере износа зазор растет, и стол начинает кивать под боковым усилием фрезы. Регулируют так: отпустить контргайку, подавать клин небольшими шагами, пока ход по всей длине не станет тугим, но ровным. Затянуть до упора значит получить задиры и рывки на подаче.
Типовые износы класса узнаются с одного взгляда. Выработка гильзы в зоне рабочего вылета. Разбитые Т-пазы стола от прижимов, затянутых без шайб. Подшипники шпинделя, посаженные долгой работой фрезой большого диаметра. Проскальзывающий ремень. Сорванная резьба в отверстиях крепления тисков.
Есть привычка, которая продлевает жизнь направляющим больше любой смазки. Стружку сметают щеткой, а не сдувают воздухом. Компрессор загоняет абразив под клинья и в винты, и через полгода такой уборки стол ходит с закусыванием.
Когда класс верен, а когда нужны вертикально-фрезерные станки
Машину этого класса берут, когда номенклатура пестрая, а тираж каждой позиции измеряется единицами. Ремонтный участок, инструменталка, монтажная бригада, малая серия под заказ. Здесь машина окупается тем, что деталь не ездит между сверлильным и фрезерным постом. Второй честный сценарий — ограничение по площади и питанию, когда напольный станок ставить попросту некуда.
Обратный случай узнается по одному вопросу: что вы будете делать чаще всего. Если это фрезерование, а сверление идет прицепом, класс выбран неверно и нужны вертикально-фрезерные и универсальные машины, вплоть до раздела Широкоуниверсальные фрезерные станки. Ошибка в готовом парке узнаваема не хуже. Станок куплен, а голова используется раз в месяц на снятии фаски. Значит, переплатили за фрезерную часть и недоплатили за сверлильную.
Широкоуниверсальные фрезерные станки
Весь раздел →
Широкоуниверсальный фрезерный станок STALEX MUF150 Servo

ВОССТАНОВЛЕННЫЙ Широкоуниверсальный фрезерный станок Stalex LM1450

Широкоуниверсальный фрезерный станок STALEX MUF1600 Servo
Частые вопросы
Чем фрезерно-сверлильные станки отличаются от сверлильно-фрезерных
Ничем по конструкции. Разные поставщики по-разному переставляют слова в названии одного и того же класса, поэтому в поиске живут оба варианта. Ориентируйтесь не на порядок слов в карточке, а на пять пунктов паспорта: ход по вертикали, наличие механической подачи, соотношение стола и ходов, тип конуса и массу.
Брать ли популярный станок STALEX ZAY7032G или JET JMD-1
Фрезерно-сверлильный станок STALEX ZAY7032G и соседние по каталогу индексы мелькают в выдаче чаще прочих. Популярность отражает объем поставок и возраст модели на рынке, а не пригодность под вашу деталь. Одна и та же модель у разных поставщиков идет в разных исполнениях: отличаются стол, привод подачи, наличие индикации. Сравнивайте паспортные параметры под свой чертеж, а не частоту упоминаний в объявлениях.
Какие бренды представлены в этом классе
В каталоге фрезерного направления идут STALEX, Metal Master, Woodtec, Wattsan и Filato. Бренд задает уровень сборки и доступность запчастей, но не отменяет проверки по пяти пунктам: у одного производителя рядом стоят и настоящий станок, и утяжеленная сверлилка. Смотрите паспорт конкретного исполнения, а не репутацию марки целиком.
Хватит ли верстака или нужна отдельная тумба
Настольную машину ставят на жесткое основание, а не на первый попавшийся стол. Масса и вибрация под нагрузкой раскачивают легкий верстак, и раскачка уходит прямо в поверхность детали. Годится сварная тумба или столярный верстак с толстой столешницей, притянутый к стене. Станок притягивают болтами через все точки крепления в основании.
Бюджет ограничен, а обработка нужна стабильная. Что брать
Смотрите не на новую легкую машину, а на бывший в работе напольный вертикальный станок сопоставимой цены. Жесткость станины не изнашивается так же быстро, как шпиндельный узел и винты подачи. По чистоте поверхности старая тяжелая машина обыгрывает новую легкую почти всегда.
Пришлите чертеж детали или хотя бы габариты, материал и требуемый допуск: подберем класс оборудования под вашу задачу, посчитаем оснастку и поставку по Казахстану.