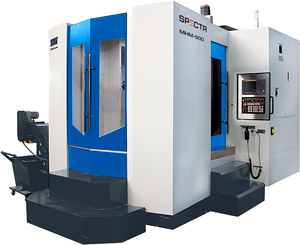
Широкоуниверсальные консольно-фрезерные станки сочетают функции горизонтальных и вертикальных агрегатов. В цеховой практике мы применяем станки 6Р82Ш и 6Т83Ш для обработки корпусов, пресс-форм и косоугольных пазов. Наличие двух шпинделей ускоряет переналадку технологической линии. В этом руководстве мы разберем механику выдвижного хобота, расчет угловых координат инструмента, монтаж систем УЦИ и метрологическую юстировку по ГОСТ 165-81.
Классификация, конструктивные схемы и стандарты ГОСТ и ISO
Главная особенность широкоуниверсального станка заключается в наличии двух раздельных шпинделей с автономными приводами вращения. Горизонтальный шпиндель встроен в станину. Дополнительный шпиндель смонтирован на выдвижном хоботе в накладной головке. Такая двухшпиндельная схема позволяет вести встречное и попутное фрезерование без перебазирования заготовки на столе. Мы регулярно используем обе рабочие зоны при изготовлении сложных штампов.
Станина станка отливается из серого чугуна СЧ20 или СЧ25. Чугунная отливка проходит искусственное старение. Это снимает внутренние напряжения металла. По верхним направляющим станины перемещается массивный хобот. Он фиксируется клиновыми планками и болтами. Жесткость этого узла определяет виброустойчивость всей системы при силовом резании.
Накладная поворотная головка установлена на переднем торце хобота. Она оснащена собственной коробкой скоростей и отдельным электродвигателем. На станке 6Р82Ш мощность привода головки равна 2.2 кВт при мощности горизонтального шпинделя 7.5 кВт. На тяжелом станке 6Т83Ш мощность привода головки составляет 3.0 кВт, а главный привод развивает 11.0 кВт.
Горизонтальный шпиндель работает с длинными цилиндрическими оправками. Для поддержки оправок хобот выдвигают вперед и крепят поддерживающие кронштейны (серьги). Серьга комплектуется бронзовой втулкой из сплава БрОЦС 5-5-5 или подшипником качения. При работе вертикальной головкой серьги снимают, а хобот настраивают над требуемой координатой стола.
| Узел / Параметр | Станок 6Р82Ш | Станок 6Т83Ш | Станок FSS450MR (ГДР) |
|---|---|---|---|
| Размеры стола, мм | 1250 x 320 | 1600 x 400 | 1600 x 400 |
| Конус шпинделей (гор. / верт.) | 7:24 ISO 50 / ISO 40 | 7:24 ISO 50 / ISO 50 | 7:24 ISO 50 / ISO 50 |
| Мощность приводов (гор. / верт.), кВт | 7.5 / 2.2 | 11.0 / 3.0 | 15.0 / 4.0 |
| Частота вращения шпинделей, об/мин | 31.5–1600 / 50–1600 | 31.5–1600 / 31.5–1600 | 28–1400 / 28–1400 |
| Продольный ход стола (X), мм | 800 | 1000 | 1120 |
| Поперечный ход салазок (Y), мм | 320 | 400 | 345 |
| Вертикальный ход консоли (Z), мм | 420 | 400 | 400 |
| Выдвижение хобота, мм | 500 | 600 | 650 |
| Масса станка, кг | 3300 | 4350 | 4750 |
Регламент жесткости хобота: При фрезеровании торцевыми фрезами вылет хобота не должен превышать расчетный минимум. Выдвижение хобота более чем на 350 мм без опорной стойки снижает динамическую жесткость на 40%. Это вызывает автоколебания и сокращает стойкость пластин вдвое.
Инженерные расчеты, формулы и кинематика пространственного поворота
Накладная головка широкоуниверсального станка базируется на поворотном фланце с двумя круговыми шкалами. Первая ось шарнира параллельна поперечной оси Y. Она обеспечивает наклон шпинделя в вертикальной плоскости на угол до 90 градусов. Вторая ось позволяет разворачивать хобот в горизонтальной плоскости на угол до 45 градусов. Мы настраиваем эти углы по угломеру или синусной линейке.
Двухосевой поворот ориентирует ось фрезы под любым углом в пространстве. Это исключает закупку дорогих наклонных столов при фрезеровании скосов и винтовых канавок. Но угловой разворот смещает вершину режущей кромки относительно оси шпинделя.
Обозначим через L_0 базовый вылет от шарнира до торца шпинделя. Величина L_t задает длину инструмента с патроном. Полный рабочий радиус равен сумме R_0 = L_0 + L_t. Смещение вершины инструмента при повороте на угол alpha рассчитывают по формулам:
dY = R_0 * sin(alpha)dZ = R_0 * (1 - cos(alpha))
L_eff = sqrt((dY)^2 + (R_0 - dZ)^2) = R_0
При совместном повороте в горизонтальной плоскости на угол beta появляется продольное смещение вершины фрезы вдоль оси стола X. Вектор смещения инструмента в декартовой системе принимает вид:
X = R_0 * sin(alpha) * sin(beta)Y = R_0 * sin(alpha) * cos(beta)
Z = R_0 * cos(alpha)
Наклон головки уменьшает доступный ход по высоте Z. При вылете инструмента R_0 = 300 мм и угле наклона alpha = 45 градусов смещение по вертикали составит dZ = 87.9 мм. Мы опускаем консоль на эту величину перед началом обработки. Это исключает удар фрезы о деталь.
Подобрать оборудование под вашу задачу
Коробка скоростей, коробка подач и кинематическая цепь
Привод главного движения станков 6Р82Ш и 6Т83Ш выполнен на базе зубчатых передач с подвижными блоками шестерен. Коробка скоростей задает 18 ступеней частоты вращения шпинделя. Знаменатель геометрического ряда составляет 1.26 по ГОСТ 8032-84. Скорости переключаются центральной рукояткой с селекторным диском. Диапазон оборотов составляет от 31.5 до 1600 об/мин.
Шестерни изготовлены из стали 40Х или 20ХГТ с цементацией и закалкой до 58-62 HRC. Шлифованные зубья обеспечивают передачу крутящего момента до 1100 Н·м на низких оборотах. Это необходимо при черновой обдирке чугунных отливок и стальных поковок.
Коробка подач смонтирована внутри консоли. Она приводится от отдельного электродвигателя мощностью 2.2 кВт или 3.0 кВт. Автономный привод подач сохраняет постоянную скорость стола при резком росте нагрузки на фрезе. Коробка подач дает 18 рабочих скоростей стола в диапазонах:
- Продольная подача (ось X): 25–1250 мм/мин для 6Р82Ш и 31.5–1600 мм/мин для 6Т83Ш;
- Поперечная подача (ось Y): 25–1250 мм/мин для 6Р82Ш и 31.5–1600 мм/мин для 6Т83Ш;
- Вертикальная подача (ось Z): 8.3–416 мм/мин с передаточным отношением 1:3.
Управление подачами и быстрым перемещением стола до 3000 мм/мин выполняют фрикционные и электромагнитные муфты серии ЭТМ. В цепи консоли работают муфты ЭТМ-102 и ЭТМ-112 на 24 В постоянного тока. При нажатии кнопки ускоренного хода цепь замыкается напрямую от двигателя в обход ступеней коробки.
s_m = s_z * z * n [мм/мин]s_z = s_m / (z * n) [мм/зуб]
v = (pi * D * n) / 1000 [м/мин]
P_e = (F_z * v) / (60000 * eta) [кВт]
В этих формулах параметр D означает диаметр фрезы в мм, n задает частоту вращения в об/мин, z определяет число зубьев, F_z выражает окружную силу резания в Н, а eta соответствует коэффициенту полезного действия кинематики станка.
Модернизация: монтаж оптических линеек УЦИ и установка ШВП
Работа на базовом станке 6Р82Ш по механическим лимбам винтов приводит к накоплению погрешностей позиционирования. Люфты винтовых пар скольжения достигают 0.2-0.3 мм из-за износа бронзовых гаек. Это увеличивает время привязки и риск брака. Мы модернизируем механическую часть станка и внедряем цифровую индикацию для повышения точности.
Основным этапом модернизации служит установка 3-осевой системы УЦИ с оптическими или магнитными линейками с защитой IP54:
- Ось X: оптическая линейка с ходом 850–1050 мм крепится на рабочий стол с металлическим кожухом;
- Ось Y: линейка с ходом 350–450 мм монтируется на боковой стенке салазок консоли;
- Ось Z: линейка с ходом 400–450 мм фиксируется на станине параллельно вертикальной направляющей;
- Блок УЦИ: цифровой дисплей Sino SDS6-3V или Ditron D80 крепится на кронштейне. Блок компенсирует люфты винтов и вычисляет координаты отверстий по сетке.
Вторым этапом является замена ходовых винтов Тр40х6 на шарико-винтовые передачи (ШВП) класса С5. Преднатяг двойных гаек полностью убирает осевой люфт стола. Это открывает возможность безопасного попутного фрезерования, повышает стойкость фрез на 35% и улучшает чистоту поверхности.
Третьим направлением модернизации выступает установка частотных преобразователей на 11 кВт для главного привода. Преобразователь обеспечивает бесступенчатую регулировку скорости резания. Это сохраняет постоянную скорость инструмента при изменении диаметра фрезерования.
Правила монтажа оптических линеек: Перекос считывающей головки относительно шкалы не должен превышать 0.10 мм на всей длине хода. Воздушный зазор между датчиком и стеклом поддерживают равным 1.5 мм. Нарушение соосности разрушает оптический элемент и сбивает счет координат.Сравнительные параметры станков серий 6Р, 6Т и аналогов
При подборе станка для цеха технологи сопоставляют мощность приводов, жесткость опор и допустимую массу заготовок. Горьковский завод выпускал надежные станки для тяжелых условий резания. Дмитровский завод специализировался на агрегатах повышенной точности. В таблице сведены паспортные характеристики распространенных широкоуниверсальных моделей.
| Модель | Класс точности (ГОСТ 8-82) | Размер стола, мм | Нагрузка, кг | Конус шпинделей | Мощность гор./верт., кВт | Обороты, об/мин | Назначение |
|---|---|---|---|---|---|---|---|
| 6Р82Ш | Н | 1250 x 320 | 250 | ISO 50 / ISO 40 | 7.5 / 2.2 | 31.5–1600 | Ремонтные цехи, единичные детали |
| 6Р83Ш | Н | 1600 x 400 | 400 | ISO 50 / ISO 50 | 11.0 / 3.0 | 31.5–1600 | Тяжелые заготовки, силовой съем |
| 6Т82Ш | П | 1250 x 320 | 315 | ISO 50 / ISO 40 | 7.5 / 2.2 | 31.5–1600 | Штампы, пресс-формы |
| 6Т83Ш | П | 1600 x 400 | 500 | ISO 50 / ISO 50 | 11.0 / 3.0 | 31.5–1600 | Крупная оснастка, спецтехника |
| Deckel FP4M | В | 1000 x 460 | 400 | ISO 40 / ISO 40 | 4.0 / 4.0 | 50–2500 | Лекальные работы высокой точности |
| Tos FNK 25A | Н/П | 1250 x 250 | 200 | ISO 40 / ISO 40 | 3.0 / 2.2 | 56–4500 | Алюминиевые сплавы, мелкие детали |
Пошаговый регламент юстировки шпинделя индикатором и регулировка клиньев
Для соблюдения точности по ГОСТ 165-81 мы выполняем периодическую юстировку шпиндельных узлов и направляющих станка. Неперпендикулярность оси поворотной головки к плоскости стола вызывает поднутрение детали при торцевом фрезеровании. Мы контролируем геометрию индикатором часового типа ИЧ-10 с ценой деления 0.01 мм по ГОСТ 577-68.
Юстировка проводится на специальной контрольной оправке с радиусом обкатки R = 150 мм по следующему порядку действий:
- Подготовка зеркала стола: Очищаем стол уайт-спиритом и удаляем забоины бруском. Проверяем прямолинейность поверочной линейкой ШД-1000 по ГОСТ 8026-92;
- Монтаж индикатора: В конус шпинделя ставим оправку с вылетом 150 мм. Закрепляем индикатор ИЧ-10 с натягом 1-2 мм на зеркале стола;
- Обкатка по оси X: Поворачиваем шпиндель рукой на 180 градусов в крайние точки вдоль стола. Разность показаний стрелки dX определяет перекос головки. Допуск по ГОСТ 165-81 составляет 0.02 мм на радиусе 150 мм;
- Юстировка угла: Ослабляем гайки фланца хобота. Легкими ударами медного молотка поворачиваем головку до выравнивания показаний. Затягиваем крепеж крест-накрест с моментом 100 Н·м;
- Обкатка по оси Y: Разворачиваем шпиндель в крайние точки поперек стола. Допускается наклон оси вперед к оператору не более 0.015 мм для исключения трения задней кромки фрезы;
- Подтяжка клиньев: Затягиваем винт клина стола до упора и отпускаем на треть оборота. Проверяем зазор щупом 0.03 мм по ГОСТ 882-75: щуп не должен входить глубже 20 мм;
- Проверка мертвого хода: Упираем ножку индикатора в торец стола и крутим маховик. На винтах скольжения подтягиваем компенсационную гайку до люфта не более 0.05 мм.
Типичные неисправности, методы диагностики и аварийные ситуации
При постоянной работе на предельных режимах в механизмах станка накапливается износ подшипников и направляющих. Своевременная диагностика предотвращает аварийные поломки коробки скоростей и заклинивание стола. В таблице систематизированы основные симптомы механических дефектов и способы их оперативного устранения.
| Признак поломки | Причина | Метод проверки | Способ устранения |
|---|---|---|---|
| Вибрация при резании | Ослабли подшипники шпинделя или хобот | Замер радиального биения шпинделя ломиком (норма до 0.01 мм) | Подтянуть гайку роликоподшипника, затянуть болты хобота |
| Проскальзывание подачи | Износ дисков муфты ЭТМ | Замер сопротивления катушки муфты (12–18 Ом), напряжение 24 В | Отрегулировать зазор дисков (0.4 мм) или заменить муфту |
| Нагрев коробки скоростей | Засорился фильтр масляного насоса | Контроль струи масла через смотровой глазок | Промыть сетку фильтра, залить свежее масло И-20А |
| Ступенька на детали | Перекос оси поворотной головки | Обкатка зеркала стола индикатором ИЧ-10 на радиусе 150 мм | Выполнить юстировку головки по индикатору в двух плоскостях |
| Тугой ход стола | Перетянут клин или задиры на чугуне | Проверка зазора направляющих щупом 0.03 мм | Ослабить клин, при задирах провести шабрение направляющих |
Регламент ежесменного технического обслуживания оборудования
Для поддержания паспортной точности станка оператор и наладчик обязаны соблюдать регламент регулярного технического обслуживания. Мы рекомендуем проверять ключевые узлы перед каждой рабочей сменой. Это исключает аварийный простой оборудования и продлевает ресурс дорогостоящих шпиндельных опор.
- [ ] Уровень масла в емкостях: Проверка уровня индустриального масла И-20А по ГОСТ 20799-88 в станине, консоли и головке по смотровым окнам;
- [ ] Смазка направляющих: Ручная прокачка централизованной системы смазки плунжерным насосом до появления масляной пленки на зеркале стола;
- [ ] Зажим хобота и головки: Контроль затяжки болтов хобота и гаек фланца поворотной головки с моментом от 90 Н·м;
- [ ] Биение конуса шпинделя: Контроль радиального биения конуса ISO 50 / ISO 40 оправкой (допуск до 0.008 мм на торце);
- [ ] Чистота конусов: Протирка внутренних конусов шпинделей безворсовой салфеткой перед установкой инструментальной оправки;
- [ ] Концевые упоры: Проверка надежности срабатывания концевых выключателей ограничения хода стола по осям X, Y, Z;
- [ ] Геометрический контроль: Ежемесячная проверка перпендикулярности шпинделя к столу индикатором ИЧ-10 и замер люфтов.