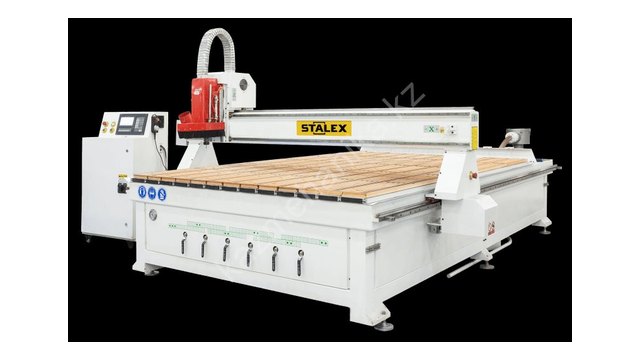
В машиностроительном производстве потеря геометрической точности фрезерного станка вызывает мгновенный брак деталей при обработке пазов и базовых плоскостей. Износ чугунных направляющих, посадочных шеек валов и тел качения снижает общую динамическую жесткость агрегата. Плановый текущий и капитальный ремонт возвращает оборудованию паспортную точность, ресурс и виброустойчивость под силовой нагрузкой. Обработка идет стабильно.
На практике мы постоянно наблюдаем проявление скрытых дефектов направляющих станины. Локальная выработка призм на 0.04 мм вызывает перекос салазок стола и паразитное отклонение оси инструмента. Но регулярный осмотр и своевременная дефектовка предотвращают поломки кинематических передач. Наш опыт подтверждает высокую надежность поэтапного ремонта.
Классификация, конструктивные схемы и стандарты (ГОСТ/DIN/ISO)
При контроле параметров геометрической точности металлорежущих станков мастера руководствуются требованиями стандартов ГОСТ 8-82 и ГОСТ 17734-88. Общие правила поверки бесконсольных станков задает ГОСТ 9735-87, а в международной практике применяют нормативы ISO 230-1 и DIN 8615. Допуски строго зафиксированы для каждого класса точности. Соблюдение нормативов исключает брак при обработке сложных корпусных деталей на высоких скоростях.
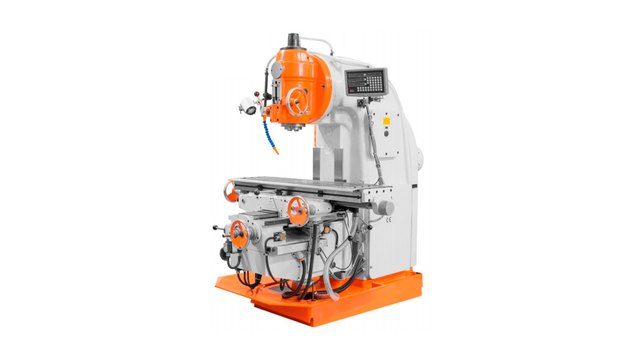
По конструктивному исполнению и способу перемещения стола фрезерные станки делят на четыре группы:
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
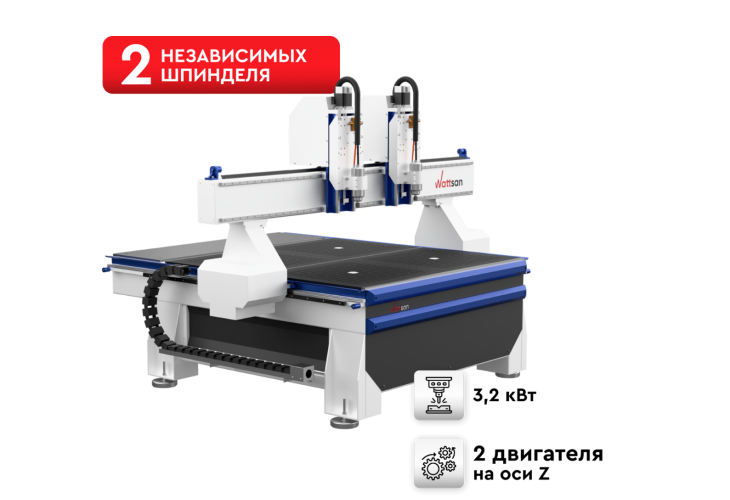
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
- Консольно-фрезерные агрегаты (6Р12, 6Р82, 6Т83Г): консоль перемещается по вертикальным направляющим станины, удерживая поперечные салазки и рабочий стол. Узлы воспринимают опрокидывающий момент от веса деталей и сил резания.
- Широкоуниверсальные станки (675П, 676, MAHO): суппорт движется по стойке, а шпиндельная бабка совершает горизонтальный ход по верхним направляющим станины. Механика требует точной притирки поверхностей типа ласточкин хвост.
- Бесконсольные станки с крестовым столом (6560, FSS400): рабочий стол установлен на массивном фундаментном основании, а вертикальное перемещение выполняет шпиндельная головка. Конструкция обладает повышенной жесткостью.
- Обрабатывающие центры с ЧПУ (DMG MORI, HAAS, Doosan): оснащаются профильными направляющими качения либо направляющими скольжения с полимером Turcite-B и прецизионными ШВП класса C3/C5.
По регламенту заводские службы разделяют текущий, средний и капитальный ремонт. Во время текущих работ наладчики устраняют люфты в гайках ходовых винтов и регулируют клинья. А при капитальном ремонте станок разбирают до станины, восстанавливают плоскости шабрением или шлифовкой, меняют подшипники шпинделя и сдают агрегат по нормам точности классов Н, П или В.
Инженерные расчеты, формулы и физические принципы работы
Перед сборкой шпиндельного узла инженер обязательно рассчитывает монтажный натяг подшипников, допустимый упругий прогиб стола и критический уровень виброскорости. Недостаточный натяг дуплекса провоцирует вибрации инструмента и скол режущих пластин. Избыточный натяг вызывает перегрев опор свыше 65 °C и последующее заклинивание тел качения. Ошибки здесь полностью недопустимы при работе под тяжелыми нагрузками.
Расчет натяга радиально-упорных шпиндельных подшипников
Для прецизионных радиально-упорных шарикоподшипников серий 7014 или 7016 осевую силу предварительного натяга вычисляют через зависимость Герца для упругого контакта тел качения:
F_a = c_d · δ_a^(3/2) · sin(α)В этой формуле параметр F_a задает силу осевого натяга в ньютонах, delta_a показывает упругое сближение колец в микронах, alpha означает угол контакта, а c_d отражает коэффициент контактной жесткости. При парной установке подшипников регулировку натяга выполняют шлифовкой торцов дистанционных колец. Толщину сошлифовки компенсатора определяют по формуле:
ΔL = δ_a1 + δ_a2 = 2 · [ F_preload / (2 · K_w) ]^(2/3)Значение K_w отражает коэффициент податливости подшипникового комплекта по каталогу завода SKF или FAG. Для подшипников класса P4 разнотолщинность колец не должна превышать 0.0015 мм.
Оценка вибрации шпинделя по стандарту ISO 10816
После монтажа шпинделя выполняют замер виброскорости v_RMS в полосе частот от 10 до 1000 Гц на корпусах передней и задней опор:
v_RMS = √[ (1 / T) · ∫_0^T v^2(t) dt ] ≤ 0.50 мм/сСогласно требованиям стандарта ISO 10816-3 для прецизионных станков классов точности П и В, предельная виброскорость на холостом ходу не должна превышать 0.5 мм/с. И если виброметр показывает значения выше 1.12 мм/с, ротор отправляют на повторную балансировку.
Расчет упругого прогиба стола силами резания
Максимальный прогиб средней части стола f_max при действии составляющих силы резания P_z и P_y рассчитывают по уравнению строительной механики балки на двух опорах:
f_max = (P_res · L^3) / (48 · E · I_x) + (P_res · L) / (4 · G · F_red)В уравнении величина P_res = sqrt(P_z^2 + P_y^2) задает результирующую нагрузку резания в ньютонах, L означает пролет между точками контакта салазок в метрах, E представляет модуль упругости чугуна СЧ20 (1.15 · 10^11 Па), I_x выражает момент инерции сечения, а G отражает модуль сдвига. Упругая деформация стола под рабочей нагрузкой не должна превышать 0.012 мм на 1000 мм длины.
Подобрать оборудование под вашу задачу
Пошаговые регламенты настройки, монтажа и эксплуатации
Технологический регламент капитального восстановления фрезерного станка разбит на пять последовательных стадий с обязательным контролем допусков. Каждый шаг выполняется по маршрутной карте с фиксацией замеров в ремонтном журнале. Слесари и наладчики строго соблюдают метрологическую чистоту сборочных операций. Такой регламент гарантирует полное совпадение параметров с заводским паспортом оборудования.
Этап 1: Диагностика геометрии по ГОСТ 8-82
Перед разборкой станок выставляют на регулируемых клиновых башмаках по брусковому прецизионному уровню с ценой деления 0.02 мм/м. Замеры проводят в цехе при стабильной температуре 20 ± 2 °C. Программа проверки включает следующие операции:
- Контроль плоскостности зеркала стола: выполняют поверочной линейкой ШД-1000 класса 0 и набором концевых мер длины КМД. Просвет контролируют щупом 0.02 мм в продольном, поперечном и диагональном направлениях. Допуск по ГОСТ 17734-88 равен 0.016 мм на 1000 мм длины.
- Прямолинейность хода стола: на стол монтируют стойку с индикатором ИЧ-10. Измерительный наконечник упирают в грань поверочной линейки, выставленной параллельно направлению подачи. Отклонение стрелки на всей длине хода не должно превышать 0.020 мм.
- Перпендикулярность оси шпинделя к столу: в конус шпинделя устанавливают контрольную оправку с индикатором на плече 200–300 мм. При плавном вращении шпинделя на 360° фиксируют значения в четырех взаимно перпендикулярных точках. Разность показаний на диаметре 300 мм не должна превышать 0.025 мм.
- Радиальное и торцевое биение шпинделя: индикатор устанавливают на поясок фланца и конусное отверстие. Биение не должно превышать 0.005 мм для станков класса точности П.
Метрологический регламент: при затягивании фиксаторов консоли и салазок показания индикаторов геометрии не должны изменяться более чем на 0.005 мм. Смещение свыше 0.01 мм указывает на неравномерный износ клина или коробление планок.
Этап 2: Технология ручного шабрения направляющих на краску
Шабрение восстанавливает базовые плоскости станины и суппорта, формируя микрокарманы для масляной пленки. Базовой плоскостью для разметки служат неизношенные участки направляющих стойки либо поверочная плита класса 00.
Процесс шабрения состоит из шести переходов:
- Черновая обработка поверхностей: твердосплавным шабером с пластиной ВК6-ОМ срезают ступени выработки и риски. Черновые проходы выполняют с размахом 15–20 мм под углом 45° к направлению скольжения.
- Нанесение индикаторной краски: на поверочную линейку ШД наносят тонкий слой берлинской лазури, разведенной на масле И-20А. Толщина красящего слоя составляет 2–4 мкм.
- Притирка по пятнам контакта: линейку укладывают на направляющую и плавно двигают на 15–20 мм. После снятия линейки пятна контакта проявляются на выступающих вершинах профиля.
- Чистовое шабрение: узким шабером с шириной лезвия 10–12 мм снимают окрашенные вершины короткими перекрестными движениями с ходом 4–6 мм.
- Контроль плотности пятен: на поверхность накладывают контрольную рамку 25х25 мм. Для станков нормальной точности нормой является 8–12 пятен. Для станков повышенной точности П и В плотность составляет 12–16 пятен на 25х25 мм при площади прилегания не менее 70%.
- Нанесение декоративной сетки: финишными легкими движениями создают микрорельеф глубиной 0.003–0.005 мм для удержания смазки при тяжелых режимах резания.
Этап 3: Ремонт и балансировка шпиндельного узла
Шпиндельный узел разбирают и тщательно промывают все компоненты в керосине. Внутренний конус шпинделя (ISO 40, ISO 50 или Морзе 4) дефектуют калибр-пробкой на краску. Пятно прилегания конуса должно составлять не менее 85% площади. При задирах выполняют перешлифовку внутреннего конуса на собственных подшипниках с помощью шлифовального суппорта.
Сборку шпинделя осуществляют на чистом сборочном участке:
- Посадочные шейки вала под подшипники замеряют микрометром. Конусность и овальность шеек не должны превышать 0.002 мм.
- Устанавливают прецизионные радиально-упорные подшипники либо двухрядные роликоподшипники серии NN3020K с посадкой на конус 1:12. Радиальный зазор выставляют осевым перемещением гайки с контролем индикатором в пределах 0.002–0.005 мм.
- В подшипниковые узлы закладывают синтетическую смазку Kluber Isoflex NBU 15 или Mobil Polyrex EM в строго дозированном объеме 20–25% от свободного пространства. Избыток смазки ведет к гидродинамическому нагреву.
- Собранный шпиндельный блок монтируют на динамический балансировочный стенд. Балансировку ротора проводят до достижения класса точности G 0.4 по ГОСТ ИСО 1940-1. Результирующая виброскорость на максимальных оборотах не должна превышать 0.5 мм/с по ISO 10816.
Этап 4: Восстановление узлов подач, клиньев и ШВП
Зазоры в направляющих типа ласточкин хвост и прямоугольных призмах устраняют подгонкой клиньев. Изношенный клин с неравномерным уклоном фрезеруют и пришабривают по ответной грани. Клин фиксируют винтом так, чтобы щуп толщиной 0.03 мм не проходил в стык глубже 15 мм по всей длине хода стола при плавном движении каретки.
Для устранения люфта в винтовых парах с разрезной бронзовой гайкой регулируют взаимное смещение полугаек, уменьшая мертвый ход до 0.03–0.05 мм. В станках с ЧПУ изношенные шарико-винтовые передачи заменяют новыми комплектами ШВП с двухконтурными преднатянутыми гайками и дуплексными радиально-упорными подшипниками 7602.
Этап 5: Программа приемочных испытаний и 4-часовая обкатка
После сборки станок проходит комплексные приемочные испытания:
- Ступенчатая обкатка на холостом ходу: пуск на 10% от n_max (30 мин), 25% (30 мин), 50% (60 мин) и на 100% максимальной частоты в течение 4 непрерывных часов. Каждые 20 минут пирометром регистрируют нагрев подшипниковых опор. Температура шпинделя не должна превышать +60 °C.
- Проверка гидросистемы и смазки: контроль давления подачи масла и стабильности защитной пленки на направляющих.
- Силовое фрезерование контрольного образца по ГОСТ 25443: обработка образца из стали 45 торцевой фрезой диаметром 100 мм. Контролируют шероховатость (Ra ≤ 1.25 мкм), плоскостность и параллельность поверхности к основанию стола (допуск 0.015 мм на 300 мм). Качественная наладка гарантирует расчетную стойкость режущего инструмента.
Сравнительные таблицы параметров и режимов
В приведенных таблицах сведены нормативные допуски геометрической точности и технологические критерии для выполнения ремонтных операций. Данные параметры служат ориентиром для службы главного механика при дефектовке узлов и входном контроле отремонтированного оборудования. Сравнение фактических показателей с нормами ГОСТ позволяет объективно оценить качество сборки.
| Параметр точности | Класс точности Н (нормальная) | Класс точности П (повышенная) | Класс точности В (высокая) | Измерительный прибор |
|---|---|---|---|---|
| Плоскостность рабочей поверхности стола | 0.025 мм | 0.016 мм | 0.010 мм | Линейка ШД-1000, щуп, КМД |
| Прямолинейность продольного хода стола | 0.020 мм | 0.012 мм | 0.008 мм | Поверочная линейка, индикатор ИЧ-10 |
| Перпендикулярность хода салазок к столу | 0.025 мм | 0.015 мм | 0.010 мм | Контрольный угольник 90°, индикатор |
| Радиальное биение конуса шпинделя у торца | 0.010 мм | 0.005 мм | 0.003 мм | Контрольная оправка, индикатор ИГПВ |
| Радиальное биение оправки на вылете 300 мм | 0.025 мм | 0.012 мм | 0.008 мм | Оправка 300 мм, индикатор ИЧ-10 |
| Перпендикулярность оси шпинделя к столу (D=300) | 0.030 мм | 0.020 мм | 0.012 мм | Индикатор на выносном рычаге |
| Тип направляющих и узел | Число пятен на 25×25 мм | Площадь прилегания | Зазор клина (щуп) | Инструмент |
|---|---|---|---|---|
| Станина (продольные направляющие) | 12–16 | 70–75% | 0.03 мм не проходит | Шабер ВК6-ОМ, линейка ШД-1000 |
| Консоль и вертикальная каретка | 10–14 | 65–70% | 0.03 мм не проходит | Шабер, угольник УЛП-400 |
| Салазки поперечные (ласточкин хвост) | 12–16 | 70–75% | 0.02 мм не проходит | Линейка трехгранная ШТ-630 |
| Прижимные планки | 8–12 | 60% | 0.04 мм не проходит | Шабер плоский 15 мм |
Типичные ошибки, аварийные ситуации и методы диагностики
Нарушение технологических требований при сборке станочных узлов влечет внезапные аварийные отказы оборудования в первые недели промышленной эксплуатации. Неправильный монтаж подшипников, перекос клиньев и пренебрежение чистотой рабочего места многократно сокращают ресурс пар трения. В нашей практике анализ поломок позволяет выявить типичные дефекты на ранней стадии и своевременно скорректировать регламент обслуживания.
Грубая ошибка монтажа подшипников: запрессовка подшипника ударами молотка через наружное кольцо. Это оставляет вмятины на дорожках от тел качения. При частоте 3000 об/мин узел начинает выть и разрушается через 50 часов. Монтаж выполняют индукционным нагревом до 90–100 °C либо винтовым прессом с упором во внутреннее кольцо.Среди других дефектов монтажа встречаются:
- Ошибочная ориентация дуплексов: установка подшипников по схеме DB вместо DF без учета вектора осевой силы резания, что приводит к потере жесткости шпинделя.
- Перешабривание клина: чрезмерное снятие металла с тонкого конца клина, из-за чего он упирается в торец паза до достижения нужного натяга салазок.
- Применение неподходящих смазок: заправка шпинделя обычными литиевыми смазками вместо высокоскоростных синтетических составов с фактором скорости n · d_m ≥ 500 000.
- Деформация станины при затяжке анкеров: неравномерная затяжка болтов без контроля по уровню скручивает отливку станины, вызывая пропеллерность направляющих до 0.08 мм.
Чек-лист приемки и регламент производственного цеха
Для успешного ввода металлорежущего оборудования в эксплуатацию после капитального ремонта служба главного механика проводит комплексную приемку по нормам ГОСТ 8-82. Систематическая проверка каждого параметра исключает пропуск скрытых дефектов и гарантирует заявленную точность станка. Ниже представлен контрольный чек-лист для мастера ремонтного участка и наладчиков ЧПУ.
Контрольный перечень операций при приемке фрезерного станка из капитального ремонта
- Фундаментная плита выверена по уровню: отклонение не более 0.02 мм на 1000 мм длины.
- Пятна контакта направляющих проверены на краску: 12–16 пятен на квадрате 25х25 мм при 70% площади контакта.
- Зазоры в клиньях отрегулированы: щуп 0.03 мм не проходит на глубину более 15 мм.
- Мертвый ход ходовых винтов и осевой люфт ШВП не превышает 0.03 мм.
- Радиальное биение конуса шпинделя на оправке 300 мм составляет не более 0.012 мм (для класса П).
- Перпендикулярность оси шпинделя зеркалу стола проверена: отклонение не более 0.020 мм на диаметре 300 мм.
- 4-часовая обкатка на холостом ходу проведена: температура опор не превысила +60 °C.
- Среднеквадратичная виброскорость шпинделя на холостом ходу не превышает 0.5 мм/с (ISO 10816).
- Силовая пробная фрезеровка образца выполнена: шероховатость Ra ≤ 1.25 мкм по ГОСТ 25443.
- Оформлен и подписан двусторонний Акт сдачи-приемки станка в эксплуатацию.