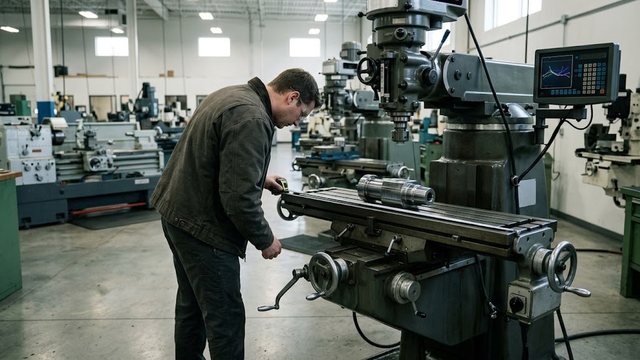
Любая фрезерная обработка на станках с ЧПУ опирается на точное согласование пространственных баз. Если стойка управления не знает координат заготовки относительно физических направляющих, запуск управляющей программы неизбежно заканчивается браком либо жестким ударом шпинделя о стол. В нашей цеховой практике мы регулярно видим, как начинающие наладчики путают машинную систему отсчета с рабочим нулем заготовки. Разберем иерархию координат, нормативные стандарты, математику трансформаций и безопасные методы привязки.
Иерархия координат ISO 841 / ГОСТ 23597-79 и четыре базовые точки станка
Базовые принципы пространственной ориентации металлорежущего оборудования определяет международный регламент ISO 841, утвержденный в отечественной стандартизации как ГОСТ 23597-79. Согласно этим нормам, на фрезерных обрабатывающих центрах действует правая прямоугольная декартова система координат. Ось +Z всегда совпадает с осью вращения шпинделя, причем положительное движение отводит режущую кромку от стола. Ось +X направлена вправо вдоль продольного перемещения стола, а ось +Y уходит от оператора вглубь рабочей зоны по правилу правой руки.
В объеме рабочей зоны станка физически и программно действуют четыре опорные точки. Каждая точка решает конкретную метрологическую задачу при подготовке к резанию.
Точка M (Machine Zero) — фиксированный аппаратный ноль станка. Это постоянное заводское начало отсчета для всех физических перемещений исполнительных органов. Положение точки M задает геометрия станины и взаимное расположение абсолютных датчиков при заводской сборке. Координаты точки M всегда принимаются за X0 Y0 Z0 в машинной шкале.
Точка R (Reference Point) — референтная позиция станка. На оборудовании с инкрементальными энкодерами координаты точки R определяются выходом на прецизионные концевые упоры и считыванием нулевой метки датчика по команде G28. На современных станках с абсолютными линейками Heidenhain координаты осей считываются сразу при подаче силового питания.
Точка N (Tool Mount Point) — базовая точка шпинделя. Она расположена по центру торца шпиндельного узла на линии базового конуса. Именно от точки N измеряется паспортный вылет оправки с инструментом при вводе корректора длины H.
Точка W (Workpiece Zero) — нулевая точка детали. Ее выбирает технолог-программист на исходной 3D-модели заготовки в CAM-среде. Все траектории фрезерования строятся относительно точки W. Задача наладчика заключается в том, чтобы найти положение точки W в пространстве стола и внести смещение в регистры ЧПУ.
Машинная система координат G53 vs рабочие системы координат G54-G59 и G54.1 P1-P48
Машинная система координат MCS напрямую привязана к точке M. Вызов кода G53 заставляет контроллер считывать координаты следующего перемещения строго от станочного нуля, полностью игнорируя активную базу детали. Команда G53 действует только внутри одного кадра. Мы используем G53 для подъема шпинделя на смену инструмента или для вывода стола в позицию разгрузки тяжелых деталей.
Работать в абсолютных координатах G53 при обработке контура невозможно. Любая переустановка тисков заставила бы заново пересчитывать весь массив кадров в CAM-пакете. Поэтому стандарты ISO 6983 и DIN 66025 вводят рабочие системы координат WCS.
Каждая система ЧПУ содержит стандартный регистровый блок G54, G55, G56, G57, G58 и G59. Регистры сохраняют линейные смещения по осям X, Y, Z и углы поворотных осей. При серийной многоместной оснастке мы крепим на столе сразу несколько заготовок: левую позицию привязываем к G54, среднюю к G55, а правую к G56. Управляющая программа переключает базы простым вызовом нужного кода.
Если шести базовых регистров не хватает, мы включаем расширенные рабочие координаты. На стойках Fanuc и Haas они вызываются командой G54.1 P1–P48 (до P300). На контроллерах Siemens Sinumerik применяется базовое смещение, а на Heidenhain TNC — системная таблица предустановок.
| Параметр | Машинная СК (MCS, G53) | Базовые рабочие СК (WCS, G54–G59) | Расширенные рабочие СК (G54.1 P1–P48) | Локальная подсистема (LCS, G52) |
|---|---|---|---|---|
| Начало отсчета | Machine Zero M (аппаратный ноль) | Workpiece Zero W (база заготовки) | Workpiece Zero Wn (базы серии) | Смещение внутри активной WCS |
| Модальность | Немодальная (один кадр) | Модальная (до новой WCS) | Модальная (до новой базы Pn) | Модальная (сброс через G52 X0 Y0 Z0) |
| Назначение | Смена инструмента, парковка | Фрезерование штучных заготовок | Многоместная серийная обработка | Повторяющиеся карманы и пазы |
| Хранение в ЧПУ | Системные параметры станка | Таблица нулевых точек детали | Расширенная таблица смещений | Временный регистр смещения |
| Реакция на Reset | Не сбрасывается | Сохраняет активную базу | Сохраняет активную базу | Сбрасывается или сохраняется по параметру |
Подобрать оборудование под вашу задачу
Математическая модель трансформации координат, смещения G10 и локальные СК G52
Для вычисления текущего положения приводов система ЧПУ непрерывно суммирует координатные векторы. Текущая машинная координата X_M формируется из базового смещения выбранной рабочей системы X_WCS и относительной координаты кадра X_prog:
X_M = X_{WCS} + X_{prog}
По оси Z в расчет добавляется вылет фрезы H_tool, который задается корректором длины G43 H:
Z_M = Z_{WCS} + Z_{prog} + H_{tool}
И здесь проявляется действие глобального внешнего смещения External Offset (строка EXT в таблице нулей). Значение из регистра EXT автоматически складывается со всеми базами G54–G59. Это позволяет нам корректировать общую высоту Z сразу для всего стола после шлифовки базовой плиты.
При изготовлении пресс-форм с повторяющимися полостями мы вызываем локальную систему координат G52. Команда G52 смещает начало отсчета без отмены активной базы G54. Например, кадр G52 X100.0 Y50.0 переносит ноль в центр следующего гнезда матрицы. После завершения выборки кармана кадр G52 X0 Y0 Z0 мгновенно восстанавливает исходную базу заготовки.
А для исключения ошибок ручного ввода в серийном производстве мы прописываем смещения нулей прямо в теле управляющей программы через команду G10. Кадр G10 L2 P1 X... Y... Z... перезаписывает значения в регистре G54. При работе с расширенными базами применяется синтаксис G10 L20 P1 ... P48. Это полностью устраняет человеческий фактор при переналадках.
Инструменты и пошаговые алгоритмы физической привязки заготовки по осям X, Y, Z
Процесс привязки заключается в совмещении конструкторских баз заготовки с координатными осями станка. В зависимости от требований к точности мы используем четыре типа измерительных устройств.
Механический краеискатель (Edge Finder) работает при вращении шпинделя на частоте 600–800 об/мин. Наладчик плавно подводит подпружиненный щуп к кромке заготовки маховичком ручного перемещения. В момент касания щуп соскакивает в сторону. В этой точке ось шпинделя отстоит от грани на величину радиуса щупа (5.000 мм). Наладчик вносит поправку на 5 мм в сторону заготовки. Погрешность способа составляет 0.01–0.02 мм.
Прецизионные 3D-тастеры (Haimer, Tschorn) устанавливаются в неподвижный шпиндель. При контакте сферического наконечника со стенкой заготовки стрелка циферблата отклоняется. Совмещение обеих стрелок на нулевой отметке означает, что ось шпинделя находится точно над кромкой детали. Поправка на радиус наконечника не требуется, так как прибор изначально откалиброван на ноль. Точность выставки достигает 0.005 мм.
Автоматические беспроводные измерительные щупы (Renishaw OMP40, Blum TC50) вызывают из магазина штатным кодом смены инструмента. ЧПУ выполняет касание по измерительному циклу с кодом G31. В момент контакта оптический триггер фиксирует машинные координаты с повторяемостью до 0.5 мкм.
Для поиска центра отверстия или наружного контура щуп касается двух противоположных стенок X1 и X2. Контроллер рассчитывает центральную координату X0 по формуле:
X_0 = \frac{X_1 + X_2}{2}
Аналогичный замер выполняется по оси Y. Измерительный макрос сразу записывает вычисленный центр в переменные регистра G54.
Для выставки нуля по высоте Z мы используем электронные Z-Zero блоки высотой 50.000 мм либо концевые меры длины КМД. Инструмент опускают на контактную площадку до срабатывания индикатора. Затем в регистр Z_WCS вносят текущую машинную координату за вычетом высоты блока.
| Тип прибора | Погрешность | Время выставки (X, Y, Z) | Риск поломки при ошибке | Особенности работы |
|---|---|---|---|---|
| Механический краеискатель | ±0.010 – 0.020 мм | 4 – 6 минут | Низкий (смещение пружины) | Требует поправки на радиус щупа 5 мм |
| Светозвуковой центроискатель | ±0.008 – 0.015 мм | 3 – 5 минут | Низкий (пружинный ход) | Визуальный контроль по светодиоду |
| 3D-тастер Haimer | ±0.003 – 0.005 мм | 1.5 – 2.5 минуты | Средний (хрупкий наконечник) | Прямой выход стрелок на нулевую отметку |
| Щуп Renishaw OMP40 | ±0.0005 – 0.001 мм | 20 – 40 секунд | Минимальный (останов по G31) | Автоматический цикл измерения без участия оператора |
Практический пример расчета смещений WCS для корпусной детали
Разберем конкретный цеховой пример привязки заготовки 200×100×60 мм в тисках. Ноль детали W назначен на левом переднем верхнем углу.
Наладчик выполнил замеры 3D-тастером. По левой грани зафиксировано значение X_touch = -384.520 мм. По передней грани получено Y_touch = -215.180 мм. По чистовому верхнему торцу координата составила Z_touch = -410.850 мм.
Эти значения оператор заносит в таблицу смещений G54:
G54 Work Offset:
X = -384.520
Y = -215.180
Z = -410.850
В шпиндель установлена фреза диаметром 16 мм с вылетом H = 125.400 мм. В таблице инструмента для корректора H01 записано 125.400 мм.
При отработке начального блока программы:
N10 G90 G54 G00 X0.0 Y0.0
N20 G43 H01 Z5.0
ЧПУ позиционирует оси X и Y в точки X = -384.520 мм и Y = -215.180 мм. По оси Z шпиндель занимает позицию Z_M = -410.850 + 5.0 + 125.400 = -280.450 мм. Торец фрезы останавливается точно на 5.000 мм над верхней плоскостью заготовки.
Типовые аварии операторов, конфликты корректоров G43/G49, сбои энкодеров и регламент безопасности
Анализ производственного брака показывает, что большинство тяжелых аварий связано с путаницей в системах координат. Разберем типичные инциденты и методы их предотвращения.
Первая грубая ошибка — подмена команды G53 кодом G54 при отводе шпинделя вверх. Кадр G54 G00 Z0.0 направляет шпиндель в плоскость заготовки на ускоренном ходу вместо верхнего концевика. Это гарантирует сокрушительный удар фрезы о деталь.
Вторая опасная ошибка — сброс корректора длины командой G49 при движении в рабочей системе координат. Код G49 мгновенно обнуляет вылет инструмента. Контроллер компенсирует это резким смещением вниз на всю длину оправки, пробивая стол. Отменять коррекцию G49 разрешено только в связке с отводом в машинный ноль в кадре G53 G49 Z0.0.
Третья системная ошибка — совместное применение команд G92 и G54. Команда G92 создает скрытое плавающее смещение. Последующий вызов G54 накладывает двойной сдвиг, направляя инструмент мимо заготовки в оснастку. Применение G92 на современных фрезерных станках запрещено.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
Четвертая неполадка — потеря нуля при глубоком разряде литиевой батареи абсолютного энкодера серводвигателя. При долгом простое напряжение падает ниже нормы, вызывая аварию Fanuc APC Alarm 300 или Siemens 25201. Сервопривод теряет привязку оборотов. В такой ситуации требуется проведение аппаратной юстировки Grid Shift по эталонному упору.
Для безопасной отладки в нашем цехе введен строгий регламент первого прогона. Оператор обязан включить покадровый режим Single Block, ограничить скорость холостого хода Rapid Override до 25% и следить за окном Distance To Go на экране стойки. При малейшем расхождении расчетного остатка пути с видимым зазором движение немедленно останавливают кнопкой Feed Hold.