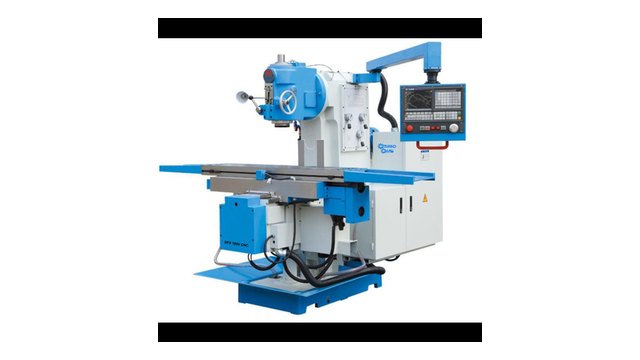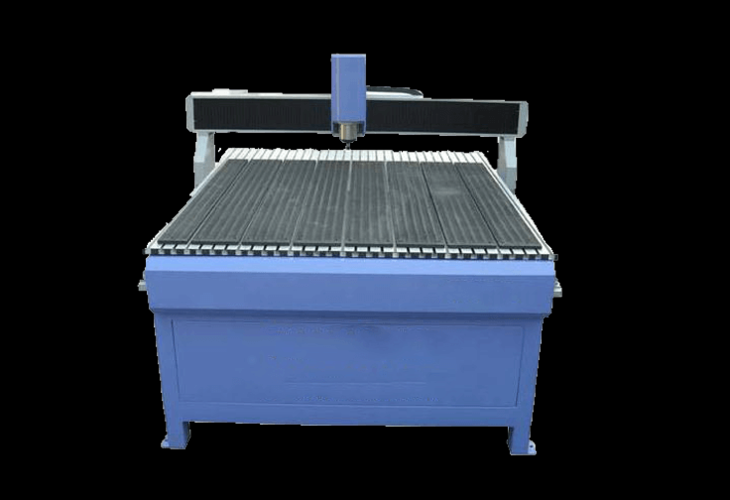
Классификация китайских фрезерных станков на рынке
Рынок станочного оборудования из КНР сегодня предлагает сотни разнородных моделей. При выборе станка мы разделяем предложения на три четкие производственные категории по типу несущей конструкции. И каждый класс строго закрывает свой технологический диапазон задач.
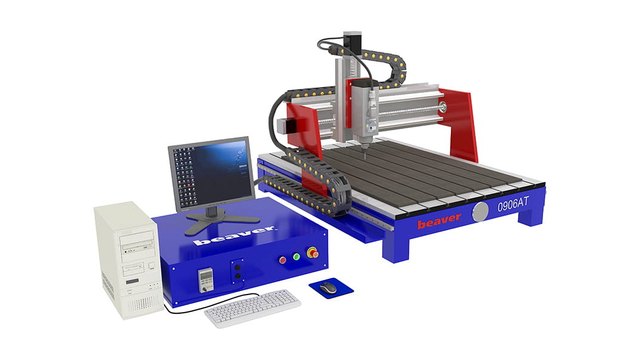
В начальном сегменте находятся легкие настольные граверы форматов 3018, 6040 и 6090 на базе тонкостенного алюминиевого профиля. Для таких установок производители используют коллекторные моторы либо компактные электрошпиндели мощностью 300–1500 Вт с цанговым патроном ER11. В нашем цехе мы применяем подобное оборудование исключительно для скоростной гравировки табличек, фрезеровки печатных плат и раскроя модельного пластика. Однако малая масса исключает силовое фрезерование металлов из-за мгновенного появления вибраций.
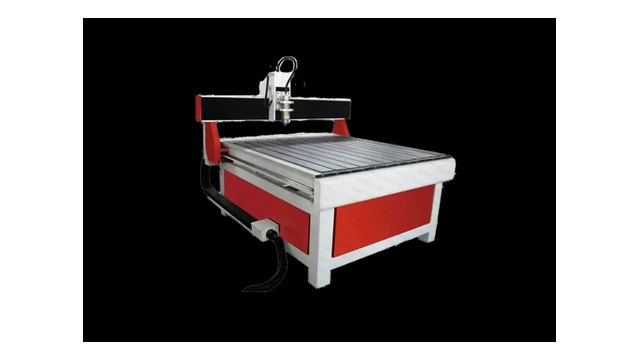
Среднюю нишу занимают широкоформатные портальные станки серий 1325, 2030 и 2040 со сварной станиной из профильной стальной трубы. Такие станки оснащают шпинделями мощностью 3.2–6.0 кВт с водяным либо воздушным охлаждением и конусами ER25/ER32. На практике они служат основой участков раскроя фанеры, плит МДФ, массивной древесины и композитных панелей Alucobond.
Портальные станки с ЧПУ
Весь раздел →
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
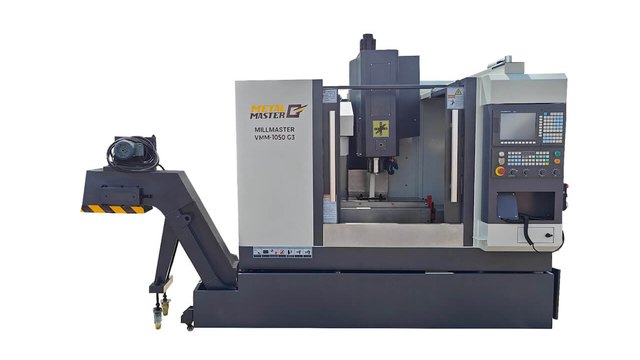
Вершиной промышленной линейки станкостроения Китая выступают вертикальные фрезерные обрабатывающие центры VMC650, VMC850 и VMC1060. Основой этих станков служит массивная литая станина из модифицированного серого чугуна Meehanite FC30 весом от четырех до семи тонн.
| Класс станка | Типовые модели | Конструкция станины | Шпиндель и конус | Точность позиционирования | Типовые задачи |
|---|---|---|---|---|---|
| Настольные граверы | 3018 Pro, 6040Z, 6090 | Алюминиевый профиль 2020 / 6061-T6 | 300–1500 Вт, ER11/ER16, до 24 000 об/мин | 0.08–0.15 мм | Печатные платы, гравировка, пластик, дерево |
| Портальные раскроечные | 1325, 1530, 2030, 2040 | Сварная стальная труба 100×100–150×150 мм | 3.2–6.0 кВт, ER25/ER32, до 24 000 об/мин | 0.05–0.08 мм | МДФ, фанера, акрил, композит, листовой алюминий |
| Обрабатывающие центры | VMC650, VMC850, VMC1160 | Чугунная отливка Meehanite FC30/HT300 | 7.5–15.0 кВт, BT40/BT50, 8 000–12 000 об/мин | 0.005–0.008 мм | Силовая обработка сталей 40Х, 09Г2С, пресс-формы |
Ревизия несущей конструкции и направляющих
Долговечность геометрической точности любого фрезерного станка закладывается на этапе термической обработки станины. При сварке трубчатых элементов в металле возникают колоссальные остаточные внутренние напряжения. И если производитель пренебрег печным отжигом, через полгода раму неизбежно скручивает винтом на 0.5–2.0 миллиметра.
Для снятия остаточных напряжений завод обязан проводить полный цикл высокотемпературного отжига в печи при 580–620 °C. Заготовку выдерживают в нагретом состоянии из расчета один час на каждые 25 миллиметров толщины стенки и охлаждают вместе с печью со скоростью 30 °C в час. В нашем цехе при заказе партии оборудования мы всегда запрашиваем официальные акты термообработки с диаграммами печных самописцев. И визуальный осмотр сварных швов станины подтверждает отсутствие окалины и скрытых микротрещин.
После отжига посадочные полки под линейные направляющие должны фрезероваться за единый установ на пятиосевом портальном комплексе. При приемке мы проверяем параллельность посадочных полок поверочной линейкой ШД-1000 по всей длине пролета.
Прогиб направляющей балки портала: δ = (F · L³) / (48 · E · I)Особого внимания требует выбор типа направляющих для осей перемещения. Бюджетные станки нередко комплектуют цилиндрическими валами на алюминиевой опоре SBR16 или SBR20. Однако разрезные втулки шариковых подшипников LM20UU-OP раскрываются при боковых нагрузках, а сам цилиндрический вал ощутимо прогибается под весом тяжелого шпинделя. Поэтому для точных станков такой тип опор категорически непригоден.
В профессиональном оборудовании нормой являются профильные призматические рельсы Hiwin серий HGR20/HGR25, TBI Motion серии TRH или PMI классов точности H и P. Четырехрядная дорожка качения обеспечивает равную грузоподъемность во всех направлениях и удерживает контактную жесткость при тяжелом попутном фрезеровании. Причем заводской натяг кареток класса ZA или ZB полностью исключает микролюфты в узлах.
Передачу крутящего момента по длинным осям X и Y надежнее всего строить на базе шлифованной косозубой рейки с модулем m=1.25 или m=1.5. Косой зуб с углом наклона 19°31'42'' гарантирует непрерывный коэффициент перекрытия и плавность зацепления шестерни с рейкой. По оси Z стандартом остается прецизионная шарико-винтовая пара TBI класса C5 со шлифованной беговой дорожкой. И такая комбинация обеспечивает долговечность кинематики при высоких скоростях раскроя.
Подобрать оборудование под вашу задачу
Электроника, приводы и система управления
Электрическая часть китайского станка определяет надежность позиционирования и стабильность работы оборудования без аварийных срывов. На рынке представлено три ключевых поколения приводов подачи.
Обычные шаговые двигатели NEMA 23 и NEMA 34 без энкодера пригодны лишь для медленной хоббийной гравировки. При случайном заклинивании фрезы в материале или чрезмерном ускорении шаговый двигатель мгновенно теряет шаг без уведомления оператора. В результате весь массив обрабатываемой детали уходит в неисправимый брак со смещением координат. И восстановить нулевую точку без повторной привязки уже невозможно.
Для деревообрабатывающих станков оптимумом выступают гибридные шаговые сервоприводы Leadshine Easy Servo серии HBS86H с оптическим энкодером на 1000 импульсов на оборот. Драйвер непрерывно отслеживает рассогласование между заданной и фактической позицией ротора. При перегрузке система мгновенно выдает сигнал аппаратной ошибки Alarm и останавливает выполнение управляющей программы.
На скоростных раскроечных порталах и металлообрабатывающих центрах мы монтируем трехфазные AC-серводвигатели мощностью 750–1500 Вт серий Delta ECMA, Yaskawa Sigma-7 или Inovance IS620N. Сервомоторы развивают номинальный крутящий момент вплоть до 3000 об/мин и обеспечивают скорости холостых перемещений до 45 м/мин с точностью позиционирования 0.005 мм.
Стабильность шпиндельного узла задается качеством частотного преобразователя. В надежных станках китайские сборщики применяют векторные инверторы Fuling DZB300, Sunfar E550 или Delta VFD-E с запасом по мощности в 25–30%. Векторный режим управления удерживает магнитный поток ротора и сохраняет номинальный крутящий момент даже при снижении частоты вращения шпинделя до 100 Гц. Но при скалярном режиме момент на низких частотах резко падает.
Силовые кабели от инвертора к шпинделю обязаны экранироваться плетеным медным чулком с заземлением экрана только с одной стороны на шину шкафа управления. Отсутствие экранирования генерирует сильнейшие электромагнитные наводки на слаботочные сигнальные линии датчиков.В части систем числового программного управления выбор зависит от профиля участка. Для столярных производств удобны кнопочные пульты DSP RichAuto A11, полностью изолированные от вирусов операционной системы. Для сложных фрезерных работ и металлообработки стандартом служат автономные контроллеры Weihong NCStudio Lambda и промышленные ЧПУ-стойки Syntec 6MB или Fanuc 0i-MF Plus с алгоритмом упреждающего просмотра кадров Look-Ahead.
Шпиндельный узел: производители, опоры и контроль биения
Качество обработки поверхности и стойкость режущих кромок определяются радиальной жесткостью и балансировкой шпинделя. Среди китайских брендов стабильную репутацию удерживают заводы Changsheng, HQD и GDZ. Но долговечность подшипникового узла зависит от класса точности используемых тел качения и схемы их преднатяга. В нашем цехе мы тщательно проверяем маркировку подшипников перед вводом станка в эксплуатацию.
В высокооборотных электрошпинделях производители монтируют дуплексные радиально-упорные подшипники серий 7002, 7005 и 7007 класса точности P4 по стандарту ISO. Опоры с телами качения из нитрида кремния Si3N4 обладают плотностью 3.2 г/см³ против 7.8 г/см³ у подшипниковой стали ШХ15.
Центробежная сила шарика в обойме: Fc = m · ω² · rmДля отвода тепла от обмоток статора применяют два типа охлаждения. Жидкостное охлаждение на базе фреонового чиллера S&A CW-5200 поддерживает температуру рубашки на уровне 20 °C и работает с шумом не более 52 дБ. Воздушное охлаждение с независимым вентилятором 24 В DC проще в монтаже, однако требует регулярной продувки воздушных каналов от осевшей древесной пыли.
При входном контроле нового шпинделя мы проводим замер радиального биения на поверочной плите. Индикатор рычажно-зубчатого типа ИРБ с ценой деления 0.001 мм закрепляют на жесткой магнитной стойке. Измерения выполняют непосредственно на зеркале внутреннего конуса ER и на контрольной цилиндрической оправке длиной 100 миллиметров. И фиксация биения более пяти микрон служит основанием для рекламации поставщику.
| Точка замера | Инструмент контроля | Допуск для гравировки | Допуск для металлообработки | Последствия превышения нормы |
|---|---|---|---|---|
| Внутренний конус ER | Индикатор ИРБ (ГОСТ 5584-75) | ≤ 0.003 мм | ≤ 0.002 мм | Неравномерная нагрузка на зубья, скол кромок |
| Вылет оправки 100 мм | Индикатор ИЧ-10 на стойке | ≤ 0.008 мм | ≤ 0.005 мм | Дробление, поломка тонких фрез, волнистость |
| Торцевой поясок вала | Индикатор ИРБ | ≤ 0.004 мм | ≤ 0.002 мм | Осевые микроудары при врезании в заготовку |
Режимы резания, оснастка и применение СОЖ
Эффективная работа на китайском фрезерном станке требует грамотного согласования режимов резания с конструктивной жесткостью станины. Расчет минутной подачи мы всегда ведем от допустимой нагрузки на зуб инструмента.
Скорость резания: vc = (π · D · n) / 1000 [м/мин]Минутная подача: vf = n · z · fz [мм/мин]
Для скоростной обработки цветных сплавов и древесины мы используем монолитный твердый сплав субмикронной структуры на основе карбида вольфрама. Качественные твердосплавные фрезы сохраняют геометрию кромки при нагреве до 800 °C в зоне контакта. Но при фрезеровании вязких алюминиевых сплавов Д16Т и АМг6 без охлаждения стружка мгновенно налипает на режущие грани инструмента. И пластическая деформация стружки приводит к поломке фрезы.
Подача СОЖ решает задачу смазки и непрерывной эвакуации стружки из зоны реза. На легких портальных станках мы внедряем системы масляного тумана MQL с подачей сжатого воздуха под давлением 4–6 бар. На тяжелых обрабатывающих центрах VMC струйная подача 6% водосмешиваемой эмульсии под давлением 3 бар обеспечивает стабильное качество поверхности с шероховатостью Ra 0.8–1.6 мкм.
Чек-лист входного контроля и юстировки по ГОСТ 8-82
Любой фрезерный станок после перевозки из Китая требует обязательной инструментальной юстировки геометрии. В процессе транспортировки в контейнере болтовые соединения ослабевают, а направляющие смещаются под воздействием вибраций. Ниже приведен поэтапный инженерный регламент пусконаладки.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
На первом этапе станок выставляют по прецизионному брусковому уровню с ценой деления 0.02 мм на метр по ГОСТ 9392-89. Регулировку выполняют винтовыми клиновыми опорами по диагоналям и периметру основания.
На втором этапе на рабочий стол укладывают поверочный гранитный угольник класса 00 размером 400×250 мм. Индикатор ИЧ-10 крепят к шпинделю и обкатывают грань угольника вдоль оси Y, а затем проверяют отклонение при движении по оси X. Допустимая неперпендикулярность осей составляет не более 0.015 мм на длине 300 миллиметров. И юстировка винтов крепления балки портала позволяет полностью компенсировать накопленную погрешность.
На станках с раздельными приводами по бокам портала нередко возникает диагональный перекос балки. Для устранения дефекта мы выполняем процедуру калибровки концевых датчиков оси Y по методу Squaring.
Финальный этап включает расчет коэффициента шагов на миллиметр и проверку мертвого хода. Точность перемещений контролируют концевыми мерами длины КМД на отрезке 500 миллиметров. При обнаружении люфта в редукторе или ШВП значение зазора вносят в таблицу аппаратной компенсации Backlash в стойке ЧПУ.
Типовые заводские дефекты китайских станков и методы исправления
В ходе практической приемки оборудования из КНР наши инженеры регулярно сталкиваются с характерными огрехами заводской сборки. Часть дефектов носит скрытый характер и проявляется только при выходе на рабочие режимы резания. Своевременное выявление недочетов защищает предприятие от длительных простоев. Ниже систематизированы основные заводские проблемы и методы их устранения.
| Заводской дефект | Симптомы и последствия | Инженерный метод исправления |
|---|---|---|
| Поддельные каретки рельсов без преднатяга | Ощутимый люфт суппорта, вибрация шпинделя, волна на резе | Замена кареток на оригинальные Hiwin HGH25CA с натягом ZA |
| Монтаж рельсов без упорного буртика | Смещение направляющей при боковых ударах, заедание каретки | Фрезеровка базового упора на станине или установка штифтов |
| Отсутствие экрана на кабеле шпинделя | Ложные срабатывания концевиков, сбой передачи координат в ЧПУ | Замена на кабель Lapp Kabel Olflex Classic 110 CY с заземлением |
| Перекос кронштейна гайки ШВП по оси Z | Тугой ход оси Z, перегрев шагового двигателя, быстрый износ винта | Ослабление болтов, прокатка каретки по всей длине и затяжка по индикатору |
| Недотянутые клеммы в силовом шкафу | Искрение контактов, спонтанные отключения инвертора по ошибке OC | Полная протяжка динамометрической отверткой всех клеммных колодок |
Производственный регламент приемки нового станка
Перед подписанием акта ввода в эксплуатацию и передачей станка в производственный цех наладчик выполняет контрольный прогон. Мы составили краткий список обязательных действий для инженера-механика. Следование данному алгоритму гарантирует полную готовность оборудования к серийному выпуску деталей.
- Проверить целостность защитного заземления станины, шпинделя и шкафа управления мегомметром на 500 В.
- Провести ревизию уровня масла в автоматической системе централизованной смазки направляющих и гаек ШВП.
- Выполнить контрольную прокатку портала на максимальной скорости холостого хода в течение 20 минут.
- Замерить температуру корпуса шпинделя и подшипниковых узлов пирометром после непрерывной часовой работы.
- Проверить циркуляцию охлаждающей жидкости через чиллер и убедиться в отсутствии перегибов полиуретановых шлангов.
- Отфрезеровать тестовую деталь размером 100×100 мм из сплава Д16Т или текстолита на чистовых режимах.
- Измерить габаритные размеры и диагонали тестового образца микрометром МК-100 для оценки точности позиционирования.
- Оценить шероховатость обработанного торца образца профилометром или визуальным образцом шероховатости.
Грамотная дефектовка механики, ревизия силовой электроники и точная юстировка по контрольным приборам превращают китайский фрезерный станок в надежный производственный инструмент с повторяемостью позиционирования до пяти микрон.