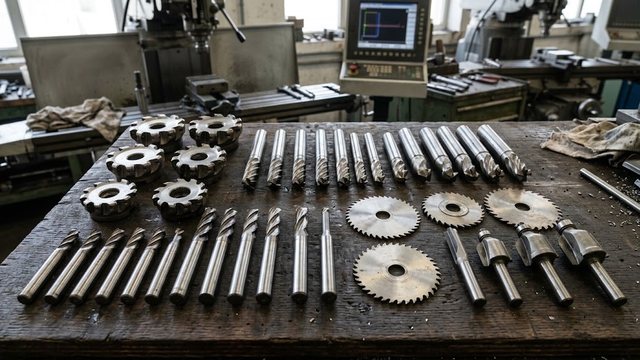
В нашей практике контроль износа режущего инструмента выступает ключевым фактором стабильности металлообработки и снижения себестоимости деталей. Мы на производстве непрерывно отслеживаем состояние режущих кромок твердосплавных фрез при обработке легированных сталей, чугуна и титана. Своевременная замена изношенного инструмента предотвращает брак заготовок. А правильный расчет режимов резания по формуле Тейлора продлевает ресурс инструмента в несколько раз.
Виды и микроструктурные механизмы износа твердосплавных фрез
Разрушение и затупление режущих кромок происходит под воздействием колоссальных механических давлений до 3000 МПа и температур свыше 900 градусов по ISO 8688-1. Мы различаем четыре основных механизма деградации твердого сплава WC-Co. Абразивный износ истирает грань твердыми карбидными включениями заготовки. Адгезия вызывает вырывание микрочастиц связки при наростообразовании. И диффузия растворяет компоненты инструмента в стружке.
Износ по задней поверхности Flank Wear характеризуется образованием равномерной или неравномерной фаски износа шириной \(VB\). Это ухудшает шероховатость. При достижении критической ширины \(VB_{max} = 0.3–0.4\) мм силы резания лавинообразно нарастают.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Кратерообразование по передней поверхности Crater Wear глубиной \(KT\) снижает прочность режущего клина. В результате происходит внезапное скалывание вершины зуба под действием циклических ударных нагрузок. Мы контролируем износ оптическим микроскопом.
- Абразивное истирание задней грани твердыми микроструктурными карбидами стали.
- Циклическое адгезионное схватывание стружки с вырыванием кобальтовой связки инструмента.
- Высокотемпературная диффузия углерода и вольфрама в нагретый объем стружки.
- Термоусталостное растрескивание твердого сплава при прерывистом фрезеровании с СОЖ.
Математический расчет стойкости по расширенной формуле Тейлора
Мы на производстве определяем стойкость инструмента расчетно-аналитическим методом с использованием формулы Тейлора. Период стойкости \(T\) выражает суммарное время чистого резания фрезы в минутах до достижения технологического критерия затупления. Зависимость скорости резания от стойкости и геометрических параметров стружки позволяет оптимизировать минутную подачу. И расчет гарантирует надежное прогнозирование смены пластин.
Обобщенная формула Тейлора связывает скорость резания со стойкостью: \(v_c = rac{C_v}{T^m \cdot a_p^{x_v} \cdot a_e^{u_v} \cdot f_z^{y_v}}\). Здесь коэффициент \(C_v\) учитывает свойства обрабатываемого материала, а показатель \(m\) отражает относительную стойкость твердого сплава (\(m pprox 0.20–0.35\)).
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Преобразуя уравнение относительно времени работы фрезы, получаем расчетную стойкость: \(T = \left(rac{C_v}{v_c \cdot a_p^{x_v} \cdot a_e^{u_v} \cdot f_z^{y_v}}ight)^{1/m}\). При фрезеровании стали 40Х со скоростью \(v_c = 160\) м/мин расчетная стойкость монолитной фрезы составляет 75–90 минут непрерывного резания. Это оптимальный диапазон.
| Обрабатываемый материал по ISO 513 | Критерий затупления \(VB\), мм | Оптимальная стойкость \(T\), мин | Доминирующий вид износа кромки |
|---|---|---|---|
| Конструкционная сталь (Группа P) | 0.25 – 0.35 | 60 – 90 | Абразивный износ по задней грани |
| Аустенитная нержавеющая сталь (Группа M) | 0.15 – 0.20 | 45 – 60 | Наростообразование, термоусталость |
| Серый чугун СЧ20 (Группа K) | 0.30 – 0.40 | 80 – 120 | Интенсивное абразивное истирание |
| Титановый сплав ВТ6 (Группа S) | 0.12 – 0.15 | 30 – 45 | Диффузия, адгезия, скол вершины |
Подобрать оборудование под вашу задачу
Методы онлайн-мониторинга нагрузки и датчики контроля
В нашей практике непрерывный инструментальный мониторинг в ЧПУ исключает катастрофические аварии и брак крупногабаритных деталей. Мы используем встроенную функцию контроля тока серводвигателя шпинделя Spindle Load Monitoring. При затуплении кромок потребляемая электрическая мощность шпинделя возрастает на 20–40%. И система ЧПУ автоматически останавливает подачу при превышении заданного порога безопасности.
Для бесконтактного измерения геометрических параметров инструмента мы монтируем лазерные измерительные системы Renishaw NC4 или Blum LaserControl. Лазерный луч фиксирует микросколы и износ длины с точностью до 1 мкм прямо в процессе рабочей смены. Это исключает брак.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Контактные датчики длины инструмента Tool Setter контролируют целостность фрезы после каждого цикла выборки глубоких карманов. Поломка фиксируется мгновенно.
Превышение критического износа фрезы по задней грани свыше 0.4 мм приводит к резкому росту радиальной силы резания. Это вызывает отжим инструмента, ухудшение шероховатости поверхности детали и микровыкрашивание посадочного конуса шпинделя.
Технологические способы существенного продления стойкости
Мы на производстве применяем комплекс технологических мер для максимального увеличения срока службы фрезерного инструмента. Переход на попутное фрезерование Climb Milling выступает базовым правилом обработки. При попутном резании зуб врезается в металл с максимальной толщиной стружки и выходит на нулевую толщину. Это полностью исключает трение и наклеп при входе зуба в контакт.
Подача СОЖ под высоким давлением 20–70 бар непосредственно в зону контакта эффективно вымывает стружку и охлаждает режущие кромки. Для жаропрочных сплавов мы используем масляный туман MQL с микродозированием синтетического масла. Это снижает трение.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
Регламент подготовки инструментального хозяйства включает обязательную балансировку оправок с точностью G2.5 по ISO 1940-1. Пошаговые действия оператора строго регламентированы.
- Проверка радиального биения смонтированной фрезы в оправке микронным индикатором (\(\le 0.003\) мм).
- Настройка подачи СОЖ точно в зону схода стружки с давлением не менее 15–20 бар.
- Установка плавного врезания по спирали с углом наклона 1.5–3 градуса вместо прямого погружения.
- Включение попутного фрезерования с постоянным коэффициентом радиального перекрытия \(a_e/D\).
- Периодический осмотр режущей кромки инструмента через микроскоп с увеличением 20x–50x.
Сравнительные параметры износостойких инструментальных сплавов
В нашей практике правильный выбор твердосплавного субстрата определяет базовую стойкость фрезы под конкретные технологические задачи цеха. Твердые сплавы с размером карбидного зерна 0.2–0.5 мкм сочетают высокую твердость с повышенной вязкостью разрушения. Содержание кобальтовой связки Co варьируется от 6% до 12%. И баланс этих компонентов задает предельную стойкость к выкрашиванию.
Ниже представлена сводная таблица твердосплавных материалов и рекомендуемых параметров стойкости.
Соблюдение этих нормативов обеспечивает стабильную работу станков без непредвиденных остановов цеха.
| Класс твердого сплава | Размер зерна WC, мкм | Содержание Co, % | Твердость по Виккерсу, HV | Предел прочности на изгиб, МПа |
|---|---|---|---|---|
| Ультрамелкозернистый (Ultra-Fine) | 0.2 – 0.4 | 8 – 10 | 1850 – 1950 | 3800 – 4200 |
| Субмикронный (Sub-Micron) | 0.5 – 0.8 | 10 – 12 | 1650 – 1750 | 3500 – 3800 |
| Микрозернистый стандартный | 0.8 – 1.2 | 6 – 8 | 1550 – 1650 | 2800 – 3200 |
| Кермет (TiC-TiN) | 1.0 – 1.5 | 12 – 15 (Ni-Mo) | 1700 – 1800 | 2200 – 2500 |