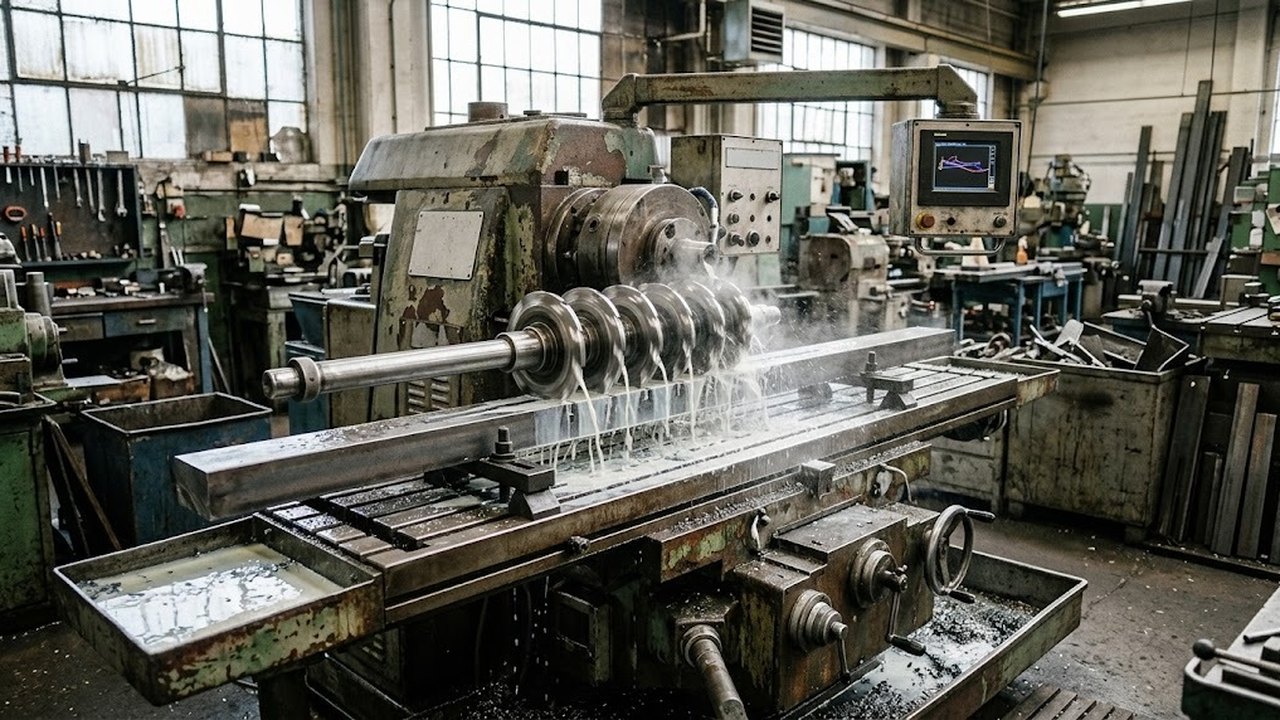
Горизонтально-фрезерный станок держит фрезу на длинной оправке между шпинделем и серьгой хобота, а его главная ось лежит параллельно столу. Схема отдает жесткость инструменту: дисковая фреза снимает широкий слой металла за один проход. Ниже разбираем, где горизонталь обыгрывает вертикальную компоновку, где мешает и что посчитать до покупки.
Что делает горизонтально-фрезерный станок и за что его берут
Ради съема за проход горизонталь и берут. Обработка плоскостей, пазов, уступов и фасонных поверхностей идет дисковой или насадной фрезой большого диаметра на оправке. Паз на всю глубину такая фреза проходит за один раз. Инструмент в патроне вертикального станка режет ту же канавку послойно, и в серийном производстве разница копится в смены.
Второй довод — стружка. При горизонтальной оси она падает вниз и не остается в зоне резания. Фреза в глухом пазу перемалывает свою же стружку повторно: кромка садится быстрее, качество выходит хуже. Горизонтальная компоновка снимает это конструктивно, без обдува и напорной СОЖ.
Третье — набор фрез на одной оправке. Дисковые фрезы разной ширины собирают в пакет через кольца и проходят две-три стенки детали за один установ. Размер между стенками корпуса выходит точнее: погрешность переустановки в него не попадает. Поэтому Горизонтально-фрезерные станки держатся в цехах, где идет черновая обработка металлических корпусов и станин.
Горизонтально-фрезерные станки
Весь раздел →
Горизонтально-фрезерный станок STALEX X6140

Горизонтально-фрезерный станок STALEX X6132

Горизонтально-фрезерный станок 6Т83Г
Устройство и конструктивные особенности: станина, хобот, оправка
Читать компоновку удобно снизу вверх. На станине сидит консоль, по консоли ходят салазки, по салазкам — стол с Т-образными пазами. Сверху вынесен хобот, по нему двигается серьга, опора для свободного конца оправки. Заготовка перемещается по трем направлениям вместе со столом, шпиндель вращается на месте.
Ключевой узел для покупателя — шпиндельный узел. ГОСТ 24644-81 нормирует конусность 7:24; в исполнении 5 идут номера конусов 30, 40, 45 и 50, а запись выглядит как «Конец шпинделя 5-50 ГОСТ 24644-81». Номер решает, встанет ли на станок ваш парк оправок. Переходники есть не под все сочетания и срезают жесткость.
Оправка с серьгой держит фрезу с двух сторон. Уберите серьгу или отодвиньте ее к концу хобота — и станок мгновенно теряет то, ради чего его покупали.
А вылет работает против вас. Чем дальше серьга от оси вращения, тем сильнее оправка отжимается под нагрузкой и тем ниже допустимая глубина резания. Высокая паспортная мощность привода при этом остается на бумаге, а производительность обработки падает.
Наладка горизонтали: хобот, серьга, оправка и оснастка
Половина жалоб на «мягкую» горизонталь лечится не ремонтом, а порядком сборки инструмента. Хобот, серьга, оправка и дисковый инструмент образуют единую силовую цепь, и рвется она в самом слабом стыке. Ниже разобрано, что и в какой последовательности выставляют перед первым проходом.
Как выставить хобот и серьгу, чтобы не потерять жесткость
Сначала хобот. Его расклинивают, выдвигают под длину оправки и зажимают обратно: серьга должна встать вплотную к фрезе, а не в удобное оператору положение у края направляющих. Проверяется наладка рукой. До пуска шпинделя оправку у серьги качают ладонью, и ощутимый ход означает, что чистовой проход даст дробление, сколько бы мощности ни стояло в паспорте.
Садится оправка в шпиндель конусом 7:24 и стягивается шомполом. Инструментальные конусы нормирует ГОСТ 25557-2006, и номер на хвостовике оправки обязан совпасть с номером конца шпинделя. Дальше на цилиндрическую часть набирают фрезу и кольца, надвигают серьгу и только после этого затягивают гайку оправки. Затянуть ее раньше значит согнуть оправку и получить биение на пустом месте.
Дальше биение. Проверяют его индикатором в двух точках: у торца шпинделя и у серьги, а виновника показывает разница между двумя замерами. Одинаковое биение в обеих точках — забоина в конусе или изношенные подшипники шпинделя. Растущее к серьге указывает на погнутую оправку или разбитую втулку опоры. Допуски на радиальное и торцевое биение конца шпинделя для классов Н и П заданы в ГОСТ 17734-88, число для своего типоразмера смотрите в паспорте.
Кольца — расходник, который считают в последнюю очередь. Забоина на торце одного кольца перекашивает фрезу, и пакет из четырех дисков уводит размер сразу на всех стенках детали.
Пакет дисковых фрез и обработка за один установ
Не станок держит расстояние между обрабатываемыми стенками, а набор на оправке: ширина каждой фрезы плюс мерные кольца между ними. Следствие практическое. Точность межстеночного размера у горизонтали упирается в оснастку, зато повторяемость от смены к смене выходит выше, чем при двух переустановках на вертикальном станке.
Считают набор по номенклатуре, а не по станку. Каждая новая ширина паза требует своей дисковой фрезы, а часто и перекомплектовки колец. Три типоразмера паза — это три фрезы минимум, плюс запас на переточку и на брак по кромке.
А ограничение приходит со стороны привода. Широкий пакет режет несколькими кромками одновременно, момент на оправке растет, и слабым звеном оказывается оправка с шомполом, а двигатель тут ни при чем. Разница между приводами главного движения 7,5 и 11 кВт у консольных станков 6Р82 и 6Р83 ровно об этом: запас мощности определяет, сколько дисков вы поведете за проход.
Один установ убирает и вторую погрешность, угловую. Стенки, пройденные за одну подачу стола, остаются параллельны без выверки. После переустановки эту параллельность приходится ловить индикатором заново, и на корпусной детали такая ловля занимает больше времени, чем сама обработка.
Чем горизонтальный фрезерный станок отличается от вертикального
Отличие ровно одно: положение главной оси. Все остальное из него вытекает. Горизонтальный фрезерный станок работает инструментом на оправке поперек детали, вертикальный — фрезой в патроне сверху вниз. Отсюда и разные наборы выгодных операций у двух компоновок.
| Признак | Горизонтальный | Вертикальный |
|---|---|---|
| Ось шпинделя | параллельна столу | перпендикулярна столу |
| Основной инструмент | дисковые и насадные фрезы на оправке | концевые и торцевые фрезы в патроне |
| Что выгодно | пазы, уступы, обработка плоскостей корпусов | карманы, контуры, отверстия, объемные поверхности |
| Стружка | падает вниз сама | остается в кармане и пазу |
| Обзор зоны резания | закрыт оправкой и серьгой | открыт оператору |
| Несколько сторон за установ | пакет фрез или доворот стола | требует переустановки |
Дальше решает деталь. Коробка с обработкой противоположных стенок и выдержанным размером между ними идет на горизонталь. Плита с карманами и группой отверстий — это вертикаль. Смешанная номенклатура тянет к машине с поворотной головкой.
Где горизонталь проигрывает: пять поводов взять вертикальный станок
Горизонтальная компоновка проигрывает чаще, чем пишут продавцы металлообрабатывающего оборудования: за жесткость и съем платят обзором и ценой оснастки. Разница вылезает не в паспорте, а на второй детали, под которую нужна своя оправка. Пять ситуаций, в которых горизонтально-фрезерные станки по металлу брать не стоит.
- Единичные детали сложного контура. Каждая новая форма требует своей оправки и своего набора фрез. Вертикальный станок обходится сменой одной фрезы.
- Наладка вслепую. Зону резания закрывают оправка и серьга. Ошибку в размере оператор видит позже, а на корпусной детали цена такой ошибки — сама заготовка, а не двадцать минут работы.
- Оснастка стоит как половина станка. Оправки, кольца, комплект дисковых фрез и прижимы покупаются отдельно и почти всегда недооцениваются в смете.
- Габарит детали ограничен консолью. Высоту задает ход консоли по вертикали, а не размер стола: деталь, которая проходит по площади, по высоте может не влезть.
- Кадры и сервис. Наладчиков под горизонталь в стране заметно меньше, чем под вертикальную компоновку. Найти запчасти и человека под машину из раздела Вертикально-фрезерные станки проще почти в любом городе.
Вертикально-фрезерные станки
Весь раздел →
Вертикально-фрезерный станок STALEX BF60

Вертикально-фрезерный станок Stalex X5032A DRO

FHV-50PD универс. фрезерный станок с цифр. измер.
И ошибка стоит дороже разницы в цене. Станок под чужую номенклатуру не простаивает — он работает вполсилы, на операциях для другой машины. Через год это исправный актив с загрузкой в треть смены.
Виды станков: консольный, универсальный и с ЧПУ
Горизонтально фрезерные станки делятся на четыре понятных группы. Разница между ними больше, чем кажется по названию: одна машина рассчитана на ремонтный участок, другая на серию с оплаченной оснасткой. Группу выбирают по загрузке цеха, а не по строчке в каталоге станочного оборудования.
Консольные. Классика ремонтных участков: в прайсах идут обозначения 6Т82 и 6Т83 и китайские аналоги X6132 и X6140. Горизонтальный консольно-фрезерный станок дешев в обслуживании и понятен наладчику, но ограничен по массе заготовки: консоль не бывает бесконечно жесткой.
Универсальные и широкоуниверсальные. К горизонтальной оси добавлена поворотная головка, и одна машина закрывает обе схемы. За универсальность платят ценой и жесткостью: такой станок дороже чистой горизонтали и мягче ее под тяжелым режимом. Если номенклатура плавает, смотрите Горизонтально-фрезерные универсальные и Широкоуниверсальные фрезерные станки.
С ЧПУ и обрабатывающие центры. Такой центр берут за поворотный стол с осью B: по ГОСТ 23597-79 буквой B обозначают вращение вокруг оси Y. Стол доворачивает деталь на 90 градусов, четыре стороны корпуса проходят без переустановки, а фрезерование, сверление, зенкование и растачивание идут в одном цикле. Ассортимент — в разделе Горизонтально-фрезерные с ЧПУ.
Расточно-фрезерные. Когда главная операция — отверстия большого диаметра в корпусах, а фрезерная обработка вторична, смотреть надо в раздел Горизонтально-расточные фрезерные станки, а не машину общего назначения.
А точность спрашивайте буквой класса, не словами. ГОСТ 8-82 устанавливает пять классов точности металлорежущих станков: Н, П, В, А и С, в порядке возрастания. Разница между Н и П видна и в допусках, и в цене. Класс отвечает не за разовый замер, а за стабильный результат на всей партии.
Универсально-горизонтальный с поворотным столом: когда доплата оправдана
На универсальной машине стол разворачивается вокруг вертикальной оси и дает вести фрезу под углом к продольной подаче. У консольного станка 6Р83 наибольший угол поворота стола составляет ±45°. Эта плита и отличает универсальный станок от простой горизонтали: поворотная головка сверху — признак уже широкоуниверсальной машины, другого класса и другой цены.
Оправдывает доплату одна группа работ — винтовые и косые канавки. Заготовку ставят в делительную головку, стол разворачивают на угол подъема винтовой линии, и канавка идет непрерывно за проход. Без поворота стола такую канавку на горизонтальной компоновке не получить вовсе, ее уводят на другой станок.
По нашему каталогу на 02.09.2026 цена вопроса такая: медиана универсально-фрезерных исполнений 11 159 000 ₸ при пяти позициях с открытой ценой, медиана широкоуниверсальных 18 189 840 ₸ при таком же числе позиций. Разрыв в полтора с лишним раза оплачивает вторую поворотную ось, размер стола тут почти ни при чем.
При эксплуатации ловушка одна. Стол, развернутый на угол и возвращенный «на глаз», уводит параллельность всей следующей партии. Нулевое положение проверяют индикатором по Т-образному пазу стола, а не по риске на лимбе: риска показывает градусы, деталь показывает сотые доли миллиметра. Исполнения смотрите в разделе Универсально-фрезерные станки.
Универсально-фрезерные станки
Весь раздел →
Бесконсольный универсально-фрезерный станок STALEX BFM2200 Servo

Универсально-фрезерный станок STALEX MUF60 DRO

Настольный фрезерный станок Универсальный фрезерный станок MMS-25E
Покупка станка с рук: осмотр серии 6Р и приемка
Бывшая в работе горизонталь дешевле новой в разы, и на этом сходство заканчивается. Оценивают такую машину двумя разными процедурами: осмотром узлов, который делают глазами и индикатором за час, и приемкой по нормам точности, которая идет по протоколу и упирается в номера стандартов.
Станки 6Р82 и 6Р83: что смотреть при осмотре
На вторичном рынке чаще всего попадается серия 6Р Горьковского завода фрезерных станков. Модель 6Р83 выпускалась с 1972 года и позже уступила место 6Т83: рабочая поверхность стола 1600 × 400 мм против 1250 × 320 мм у младшей 6Р82. Машине из этой серии сегодня полвека, и берете вы не модель из справочника, а конкретный экземпляр с его историей.
Смотреть при осмотре надо шесть вещей.
- Направляющие консоли и стола. Износ виден по показаниям индикатора вдоль хода: середина выработана, края целы, и глубина плывет по длине детали.
- Конус шпинделя. Забоины и наклеп дают биение, которое сменой оправки не лечится.
- Люфт винтов подач. Проверяется реверсом: мертвый ход сверх паспортного означает замену пары винт-гайка.
- Коробка скоростей под нагрузкой. Слушают на всех ступенях, включая крайние, а не на одной средней.
- Втулка серьги. Разбитое отверстие опоры обнуляет весь смысл горизонтальной схемы.
- Электрика и муфты. Кустарно переделанная схема — источник простоев, которых в смете покупки нет.
Дороже всего обходится ремонт. Шабрение направляющих, перешабривание консоли и новые подшипники шпинделя стоят как заметная доля новой машины, а исполнителей на такой ремонт в стране немного. Проверку требуйте под нагрузкой и с пробной деталью: холостой ход скрывает почти все перечисленное. Новые консольные исполнения собраны в разделе Консольно-фрезерные станки.
Консольно-фрезерные станки
Весь раздел →
Широкоуниверсальный фрезерный станок Универсальный консольно-фрезерный станок X5032

Станок широкоуниверсальный консольно-фрезерный 6К81Ш, 6К82Ш

Широкоуниверсальный фрезерный станок Консольно-фрезерный станок X6132
Приемка по геометрии: что меряют и какие износы типичны
У приемки форма одна: протокол замеров, а не пробный проход и подпись в накладной. Нормы точности и жесткости для консольных фрезерных машин задает ГОСТ 17734-88: он распространяется на станки классов точности Н и П и отсылает к общим требованиям испытаний по ГОСТ 8-82. Схемы и способы самих измерений описаны в ГОСТ 22267-76, по ним видно, куда ставить прибор и как читать показания.
Минимальный набор проверок для горизонтали:
- плоскостность рабочей поверхности стола;
- параллельность стола направлению продольного перемещения;
- радиальное и торцевое биение конца шпинделя;
- параллельность оси шпинделя рабочей поверхности стола;
- соосность отверстия серьги с осью шпинделя.
Из инструмента понадобятся индикатор часового типа со стойкой, контрольная оправка, поверочная линейка и уровень. Подписывают протокол до последнего платежа. После запуска в работу спорить о геометрии поздно: любой дефект продавец спишет на эксплуатацию.
Изнашивается горизонталь предсказуемо. Первыми садятся подшипники шпинделя, растет шум и биение, падает чистота обработанной поверхности. Дальше вырабатывается вертикальная направляющая консоли — станок «садится» под весом стола с деталью. Люфт продольного винта вылезает при попутном фрезеровании следами рывка на кромке. Регламент от этого простой: смазка направляющих, регулировка клиньев, замена масла коробки по паспорту и повторный замер геометрии по заводскому графику.
Что заложить в бюджет, кроме самого станка по металлу
По оснастке счет приходит отдельный, и по горизонтали он крупнее, чем по вертикали. Дальше цены нашего каталога на 02.09.2026, а не средние по рынку. Медиана по тискам для фрезерных станков составляет 466 545 ₸, по поворотным столам 376 299 ₸, по фрезам для обработки металла 2 183 000 ₸ при разбросе от 99 000 ₸ (верхняя граница набрана комплектами и специнструментом).
- оправки нужных номеров конуса, кольца, шомполы и прочая дополнительная оснастка;
- комплект дисковых фрез под ваши ширины пазов;
- зажим детали: Тиски для фрезерных станков, прижимы, при необходимости делительная головка;
- система СОЖ и уборка стружки, если станок встает в поток;
- фундамент и подключение по паспорту, включая мощность питающей линии;
- работа транспортных компаний, такелаж и запуск оборудования на месте.
По самому разделу горизонталей диапазон цен мы не приводим: цена там уточняется под конфигурацию у пяти позиций раздела цена открыта только у двух, и это 13,3 и 18,8 млн ₸ по нашему каталогу на 02.09.2026. Из чего складывается цена, разобрано в статье «Сколько стоит фрезерный станок», алгоритм подбора — в материале «Как выбрать фрезерный станок по металлу».
Частые вопросы: выбор, гарантия и доставка по Казахстану
Для чего нужен горизонтально-фрезерный станок? Под серийные корпусные детали и все, где нужен большой съем металла. Классика — обработка плоскостей и пазов на чугунных и стальных корпусах. Когда деталь одна и форма каждый раз новая, выигрыш съедается временем на подготовку оправок.
Что дает поворотный стол с осью B? Доворот детали вокруг вертикальной оси без снятия со стола. Погрешность добавляет каждая переустановка, поэтому убрать три из четырех — прямой выигрыш в точности размеров между сторонами. В программе ЧПУ доворот стоит как обычный переход, оператор в него не вмешивается.
Когда стоит купить горизонтально-фрезерный станок, а не вертикальный? Когда номенклатура повторяемая и в ней преобладают корпуса и детали с пазами. Разовые заказы разной формы горизонталь не окупит: оснастка под каждую новую деталь стоит дороже выигрыша по времени. Считайте по стоимости детали за смену.
Какая система ЧПУ и шпиндели ставятся на такие станки? Зависит от исполнения: в продаже есть машины со стойками разных производителей и посадкой под конус 40 или 50. Спрашивайте у поставщика номер конуса, мощность привода в кВт, класс точности по ГОСТ 8-82 и размер стола: этим определяется реальная работа станка.
В чем отличие горизонтального обрабатывающего центра от вертикального? Осью шпинделя и тем, что центр делает с деталью между переходами. Горизонтальный центр идет с поворотным столом, а в тяжелых исполнениях со сменными палетами: одна деталь обрабатывается, вторую ставят на снятую палету. Вертикальный центр дешевле и удобнее на плитах с карманами, но четыре стороны корпуса за установ он не пройдет.
Как работает вертикально-фрезерный станок и почему его наладка проще? Шпиндель стоит вертикально, инструмент зажат в патроне и опирается только на подшипники шпинделя. Второй опоры нет, поэтому вылет держат минимальным, а глубину набирают проходами. Зато оператор видит кромку и вершину инструмента, кромку правит по месту, и смена инструмента занимает минуту вместо разборки набора на оправке.
Какой фрезерный станок считается лучшим? Лучшего в отрыве от детали не бывает. Вопрос решается номенклатурой: повторяемая серия корпусов с пазами тянет к горизонтали, разовые детали сложной формы к вертикали. Смешанный поток закрывает универсальный станок с поворотной головкой. Сравнивать имеет смысл машины одного класса точности и одного размера стола, иначе побеждает та, у которой активнее поставщик.
Что уточнить про гарантию и доставку в Казахстан? Срок гарантии и кто чинит станок на месте, а не одни реквизиты сервиса. Дальше — сроки поставки под заказ и условия доставки по Казахстану: габаритный фрезерный станок в Казахстане едет в Алматы, Астану или Костанай отдельным транспортом, с такелажем на выгрузке. ФрезерТех отгружает по стране из Шымкента.
Пришлите чертеж детали или габариты заготовки с указанием, что именно обрабатывается, — подберем компоновку и посчитаем отгрузку в ваш город.