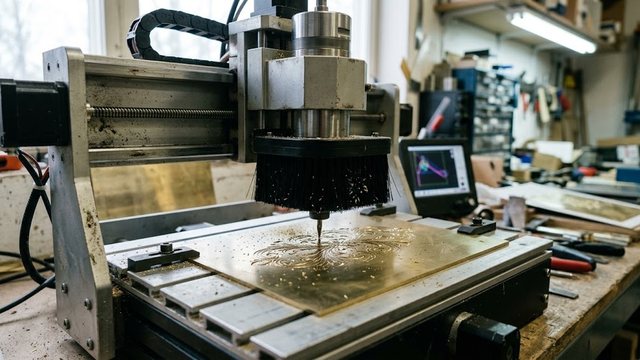
Фрезерно-гравировальное оборудование с числовым программным управлением выполняет микрофрезерование, фигурный раскрой тонколистовых пластиков и гравировку сложных 3D-рельефов. Силовые металлообрабатывающие фрезеры работают крупным инструментом диаметром от 6 до 32 мм. Гравировальный станок оперирует микроинструментом с кончиком от 0.05 до 1.5 мм. Любая погрешность механики приводит к мгновенной поломке режущей кромки. Это закон микромеханики. В нашей производственной практике мы регулярно проектируем технологические регламенты для рекламно-производственных цехов, штемпельных мастерских и ювелиров. Ниже мы обобщили практический опыт подбора инструментария, расчета шага подач и кинематической юстировки станков.
«Надежность технологического процесса микрогравировки напрямую зависит от динамической балансировки шпинделя с радиальным биением менее 0.003 мм и строгого согласования минутной подачи с геометрией режущей кромки».
Отличие гравировального станка от силового фрезера
В физике высокоскоростного микрорезания заложено главное различие между станками. Линейная скорость резания $ рассчитывается по формуле:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
V_c = \frac{\pi \cdot D \cdot n}{1000}
где $ обозначает диаметр кончика инструмента в миллиметрах, а $ задает обороты шпинделя.
При обработке коническим гравером с пяткой 0.1 мм по латуни или акрилу расчетная скорость резания составляет не менее 15–20 м/мин. Если установить такой микрогравер в шпиндель стандартного силового фрезера с максимумом 12 000 об/мин, фактическая скорость упадет до 3.7 м/мин. Это тупик. Инструмент перестанет срезать стружку и начнет сминать заготовку. Возникнут грубые заусенцы, оплавление полимеров и скол твердосплавного лезвия. Брак гарантирован.
По этой причине гравировальные станки комплектуются высокочастотными электрошпинделями с частотой от 24 000 до 60 000 об/мин. В таких узлах применяют гибридные керамические подшипники прецизионных классов P4 и P2 с минимальным температурным расширением. Скорость решает все.
Вторым критическим фактором выступает радиальное биение шпиндельного вала и цангового патрона ER11/ER16. Для стабильной работы микрогравером суммарное динамическое биение системы «шпиндель-цанга-инструмент» не должно превышать 0.003 мм (3 мкм). При биении в 0.01 мм ударная нагрузка на микролезвие возрастает многократно на каждом обороте. Твердый сплав выкрашивается за секунды. Здесь нужна микронная точность.
В конструкции гравировального портала заложена высокая динамика и быстрые знакопеременные ускорения до 0.5–1.0 g. Легкие порталы из авиационного дюралюминиевого профиля или тонкостенного коробчатого чугуна обеспечивают плавное ведение микротраектории без паразитных рывков по осям X, Y и Z.
Классификация и геометрия граверов
От геометрии режущей части напрямую зависит результат гравировки. В технологических картах мы выделяем четыре базовые группы инструмента.
1. Конические плоские граверы
В конструкцию конического плоского гравера (V-bit flat) входит цилиндрический хвостовик из монолитного твердого сплава, срезанный на конус с плоской режущей гранью в форме полупера. Угол при вершине варьируется от 10° до 90° с шагом 5°–15°. Ширина торцевой площадки контакта (пятка $) составляет от 0.1 до 0.5 мм.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Узкие углы (10°–20°) предназначены для гравировки мелких шрифтов высотой от 0.8 мм, маркировочных табличек и печатных плат PCB. Граверы с углами 30°–60° универсальны. Они формируют прочные стенки реза на двухслойном пластике, оргстекле и древесине без риска выкрашивания острой вершины. Стойкость кромки на высоте.
2. Конические сферические граверы
В конических фрезах со сферическим кончиком (Conical Ball Nose) совмещаются жесткий конический комель и микрорадиусная вершина радиусом $ от 0.25 до 2.0 мм. Угол конуса составляет 3°–15°.
Такая геометрия незаменима для чистовой 3D-гравировки барельефов, икон, фасадных декоров и литьевых форм. Коническое тело уверенно держит боковые изгибающие нагрузки при глубоких занижениях рельефа. А скругленный кончик формирует гладкую поверхность дна и наклонных стенок без ступенчатых переходов. Переходы получаются плавными.
3. Пирамидальные 3-гранные граверы
С тремя симметричными режущими гранями, сходящимися в единую вершину, выполнен пирамидальный гравер. Симметричное расположение кромок уравновешивает радиальные силы резания. Это устраняет увод инструмента в сторону при врезании.
Для работы с цветными металлами (латунь, магний, бронза, дюралюминий) мы применяем 3-гранные граверы. Три режущие кромки эффективно дробят стружку на мелкие фрагменты. Это предотвращает засорение микроканавок и повышает стойкость инструмента в два-три раза по сравнению с одноперовыми граверами. Выгода очевидна.
4. Алмазные скребки и ударные граверы
Наконечником из натурального или поликристаллического алмаза PCD оснащается алмазный гравер. Обработка ведется без включения вращения шпинделя или с включением специализированного вибрационного ударного механизма.
С пружинным компенсатором неровностей алмазные скребки применяют для штриховой гравировки нержавеющей стали, анодированного алюминия, стекла и ювелирных изделий. Алмаз деформирует и скалывает тончайший поверхностный слой материала. Это дает контрастное матовое изображение с детализацией до 1000 DPI. Рисунок не стирается.
Подобрать оборудование под вашу задачу
Расчет шага чистовой 3D-гравировки и устранение микрополосатости
При 3D-фрезеровании сложных поверхностей соседние проходы фрезы оставляют между собой несрезанный микрогребешок материала (гребенку или scallop). Высота микрогребешка $ определяет остаточную шероховатость детали.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Для инструмента со сферическим наконечником радиуса $ расчетная высота микрогребешка определяется формулой:
h \approx \frac{S^2}{8 \cdot R}
где $ задает величину поперечного шага смещения (stepover) в миллиметрах.
При обработке объемной розетки из дуба конической сферической фрезой с радиусом кончика = 0.5$ мм (диаметр сферы 1.0 мм) и шаге = 0.3$ мм (30% от диаметра) высота гребешка составит:
h = \frac{0.3^2}{8 \cdot 0.5} = \frac{0.09}{4} = 0.0225\text{ мм (22.5 мкм)}
Шероховатость 22.5 мкм видна глазом в виде выраженных полос. Потребуется долгая ручная шлифовка. Но ручная доводка неизбежно замыливает мелкую пластику рельефа. Это портит деталь.
Для получения чистой поверхности без дополнительной шлифовки мы рекомендуем выдерживать шаг смещения stepover в пределах 7–10% от диаметра кончика инструмента:
- Для гравера со сферой = 0.5$ мм (диаметр 1 мм) шаг смещения составляет 0.07–0.1 мм. Высота гребешка падает до 1.2–2.5 мкм.
- Для плоского гравера с пяткой = 0.2$ мм шаг назначают 0.015–0.02 мм.
В практике обработки рельефов применяют разделение операций. Черновую выборку основного массива выполняют концевой фрезой диаметром 3.175–6 мм с припуском 0.3–0.5 мм. Чистовую обработку ведут растровой траекторией (Raster 3D) под углом 45° к направлению волокон дерева либо спиральной эквидистантой (3D Offset) для круглых медальонов.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
Технология фасонной гравировки V-Carve
В основе технологии V-Carve (V-образная гравировка с переменной глубиной) лежит создание объемных надписей, шрифтов с засечками и резных орнаментов с идеально острыми внутренними углами. Обычная цилиндрическая фреза физически не способна сформировать острый угол из-за своего радиуса. Конический гравер под управлением специального алгоритма решает эту задачу за счет синхронного движения по трем координатным осям.
Алгоритм V-Carve непрерывно рассчитывает положение конуса в пространстве:
- ЧПУ анализирует расстояние между двумя ограничивающими векторами контура.
- В узких местах коническая фреза поднимается по оси Z вверх, уменьшая ширину реза.
- В широких местах фреза опускается глубже по оси Z, раскрывая полную ширину конуса.
- При подходе к внутреннему острому углу шпиндель плавно поднимается вверх с одновременным выходом в угловую вершину. Гравер касается обеих кромок вектора и оставляет четкую трехмерную грань.
Если ширина буквы превышает максимальный диаметр конической фрезы, активируют режим плоского дна (Flat Depth). Алгоритм сначала выбирает плоскую середину концевой фрезой большего диаметра (стратегия Area Clearance), а затем коническим гравером чисто формирует фасонные скошенные кромки букв. Углы выходят бритвенно-острыми.
Обрабатываемые материалы и специфика режимов
К каждому материалу на производстве подбирают индивидуальные обороты шпинделя, рабочую подачу и способ отвода тепла.
Акрил: литой (GS) vs экструзионный (XT)
Литой акрил (Plexiglas GS) обладает высокой молекулярной массой и термостойкостью. При фрезеровании он формирует сухую сыпучую стружку, не налипает на гравер и дает прозрачную полированную кромку. Мы гравируем литой акрил однозаходными спиральными фрезами и коническими полуперьями на скорости 24 000 об/мин с подачей 1500–2200 мм/мин без смазки. Сколы отсутствуют.
Экструзионный акрил (Plexiglas XT) имеет короткие полимерные цепочки и легко плавится при температуре свыше 110 °C. При недостаточной подаче вязкая стружка заваривает канавку гравера. Для экструзионного акрила обязателен обдув зоны реза сжатым воздухом через сопло вихревой трубки Ранка-Хилша. Холодный воздух охлаждает резец и выдувает стружку из глубоких пазов.
Двухслойный пластик Rowmark
В структуру двухслойного пластика входит полимерная основа (АБС или акрил) толщиной 1.5–3.0 мм и декоративное микропокрытие фольгой толщиной 0.05–0.08 мм. Задача гравера — чисто срезать фольгированный слой для обнажения контрастной сердцевины.
По глубине врезание настраивают в диапазоне 0.08–0.12 мм. Мы используем конические граверы с углом 30°–45° и пяткой 0.1–0.2 мм при 28 000–32 000 об/мин. Подача составляет 1800–2500 мм/мин. Подача должна быть непрерывной. Иначе тонкая фольга начнет заламываться по краям букв.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ EXT SHG 0609

Фрезерный станок с ЧПУ RABBIT SF-1218

Фрезерный станок с ЧПУ RS 1318G
Древесина твердых и мягких пород
При гравировке дуба, бука, ясеня или термодерева критична влажность заготовки в пределах 8–10%. Пересушенная древесина скалывается на мелких элементах. А сырая древесина забивает канавки смолистым ворсом.
Для чистовой 3D-гравировки древесины мы выбираем попутное фрезерование (Climb Milling). При попутном резании зуб фрезы начинает рез с максимальной толщины стружки и выходит в ноль, прижимая волокна к основанию. Это предотвращает подрыв древесных волокон на мелких деталях орнамента. Ворс не поднимается.
Латунь марки ЛС59-1
Свинцовистая латунь ЛС59-1 содержит 57–60% меди и 0.8–1.9% свинца. Вкрапления свинца делают стружку ломкой. Это идеальный сплав для гравировки фасадных табличек, клише и приборных панелей.
По латуни работают 3-гранными пирамидальными резцами или усиленными коническими граверами 30°–45°. Мы рекомендуем применять масляный туман (MQL) со спиртовым или растительным лубрикантом. Смазка снижает трение и предотвращает образование нароста на кончике лезвия. Стойкость возрастает.
Искусственный акриловый камень (Corian, Staron)
В составе акрилового камня до 60–70% занимает минеральный наполнитель (тригидрат алюминия) на акриловой смоле. Минерал обладает выраженным абразивным действием, вызывая быстрый износ режущих кромок из рядовых сплавов.
Для камня мы применяем граверы из микрозернистого твердого сплава фракции 0.2–0.4 мкм с добавлением 8–10% кобальтовой связки (WC-Co). Скорость подачи снижают до 1000–1400 мм/мин при оборотах 20 000–24 000 об/мин.
Магниевые клише для горячего тиснения
Магниевые пластины толщиной 4.0–7.0 мм гравируют для изготовления штампов горячего тиснения кожи, картона и полиграфических обложек. Глубина выборки фонового рельефа составляет 1.5–3.0 мм.
Угол боковых стенок клише формируют конусным гравером 15°–20°. Скошенный профиль необходим для свободного отлипания фольги и эластичного выхода материала после термоудара при температуре 120–160 °C. Из соображений пожарной безопасности магниевую пыль нельзя обрабатывать СОЖ на водной основе с выделением водорода. Резание выполняют на сухую с локальной аспирацией либо с масляно-спиртовым туманом. Риск возгорания устранен.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ EXT SHG 1212

Фрезерный станок с ЧПУ EXT SHM 1530

Фрезерный станок с ЧПУ RABBIT SF-1224
Сводная таблица режимов резания для гравировальных станков
В таблице сведены стартовые режимы резания для шпинделя мощностью 1.5–2.2 кВт при работе твердосплавным инструментом.
| Обрабатываемый материал | Рекомендуемый инструмент | Частота шпинделя, об/мин | Рабочая подача, мм/мин | Съем за проход по Z, мм | Охлаждение и смазка |
|---|---|---|---|---|---|
| Литой акрил (Plexiglas GS) | Конический плоский 30°, пятка 0.2 мм | 24 000 | 1800–2200 | 0.2–0.5 | Сухое / Сжатый воздух |
| Экструзионный акрил (XT) | Однозаходный конический 45° | 20 000 | 1400–1800 | 0.15–0.3 | Обдув холодным воздухом |
| Пластик Rowmark | Конический плоский 30°–45°, пятка 0.1 мм | 28 000 | 2000–2500 | 0.08–0.12 | Сухое резание |
| Дуб, ясень (массив 8%) | Конический сферический =0.5$ мм | 24 000 | 2500–3500 | 0.5–1.2 | Аспирация пыли |
| Латунь ЛС59-1 | 3-гранный пирамидальный 30° | 24 000 | 600–900 | 0.05–0.15 | Масляный туман (MQL) |
| Акриловый камень Corian | Твердосплавный гравер 45°, пятка 0.3 мм | 20 000 | 1000–1300 | 0.2–0.4 | Воздушный обдув |
| Магний под клише | Конический гравер 15°–20° | 24 000 | 800–1200 | 0.1–0.25 | Масляный туман / Сухое |
Системы управления: NCStudio vs DSP-пульты
На стабильность траектории напрямую влияет архитектура системы ЧПУ. В гравировальном сегменте конкурируют два базовых решения.
Автономные контроллеры DSP (пульты RichAuto A11, A18) функционируют автономно без подключения к компьютеру. Управляющая программа загружается с USB-флешки прямо во внутреннюю память пульта. Главное преимущество DSP заключается в полной невосприимчивости к электромагнитным помехам в цеху и независимости от сбоев операционной системы Windows. Однако пульт оснащен скромным монохромным дисплеем. На нем нельзя визуально оценить сложный 3D-рельеф или отредактировать кадры управляющей программы.
Компьютерные платы NCStudio (v5, v8, v10) подключаются в материнскую плату системного блока через слот PCI или PCI-Express. Оператор наблюдает наглядную трехмерную визуализацию реза в реальном времени. Система позволяет динамически изменять скорость подачи (feed rate override) и обороты шпинделя на лету без паузы программы. Но плата чувствительна к помехам от силовой цеховой сети. Для надежной работы NCStudio мы всегда монтируем экранированные сигнальные кабели и отдельный стабилизатор питания. Помехи отсекаются.
Инженерный регламент юстировки станка
Для сохранения точности гравировки в пределах 0.01 мм оборудованию необходимо систематическое обслуживание.
Контроль биения цанги
Перед установкой микрогравера мы тщательно очищаем конус шпинделя и цангу от налипшей пыли сжатым воздухом и чистой салфеткой. Биение проверяют микронным индикатором часового типа (с ценой деления 0.001 мм) на контрольной калиброванной оправке диаметром 3.175 или 4.0 мм на вылете 15 мм.
Если стрелка индикатора показывает биение свыше 0.005 мм, цангу немедленно бракуют. Ее заменяют на прецизионную цангу класса точности Ultra-Precision (UP) с допуском не более 0.003 мм. Экономить нельзя.
Диагональный тест прямоугольности осей
Для проверки геометрии осей X и Y фрезеруют тестовый квадрат размером 500 × 500 мм в листовом материале. После прохода микрометром или длинным штангенциркулем замеряют длины обеих диагоналей $ и $.
Разница длин диагоналей не должна превышать 0.05 мм на 500 мм хода. При отклонении регулируют натяжение зубчатых ремней или перенастраивают концевые датчики положения портала. Геометрия восстанавливается.
Балансировка и обслуживание шпинделя
Высокооборотный шпиндель критически чувствителен к дисбалансу гайки. При смене инструмента используйте динамически сбалансированные зажимные гайки класса G2.5 на частоте 40 000 об/мин. Нельзя перетягивать цанговую гайку свыше 25 Нм для патронов ER11. Чрезмерное усилие безвозвратно деформирует лепестки цанги и вызывает перекос гравера. Ресурс шпинделя сберегается.