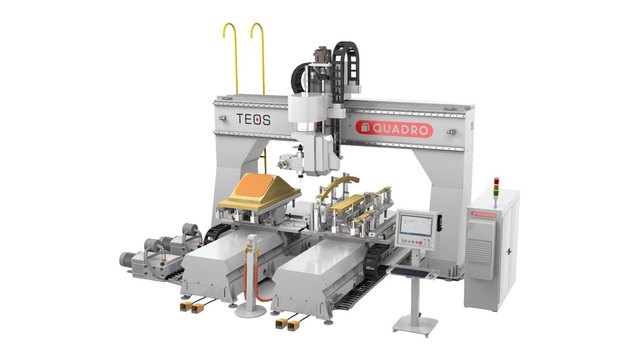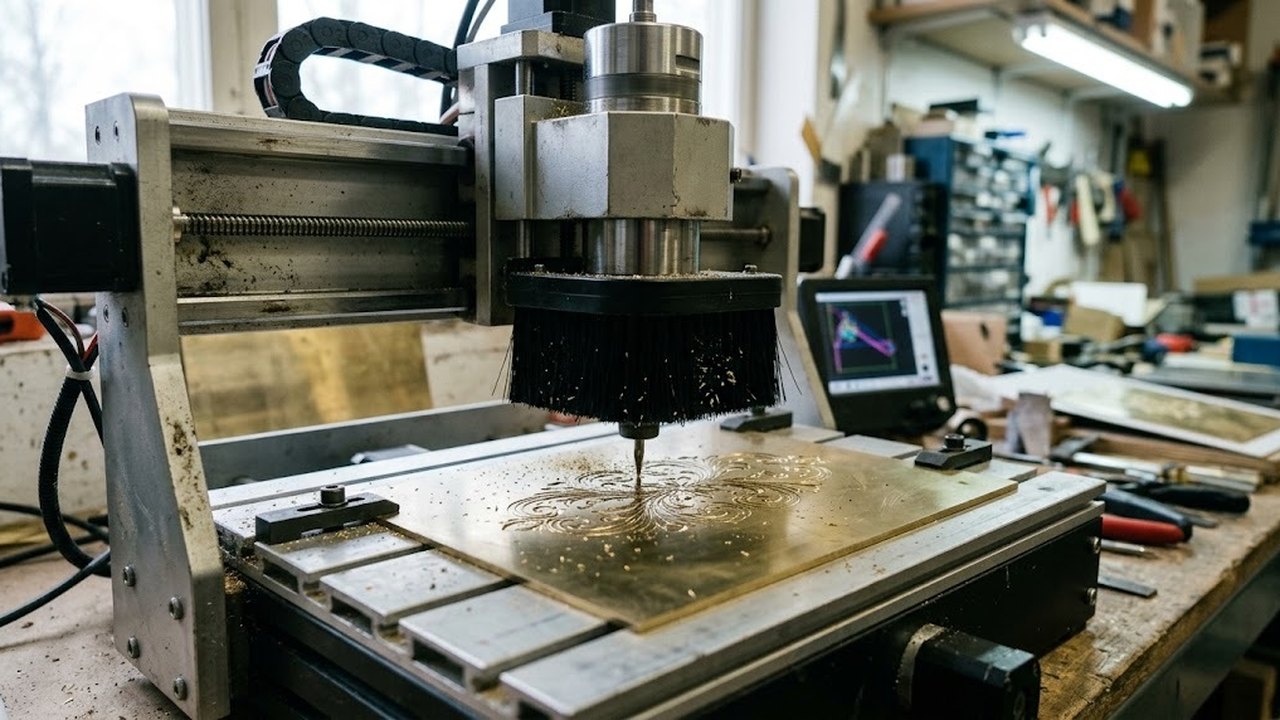
Фрезерно-гравировальный станок с ЧПУ — машина рекламного цеха и сувенирного производства: таблички, объемные буквы, приборные панели, формы и клише. Материал снимается вращающейся фрезой по программе, поэтому станок дает рельеф и глубину, а не только контур. Упираются в него те, кто взял его вместо фрезерного станка по металлу. Ниже разобрано, где проходит эта граница.
Какую работу закрывает фрезерно-гравировальный станок с ЧПУ
Такая машина окупается там, где деталь мелкая, тираж переменный, а требования к поверхности выше, чем к съему материала. Гравировка здесь не украшение, а способ получить на детали знак, который не сотрется через год. Для небольших мастерских это часто первая машина с числовым программным управлением.
- Реклама и навигация: таблички и шильды, вывески из композита, объемные буквы, декоративный фасадный элемент.
- Приборные панели: акрил и оргстекло со шкалами, подсветка через прорезанный верхний слой.
- Формы и клише: тиснильные клише из латуни, штампы, литейная оснастка из модельного пластика.
- Мелкая механика: заготовки из дюрали и текстолита, макеты, прототипы печатных плат.
- Сувенирка: наградные плиты, шкатулки, изделия из дерева и композитных панелей.
В каталоге под эту работу собран раздел Фрезерно-гравировальные станки: там представлены фрезерно-гравировальные станки настольного и портального формата. Портальные бывают оснащены пневматическими зажимами, настольные обходятся механическими прижимами.
Фрезерно-гравировальные станки
Весь раздел →
Фрезерно-гравировальный станок STALEX

Лазерные станки и граверы для резки и гравировки стекла

Гравировально-фрезерный станок Beaver 2513AVT6
Что определяет качество гравировки
Не киловатты задают качество гравировки, а способность станка удержать инструмент в точке на глубине в десятые доли миллиметра. Гравер снимает мало, нагрузка на него небольшая. Зато любой люфт и любое биение видны на поверхности сразу. Линия гуляет по ширине, дно штриха идет волной, буквы выходят разной толщины.
Мощность шпинделя показывает, сколько станок способен снять. Жесткость портала показывает, сколько он снимет без дрожи. На этой работе решает вторая величина: фреза 0,8 мм сломается и на 200 Вт, и на 10 кВт, если подача выйдет за предел инструмента.
| Узел | Что портится, если на нем сэкономить |
|---|---|
| Жесткость портала и станины | На малых глубинах фрезу уводит, дно штриха идет волной |
| Биение шпинделя и цанги | Ширина линии плавает, тонкие граверы ломаются пачками |
| Тип привода по осям | Шаговый теряет шаги на перекладках, серводвигатель держит контур |
| Ход и жесткость по оси Z | Не выдерживается глубина на покоробленной заготовке |
У конусного гравера другая геометрия, чем у фрезы с плоским торцом, и это меняет требования к механике:
- Это конус с усеченной вершиной: угол 30, 45 или 90 градусов, площадка от 0,1 до 1,0 мм.
- Ширина линии привязана к глубине: просел на две сотых, и на тираже надписей штрих уже заметно толще.
- Хвостовик такого инструмента обычно 3,175 мм, зажим идет цангой ER11.
По биению есть измеримый ориентир. Стандартная цанга ER держит радиальное биение до 0,015 мм, прецизионная — до 0,008 мм, суперпрецизионная укладывается в 0,003–0,005 мм. Разница в цене между классами копеечная, а обработка различных материалов с высокой точностью упирается именно в этот параметр.
Режимы гравировки: что задает толщину линии и время работы
Толщину штриха на детали задает не марка инструмента, а пара «угол гравера — глубина прохода». Время выборки задает шаг между проходами. Обе величины считаются на калькуляторе до запуска программы, а не подбираются на живой заготовке. Ниже арифметика, которая бережет и материал, и часы шпинделя.
Ширина линии: угол гравера и глубина прохода
Ширина пятна у конусного гравера равна двойной глубине, умноженной на тангенс половины угла заточки; к этой величине добавляется диаметр площадки на вершине. Отсюда следует неприятное свойство инструмента: чем тупее угол, тем сильнее ширина линии реагирует на любое отклонение по глубине.
| Угол заточки гравера | Глубина 0,1 мм | Глубина 0,2 мм | Глубина 0,3 мм |
|---|---|---|---|
| 30° | 0,25 мм | 0,31 мм | 0,36 мм |
| 45° | 0,28 мм | 0,37 мм | 0,45 мм |
| 90° | 0,40 мм | 0,60 мм | 0,80 мм |
Расчет по формуле для гравера с площадкой 0,2 мм. Это арифметика, а не замер на станке.
Практический вывод простой. Мелкий шрифт и тонкие рамки ведут острым углом в 30 градусов: там просадка на пять сотых утолщает штрих всего на три сотых. Тот же провал под 90-градусным гравером добавит к ширине целую десятую миллиметра, зато широкую заливку под краску он закроет вдвое быстрее.
Шаг между проходами и время растровой обработки
Шаг — это расстояние, на которое инструмент смещается вбок после каждого прохода. Его задают долей диаметра. Черновая выборка идет на 40–60 % диаметра, чистовая на 10–20 %, точная гравировка требует 5–10 %. Крупный шаг ускоряет работу, но оставляет на дне гребешки, которые видно под боковым светом.
Время считается в два действия. Длина траектории равна площади, деленной на шаг; время равно длине, деленной на подачу. Поле 200 × 300 мм дает 60 000 мм². При шаге 0,15 мм траектория вытягивается на 400 метров, и при подаче 2000 мм/мин выборка займет 200 минут. Уменьшили шаг вдвое ради гладкого дна — получили почти семь часов вместо трех. Объемный рельеф ставят в план по такому расчету, а не по ощущению.
Типовые дефекты гравировки и что их вызывает
Почти все брак на гравировке дает одна из пяти причин, и каждая читается по самой детали. Разбирать нужно с поверхности, а не со стойки: рисунок дефекта прямо указывает на узел или на режим. Таблица ниже собрана по тому, что видно глазом сразу после снятия заготовки.
| Что видно на детали | Причина | Что менять |
|---|---|---|
| Оплавленная кромка акрила, стружка намотана на фрезу | занижена подача, инструмент трет вместо резания | поднять подачу, поставить однозаходную фрезу, включить обдув |
| Штрих гуляет по ширине вдоль надписи | биение цанги либо заготовка легла на неровный стол | сменить цангу, отфрезеровать жертвенную подложку |
| Дно штриха идет волной | велик вылет фрезы, портал играет на подаче | укоротить вылет, снизить глубину за проход |
| Скол на выходе контура, деталь сдвинулась | крепление сорвало на последних миллиметрах реза | оставить перемычки, добавить прижимы |
| Гребешки на дне рельефа | шаг между проходами взят как для черновой выборки | уменьшить шаг до чистовых 10–20 % |
По вылету есть измеримая граница. Рабочая часть напайной фрезы держит до трех диаметров, цельнотвердосплавной — до четырех с половиной. Дальше инструмент работает рессорой, и никакая жесткость портала это не компенсирует.
Если кромка плавится, чаще всего не хватает не оборотов, а нормальной подачи и отвода стружки. Подача стола при этом считается через обороты, число режущих кромок и подачу на кромку — три величины, которые меняют вместе, а не по одной.
Какие материалы берет станок: акрил, дерево, граница по стали
На практике предел проходит по твердости заготовки и мощности шпинделя, а не по обещаниям в спецификации. Полимеры, дерево и мягкие сплавы фрезерно-гравировальный станок берет уверенно. Сталь остается на верхнем крае класса и основной работой не становится.
| Мощность шпинделя | Обороты | Что реально обрабатывается |
|---|---|---|
| до 1500 Вт | до 60 000 об/мин | полимеры, стекло, фанера, ДСП, МДФ, ювелирные работы, печатные платы |
| 1500–4000 Вт | до 24 000 об/мин | мягкие металлические сплавы, текстолит, объемная обработка твердой древесины и акрила |
| 4000 Вт и выше | до 18 000 об/мин | твердые материалы, включая камень и сталь |
Выше приведены диапазоны из обзора поставщика оборудования; станки с ЧПУ для производства рекламы обычно попадают в первые две строки таблицы.
- Акрил и композит. Самый удобный материал класса: чистая кромка, предсказуемая подача, малый износ инструмента.
- Латунь и алюминий: меньше глубина за проход, обязателен обдув, иначе стружка налипает на гравер.
- Дерево, МДФ, ДСП: машина подходит для работы с деревом, но обработка дерева сразу выносит наверх вопрос стружкоотсоса: без вытяжки пыль забивает направляющие и сокращает срок службы винтов.
Со сталью история другая. Фрезеровка конструкционной стали упирается не в шпиндель, а в массу станка: легкий портал вибрирует раньше, чем машина выйдет на предел мощности. Точечная гравировка по стали возможна, металлообработка как процесс — нет. Если сталь в работе постоянно, смотрите верхний край раздела Гравировально-фрезерные с ЧПУ.
Гравировально-фрезерные с ЧПУ
Весь раздел →
Лазерно-гравировальный станок с ЧПУ WoodTec WL 1616 ECO

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1060

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1390
Раскрой мебельных деталей из ЛДСП держат отдельно: там решают вакуумный стол и аспирация. Это станки с ЧПУ по дереву, раздел Фрезерные станки с ЧПУ по дереву.
Как закрепить тонкую заготовку при резке контура
Табличка толщиной два-три миллиметра не держится ни в тисках, ни под одним прижимом посередине: фреза приподнимает свободный край, деталь уходит, контур режется дважды. Крепление на такой работе выбирают не по усилию, а по тому, где именно оно не мешает инструменту.
- Двусторонний скотч на жертвенную подложку. Держит пластик и латунь, снимается без следа, требует ровной подложки и обезжиренной обратной стороны.
- Прижимы по периметру за пределами контура. Ставятся там, где инструмент не пройдет; на мелких деталях места под них часто просто нет.
- Перемычки в программе. Деталь остается висеть на нескольких мостиках по 0,3–0,5 мм и срезается ножом после снятия листа.
Вакуумный прижим на мелкой заготовке помогает слабо: площадь пятна мала, а на пористом материале вроде необработанного дерева разрежение не набирается вовсе. Механический зажим на этом классе работ надежнее.
Куда уходит пыль от дерева, акрила и композита
Стружкоотсос на гравировальном станке нужен не ради чистоты в цехе. Древесная пыль отнесена Международным агентством по изучению рака к канцерогенам первой группы. В этой категории вещества с доказанным действием на человека, там же асбест и бензол. Работа по дереву и МДФ без вытяжки бьет по здоровью оператора каждую смену.
У остальных материалов класса свои поводы для аспирации. Алюминиевая пыль от композитных панелей абразивна: она садится в направляющие и в гайку ШВП, и точность машины падает раньше, чем выработается шпиндель. Акрил дает длинную вьющуюся стружку, которая наматывается на инструмент и плавится от трения. Латунь и алюминий требуют обдува сжатым воздухом, иначе стружка возвращается в рез.
Когда вместо гравировального нужен фрезерный станок с ЧПУ по металлу
Заменить фрезерный станок по металлу гравировальная машина не может. Задачи разные. Одна точно держит инструмент при малом съеме, второй снимает много металла без вибрации и делает это сменами подряд. Разрыв виден по деньгам нашего же каталога, и он не про наценку за бренд.
Гравировально-фрезерные с ЧПУ идут у нас от 318 932 до 3 790 204 ₸ при медиане 1 513 770 ₸. Фрезерный станок ЧПУ по металлу — от 1 938 510 до 37 229 000 ₸ при медиане 11 354 130 ₸. За разрывом в семь с половиной раз стоят другая масса чугуна, другие направляющие, конус шпинделя вместо цанги, подача СОЖ.
Признаки, что нужен фрезерный по металлу:
- В детали есть съем от миллиметра за проход по конструкционной стали или чугуну.
- Нужны резьба, расточка отверстий и посадочные размеры по допускам, а не по контуру.
- Заготовка весит десятки килограммов и должна лежать на чугунном столе, а не на алюминиевом профиле.
- Работа идет полными сменами, а не партиями по часу с переналадкой между ними.
- Нужен конус шпинделя под серийную оснастку и парк инструмента, который уже есть в цехе.
Совпало три пункта из пяти — смотрите Фрезерные станки по металлу, а при сложной геометрии сразу Фрезерные станки с ЧПУ, где стоят обрабатывающие центры с ЧПУ.
Фрезерные станки по металлу
Весь раздел →
FPV-25LP настольный фрезерный станок

Станок сверлильно-фрезерный METAL MASTER MF-32 (с ременной передачей)

Станок сверлильно-фрезерный METAL MASTER MF-45A
Фреза или лазер: что выбрать под задачу
Выбор решается тем, нужен вам объем или плоскость. Лазер работает лучом по поверхности и контуру, фреза снимает материал в глубину. Механическая гравировка оставляет реальную канавку, лазерная меняет верхний слой. Мощность в этом сравнении вторична.
| Задача | Лазерный гравер | Фрезерно-гравировальный станок |
|---|---|---|
| Рез тонкого акрила по контуру | Быстрее, кромка полированная | Медленнее, кромка под покраску |
| Объемный рельеф и фаска | Не делает | Делает в пределах хода по Z |
| Латунь, алюминий, композит | CO2 металл не режет | Берет с обдувом |
| Прижим заготовки | Не нужен, усилия нет | Обязателен |
Вывод короткий. Тираж плоских табличек и маркировка поверхности — лучший вариант тут лазер. Объемные буквы, клише, панели с фрезерованными шкалами и детали из металла оставляют только фрезу.
Что дает поворотная ось для цилиндрических заготовок
С поворотной осью плоский станок превращается в машину для тел вращения. Заготовка зажимается в патрон, ось вращает ее синхронно с движением портала, а программа разворачивает плоскую картинку по окружности. Балясина, наградной кубок, ручка, валик, цилиндрическое клише — без четвертой оси все это делается кустарно.
Дооснастить машину задним числом получается не всегда. Проверяют три вещи:
- Поддерживает ли контроллер четвертую ось и есть ли под нее свободный разъем.
- Хватает ли высоты портала под диаметр заготовки вместе с патроном.
- Умеет ли ваш CAM разворачивать модель на цилиндр, а не только раскладывать плоскость.
Поворотные столы в каталоге идут от 180 004 до 472 000 ₸ при медиане 376 299 ₸.
Сколько стоит фрезерно-гравировальный станок с ЧПУ
В нашем каталоге медиана по гравировальному классу — 1 513 770 ₸. Она честнее любой средней цифры по рынку, потому что собрана по конкретным позициям с ценами. Соседние классы в таблице показывают, за что именно доплачивают при переходе в тяжелый сегмент.
| Класс оборудования | Диапазон каталога | Медиана |
|---|---|---|
| Гравировально-фрезерные с ЧПУ | 318 932 – 3 790 204 ₸ | 1 513 770 ₸ |
| Сверлильно-фрезерные | 660 975 – 2 033 768 ₸ | 1 255 485 ₸ |
| Фрезерные с ЧПУ | 1 938 510 – 37 229 000 ₸ | 11 354 130 ₸ |
| Вертикально-фрезерные | 556 230 – 44 328 000 ₸ | 10 366 000 ₸ |
| Тиски для фрезерных станков | 144 450 – 996 090 ₸ | 466 545 ₸ |
Так выглядят цены, по которым купить фрезерно-гравировальные станки с ЧПУ можно у нас на 02.09.2026. Это наш каталог, а не средние по рынку.
Сверх самой машины в бюджет закладывают то, чего нет в спецификации:
- комплект граверов и концевых фрез под ваши материалы;
- прижимы или Тиски для фрезерных станков;
- вытяжку со стружкоотсосом и компрессор для обдува;
- лицензию на CAM и перечень расходных комплектующих.
В каталоге 593 позиции и 529 разделов; фрезерное направление собрано из брендов STALEX, Metal Master, Woodtec, Wattsan и Filato.
Частые вопросы
Шесть вопросов повторяются почти на каждом подборе станка с ЧПУ для обработки рекламных материалов: чем готовят программы, что должно быть в файле, какое брать рабочее поле, нужна ли вода на камне, что съедает ресурс машины и чем два похожих раздела каталога отличаются друг от друга. Ответы ниже короткие, цифры по конкретной позиции называет менеджер.
Какое программное обеспечение используется для подготовки программ гравировки?
Цепочка стандартная. CAD рисует контур, CAM раскладывает траектории и выдает G-код, стойка его отрабатывает. Для подготовки управляющих программ берут ArtCAM, Vectric Aspire, Type3, из бесплатных — Inkscape с плагином. Автономный контроллер принимает файл с флешки и работает без постоянно подключенного компьютера.
Что должно быть в файле макета, чтобы станок принял его без переделки?
Контуры замкнуты, шрифты переведены в кривые, масштаб 1:1, дубли совпадающих линий удалены. Нулевая точка стоит в том углу, от которого вы будете выставлять заготовку по столу. Толщина линии в макете ничего не задает: ширину штриха определяют угол гравера и глубина прохода. Растровую картинку под объемный рельеф переводят в карту высот заранее.
Какой размер рабочего поля выбрать для столешниц или памятников?
Считайте рабочее поле по детали плюс запас на прижимы и обход инструмента, минимум по 50–100 мм с каждой стороны. Форматы в каталоге обозначены цифрами поля — 1325 и 1616. Для обработки крупных заготовок вроде столешниц и памятников смотрят еще на просвет по Z: плита вместе с оснасткой съедает ход быстрее, чем ожидают.
Нужна ли система охлаждения при резке камня?
Да, и сразу двойная. Шпиндель для обработки камня работает с водяным охлаждением, а зона реза требует подачи воды на инструмент: она уносит абразивную пыль и не дает алмазному сегменту перегреться. Сухая резка камня убивает инструмент за минуты. Под такую работу берут станок из раздела Фрезерные станки по камню с ЧПУ.
Насколько надежен фрезерно-гравировальный станок в ежедневной работе?
Ресурс определяют направляющие, шпиндель и защита от пыли, а не шильдик на корпусе. Требования по обслуживанию простые. Смазка направляющих и ШВП по регламенту, чистка после смены, контроль охлаждающей жидкости, замена цанг при появлении биения. Машина без вытяжки в запыленном цехе теряет точность за один сезон.
Гравировально-фрезерный и фрезерно-гравировальный станок — это одна машина?
В прайсах это одно семейство, а порядок слов отражает акцент продавца, не конструкцию. Сравнивать надо ход по оси Z, жесткость портала и мощность шпинделя, а не название строки. В нашем каталоге позиции разведены по двум соседним разделам, и наполнение у них пересекается: смотрите оба, иначе половина ассортимента пройдет мимо.
Пришлите чертеж детали или габариты с материалом — подберем размер поля, мощность и комплект инструмента. Купить в Казахстане можно с поставкой в Алматы, Астану и Шымкент транспортными компаниями СДЭК, DPD, ПЭК и «Деловые линии».