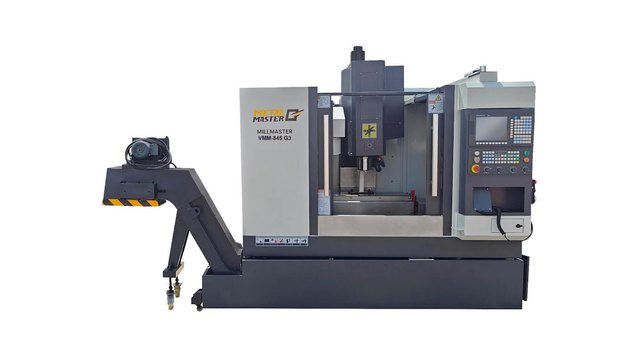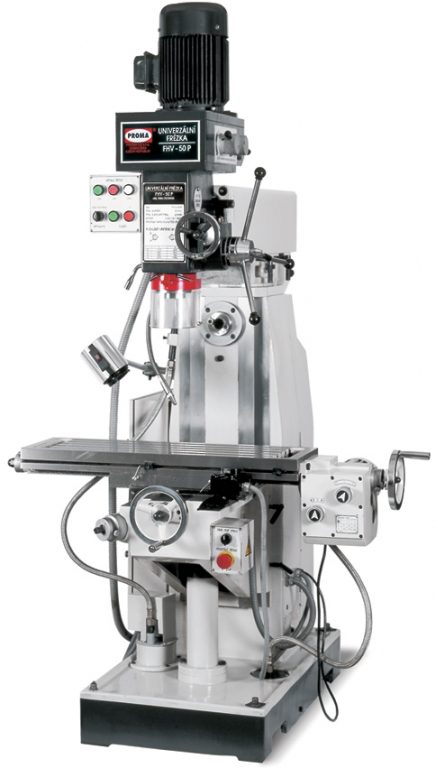
Надежная передача крутящего момента в механических приводах опирается на шпоночные соединения. Точность сопряжения шпонки со стенками паза задает ресурс кинематической пары. Это исключает люфты и вибрации при реверсе вращения. В серийном машиностроении пазы фрезеруют на специализированных станках. Шпоночно-фрезерный станок представляет собой жесткий полуавтомат или агрегат с чпу. Он сконструирован для скоростной выемки глухих и открытых пазов на валах. При этом отпадает необходимость в предварительном сверлении заходных отверстий.
Но обычная обработка пазов стандартным инструментом часто дает повышенный брак. Из-за консольного вылета концевая фреза испытывает радиальный отжим. В итоге ширина паза разбивается на краях. А специализированный шпоночный фрезерный станок полностью устраняет этот дефект благодаря маятниковой кинематике послойного резания. В нашей производственной практике мы регулярно используем такие полуавтоматы. Они гарантируют повторяемость размеров и экономят штучное время.
Назначение и технологическая специфика по ГОСТ 23360-78
Главная задача шпоночных станков — нарезание пазов под призматические шпонки по ГОСТ 23360-78 (аналог DIN 6885) и сегментные шпонки по ГОСТ 24071-80 (DIN 6888). По форме пазы разделяют на три группы. Это закрытые с обоих концов пазы с радиусными закруглениями, закрытые с одной стороны и сквозные открытые пазы с выходом на торец вала.
Основным сопрягаемым размером шпоночного соединения служит ширина паза \(b\). Стандарт ГОСТ 23360-78 устанавливает три типа посадок с учетом эксплуатационных нагрузок:
| Тип шпоночного соединения | Поле допуска паза вала | Поле допуска паза втулки | Характер посадки шпонки | Типовая область применения |
|---|---|---|---|---|
| Свободное соединение | \(H9\) / \(D10\) | \(D10\) | Гарантированный зазор | Направляющие шпонки, перемещаемые зубчатые колеса и скользящие полумуфты |
| Нормальное соединение | \(N9\) | \(JS9\) | Переходная посадка (минимальный зазор/натяг) | Неподвижные ступицы редукторов, шкивы клиноременных передач, типовые станочные узлы |
| Плотное (прессовое) соединение | \(P9\) | \(P9\) | Гарантированный натяг | Тяжелонагруженные реверсивные валы, приводы прокатных станов и виброгрохотов |
Для прессового поля допуска \(P9\) отклонения направлены строго в тело вала. Например, для ширины 12 мм допуск составляет от \(-0.058\) до \(-0.015\) мм. В нормальном соединении \(N9\) допуск также расположен в минусовой зоне (от \(-0.043\) до \(0\) мм). Для симметричного поля \(JS9\) отклонения составляют \(\pm 0.0215\) мм. Однако удержать эти границы за один проход мерным инструментом возможно только при высокой динамической жесткости шпинделя. Радиальное биение при этом должно быть минимальным.
И глубина паза \(t_1\) измеряется от образующей цилиндра вала. Допуск на глубину паза назначают по квалитету \(IT12\) с положительным смещением (от \(+0.1\) до \(+0.3\) мм). На производстве мы проверяем готовые элементы калибрами-пластинами и пробками ПР/НЕ.
Кинематическая схема маятникового послойного фрезерования
Обычная технология обработки глухого паза требует предварительного засверливания заготовки. И только после этого паз фрезеруют концевой фрезой на полную глубину за один проход. Но такой метод создает большие боковые усилия. Это вызывает изгиб инструмента, ухудшает точность позиционирования и искажает геометрию паза.
Шпоночно-фрезерные станки работают по методу маятникового послойного резания. Полный припуск по глубине делится на десятки тонких слоев. Шпиндельная бабка совершает непрерывное возвратно-поступательное движение вдоль оси детали на длину рабочего хода \(L_p\). В крайних точках траектории, при остановке и реверсе, шпиндель получает дискретную вертикальную подачу \(S_z\).
Технологический принцип маятникового фрезерования: вертикальная подача на глубину резания выполняется в точках реверса продольного хода. Это обеспечивает послойное срезание металла с чередованием попутного и встречного резания без ступени на дне паза.
Величина вертикальной подачи на один ход составляет \(S_z = 0.1–0.4\) мм для сталей и до \(0.6\) мм по цветным сплавам. Фреза снимает стружку при прямом проходе. Затем она опускается на заданный шаг и срезает следующий слой при обратном ходе. При этом минутная продольная подача поддерживается на высокой скорости от \(200\) до \(600\) мм/мин.
Маятниковая кинематика дает ощутимые технологические плюсы:
- Радиальные силы резания снижаются в 6–8 раз по сравнению с фрезерованием на полную глубину. Это исключает изгиб фрезы.
- Боковые стенки паза получаются прямолинейными с погрешностью не более 0.01 мм по длине.
- Чередование встречного и попутного резания выравнивает микрорельеф, обеспечивая высокое качество поверхности (\(Ra \le 1.6–2.5\) мкм).
- Отпадает необходимость в отдельном сверлении. Фреза свободно врезается в цельный металл торцевыми кромками.
Подобрать оборудование под вашу задачу
Конструкция специализированных шпоночных фрез (ГОСТ 9140-78 / DIN 327)
Осевое сверлящее врезание невозможно выполнить обычной концевой фрезой из-за центровочной выточки на ее торце. На шпоночных станках применяют специальные двухперые фрезы по ГОСТ 9140-78 и DIN 327. Они выпускаются с коническим либо цилиндрическим хвостовиком.
Главная особенность двухперой фрезы заключается в геометрии торца. Одна из двух режущих кромок продолжается за ось вращения инструмента и переходит через его геометрический центр. А вторая кромка не доходит до оси. За счет такого перекрытия центральный режущий зуб непрерывно срезает металл в зоне оси. Инструмент работает как сверло при каждом вертикальном шаге подачи \(S_z\).
| Конструктивный элемент фрезы | Параметры геометрии (ГОСТ 9140-78) | Функциональное назначение элемента |
|---|---|---|
| Количество зубьев | \(z = 2\) (двухперая компоновка) | Широкие стружечные канавки для беспрепятственного отвода стружки из глубокого паза |
| Торцевой режущий зуб | Переходит через геометрический центр оси | Осевое сверлящее врезание в сплошной металл при реверсе продольного хода |
| Угол наклона винтовой канавки | \(\omega = 30^\circ ... 35^\circ\) | Плавность врезания зубьев и направленный подъем стружки вверх из зоны резания |
| Толщина сердцевины | Увеличенная (\(0.35–0.40 \cdot d_{фр}\)) | Высокое сопротивление изгибу и гашение поперечных автоколебаний |
| Поле допуска наружного диаметра | \(e8\) (для посадок \(P9\)), \(d8\) (для посадок \(N9, JS9\)) | Калиброванный диаметр инструмента для формирования заданной ширины паза |
Наружный диаметр рабочей части фрезы изготавливают строго калиброванным с допусками по \(e8\) или \(d8\). В процессе обработки из-за микробиений шпинделя ширина паза получается на \(0.01–0.03\) мм больше диаметра инструмента. Фреза с минусовым полем \(e8\) компенсирует динамическую разбивку. Например, для диаметра 12 мм отклонение составляет от \(-0.059\) до \(-0.032\) мм. В итоге ширина паза укладывается строго в рамки поля \(P9\).
Но при износе шпоночные фрезы перетачивают только по торцевым поверхностям. И благодаря этому диаметр инструмента остается неизменным на протяжении всего срока службы.
В качестве материала используют быстрорежущие стали с кобальтом (Р6М5К5, Р18, HSS-Co8) либо монолитный твердый сплав (ISO K20/K30, P20–P40). Монолитный твердый сплав с износостойким PVD-покрытием (AlTiN, TiAlN) позволяет повысить скорость резания в 3–4 раза при обработке легированных сталей (40Х, 30ХГСА).
Приспособления для базирования и закрепления валов
Критическим требованием к пазу выступает допуск симметричности относительно оси цилиндрической шейки вала. Допустимое смещение обычно не превышает \(0.015–0.025\) мм. На универсальных станках поиск центра вала отнимает много времени. Наладчик касается образующей детали кромкоискателем и пересчитывает координаты. При смене диаметра заготовки операцию повторяют заново.
Шпоночно-фрезерные станки оснащают прецизионной самоцентрирующей оснасткой постоянного базирования:
1. Самоцентрирующие призматические тиски. Оснастка имеет две подвижные V-образные губки. Они перемещаются синхронно ходовым винтом с правой и левой резьбой. При зажиме вала любого диаметра (от 10 до 120 мм) ось детали автоматически совмещается с плоскостью качания инструмента без перенастройки по оси Y.
2. V-образные призмы с прижимными планками. Их используют при обработке длинных валов. Деталь базируют на две разнесенные призмы и фиксируют верхними планками. Под среднюю шейку длинномерных заготовок подводят винтовой домкрат для исключения прогиба.
3. Пневмогидравлические зажимные блоки. Они находят применение в серийном производстве. Зажим детали занимает пару секунд. А усилие фиксации регулируется гидроклапаном, что предотвращает появление вмятин на шлифованных шейках.
И при первичной наладке станка мы выставляем шпиндель по контрольной оправке строго в плоскость симметрии тисков. После юстировки симметричность паза зависит только от точности направляющих оснастки.
Расчет машинного времени, режимы резания и CAM-макросы ЧПУ
Расчет машинного времени опирается на суммарную длину траектории послойного съема. Длина рабочего хода шпинделя \(L_p\) равна разности между длиной паза \(L\) и диаметром фрезы \(d_{фр}\):
\[ L_p = L - d_{фр} \]
Количество двойных ходов \(k\) для достижения глубины паза \(h\) при шаге вертикальной подачи \(S_z\) равно:
\[ k = rac{h}{S_z} \]
Тогда основное машинное время \(T_{ ext{маш}}\) (в минутах) рассчитывается по формуле:
\[ T_{ ext{маш}} = rac{2 \cdot L_p \cdot k}{V_f} = rac{2 \cdot (L - d_{фр}) \cdot h}{S_z \cdot V_f} + T_{ ext{всп}} \]
В этой формуле переменная \(V_f\) означает минутную продольную подачу (мм/мин). А величина \(T_{ ext{всп}}\) включает вспомогательное время на подвод инструмента и калибрующий чистовой проход по дну паза (0.1–0.2 мин).
Рассмотрим производственный пример. Возьмем закрытый паз \(12 imes 8 imes 60\) мм (\(d_{фр} = 12\) мм, глубина \(h = 5\) мм, длина \(L = 60\) мм) на валу из стали 45. Длина хода равна \(L_p = 60 - 12 = 48\) мм. При вертикальной подаче \(S_z = 0.25\) мм на двойной ход требуется \(k = 5 / 0.25 = 20\) циклов. При минутной подаче \(V_f = 350\) мм/мин чистое машинное время составит \(T_{ ext{маш}} = (2 \cdot 48 \cdot 20) / 350 pprox 5.48\) мин.
| Обрабатываемый материал | Инструментальный материал | Скорость резания \(V_c\), м/мин | Подача на зуб \(f_z\), мм/зуб | Вертикальная подача \(S_z\), мм/ход | Применяемая СОЖ |
|---|---|---|---|---|---|
| Углеродистая сталь 45, 40 | Быстрорежущая сталь Р6М5К5 / HSS-Co8 | 25–35 | 0.03–0.06 | 0.15–0.30 | Эмульсионная сож 5–8% под давлением |
| Легированная сталь 40Х, 30ХГСА | Твердый сплав с покрытием AlTiN | 80–120 | 0.02–0.04 | 0.10–0.20 | Водорастворимая сож под давлением от 10 бар |
| Нержавеющая сталь 12Х18Н10Т | Твердый сплав PVD TiAlN | 50–70 | 0.015–0.03 | 0.08–0.15 | Полусинтетическая эмульсия с противозадирными присадками |
| Чугун серый СЧ20, ВЧ50 | Твердый сплав K20 / K30 | 70–100 | 0.04–0.07 | 0.20–0.40 | Сухое резание с обдувом сжатым воздухом |
| Алюминиевые сплавы Д16Т, АК7 | Полированный твердый сплав без покрытия | 120–220 | 0.05–0.08 | 0.30–0.60 | Масляный туман MQL или 5% эмульсия |
Когда маятниковый цикл реализуют на обрабатывающем центре с ЧПУ, технологи применяют параметрические макросы (Macro B на стойках FANUC или цикл POCKET на Sinumerik). В цикле задают длину паза, диаметр инструмента, глубину резания и шаг врезания по Z. Подпрограмма автоматически выполняет продольные проходы G01 с врезанием в крайних точках до достижения заданной отметки дна.
| Технологический параметр | Шпоночно-фрезерный полуавтомат | 3-осевой обрабатывающий центр с ЧПУ |
|---|---|---|
| Подготовка управляющей программы | Не требуется. Наладка занимает пару минут регулировкой механических упоров | Требуется CAM-моделирование, выбор стратегии врезания и генерация G-кода |
| Метод выборки материала | Послойное маятниковое резание мерной двухперой фрезой калиброванного диаметра | Трохоидальная выборка фрезой меньшего диаметра (\(d < b\)) с чистовой зачисткой контура |
| Базирование заготовки | Мгновенная самоцентрирующая фиксация в призмах без поиска нуля по оси Y | Поиск оси вала 3D-щупом или контактным датчиком Renishaw |
| Стоимость станочного часа | Минимальная за счет простой кинематики и низкого энергопотребления | Высокая стоимость амортизации сложного многокоординатного оборудования |
| Универсальность применения | Станок рассчитан строго на прямолинейные и сегментные пазы | Комплексная обработка сложных корпусных деталей, фасонных контуров и резьб |
И в условиях крупносерийного производства шпоночные полуавтоматы существенно снижают себестоимость выпуска деталей. Они освобождают дорогие фрезерные центры для сложных операций.
Типичные ошибки при наладке и практические методы их устранения
В процессе работы наладчики могут сталкиваться с дефектами обработки. Ниже обобщены основные причины погрешностей и способы их быстрого устранения:
| Характер производственного брака | Первопричина возникновения | Технологический метод устранения |
|---|---|---|
| Разбивка ширины паза выше допуска \(N9/P9\) | Радиальное биение шпинделя свыше 0.005 мм, износ цанги или неправильный диаметр фрезы | Замена цангового патрона на прецизионный, инструментальный контроль биения, выбор фрез с полем \(e8\) |
| Смещение оси симметрии паза относительно вала | Попадание стружки под призматические губки тисков, люфт центрирующего винта | Тщательная продувка призм сжатым воздухом, контрольная проточка эталонного образца |
| Ступенчатый профиль дна паза | Люфт в направляющих вертикальной подачи шпиндельной головки | Регулировка прижимных планок и клиньев, добавление чистового зачистного хода без подачи по Z |
| Сколы и поломка режущих кромок инструмента | Завышенная подача \(S_z\), пакетирование стружки в закрытом кармане | Снижение шага подачи до 0.15 мм, увеличение давления подачи сож для вымывания стружки |
| Отклонение длины паза от номинала | Смещение или недостаточная затяжка концевых упоров продольного хода | Выставка упоров по индикатору часового типа с поправкой на тормозной выбег стола |
Грамотная юстировка концевых упоров, стабильная подача СОЖ в зону резания и применение качественных калиброванных фрез обеспечивают высокую производительность станка. Это гарантирует надежное соответствие шпоночных соединений нормам ГОСТ 23360-78.