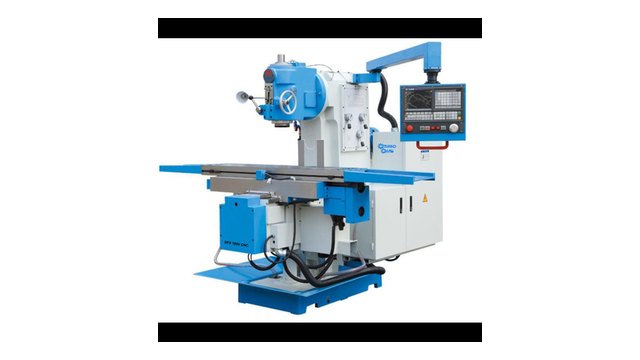
Внезапный отказ фрезерного центра ЧПУ останавливает весь цех. Это ведет к убыткам. Своевременная диагностика станка с ЧПУ и поиск неисправностей требуют четкого разделения дефектов на механику, электронику и логику ЧПУ. В нашей практике сервисного обслуживания точная локализация первопричины сокращает время простоя оборудования на 60–70%. А оперативный контроль зазоров, биения и температур предотвращает аварии. Так мы сохраняем ресурс станков.
Классификация неисправностей и базовый алгоритм аппаратной диагностики
Любая диагностика фрезерного станка начинается с разделения симптомов отказа на три независимых уровня. Первый уровень охватывает кинематику и механику. Второй включает сервоприводы с силовой автоматикой. А третий относится к системным сбоям ЧПУ. В нашей практике хаотичная замена плат без проверки питающих напряжений затягивает ремонт на недели. И поэтому строгий протокол поиска неисправностей станков с ЧПУ экономит бюджет завода.
Мы классифицируем неисправности станков с ЧПУ механика электрика и гидравлика по трем базовым доменам:
- Механическая подсистема: износ и осевой люфт шарико-винтовых пар (ШВП), повреждение кареток профильных направляющих, износ подшипников шпинделя, перекос станины и разрушение приводных муфт.
- Электроавтоматика и сервоприводы: пробой силовых транзисторов IGBT инвертора, перекос фаз питания, межвитковое замыкание обмоток серводвигателей, загрязнение оптических линеек и неисправности энкодеров.
- Пневмогидравлические и вспомогательные узлы: падение давления в гидростанции зажима инструмента, заклинивание распределителей смазки, засорение фильтров СОЖ и отказ датчиков давления воздуха.
При поиске скрытых поломок мы соблюдаем строгую технологическую последовательность.
- Фиксация аварийного кода тревоги (Alarm Code) на стойке ЧПУ и опрос журнала системных событий.
- Визуальный и акустический осмотр узлов станка, замер давления воздуха (норма 0.55–0.65 МПа) и расхода смазки.
- Контроль напряжений промежуточного контура постоянного тока (DC Bus $U_{DC} \approx 560\text{--}600\text{ В}$) и низковольтных линий питания $+24\text{ В}$, $+5\text{ В}$.
- Проверка логического состояния концевых датчиков и оптических линеек через встроенное меню диагностики входов/выходов PLC.
- Тестовое перемещение осей на микроподачах с непрерывным снятием осциллограмм тока нагрузки серводвигателей.
Сервисный регламент требует обязательного замера остаточного заряда на силовых конденсаторах звена постоянного тока перед любыми измерениями в электрошкафу. Напряжение свыше 50 В на шине DC Bus смертельно опасно для инженера.
Механические отказы: ШВП, линейные направляющие и шпиндель
Механические узлы фрезерного станка непрерывно воспринимают циклические нагрузки, абразивное воздействие стружки и вибрации. Постепенная деградация шарико-винтовых пар, направляющих качения и подшипников напрямую ухудшает точность деталей. В нашей практике до 70% размерного брака по осям вызвано потерей преднатяга в опорах ШВП или выкрашиванием дорожек качения. Но своевременная инструментальная диагностика позволяет выявить износ задолго до заклинивания узла. Мы предотвращаем брак.
Для устранения люфт ШВП устранение и регулировка преднатяга начинаются с инструментального замера индикатором часового типа. Цена деления составляет 0.001 мм. Мы жестко крепим магнитную стойку на направляющей. Щуп индикатора упираем в торец ходового винта или фланец гайки. При реверсе сервопривода стрелка показывает величину мертвого хода (Backlash). По стандарту ISO 230-1 допустимый люфт для прецизионных станков не превышает 0.005–0.008 мм.
Суммарное упругое и температурное удлинение винта ШВП рассчитывается по формуле:
$$\Delta L = \alpha_t \cdot L_0 \cdot \Delta T + \frac{F_a \cdot L_0}{A \cdot E}$$
Здесь коэффициент линейного расширения стали $\alpha_t = 11.8 \cdot 10^{-6}\text{ }^\circ\text{C}^{-1}$. Параметр $L_0$ задает рабочую длину винта, $\Delta T$ выражает перегрев узла, а $F_a$ обозначает осевую силу резания. Площадь сечения винта равна $A = \frac{\pi \cdot d_r^2}{4}$ по внутреннему диаметру резьбы $d_r$. Модуль упругости составляет $E = 2.1 \cdot 10^5\text{ МПа}$. При нагреве винта длиной $L_0 = 1000\text{ мм}$ на $\Delta T = 12\text{ }^\circ\text{C}$ температурное удлинение достигает $\Delta L_{th} = 0.141\text{ мм}$. Без охлаждения полого винта или оптических линеек это неизбежно вызовет накопленную погрешность детали.
В шпиндельном узле мы контролируем радиальное и осевое биение конуса (TIR). Замер проводим контрольной оправкой 300 мм по ГОСТ 8-82. Для конусов BT40 и HSK-A63 биение на конце оправки не должно превышать 0.005 мм. Это закон точности.
Если сильно греется шпиндель фрезерного станка причины кроются в четырех типичных факторах:
- Перекос или чрезмерный предварительный натяг дуплексных радиально-упорных шарикоподшипников.
- Деградация или избыток пластичной высокоскоростной смазки (Klüber Isoflex NBU 15).
- Засорение рубашки охлаждения или падение производительности масляного чиллера.
- Динамический дисбаланс ротора или оправки с инструментальным блоком выше класса G 1.0 по стандарту ISO 1940-1.
Диагностика типовых механических неисправностей и методы ремонта
| Узел станка | Внешнее проявление дефекта | Диагностический инструмент | Нормативный допуск (ISO / ГОСТ) | Метод устранения неисправности |
|---|---|---|---|---|
| Шарико-винтовая пара (ШВП) | Осевой люфт, стук при реверсе, огранка на окружности | Рычажно-зубчатый индикатор ИРБ, лазерный интерферометр | Люфт $\le 0.006\text{ мм}$ (ISO 230-2) | Регулировка преднатяга двойной гайки смещением полугаек, замена шариков |
| Опоры винта ШВП | Радиальное биение винта, перегрев упорных подшипников | Индикатор часового типа ИЧ-10, тепловизор Fluke | Осевое смещение опоры $\le 0.004\text{ мм}$, $T \le 45\text{ }^\circ\text{C}$ | Замена радиально-упорного комплекта подшипников, затяжка шлицевой гайки |
| Линейные направляющие | Рывки при медленной подаче, полосы на поверхности стенок | Телескопический нутромер, микрометр, щуп зазора | Зазор в каретке $\le 0.005\text{ мм}$ (класс точности H/P) | Промывка кареток, замена защитных скребков, регулировка клиньев |
| Шпиндельный узел | Гул на высоких оборотах, перегрев гильзы, ухудшение шероховатости | Виброметр SKF, контрольная оправка 300 мм, пирометр | Биение у торца $\le 0.002\text{ мм}$, на вылете $\le 0.005\text{ мм}$, $T_{гильзы} \le 40\text{ }^\circ\text{C}$ | Регулировка зазоров, замена прецизионных подшипников P4/P2, балансировка |
| Механизм зажима оправки | Выпадание инструмента, проскальзывание конуса в шпинделе | Динамометрический датчик силы зажима OTT-JAKOB | Усилие затяжки $9.0\text{--}11.5\text{ кН}$ (для BT40) | Замена пакета тарельчатых пружин Belleville, чистка лепесткового захвата |
Подобрать оборудование под вашу задачу
Сбои сервоприводов, датчиков обратной связи и ошибки слежения
Электронная система управления осями координирует работу серводвигателей, энкодеров и оптических измерительных линеек в реальном времени. Малейшее рассогласование между заданной траекторией в интерполяторе и фактическим положением каретки вызывает аппаратную ошибку. На наших производственных линиях ошибка слежения Following Error чаще всего возникает из-за загрязнения оптических считывающих головок или механического подклинивания направляющих. И правильная параметрическая настройка контуров скорости и положения возвращает станку былую плавность.
Ошибка слежения following error рассогласование осей прямо пропорциональна мгновенной скорости подачи оси и обратно пропорциональна коэффициенту усиления контура положения. Мы определяем статическое отставание каретки $\Delta x$ по формуле:
$$\Delta x = \frac{v_f}{60 \cdot K_v}$$
Здесь $v_f$ обозначает контурную скорость подачи в мм/мин. Параметр $K_v$ выражает добротность контура привода по скорости в $1/\text{с}$ (или $(\text{м/мин})/\text{мм}$). При скорости $v_f = 6000\text{ мм/мин}$ и коэффициенте усиления $K_v = 2.0\text{ с}^{-1}$ отставание составляет $\Delta x = 0.050\text{ мм}$. Если контурные коэффициенты $K_v$ по осям $X$ и $Y$ различаются хотя бы на 5%, при фрезеровании круговых карманов вместо идеального круга станок нарежет эллипс.
Максимальная динамическая ошибка слежения при ускорении каретки $a_{max}$ рассчитывается как:
$$\epsilon_{max} = \frac{a_{max}}{\omega_n^2}$$
Параметр $\omega_n$ обозначает собственную частоту замкнутого контура сервопривода в рад/с. Повышение жесткости ШВП и регулировка параметров прямого регулирования по скорости (Feedforward FFW) снижают величину $\epsilon_{max}$ в 4–8 раз.
Мы выделяем пять основных причин сбоев электроприводов и систем обратной связи:
- Загрязнение считывающей головки оптической линейки: попадание паров СОЖ или масляного тумана внутрь защитного корпуса линейки Heidenhain вызывает пропуск счетных импульсов.
- Обрыв или экранирование кабеля энкодера: в гибких кабель-каналах (Cableveyor) жилы датчиков подвергаются миллионам циклов изгиба. Потеря контакта в цепи дифференциального сигнала RS-422 приводит к фатальному сбою.
- Перегрев сервоусилителя: засорение радиаторов охлаждения модуля привода и останов встроенного вентилятора вызывают срабатывание термозащиты силового модуля IPM.
- Просадка напряжения логики: падение питающего напряжения $+5\text{ В}$ на удаленном оптическом датчике ниже порога $4.75\text{ В}$ блокирует передачу абсолютных координат EnDat/Fanuc Serial.
- Несогласованный люфт в редукторе или муфте: механический зазор провоцирует автоколебания в контуре тока с характерным высокочастотным свистом сервомотора.
Ошибки ЧПУ Fanuc и Siemens: расшифровка аварий
Системы числового программного управления непрерывно опрашивают сотни аппаратных датчиков и встроенных программных таймеров безопасности. Появление системного аварийного сообщения Alarm сопровождается мгновенной блокировкой подачи и остановом шпинделя для защиты оператора и оснастки. В нашей сервисной практике грамотная расшифровка кода аварии исключает бесцельные поиски в электрошкафу. А прямое сопоставление диагностических битов Fanuc и сигналов тревоги Siemens Sinumerik позволяет локализовать неисправность за несколько минут.
Ошибки станка с ЧПУ Fanuc Siemens Alarm группируются по подсистемам станка. В системах Fanuc Series 0i-MF / 31i-B ошибки делятся на группы Servo (400-е), Spindle (700-е), Overtravel (500-е) и пользовательские сообщения электроавтоматики PLC/PMC (сообщения от 1000 до 2999). В системах Siemens Sinumerik 828D / 840D sl диагностика ведется через шестизначные номера тревог с детализацией причин по конкретному каналу и приводу.
При возникновении системной аварии мы проверяем статус дискретных сигналов в диагностической таблице PMC (Fanuc) или DB-блоках PLC (Siemens).
Коды аварийных сообщений систем Fanuc и Siemens Sinumerik
| Система ЧПУ | Код ошибки (Alarm) | Текстовая расшифровка | Вероятная причина отказа | Порядок устранения и сброс |
|---|---|---|---|---|
| Fanuc 0i | 401 SERVO ALARM (VRDY OFF) | Сигнал готовности сервоусилителя снят | Отсутствие питания $+24\text{ В}$, сработал автомат защиты привода или аварийный стоп | Проверить реле аварийной цепи E-Stop, контактор главного питания и кабель оптической шины FSSB |
| Fanuc 0i | 410 / 411 SERVO ALARM | Excess Error (превышение ошибки позиционирования) | Механический заклинивание оси, повреждение кабеля обратной связи, обрыв фазы мотора | Проверить плавность хода винта ШВП вручную, замерить сопротивление обмоток серводвигателя |
| Fanuc 0i | 438 SERVO ALARM | Motor Current Abnormal (сверхток инвертора) | Пробой силового IGBT-транзистора модуля SVM, замыкание силового кабеля на землю | Прозвонить силовой кабель мегомметром, проверить модуль привода на пробой полупроводников |
| Fanuc 0i | 751 SPINDLE ALARM (AL-51) | Inverter Power Module Error | Перегрузка шпинделя по току, перегрев радиатора, отказ датчика положения шпинделя $\alpha i$ | Проверить сопротивление изоляции статора шпинделя, очистить радиатор охлаждения модуля SPM |
| Siemens 828D | Alarm 25050 | Contour monitoring (ошибка слежения контура) | Рассогласование привода и ЧПУ, занижена добротность контура MD 32200 $POSCTRL_GAIN$ | Отрегулировать параметры привода в SINAMICS S120, проверить люфты и натяг направляющих |
| Siemens 828D | Alarm 21612 | Channel 1 axis enable reset | Снят сигнал разрешения работы оси от интерфейса PLC (нет готовности гидравлики или ограждения) | Проверить концевые выключатели дверей кабинета, давление в гидросистеме и сигналы безопасности |
| Siemens 828D | Alarm 300500 | Drive fault: Inverter overcurrent | Аппаратная перегрузка силового модуля Sinamics по току, короткое замыкание в двигателе | Замерить индуктивность обмоток двигателя 1FT7/1FK7, проверить тормозной резистор и модуль Active Line |
| Fanuc / Siemens | 2001 / 700010 | Lube Low Pressure Fault (низкое давление смазки) | Утечка в маслопроводе, пустой бак направляющих, засорение импульсных дозаторов смазки | Долить масло ISO VG 68, проверить герметичность трубок, заменить фильтроэлемент насоса станции |
Вибрации при резании, пневмогидравлика и карта регламентного обслуживания
Возникновение нестабильности при обработке заготовок указывает на потерю жесткости технологической системы СПИД или сбои вспомогательных гидропневматических контуров. Автоколебания и дробление резко снижают стойкость концевых фрез и приводят к волнистости обработанной поверхности. В нашей практике планово-предупредительный осмотр узлов автосмены инструмента и контроль давления масла в гидростанциях предотвращают внезапные поломки. И строгое соблюдение регламентных интервалов гарантирует непрерывную работу оборудования с точностью по стандарту ISO 230-1.
Если наблюдается вибрация и дробление при фрезеровании причины часто связаны с резонансом. Частота прохождения зубьев фрезы совпадает с собственной частотой шпинделя или заготовки. Частота прохождения зубьев $f_z$ рассчитывается по формуле:
$$f_z = \frac{n \cdot z}{60}$$
Здесь $n$ обозначает частоту вращения шпинделя в об/мин. Параметр $z$ указывает количество зубьев фрезы. Предельная глубина резания без возникновения регенеративного чаттера $a_{p,\lim}$ определяется выражением:
$$a_{p,\lim} = \frac{-1}{2 \cdot K_t \cdot \text{Re}[G(\omega)]}$$
Здесь $K_t$ обозначает удельную тангенциальную силу резания обрабатываемого материала в МПа, а $\text{Re}[G(\omega)]$ — отрицательный пик реальной части передаточной функции инструментальной системы. При падении усилия зажима оправки в конусе шпинделя динамическая податливость $G(\omega)$ возрастает в 3–5 раз, что провоцирует мгновенное дробление даже на минимальных глубинах резания.
В пневмогидравлической подсистеме мы контролируем следующие критические узлы:
- Цилиндр разжима инструмента: износ манжет гидроцилиндра снижает ход штока, вызывая неполный выход штревеля из лепесткового захвата и поломку манипулятора сменщика (ATC).
- Пневмомагистраль продувки конуса: падение давления воздуха ниже 0.5 МПа не позволяет сдуть стружку с посадочного конуса, что приводит к перекосу оправки и радиальному биению свыше 0.03 мм.
- Пневмогидравлический компенсатор оси Z: утечка азота из гидроаккумулятора увеличивает нагрузку на серводвигатель вертикальной оси при движении вверх.
- Централизованная импульсная смазка: заклинивание плунжерного питателя оставляет пару трения сухой, вызывая необратимый задир каретки направляющей за 40–50 рабочих часов.
Для предотвращения аварийных простоев цеха мы применяем строгий регламент планово-предупредительного обслуживания станков с ЧПУ.
- Ежесменно (оператор): контроль уровня масла в баке смазки направляющих, проверка давления сжатого воздуха по манометру узла подготовки (0.6 МПа), очистка конуса шпинделя и защитных кожухов телескопической защиты.
- Еженедельно: визуальная проверка герметичности пневмотрубок и фитингов, замер температуры гильзы шпинделя пирометром, осмотр скребков телескопической защиты осей $X, Y, Z$.
- Ежемесячно: измерение усилия зажима инструмента динамометром OTT-JAKOB, проверка люфтов ШВП стрелочным индикатором, очистка фильтров электрошкафа и радиаторов сервоусилителей.
- Ежеквартально: измерение радиального и осевого биения шпинделя контрольной оправкой, проверка сопротивления изоляции серводвигателей мегомметром, анализ состояния масла в гидростанции.
- Ежегодно: полная калибровка геометрической и кинематической точности станка с использованием лазерного интерферометра Renishaw XL-80 и беспроводного датчика QC20-W Ballbar по стандартам ISO 230-1 и ISO 230-2.