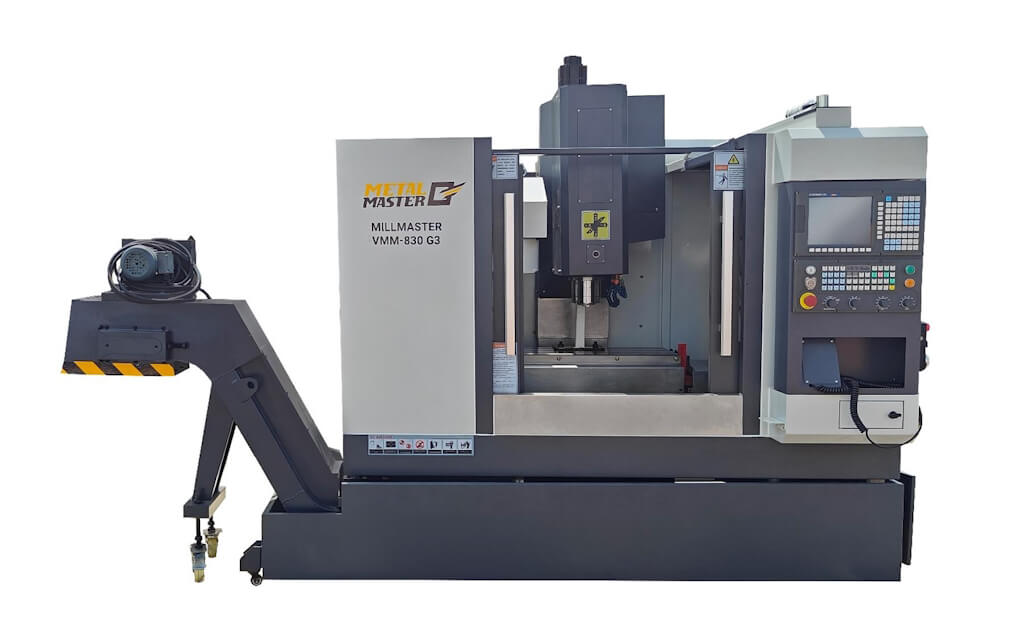
Бесконсольно-фрезерные станки представляют собой тяжелый класс металлорежущего оборудования для силовой черновой и чистовой обработки крупногабаритных заготовок. Мы применяем данные станки при фрезеровании корпусных деталей массой до 20 тонн. Станина опирается непосредственно на фундамент цеха. Наш опыт подтверждает исключительную жесткость схемы. Прогиб стола отсутствует.
Принципиальное отличие бесконсольной компоновки от консольных станков
Главное конструктивное отличие бесконсольного станка заключается в разделении координатных перемещений между основанием и вертикальной стойкой. Рабочий стол перемещается в продольном и поперечном направлениях по направляющим неподвижной станины. Вертикальная подача выполняется перемещением тяжелой шпиндельной бабки по массивной колонне. Мы исключаем консольный изгиб суппорта.
В классических консольных станках рабочий стол размещен на консоли, висящей на вертикальных направляющих станины. Под весом массивной отливки консоль неизбежно испытывает опрокидывающий момент. При перемещении стола в крайние положения вылет создает упругий прогиб направляющих величиной 0.05–0.12 мм. На бесконсольном станке станина воспринимает вес заготовки всей опорной площадью. И погрешность обработки снижается в разы.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Разделение осей X-Y и Z стабилизирует динамику резания. Шпиндельная бабка перемещается вертикально по двум параллельным прямоугольным призмам колонны с гидравлической или электромеханической компенсацией веса. Противовес разгружает шарико-винтовую передачу привода подачи. В результате мы сохраняем стабильный контакт зубьев фрезы с металлом без автоколебаний и вибрационного дробления.
┌───────────────────────────────────────────────────────────────────┐
│           СИЛОВАЯ КИНЕМАТИЧЕСКАЯ СХЕМА БЕСКОНСОЛЬНОГО СТАНКА      │
│                                                                   │
│                 Вертикальная колонна                              │
│                 ┌───────────────────────┐                         │
│                 │   Привод оси Z        │                         │
│                 │          │            │                         │
│                 │   Шпиндельная бабка   │ (Движение Z вверх-вниз) │
│                 │   ┌───────────────┐   │          │              │
│                 │   │ Коробка ZF    │   │          ▼              │
│                 │   │ [  ISO 50  ]  │   │      ┌───────┐          │
│                 │   └───────┬───────┘   │      │ Фреза │          │
│                 │           │           │      └───┬───┘          │
│                 └───────────┼───────────┘          │              │
│                             │                  Заготовка          │
│                 ┌───────────┴───────────┐    ┌───────────┐        │
│                 │ Крестовый стол (X - Y)│═══ │  2-20 т   │        │
│                 └───────────┬───────────┘    └───────────┘        │
│    ═════════════════════════╧═════════════════════════════════   │
│               МОНОЛИТНАЯ СТАНИНА НА ЖЕЛЕЗОБЕТОННОМ ФУНДАМЕНТЕ     │
└───────────────────────────────────────────────────────────────────┘
Жесткость замкнутой цепи СПИД и грузоподъемность стола
Повышенная статическая и динамическая жесткость технологической системы СПИД определяет эксплуатационные преимущества бесконсольного оборудования. Станина станка отливается из модифицированного серого чугуна марки СЧ25 или высокопрочного чугуна ВЧ50 с внутренним диагональным оребрением. Мы заливаем полости станины полимербетоном для демпфирования вибраций. Колебания гасятся за миллисекунды.
Грузоподъемность крестового стола бесконсольного станка составляет от 2000 до 20 000 кг, что в 5–10 раз превосходит возможности консольно-фрезерных моделей аналогичного типоразмера. Масса самой станины достигает 15–45 тонн. За счет равномерного распределения нагрузки по широким комбинированным направляющим удельное давление не превышает 0.35–0.50 МПа.
| Параметр сравнения | Консольный станок (6Р13 / 6Т13) | Бесконсольный станок (6А56 / 6А59 / ЧПУ) |
|---|---|---|
| Предельная масса заготовки, кг | 630 – 1 000 | 2 000 – 20 000 |
| Жесткость узла стола по нормали, Н/мкм | 15 – 22 | 65 – 110 |
| Мощность главного привода, кВт | 11.0 – 15.0 | 22.0 – 45.0 |
| Крутящий момент шпинделя, Н·м | 350 – 550 | 800 – 1 650 |
| Ширина направляющих станины, мм | 280 – 360 | 650 – 1 200 |
| Упругий прогиб стола под нагрузкой, мм | 0.06 – 0.14 | менее 0.012 |
Стабильное положение плоскости стола исключает искажение геометрии при тяжелом черновом обдире. При съеме припуска 8–12 мм за один проход фреза диаметром 200 мм развивает тангенциальную силу резания свыше 18 кН. Бесконсольная станина сохраняет исходную прямолинейность траектории без просадки.
Инженерное правило цеха: при обработке отливок из легированных сталей на бесконсольных станках жесткость СПИД позволяет увеличивать подачу на зуб до 0.35 мм/зуб без риска скола пластин из твердого сплава.
Подобрать оборудование под вашу задачу
Типовые компоновочные схемы: вертикальные, горизонтальные и портальные
Машиностроительные предприятия выбирают компоновку бесконсольного станка на основе формы и габаритов обрабатываемых деталей. В промышленности получили распространение три базовые конструктивные схемы с числовым программным управлением. Каждая схема оптимизирована под конкретный класс технологических операций. Мы учитываем доступность инструмента к зонам обработки.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Вертикальные бесконсольно-фрезерные станки оснащаются шпинделем с вертикальной осью вращения. Данная схема предназначена для скоростного и силового фрезерования базовых плоскостей, контурных уступов, глубоких карманов и пазов в крупногабаритных плитах, штампах холодной и горячей штамповки и литейных пресс-формах. Вертикальная бабка имеет жесткие клиновые направляющие с гидроразгрузкой.
Горизонтальные бесконсольные станки комплектуются горизонтальным шпиндельным узлом с выдвижной полой пинолью или встроенным поворотным столом по оси B. Станки служат для комплексной расточки соосных отверстий, торцевания фланцев и фрезерования привалочных плоскостей корпусов редукторов, рам локомотивов и блоков дизельных двигателей. Обработка выполняется с четырех сторон за одну установку.
Портальные бесконсольные станки с подвижным столом применяются при длине заготовок свыше 3000 мм. Два вертикальных пилона объединены верхней монолитной траверсой в замкнутую портальную арку. Стол перемещается сквозь портал по сверхдлинным направляющим фундамента. Такая компоновка гарантирует абсолютную симметрию температурных и силовых деформаций.
Шпиндельный узел, редукторы ZF и крупногабаритный инструмент
Шпиндельный узел бесконсольного станка рассчитан на длительную передачу максимального крутящего момента в условиях ударных нагрузок. Для фиксации инструментального конуса применяются стандарты ISO 50, BT50 и HSK-A100 с усилием затяжки штревеля от 22 до 35 кН. Мы используем прецизионные роликовые двухрядные подшипники радиального типа. Биение оправки не превышает 0.003 мм.
Силовой привод комплектуется двухступенчатой планетарной коробкой передач немецкого типа ZF Duoplan 2K. Приводной двигатель мощностью 30–45 кВт выдает номинальную скорость до 4500 об/мин. На первой ступени редуктор понижает обороты в соотношении 1:4, увеличивая крутящий момент шпинделя до 1200–1650 Н·м на частотах 40–350 об/мин. Это позволяет эффективно срезать корку литья и окалину поковок.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Для силовой черновой обработки мы устанавливаем крупногабаритные торцевые фрезы диаметром от 160 до 315 мм со сменными многогранными пластинами (СМП) из твердого сплава. Пластины геометрии SNMX, ONMU или SEHT с отрицательными передними углами выдерживают ударные нагрузки при прерывистом резании. Стойкость режущей кромки с износостойким PVD-покрытием TiAlN достигает 240 минут непрерывного резания.
Математический расчет режимов силового торцевого фрезерования
Точный расчет параметров резания гарантирует полную загрузку мощности электродвигателя без риска пластической деформации зубьев фрезы. Мы определяем скорость резания по физико-механическим свойствам конструкционной стали 40Х или чугуна СЧ20. Минутная подача вычисляется по числу зубьев торцевой фрезы. Режимы резания согласуются с паспортом станка.
Линейная скорость резания рассчитывается по формуле $V_c = \frac{\pi \cdot D \cdot n}{1000}$, где $D$ обозначает наружный диаметр торцевой фрезы в миллиметрах, а $n$ выражает частоту вращения шпинделя в об/мин. Для сменных твердосплавных пластин группы ISO P25 по конструкционной стали 40Х мы принимаем скорость резания $V_c = 140$ м/мин. При использовании фрезы диаметром $D = 200$ мм расчетная частота вращения составляет $n = \frac{1000 \cdot 140}{\pi \cdot 200} \approx 223$ об/мин.
Минутная скорость подачи стола $v_f$ вычисляется выражением $v_f = f_z \cdot z \cdot n$. При назначении подачи на зуб $f_z = 0.25$ мм/зуб и числе зубьев инструмента $z = 10$ рабочая подача равна $v_f = 0.25 \cdot 10 \cdot 223 = 557.5$ мм/мин. Объемная минутная производительность съема стружки $Q$ при глубине $a_p = 6.0$ мм и ширине фрезерования $a_e = 150$ мм составляет $Q = \frac{a_p \cdot a_e \cdot v_f}{1000} = \frac{6.0 \cdot 150 \cdot 557.5}{1000} = 501.75$ см³/мин.
Эффективная мощность на шпинделе $P_e$ при удельной силе резания $k_c = 2100$ МПа и КПД привода $\eta = 0.85$ вычисляется по формуле $P_e = \frac{Q \cdot k_c}{60 \cdot 10^3 \cdot \eta} = \frac{501.75 \cdot 2100}{60000 \cdot 0.85} = 20.66$ кВт. Крутящий момент на валу шпинделя равен $M_k = \frac{9550 \cdot P_e}{n} = \frac{9550 \cdot 20.66}{223} = 884.76$ Н·м. Полученный момент укладывается в силовой диапазон первой ступени редуктора ZF (до 1500 Н·м), подтверждая корректность выбранных технологических режимов.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
Направляющие скольжения, гидростатика и регламент обслуживания
Долговечность и точность позиционирования тяжелого бесконсольного станка зависят от состояния его опорных направляющих. На продольных и поперечных направляющих станины применяются накладные планки из закаленной стали ШХ15 твердостью 58–62 HRC в паре со скользящим полимерным антифрикционным материалом ZX-100K или Zedex. Мы регулярно замеряем толщину масляного клина. Зазоры регулируются клиньями.
На сверхтяжелых станках грузоподъемностью от 10 тонн монтируются замкнутые гидростатические направляющие. Масло под давлением 4.0–8.0 МПа подается через дозирующие регуляторы расхода в карманы направляющих. Слой масла толщиной 0.035–0.050 мм полностью исключает металлический контакт при любых скоростях подачи. В результате отсутствует эффект прерывистого скольжения stick-slip при микроподачах.
Промышленное применение бесконсольно-фрезерных станков охватывает ключевые отрасли тяжелого машиностроения:
- Энергетическое машиностроение: фрезерование полумуфт, корпусов паровых и газовых турбин, фланцев магистральных трубопроводов высокого давления.
- Тяжелое станкостроение: обработка базовых чугунных отливок, кареток, суппортов и станин прецизионных токарных и шлифовальных станков.
- Транспортное машиностроение: скоростная обработка рам тележек подвижного состава, коленчатых валов судовых дизелей и балок карьерных самосвалов.
- Штамповое производство: многокоординатная обработка формообразующих матриц и пуансонов кузовных панелей автомобилей из легированных сталей Х12МФ и 5ХНМ.
Регламент метрологической поверки и технического обслуживания бесконсольного станка включает строгую последовательность операций:
- Контроль прямолинейности перемещения стола по оси X с помощью прецизионного автоколлиматора или лазерного интерферометра (допуск не более 0.010 мм на 1000 мм хода).
- Проверка перпендикулярности осей X и Y гранитным эталонным уголком класса 00 с фиксацией показаний микронного индикатора часового типа.
- Замер давления в гидростатических карманах и очистка фильтров тонкой очистки гидростанции (степень фильтрации не грубее 5 мкм).
- Регулировка зазоров прижимных планок и клиньев суппорта для устранения бокового люфта с контролем щупом 0.02 мм.
- Тестирование теплового смещения шпинделя при работе на максимальных оборотах с помощью бесконтактных вихретоковых датчиков.
Систематическое выполнение карты регламентного обслуживания гарантирует сохранение паспортных норм геометрической точности бесконсольного станка на протяжении десятилетий тяжелой заводской эксплуатации.