Криогенная механическая обработка представляет собой передовую технологию фрезерования жаропрочных титановых и никелевых сплавов с прямой подачей жидкого азота LN2 при температуре минус сто девяносто шесть градусов Цельсия. Низкая теплопроводность титана приводит к опасной концентрации тепла на микроскопической режущей кромке твердосплавной фрезы. Локальный криогенный барьер мгновенно отводит тепловую энергию из зоны первичного сдвига. Это предотвращает диффузионный износ инструмента и позволяет увеличить скорость резания в два-три раза.
Основы криогенного охлаждения зоны резания
Жидкий азот подается под давлением от десяти до двадцати бар непосредственно на переднюю и заднюю грани твердосплавной пластины через микроскопические каналы инструмента. При контакте с горячей стружкой жидкий хладагент мгновенно закипает, поглощая колоссальное количество скрытой теплоты парообразования. Образующаяся газовая подушка охлаждает тончайший слой контакта без термического шока для основы твердого сплава. Стружка становится хрупкой и легко скалывается без налипания на фрезу.
Расчет необходимой мощности теплоотвода при криогенном парообразовании азота в зоне контакта выполняется по формуле:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Q_cryo = m_dot_LN2 * (q_evap + c_p_gas * (T_cut - T_boil))где параметр m_dot_LN2 обозначает массовый расход жидкого азота через сопла фрезы, величина q_evap выражает удельную теплоту испарения, разность (T_cut - T_boil) задает температурный напор газа.
Конструкция шпиндельных узлов и вакуумных оправок
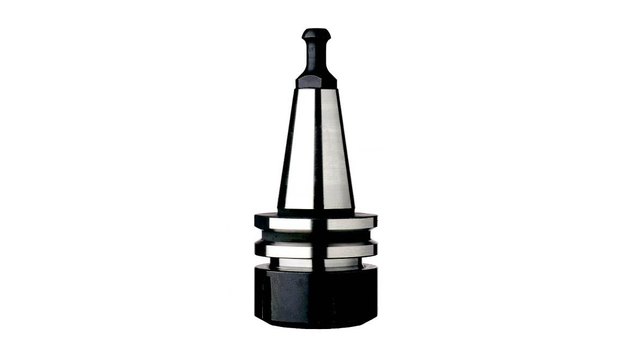
Интеграция криогенной системы требует специализированных шпиндельных узлов с теплоизолированными вакуумными каналами вращающегося соединения Deublin. Традиционные резиновые уплотнения заменяются криогенными полимерными манжетами, сохраняющими эластичность при сверхнизких температурах. Инструментальные оправки HSK оснащаются внутренними вакуумными экранами, предотвращающими передачу холода на подшипники шпинделя станка. Это защищает прецизионные керамические опоры от теплового сжатия и заклинивания.
Подача жидкого азота требует использования оправок со специальной микрокапиллярной разводкой, так как внешние сопла теряют до семидесяти процентов хладагента на испарение в воздухе.
Преимущества криогенного фрезерования титановых поковок заключаются в следующих факторах:
- Полное исключение масляных загрязнений детали и стружки перед сваркой.
- Увеличение стойкости монолитных твердосплавных фрез в три-четыре раза.
- Формирование сжимающих остаточных напряжений в поверхностном слое заготовки.
- Снижение шероховатости обработанной поверхности до параметров зеркального блеска.
Подобрать оборудование под вашу задачу
Подавление адгезионного износа сплава Ti-6Al-4V
Химическая инертность азотной среды при сверхнизких температурах полностью блокирует диффузию углерода и кобальта из твердого сплава в нагретый титан. На передней грани инструмента перестает формироваться нарост, являющийся главной причиной сколов режущих кромок при работе с классическими СОЖ. Стойкость инструмента стабилизируется, позволяя технологам безопасно повышать скорость резания сплава ВТ6 со стандартных пятидесяти до ста сорока метров в минуту.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
- Подключение криогенного резервуара к станку через вакуумно-изолированную магистраль.
- Продувка каналов шпинделя и инструмента газообразным азотом перед подачей жидкости.
- Запуск криогенного насоса и синхронный старт подачи фрезы по траектории ЧПУ.
- Финальная продувка шпиндельного узла сухим воздухом после окончания управляющей программы.
| Метод охлаждения зоны резания | Скорость резания Vc, м/мин | Стойкость инструмента T, мин | Шероховатость поверхности Ra, мкм |
|---|---|---|---|
| Жидкий азот LN2 (криогенный) | 120 - 150 | 65 - 80 | 0.3 - 0.5 |
| Эмульсия под давлением 70 бар | 50 - 70 | 25 - 35 | 0.8 - 1.2 |
| Микрораспыление масла MQL | 60 - 80 | 15 - 20 | 1.2 - 1.6 |
Сравнение криогенной струи с эмульсиями и MQL
В отличие от водорастворимых масляных эмульсий, жидкий азот полностью испаряется после выхода из зоны резания, оставляя заготовку и станок абсолютно сухими и чистыми. Отпадает необходимость в установке дорогостоящих станций промывки деталей и центрифуг для сушки стружки перед переплавкой. Экологическая чистота процесса исключает аллергические дерматиты у операторов станков и снижает углеродный след металлообрабатывающего предприятия.
Отсутствие эмульсионных остатков упрощает последующий неразрушающий контроль ответственных авиационных деталей.
Расход азота и безопасность персонала в цехе
Типовой удельный расход жидкого азота на один рабочий шпиндель составляет от 0.3 до 0.8 литра в минуту в зависимости от диаметра фрезы. Интенсивное испарение хладагента вытесняет кислород из воздуха, поэтому производственные помещения оснащаются автоматическими датчиками концентрации кислорода и приточно-вытяжной вентиляцией. Надежный мониторинг газовой среды гарантирует безопасность персонала при круглосуточной работе участка криогенного фрезерования.